Kaip atliekamas metalinių vamzdžių lenkimas: technologiniai darbų atlikimo niuansai

Kampais sulenkti vamzdžiai naudojami naftos ir chemijos pramonėje, mašinų ir aparatų gamyboje. Be jų neapsieina joks architektūrinis ar statybinis projektas.
Posūkiams galima naudoti įvairias jungtis, tačiau tuomet gali atsirasti nuotėkis, o kartais tai tiesiog nepriimtina dėl estetinių priežasčių. Patrauklesnę išvaizdą ir aukštą patikimumą užtikrina vamzdžių lenkimas – procesas, nepažeidžiantis jų vientisumo.
Mes papasakosime, kaip geriausiai sulenkti metalinį vamzdį tiek šaltu, tiek karštu būdu. Mūsų pateiktame straipsnyje aprašyta įvairių medžiagų vamzdžių lenkimo specifika. Pateikti darbo su profiliniais ir įprastais apvaliais vamzdžiais ypatumai.
Straipsnio turinys:
Lenkimo proceso ypatumai
Kiekvienas metalas turi savo ypatybes, neatsižvelgus į jas neįmanoma suteikti metalo valcavimo gaminiams sudėtingos formos. Lenkiamą vamzdį veikia radialinės ir tangentinės jėgos.
Pirmosios deformuoja skerspjūvį, o pastarosios skatina raukšlių atsiradimą. Pagrindinis reikalavimas galutiniam rezultatui – vamzdžio skerspjūvis turi likti nepakitęs, o ant sienelių neturi būti gofravimo. Lenkimas leidžia sumažinti suvirinimo siūlių skaičių tiesiant vamzdynus su įvairiais atsišakojimais.
Vamzdžių lenkimo būdai
Atsižvelgiant į reikiamą lenkimo kampą, medžiagą ir vamzdžio skersmenį, lenkimą galima atlikti rankiniu būdu arba naudojant specialią įrangą. Taip pat skiriamas karštas ir šaltas lenkimas, su vamzdžio ertmės užpildymu ir be jo.
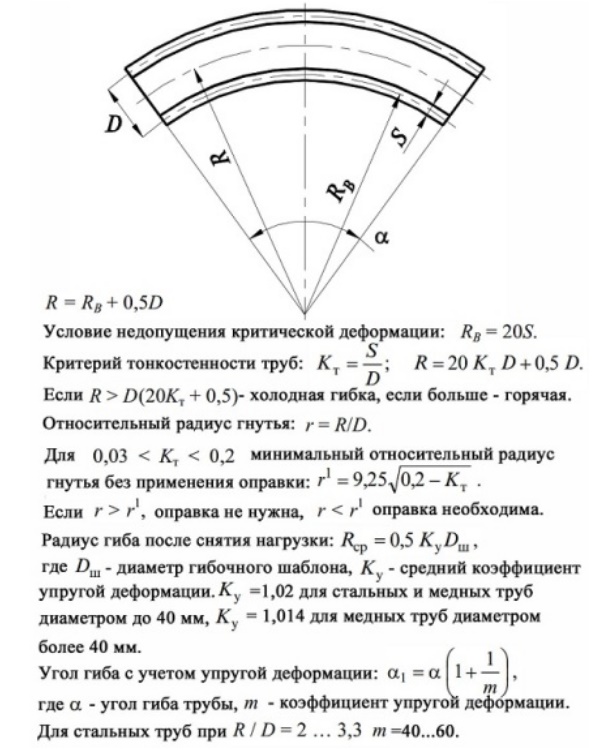
Nutrūkus apkrovos poveikiui, atsiranda toks reiškinys kaip spyruokliavimas, tiesiogiai proporcingas medžiagos tamprumo moduliui. Galimos deformacijos dydis taip pat priklauso nuo taikomo lenkimo metodo ir objekto geometrijos.
Karštosios technologijos specifika
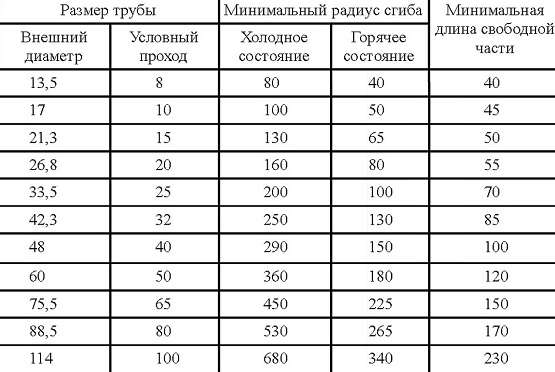
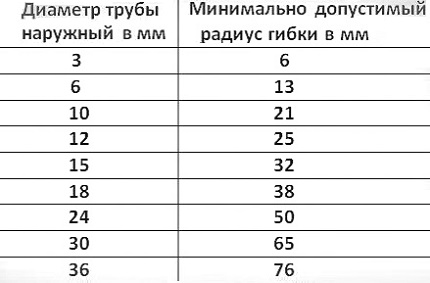
Šis metodas pasirenkamas, kai reikia sulenkti vamzdį, kurio skersmuo yra nuo 10 cm. Vamzdžiai deformuojami karštu būdu tiek rankiniu, tiek mechanizmų pagalba. Egzistuoja tokia sąvoka kaip minimalus lenkimo spindulys.
Vamzdžio zonos, kurią reikia kaitinti, ilgis nustatomas atsižvelgiant į vamzdžio skersmenį ir lenkimo kampą. Tuo tarpu apvalinimas negali būti mažesnis už vamzdžio skersmenį, padaugintą iš 3.
Kaitinamos atkarpos ilgis randamas pagal formulę:
L = α x d / 15
Formulėje: L – ieškomas ilgis mm, α – lenkimo kampas laipsniais, d – vamzdžio išorinis skersmuo mm, 15 – koeficientas. Tarkime, vamzdį, kurio skersmuo 200 mm, reikia sulenkti 60⁰ kampu, tada L = 60 x 200/15 = 800 mm, t. y. 4 skersmenys.
Norint sulenkti vamzdį, jį reikia įkaitinti iki 900°. Optimali temperatūra lenkimo pradžiai yra 760°, o pabaigai – 720°C. Perkaitinus, pablogėja medžiagos stiprumo charakteristikos.
Į karšto lenkimo procesą įeina kelios operacijos:
- šablono gaminimas;
- užpildymas smėliu;
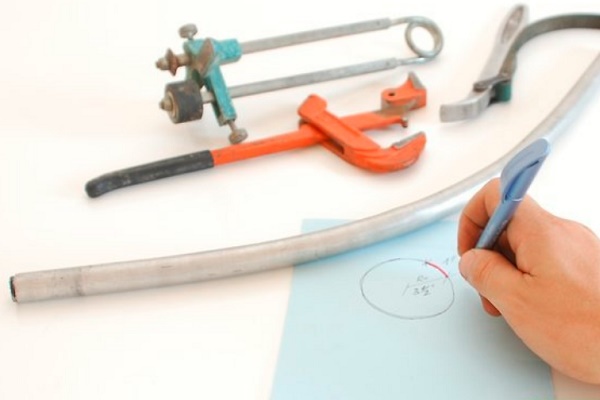
- atkarpos žymėjimas;
- kaitinimas;
- lenkimas.
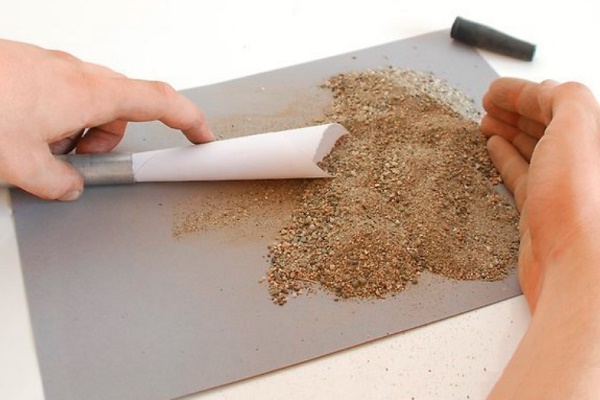
Kad vamzdžio skerspjūvis nedeformuotųsi ir jo vidinėje dalyje lenkimo vietoje nesusidarytų raukšlės, vidinė erdvė užpildoma kvarciniu smėliu.
Prieš tai smėlis džiovinamas ir kaitinamas, siekiant pašalinti organines priemaišas, 150–500 °C temperatūroje, o po to perleidžiamas per smulkų sietelį su 3,3 x 3,3 mm akučių dydžiu. Prieš pradedant vamzdžio užpildymą, reikia užkimšti vieną jo galą.
Kaip kamščiai naudojami mediniai arba metaliniai kamščiai, turintys angą dujoms išeiti. Smulkaus ir drėgno smėlio naudoti negalima, nes pirmasis terminio poveikio metu sukepa ir tvirtai prilimpa prie vamzdžių sienelių.
Antrasis dėl garų susidarymo sukelia aukštą vidinį slėgį, dėl ko kamštis gali iššokti. Neleistina, kad užpilde būtų akmenukų – jie gali pramušti vamzdžio sienelę.
Vamzdžio užpildymo procesas yra labai daug darbo reikalaujantis, todėl jis transportuojamas prie bokšto ir jam suteikiama šiek tiek pasvirusi arba vertikali padėtis. Kadangi lenkimo kokybė tiesiogiai priklauso nuo užpildo tankumo, vamzdis proceso metu nuolat trankomas. Duslus garsas rodo, kad ruošinys gerai užpildytas.
Prieš pradedant pagrindinę operaciją, ant smėliu užpildyto vamzdžio, pritaikius šabloną, pažymimi būsimų lenkimų ruožai. Vamzdžiai kaitinami krosnyse arba židinėse. Lenkiama tiek rankiniu, tiek mechanizuotu būdu.
Pastaruoju atveju naudojamos specialios plokštės, turinčios atraminius stulpelius, kuriais fiksuojamas įkaitintas vamzdžio ruožas, bei spaustuvus, skirtus vamzdžio galui laikyti ant plokštės. Priešingame vamzdžio gale užmaunamas trosas, kurio įtempimas gerve arba špiliu priverčia vamzdį lenktis.
Kad vamzdžio sienelės nedeformuotųsi, į tarpą tarp stulpo ir vamzdžio dedami tarpikliai – tiesūs arba lenkti. Laisvas galas su užmautu trosu apsaugomas naudojant atramą. Proceso metu kontroliuojama vamzdžio geometrija, periodiškai pridedant šabloną.
Išlenkus vamzdį reikiamu kampu, kamščiai pašalinami išdegant arba tiesiog išmušant. Smėlis išpilamas, vamzdis išvalomas ir nuplaunamas. Atliekamas galutinis lenkimo patikrinimas naudojant šabloną.
Lenkimas šaltuoju metodu
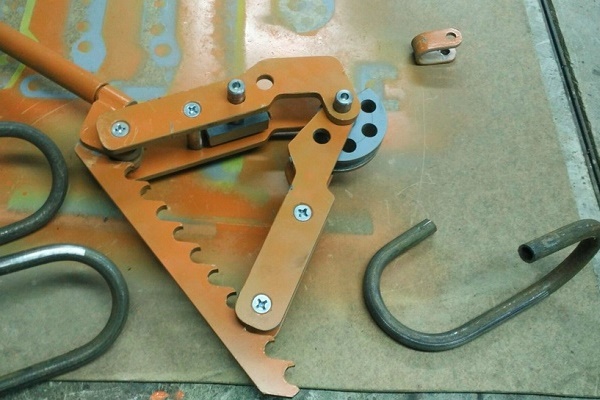
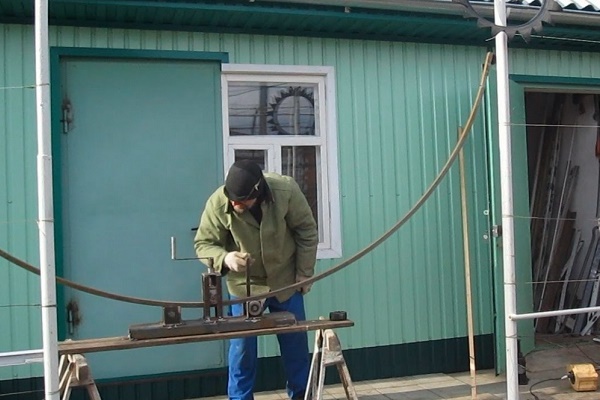
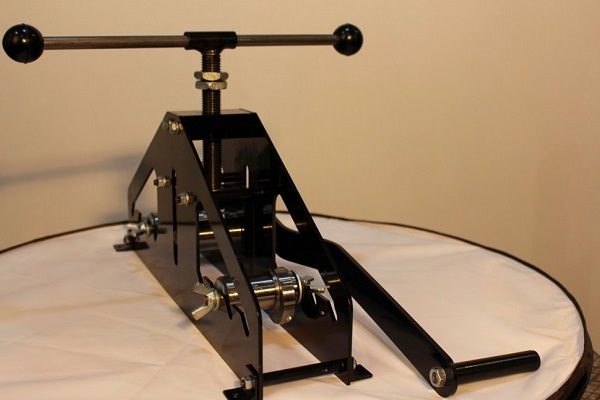
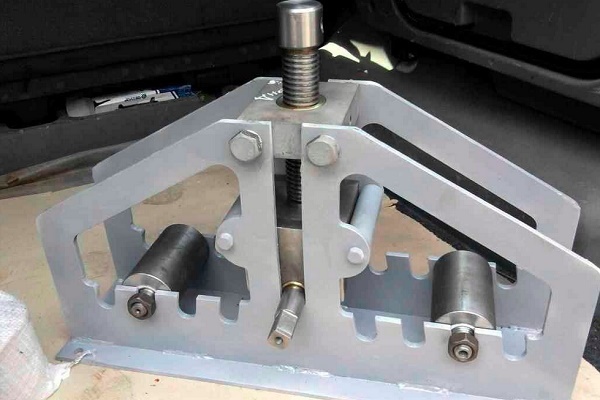
Mažo skersmens vamzdžių konfigūracijai pakeisti naudojami įvairūs rankiniai įtaisai, dideliems – mechanizuoti vamzdžių lenktuvai. Namų sąlygomis dažniausiai reikia lenkti vandens ir dujų tiekimo plieninius vamzdžius, naudojamus vandens tiekimo ir šildymo sistemose.
Vamzdžio lenkimas 90° vadinamas atšaka, 180° – riestainiu, su laipteliu – ančiuku, o kilpos pavidalu – kabė.
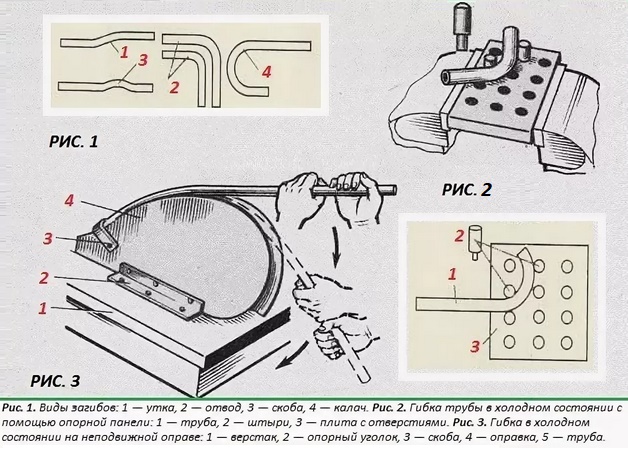
Rankiniam lenkimui yra ir kitų įtaisų. Namų sąlygomis vandens šildymo gyvatukui pagaminti tiesiog apvyniojama nerūdijančio plieno vamzdelis, kurio skersmuo apie 20 mm, ant didesnio skersmens vamzdžio atkarpos. Prieš tai ant didelio vamzdžio privirinama kabė, ji padedama ant atramų ir užspaudžiama.
Vamzdelis sandariai prikimšamas smėlio ir užkemšamas kamščiais, tada įkišamas į kabę ir pradedama vynioti. Vamzdį, naudojamą kaip šabloną, reikia sukti, todėl reikės bent dviejų žmonių pastangų. Baigus vyniojimą, gyvatukas išlyginamas.
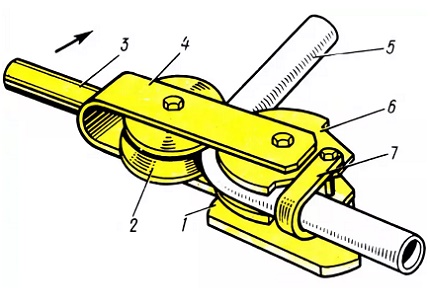
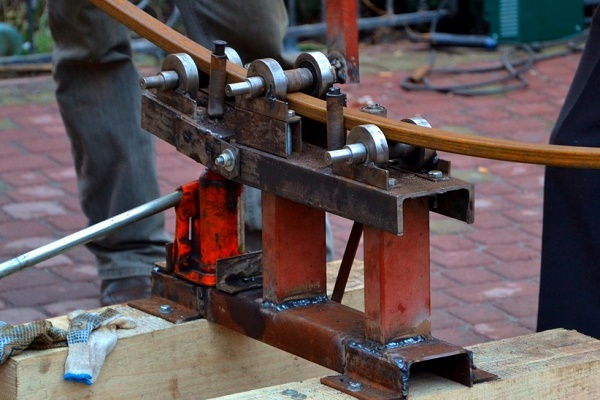
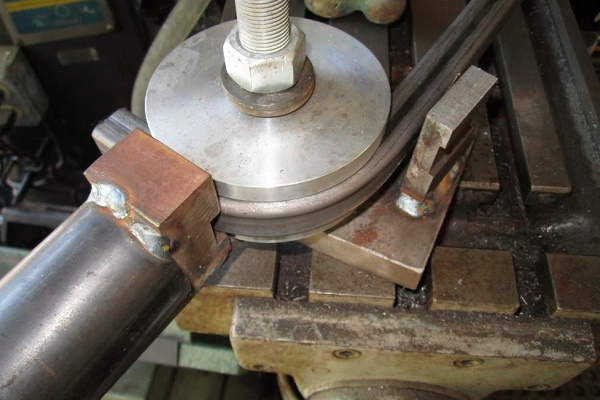
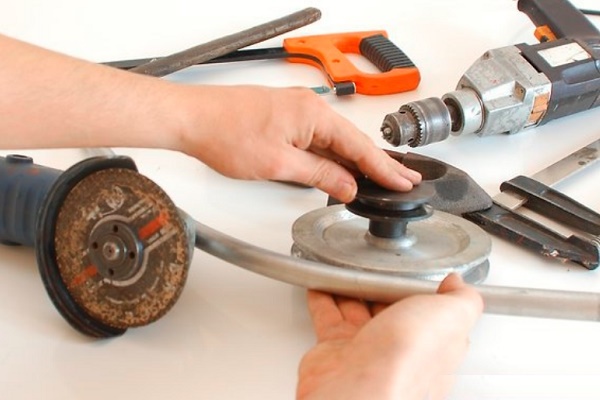
Vamzdžio iš nerūdijančio plieno ar kitos medžiagos lenkimą namų sąlygomis galima atlikti ir pačiu paprasčiausiu įtaisu. Jį tikslinga naudoti atliekant nedidelius darbų kiekius.
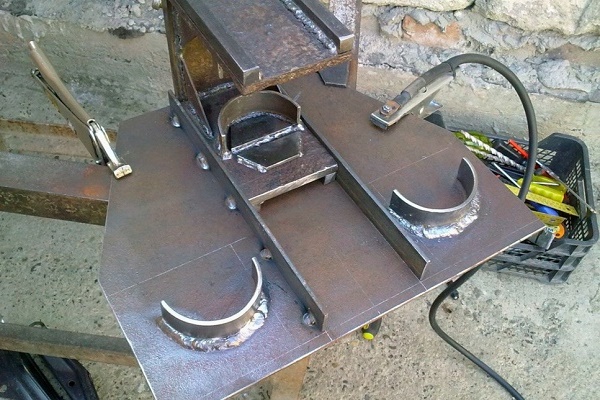
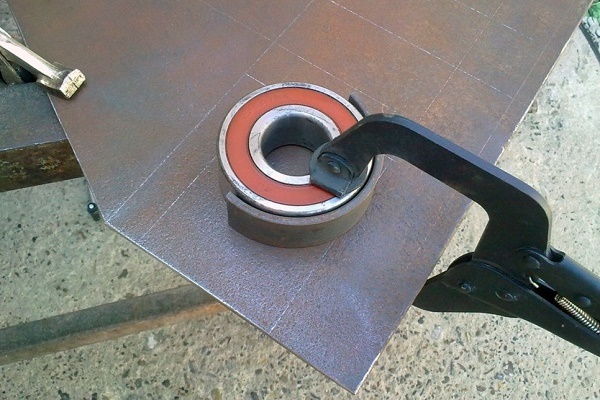
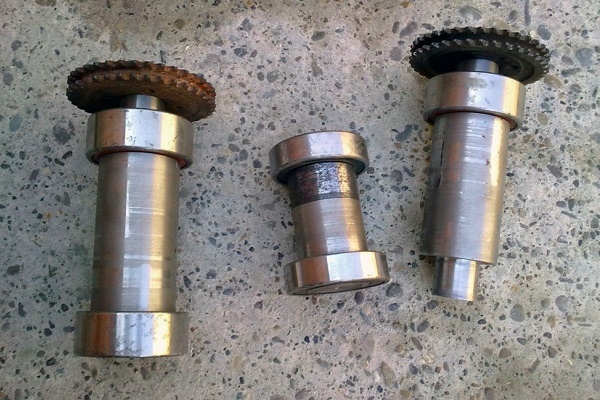
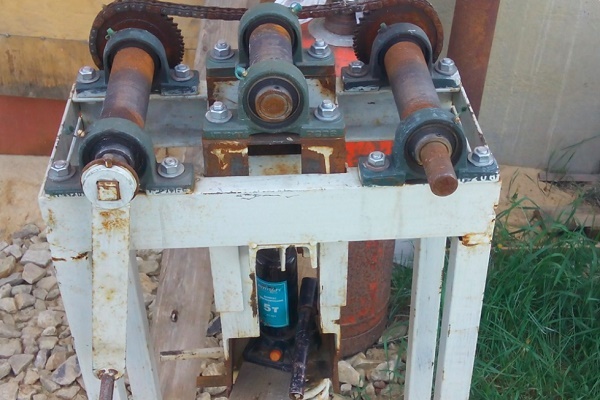
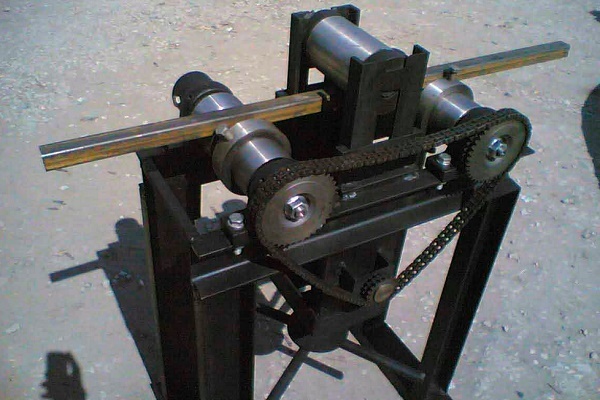
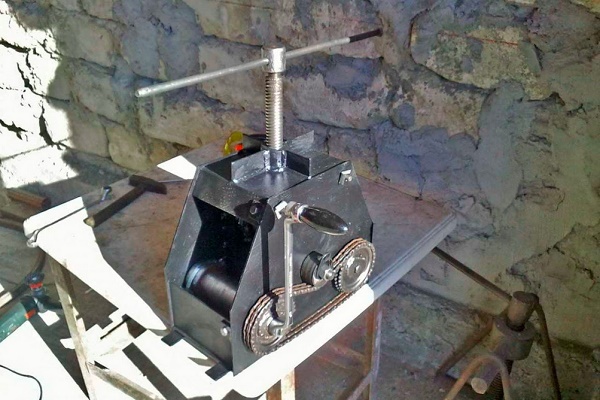
Nesudėtingą mechaninį vamzdžių lenkimo staklyną galima pasigaminti savomis rankomis, ypač jei turite suvirintojo įgūdžių ir esate susipažinę su suvirinimo aparatu:
Norint pagaminti primityvų vamzdžių lenkimo įtaisą, reikalinga betoninė plokštė, metaliniai strypai ir plaktukinis gręžtuvas. Plokštė padalinama į 40 x 40 arba 50 x 50 mm langelius. Langelio kampuose plaktukiniu gręžtuvu išgręžiamos skylės ir į jas įstatomi strypai.
Vamzdinis gaminys įkišamas tarp strypų ir, dedant jėgą, išlenkiamas. Tokiu būdu lenkimo tikslumas nėra idealus, tačiau ruošinio naudojimui namų sąlygomis jis yra pakankamas. Siekiant didesnio tikslumo lenkiant, galima naudoti įtaisą, pagamintą naudojant domkratą.
Kad vamzdžio vidinis tarpas nesideformuotų, naudojamos priemonės, kurios tam priešinasi iš vidaus. Kaip vidiniai ribotuvai dažniausiai naudojamas smėlis. Viename vamzdžio gale įstatomas kamštis, o per kitą pilamas smėlis, tada jis užkemšamas. Tada atliekamas lenkimas.
Kartais ribotuvu tarnauja specialiai tam pagaminta spyruoklė. Apvijai naudojama 1–4 mm skersmens viela. Spyruoklė turi laisvai įeiti į vamzdį lenkimo vietoje, išorėje paliekama dalis vielos.
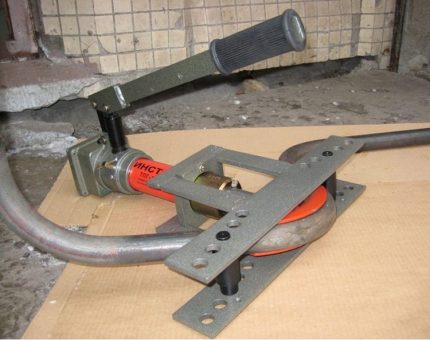
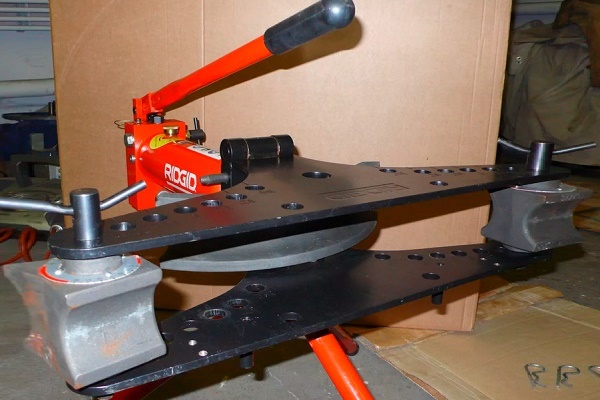
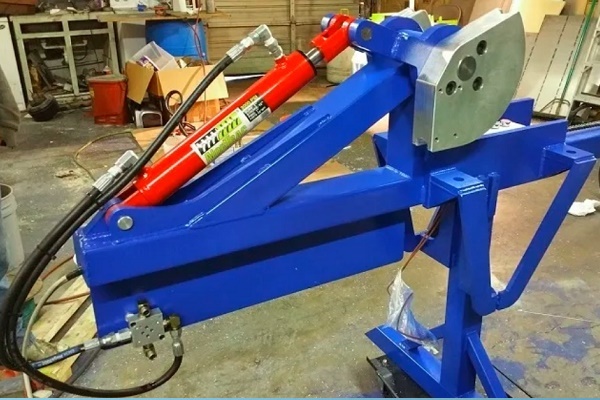
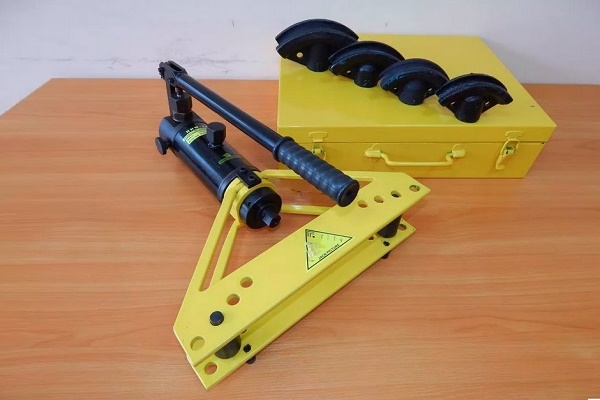
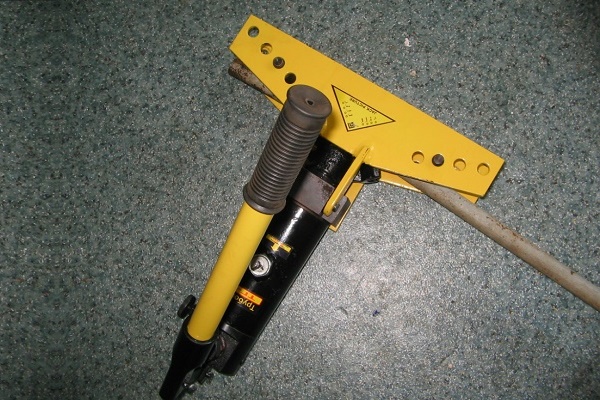
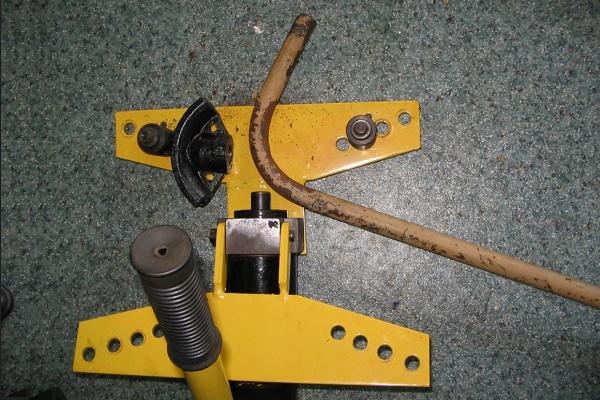
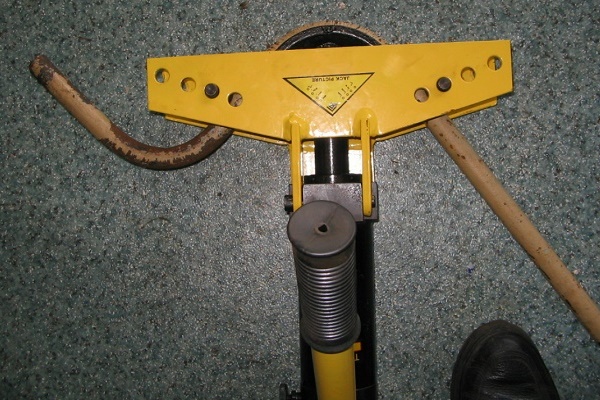
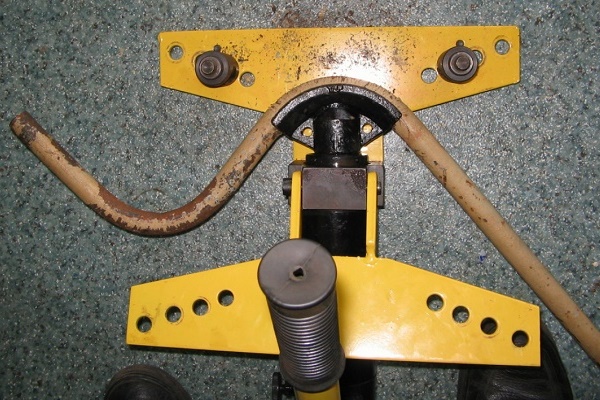
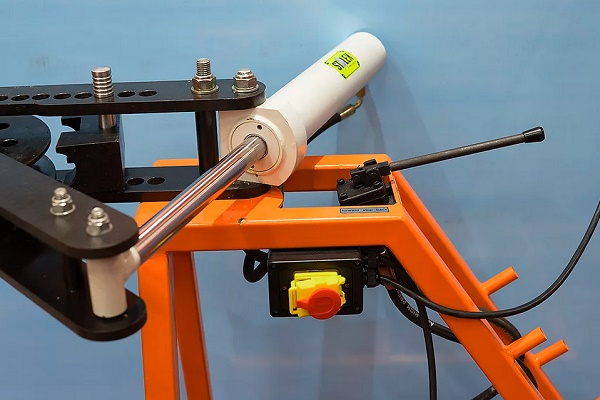
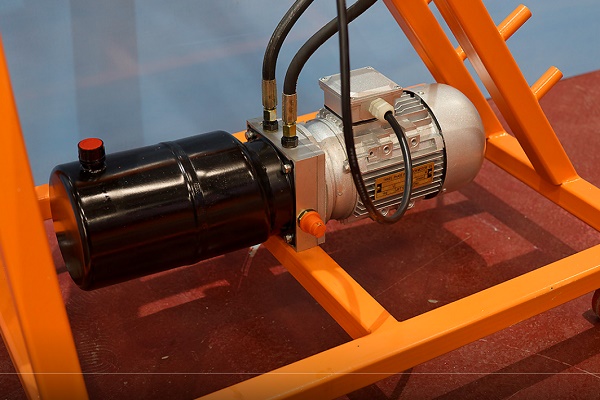
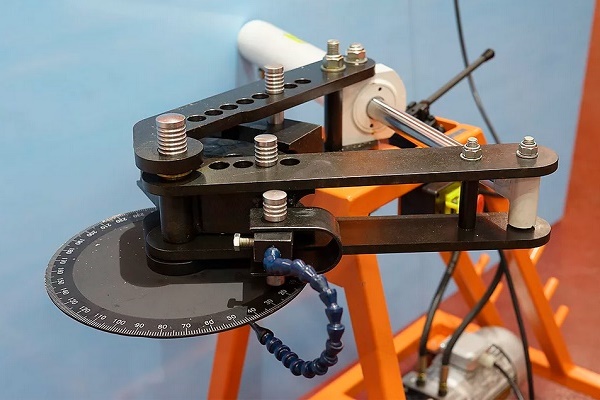
Hidraulinė rankinio įrankio, nešiojamų ir stacionarių staklių sistema žymiai palengvina lenkimo procesą ir pagreitina vamzdžių deformacijos procesą:
Atlikus lenkimą, spyruoklė pašalinama, traukiant vielą. Dirbant su vamzdžiu, kurio skerspjūvis yra kvadratinis, spyruoklei pagaminti parenkama tokio pat skerspjūvio viela.
Šiam tikslui tinka ir vielos ryšulėlis, sudarytas iš atskirų atkarpų, kurios po vieną įstumiamos į vidų iki būsimo lenkimo vietos. Atlikus operaciją, atkarpos taip pat po vieną ištraukiamos. Rankiniu būdu galima sulenkti nerūdijančio plieno vamzdį, kurio skerspjūvis iki 4 cm, o sienelės storis 0,3 cm.
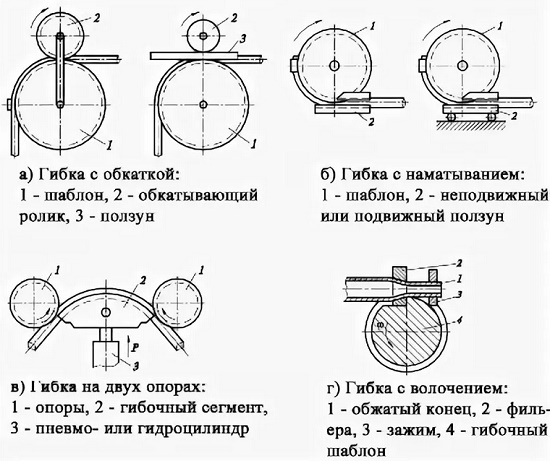
Darbui su dideliais skersmenimis reikalinga profesionali įranga. Yra vamzdžių lenkimo staklės, komplektuojamos su dornu. Šis konstrukcinis elementas yra paprastas metalinis strypas.
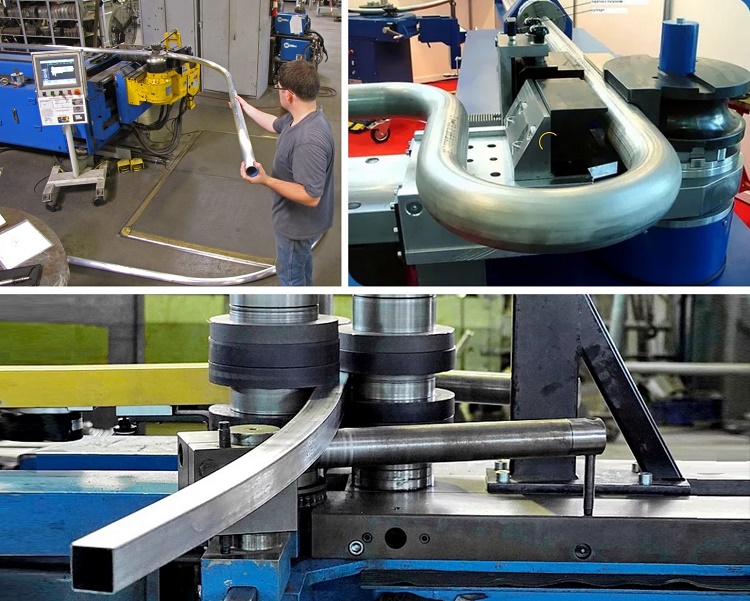
Prieš pradedant lenkimo procesą, jis įdedamas į vidų, kad būtų išvengta vamzdžio sienelių deformacijos. Į komplektą įeinantys dornai turi skirtingą skerspjūvį, todėl galima pasirinkti reikiamą tam tikram vamzdžių gaminio skersmeniui.
Spalvotųjų metalų vamzdžių konfigūracijos keitimas
Spalvotieji metalai turi labai naudingą savybę – didelį plastiškumą. Tačiau jie pasižymi nepakankamu stiprumu. Lenkimo proceso metu, dėl gniuždymo ir tempimo pastangų taikymo, gali būti stebimas vamzdžio sutraiškymas ar plyšimas. Kad taip neatsitiktų, reikia tiksliai laikytis technologijos.
Kaip lenkti varinius ir žalvarinius vamzdžius?
Variniams, taip pat žalvariniams vamzdžiams lenkti naudojami tiek karštasis, tiek šaltasis metodai. Renkantis pirmąjį, kaip vidinis užpildas pasirenkamas smėlis, o antruoju – išlydyta kanifolija. Lenkimo technologija yra tokia pati kaip ir plieniniams vamzdžiams.
Vamzdžių gaminiai iš vario ir žalvario prieš šaltąjį lenkimą turi būti atkaitinti ir vėliau aušinami. Abiejų medžiagų temperatūrų diapazonas yra vienodas – nuo 600 iki 700 °C. Skirtumas yra aušinimo aplinkoje – varis dedamas į vandenį, o žalvaris aušinamas ore.
Baigus procesą, kanifolija pašalinama išlydant. Kad būtų išvengta vamzdžio plyšimo, procesas jokiu būdu nepradedamas nuo vamzdžio vidurio, tik nuo galų. Lenkimui naudojami tiek paprasti įrankiai, tiek sudėtinga staklinė įranga.
Rankiniai vamzdžių lenktuvai veikia žmogaus fizinių pastangų dėka, o hidrauliniai šias pastangas sumažina iki minimumo. Abu tipai komplektuojami su keičiamais antgaliais, kad būtų galima pasirinkti reikiamą skersmenį.
Su vario ir žalvario vamzdžiais dirbti yra žymiai lengviau nei su plieniniais, tačiau metalo deformacija lenkimo metu vyksta pagal tuos pačius fizikos dėsnius. Lenkiamoje atkarpoje išorinis paviršius patiria tempimą, dėl ko sienelės plonėja.
Vamzdžio viduje vyksta priešingi procesai – sienelė suspaudžiama ir tampa storesnė. Yra rizika, kad apskritas skerspjūvis pavirs į ovalą ir sumažės sąlyginis praėjimas, todėl negalima pradėti lenkimo nesiėmus priemonių, neleidžiančių atsirasti šiems reiškiniams.
Aliumininių vamzdžių lenkimas
Pagrindiniai aliuminio vamzdžių lenkimo būdai yra tokie patys kaip ir žalvarinių arba varinių:
- stūmimas tarp ritinėlių;
- valcavimas;
- atlenkimas;
- spaudimas.
Prieš priimant sprendimą dėl to, kaip ir kokiu būdu sulenkti aliuminio vamzdžius, reikia susipažinti su kiekvienu. Pirmasis metodas taikomas plonasieniams vamzdžiams, kurių skersmuo ne didesnis kaip 10 cm, kai reikia gauti nedidelį lenkimą su menkais tikslumo reikalavimais. Čia griežtai reglamentuotas minimalus spindulys. Jo vertė – 5–6 vamzdžio skersmenys.
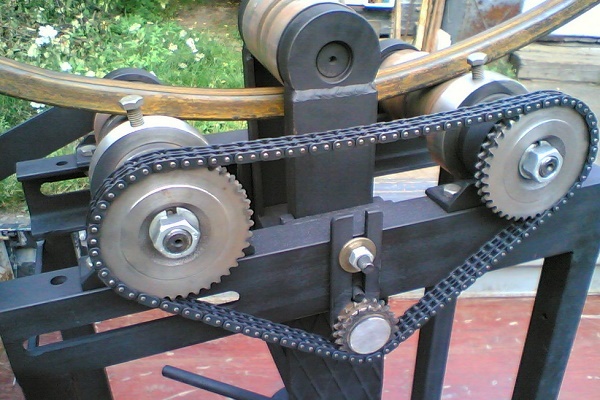
Atkarpos kreivumą lemia nukreipiamojo ritinėlio padėtis. Šiuo būdu dažniausiai gaminami dekoratyviniai interjero elementai. Antruoju būdu lenkiami didelio skersmens vamzdžiai, tam naudojami 3-ritinėliai vamzdžių lenktuvai. Vamzdis traukiamas tarp varomųjų ritinėlių, kurių orientacija nustato lenkimo spindulį.
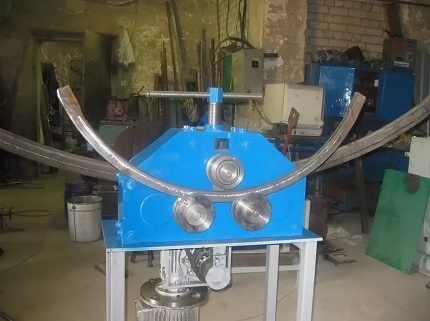
Šio metodo tikslumas dar mažesnis nei ankstesnio, tačiau detalę galima pakartotinai lenkti ir kartoti procesą, kol bus gauta reikiama geometrija.
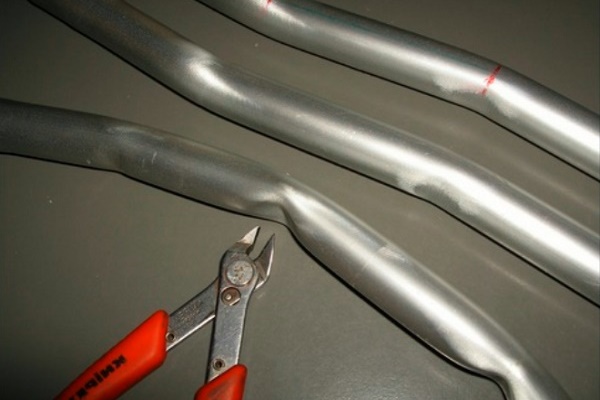
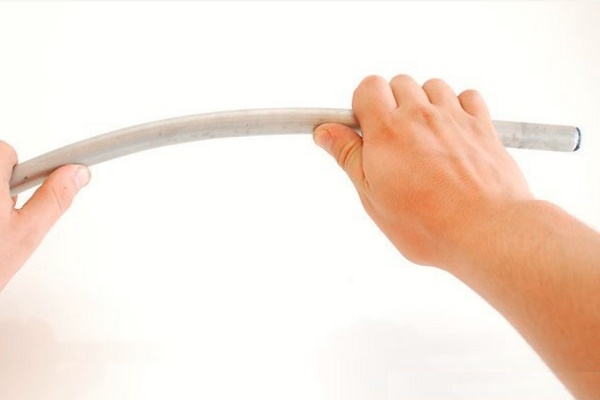
Plonasienių aliumininių vamzdžių lenkimą galima atlikti rankomis, tinkamai pasiruošus:
Voltavimo metodas nenumato vidinio užpildo, todėl jis netaikomas mažiems spinduliams gauti. Pasirinkus šį būdą, nepavyks įvykdyti ir griežtų reikalavimų dėl skerspjūvio ovalumo lenkimo vietoje.
Aliumininio vamzdžio deformavimui slėgiu naudojami presai su ant jų sumontuotais štampais su reikiamos formos matrica. Nustatyta geometrija gaunama dėl išorinio slėgio poveikio.
Kai kuriais atvejais slėgis gali būti vidinis, kai vamzdis įdedamas į presformą ir į vidų tiekiamas skystis su pakankamu slėgiu, kad jis prispaustų vamzdį prie sienelių.
Duraliuminio vamzdžius sulenkti nelengva, nes ši medžiaga yra gana kieta ir spyruokliška. Kad palengvintų procesą, jie deginami prieš pat lenkimą 350–400 °C temperatūroje, tada laukiama, kol vamzdžiai natūraliai atvės ore.
Didelio skersmens vamzdžių lenkimo būdai
Gana neseniai atsiradę būdai — vamzdžių lenkimas naudojant pramoninio ir aukšto dažnio sroves bei lenkimas su tempimu. Pirmuoju atveju naudojamas didelio našumo aukšto dažnio įrenginys, kuriame 95–300 mm skersmens vamzdis kaitinamas, lenkiamas ir aušinamas.
Jį sudaro dvi dalys — mechaninė lenkimo staklės pavidalu ir elektrinė, apimanti elektrinę dalį bei aukšto dažnio įrenginį.
Vamzdis deformuojamas tik įkaitintoje atkarpoje, esančioje induktoriaus zonoje. Geometrijos keitimas iki nustatyto dydžio vyksta veikiant nukreipiančiam volui. Tokiu būdu galima gauti mažo spindulio kreivumo lenkimą.
Lenkimą naudojant antrąjį būdą atlieka lenkimo-tempimo mašinose, į kurių komplektą įeina pasukamas stalas. Vamzdį veikia didelės tempimo ir lenkimo jėgos. Taip gaunami staigiai išlenkti lenkimai su pastoviu sienelės storiu per visą perimetrą.
Metodas taikomas didelio skersmens vamzdžių lenkimui, naudojamų aviacijos, automobilių pramonėje, laivų statyboje, kur vamzdynams keliami aukšti reikalavimai. Privalumas – galimybė lenkti vamzdžius, kurių sienelės storis nuo 2 iki 4 mm, 180° kampu.
Profilinio asortimento lenkimo ypatumai
Profiliniai vamzdžiai turi estetiškesnę išvaizdą nei jų analogai apvaliu skerspjūviu, todėl jie dažnai naudojami buitinėse konstrukcijose. Lenkiant iš vidaus veikia gniuždymo jėga, o iš išorės – tempimo. Prieš atliekant šią operaciją reikia kruopščiai parinkti lenkimo būdą.
Profiliniam asortimentui priskiriami vamzdžiai su kvadratiniu, ovaliu, stačiakampiu skerspjūviu.
Yra keletas niuansų, kurių nereikėtų pamiršti, atliekant profilinių vamzdžių lenkimą namų sąlygomis be specialios įrangos:
- Optimalus lenkiamos atkarpos ilgis plonasieniams profiliniams vamzdžiams, kurių skerspjūvis iki 2 cm – vamzdžio aukštis, padaugintas iš 2,5.
- Storasieniams vamzdžiams lenkimo zonos ilgis nustatomas skerspjūvį padauginus iš trijų. Priešingu atveju neišvengsite medžiagos įtrūkimų išorėje ar deformacijos viduje.
- Minimali kreivumo spindulio vertė – lenkimo skerspjūvis, padaugintas iš 2,5.
Neatsižvelgus į šiuos reikalavimus, net nereikia tikėtis gero rezultato. Lenkimo būdai nesiskiria nuo naudojamų dirbant su apvalaus skerspjūvio gaminiais. Be to, galima naudoti rankinio lenkimo būdą su skersiniais pjūviais, kurie atliekami trijose vamzdžio pusėse.
Pjūvių ilgį ir jų kiekį nustatoma skaičiavimais. Tarkime, yra 40 x 90 mm vamzdis. Reikia atlikti pilną apsisukimą, t.y. sulenkti per 40 mm sienelę 180⁰ kampu, spinduliu 150 mm. Pirmiausia apskaičiuojama pusapskritimo ilgis pagal išorinį spindulį:
L = (2π r : 2 = 2 × 3,14 × 190) : 2 = 596,6 mm
Vidiniam spinduliui skaičiavimai tokie patys:
Lvid. = (2 × 3,14 × 150) : 2 = 471 mm.
Pjūvių ilgių sumą vidiniame spindulyje nustatome pagal formulę: Lišp = L – Lvid = 596,6 – 471 = 126 mm.
Norintys savo rankomis pasigaminti rankinį vamzdžių lenktuvą arba profilinių vamzdžių lenkimo stakles mūsų siūlomuose straipsniuose ras daug naudingos informacijos, schemų ir naudingų rekomendacijų.
Jeigu atsižvelgsime, kad šlifuokliu galima atlikti 5 mm pločio pjūvį, tai 126 mm ilgio lenkimo plokštumoje gausis 25 pjūviai, po kurių atlikimo vamzdis lenkiamas tol, kol pjūvių kraštai susiliečia. Pjūviai suvirinami, o siūlės nuvalomos.
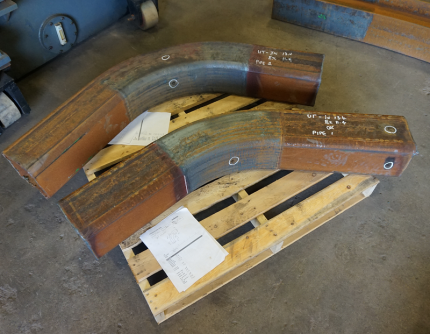
Yra dar vienas būdas, kuriuo lenkiami profiliuoti ir apvalūs vamzdžiai, tačiau jį galima taikyti tik žiemos metu. Tam į vamzdžio galus įstatomi kamščiai, į vidų įpilama vandens ir laukiama, kol jis sušals. Vamzdis lenkiamas, kontroliuojant procesą šablonu, tada išimami kamščiai ir pašalinamas skystis.
Išvados ir naudingas vaizdo įrašas šia tema
Vaizdo įrašas #1. Kaip sulenkti vamzdį naudojant po ranka esančias priemones, sužinosite iš šio video:
Vaizdo įrašas #2. Kaip sulenkti bet kokio skerspjūvio vamzdį į apskritimą:
Vaizdo įrašas #3. Naminis vamzdžių lenktuvas – reikalingas daiktas namų ūkyje:
Atliekant remontą ar statant namą, poreikis sulenkti vamzdį – apvalų arba profiliuotą – iškyla dažnai. Jei apimtis nedidelė, tai galima padaryti savo rankomis. Masinis vamzdžių lenkimas įmanomas tik turint specialią įrangą.
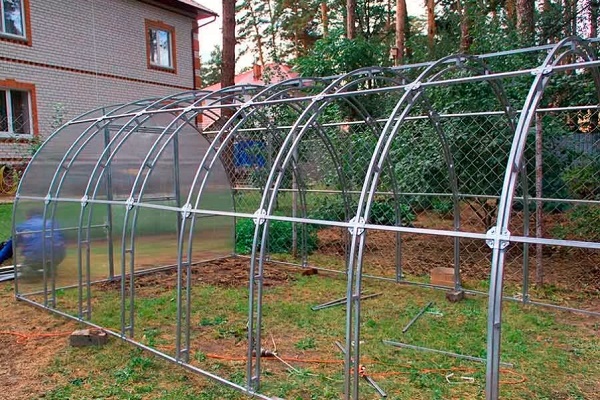
Papasakokite apie tai, kaip jūs lenkėte metalinį vamzdį šiltnamio įrengimui ar kitiems tikslams. Pasidalykite su svetainės lankytojais technologiniais niuansais, žinomais tik jums. Rašykite, prašau, komentarus žemiau esančiame bloke, talpinkite nuotraukas straipsnio tema, užduokite klausimus.
 Vamzdžių pjovimas kampu: skirtingų metodų privalumai ir trūkumai + darbų atlikimo pavyzdys
 Metalo plastiko vamzdžių slėgio bandymas: darbų atlikimo tvarka ir niuansai
 Presinės jungtys metalo plastiko vamzdžiams: rūšys, ženklinimas, paskirtis + montavimo darbų pavyzdys
 Kaip atliekamas bešachtinis vamzdžių tiesimas: metodo ypatumai + darbo pavyzdys
 Polipropileno vamzdžių litavimas: darbo taisyklės ir galimų klaidų analizė
 Vamzdžių keitimas vonioje: žingsnis po žingsnio darbo atlikimo vadovas
 Kiek kainuoja dujų prijungimas prie privataus namo: dujų tiekimo organizavimo kaina
 Geriausios skalbimo mašinos su džiovykla: modelių reitingas ir patarimai pirkėjams
 Kas yra šviesos spalvinė temperatūra ir niuansai renkantis lempų temperatūrą pagal savo poreikius
 Dujinio vandens šildytuvo keitimas bute: keitimo dokumentinis įforminimas + pagrindinės normos ir reikalavimai
Puikus straipsnis 🙂