Metalo plastiko vamzdžių slėgio bandymas: darbų atlikimo tvarka ir niuansai

Tradiciniams plieniniams vamzdžiams gera alternatyva yra technologiniai gaminiai iš metaloplastiko. Ypatingą populiarumą jie įgijo sanitarinėje srityje. Metaloplastikas naudojamas surinkant ir remontuojant slėgines komunikacijas, neslėginius karšto ir šalto vandens tiekimo kontūrus bei šildymo sistemas.
Sujungimams formuoti naudojamas paprastas ir prieinamas būdas – metaloplastinių vamzdžių presavimas. Papasakosime, kaip atliekamas šis darbas, kokio įrankio reikės savarankiškam santechnikui sistemoms įrengti ar atkurti. Mūsų rekomendacijos padės pasiekti aukščiausios kokybės rezultatą.
Straipsnio turinys:
Presavimas: sąvoka plačiąja prasme
Pati „presavimo“ sąvoka, taikant metaloplastiniams vamzdžiams, turėtų būti suprantama plačiąja žodžio prasme. Pavyzdžiui, presavimu dažnai vadinami standartiniai bandymai, atliekami hidrauliniu arba pneumatiniu būdu.
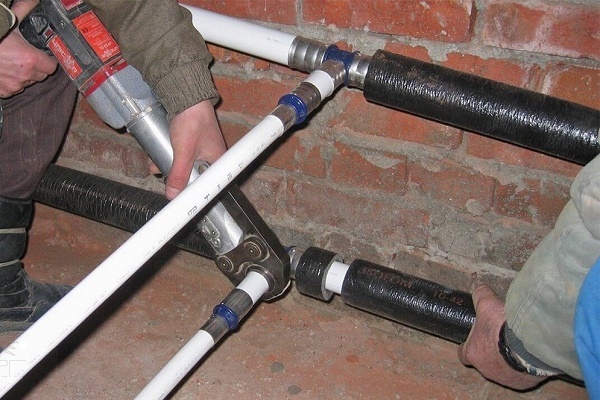
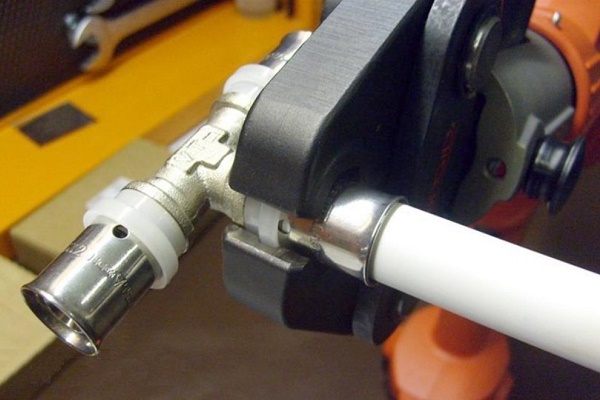
Tačiau šiuolaikinė praktika rodo, kad terminas „presavimas“ taip pat visiškai logiškai tinka ir jungiamosios detalės bei metaloplastinio vamzdžio sujungimo procedūrai. Šis sujungimo būdas atliekamas pagal jėginio užspaudimo technologiją naudojant specialų įrankį (presines reples).
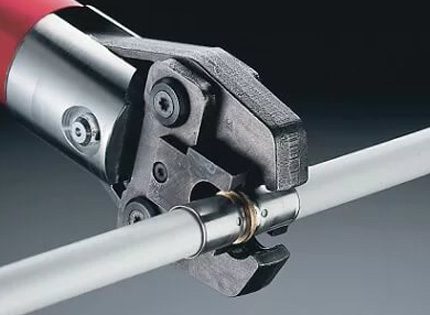
Nepriklausomai nuo montavimo sąlygų ir taikomų technologijų, vandentiekio ar kitų komunikacijų įrengimas metaloplastiniais vamzdžiais yra lydimas sandarumo ir stiprumo bandymų.
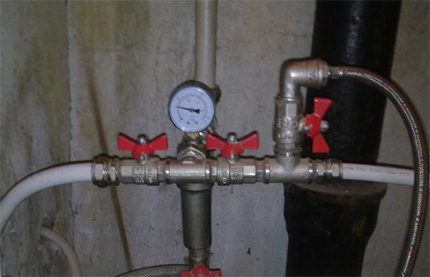
Paprastai bandymo procesas atliekamas hidrauliniu būdu. Tačiau neatmetama galimybė atlikti bandymus pneumatiniu metodu.
Metaloplastiko presavimo būdai
Hidraulinis būdas numato metalo-plastikinių vamzdžių užpildymą vandeniu, po to didinant slėgį iki nustatytų verčių. Bandymai gali apimti visą sumontuotą magistralę arba tik atskiras jos atkarpas.
Pneumatinis būdas numato suspausto oro naudojimą vietoj vandens. Šis slėgio bandymo metodas laikomas mažiau efektyviu ir pavojingesniu, palyginti su hidrauliniu variantu. Ir nesvarbu, ar bandomi metaliniai vamzdžiai, ar metalo-plastikiniai.
Variantas #1: hidraulinis
Procesas niekuo nesiskiria nuo standartinio varianto, taikomo plieninėse vandentiekio magistralėse. Vienintelis niuansas – darbiniai slėgiai plastikiniams vamzdžiams yra mažesni nei priimti metaliniams gaminiams.
Atitinkamai, bandymo slėgis apskaičiuojamas atsižvelgiant į standartinius plastiko darbinio slėgio nustatymus pagal formulę:
Ri = Rrp * 1,5
Joje Ri – bandymo slėgis; Rrp – plastikinio vamzdžio darbinis slėgis.
Vandens temperatūra vamzdyne leidžiama teigiamų verčių ribose nuo 5 – 40 ºC.
Procedūros eiga:
- Paruošti bandomą atkarpą (sumontuoti čiaupus, kamščius).
- Sumontuoti 2 manometrus skirtinguose magistralės taškuose.
- Aukščiausiame magistralės lygyje sumontuoti oro išleidimo vožtuvą.
- Žemiausiame magistralės lygyje prijungti vandens siurblį.
- Užpildyti magistralę tiekdami vandenį nuo žemiausio lygio iki aukščiausio.
- Atidaryti oro išleidimo vožtuvą, kad išleistumėte orą iš sistemos.
Magistralės viduje iš metalo-plastikinių vamzdžių slėgį reikia didinti lėtai, vengiant staigių šuolių. Tokias slėgio didinimo sąlygas užtikrina rankinis hidraulinis presas.
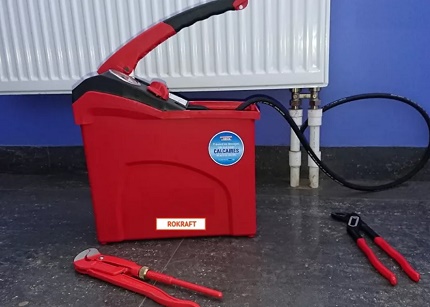
Kol slėgio vertė priartės prie darbinio lygio, rekomenduojama periodiškai vizualiai tikrinti galimų nuotėkių vietas.
Tokios vietos paprastai yra:
- „vamzdis vamzdyje“ jungtys;
- vamzdžio ir jungiamosios detalės kontaktas;
- čiaupų ir kamščių montavimo vietos.
Slėgio didinimas metalo plastiko vamzdžių viduje iki vertės, 1,5 karto viršijančios darbinį parametrą, leidžiamas tik tada, kai šalia bandomosios magistralės nėra žmonių.
Nustatytą bandomąjį slėgį vamzdyno viduje reikia išlaikyti tam tikrą laiką. Buitiniam naudojimui skirtam metalo plastiko vamzdžių vandentiekio tinklui priimtas penkių minučių minimalus išlaikymo laikotarpis.
Per priimtą minimalų bandymo laiką slėgio kritimas kontrolinių manometrų montavimo vietose neleidžiamas. Kai kontroliniuose prietaisuose stebimi neigiami pokyčiai, tokia būklė rodo nepakankamą sistemos sandarumą.
Reikia sumažinti slėgį iki darbinės vertės ir kruopščiai patikrinti galimų nuotėkių vietas visame metalo plastiko vamzdžių ruože. Rastus defektus pašalinti ir pakartoti bandymo procedūrą.
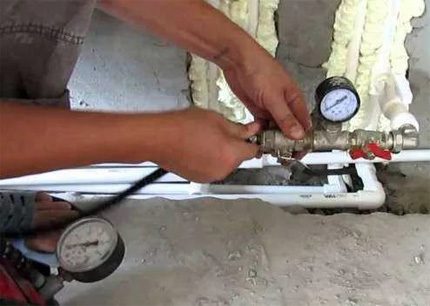
Sandarumo bandymai laikomi atliktais, kai jie atitinka šias sąlygas:
- vizualiai neaptikta nuotėkių;
- vizualiai neaptikta vamzdžių sienelių plyšimų;
- penkias minutes nebuvo pastebėta slėgio pokyčių kontroliniuose manometruose;
- nėra matomų vamzdynų deformacijų.
Tuo tarpu reikia patikslinti: jei išlaikymo laikas viršija penkių minučių intervalą, leidžiamas nežymus bandymo slėgio kritimas dėl natūralaus vandens temperatūros pokyčio metalo plastiko vamzdžių viduje.
Variantas #2: pneumatinis
Jei dėl kokių nors priežasčių negalima atlikti hidraulinio bandymo, leidžiama alternatyva – pneumatinis bandymas.
Pneumatinių bandymų metodika skiriasi kiek kitokiu sandarumo tikrinimo būdu, tačiau apskritai praktiškai pakartoja hidraulinį būdą. Ši technologija nėra tokia dažnai taikoma būtent vamzdžiams, tačiau atskirų įrenginių, pavyzdžiui, išsiplėtimo bakelių, katilų, šilumokaičių ir pan., bandymui slėgiu yra plačiai naudojama.
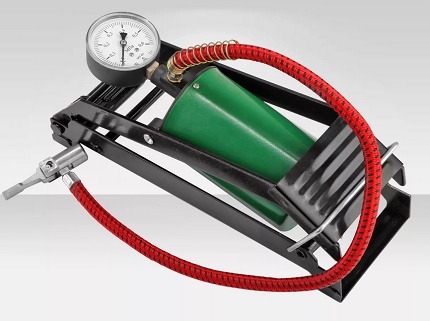
Norint aptikti nuotėkio vietas atliekant pneumatinį bandymą, paprastai naudojamas muilo tirpalas. Sumontuota magistralė užpildoma oru, esant slėgiui P_i = P_rp * 1,15, o galimų nuotėkių vietos apipurškiamos muilo tirpalu. Oro išėjimas nustatomas pagal burbuliukų pūtimąsi.
Toks tikrinimo metodas leidžia vizualiai aptikti net nedidelius nuotėkius. Tačiau tikrinančiam asmeniui gana sunku stebėti nuotėkius vietose, kurios sunkiai pasiekiamos vizualiam stebėjimui.
Pneumatinis bandymo metodas puikiai tinka jungčių sandarumui patikrinti metaloplastikinių vamzdžių su jungiamosiomis detalėmis arba pagal „vamzdis vamzdyje“ schemą. Tačiau kai reikia išbandyti vamzdyno sistemą stiprumui, šis būdas tikrai nėra geriausias. Čia būtina naudoti hidraulinį bandymą.
Presavimas kaip sujungimo būdas
Metaloplastikinių vamzdžių montavimo praktikoje naudojami keli būdai, tinkami įvairioms jungtims atlikti:
- litavimu;
- srieginiu sujungimu;
- užspaudžiamuoju sujungimu.
Paskutinis iš trijų būdų kaip tik ir yra metaloplastikinio vamzdžio presavimas jo sujungimo su jungiamąja detale srityje.
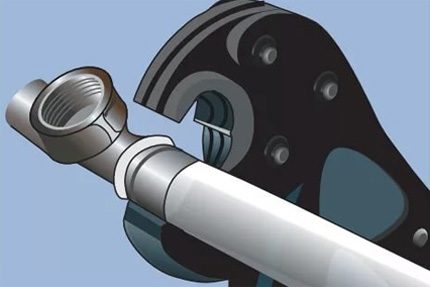
Tokio presavimo metodika pasižymi paprastais veiksmais, prieinamais net neprofesionaliam santechnikui. Vienintelis niuansas – darbui reikalingos vadinamosios presavimo replės – specialus įrankis, kurio dėka sukuriamas patikimas užspaudžiamasis sujungimas.
Apskritai, atliekant darbus naudojant užspaudimo metodiką, reikalingas šis įrankių rinkinys:
- vamzdžių pjaustytuvas metaloplastikiniams vamzdžiams;
- kalibratorius, plėtimo įtaisas, nuožulnų apdirbimo įrankis;
- presavimo replės.
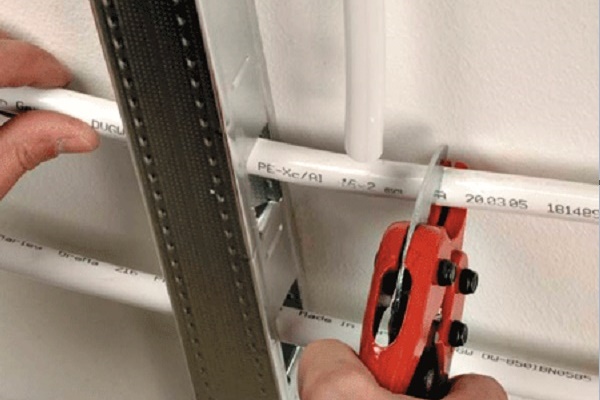
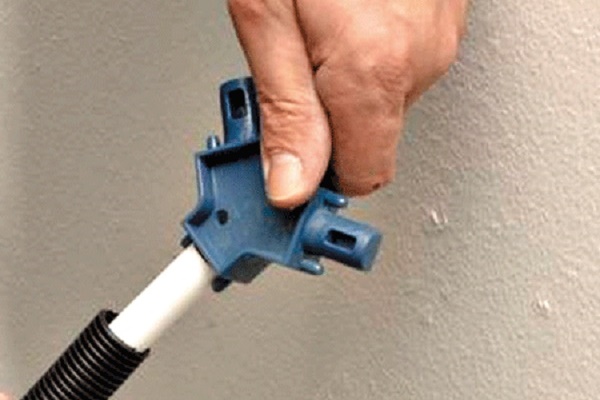
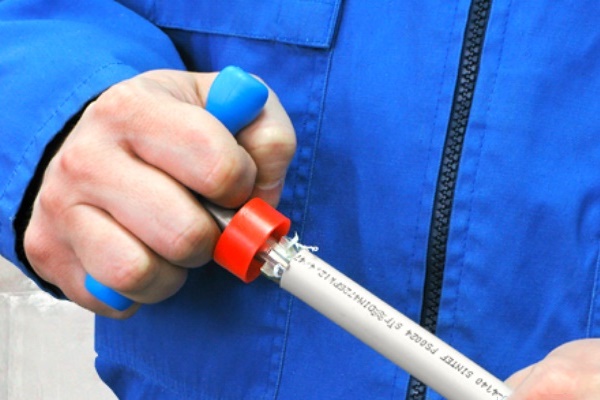
Vamzdžių pjaustytuvu atliekamas lygus pjūvis pagal nustatytą dydį, be vamzdžio deformacijos ir stačiu kampu. Kalibratoriumi ir nuožulnų apdirbimo įrankiu galinė metaloplastikinės žarnos dalis paruošiama vėlesniam sujungimui su jungiamąja detale.
Kartais darbui reikalingas ir plėtimo įtaisas. Presavimo replės procese užima ypatingą vietą. Būtent šiuo įrankiu atliekamas paruošto sujungimo presavimas.
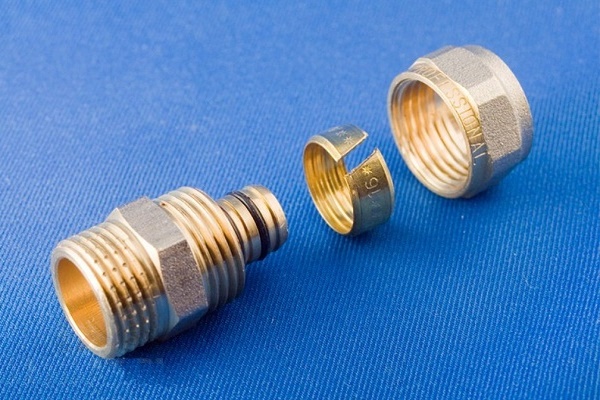
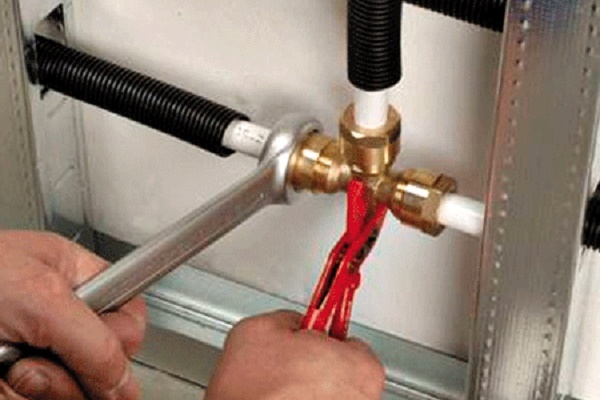
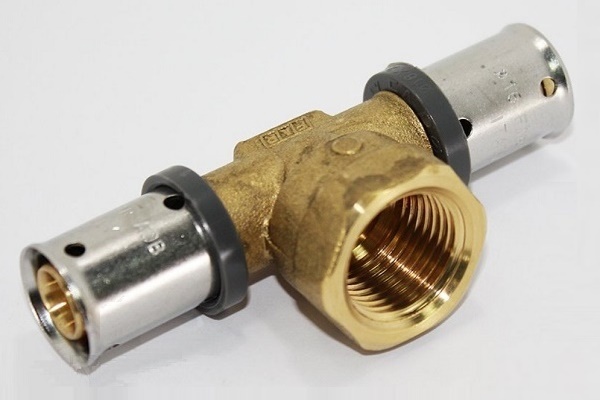
Montuojant metaloplastikinius vamzdynus, naudojami užspaudžiamieji ir kompresiniai (jie patys yra srieginiai) jungiamosios detalės, jų montavimo žingsniai daugeliu atžvilgių panašūs:
Kaip presuoti metaloplastinį vamzdį
Presavimo procedūra, jungiant metaloplastikinį vamzdį su jungtimi, numato tokią veiksmų seką:
- Metaloplastikinio vamzdžio nupjovimas pagal dydį.
- Jo galinių dalių kalibravimo atlikimas.
- Nuožulnos nuėmimas vidiniu spinduliu.
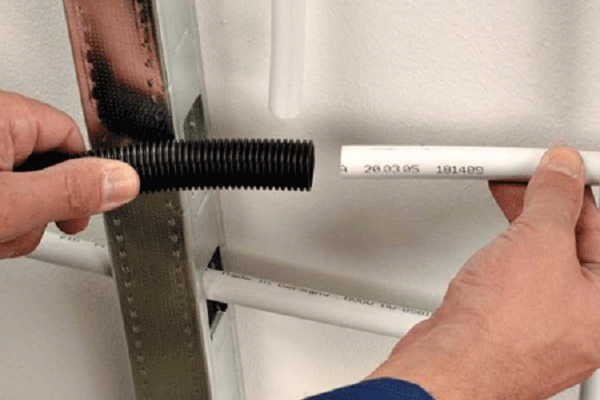
Tada atliekamas užspaudimo movos montavimas ant galinės vamzdžio dalies.
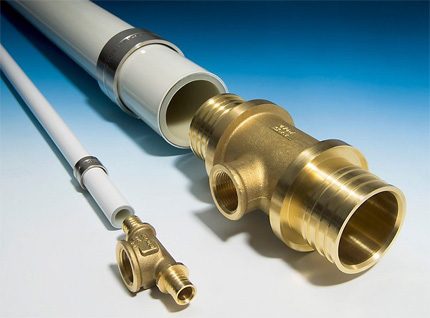
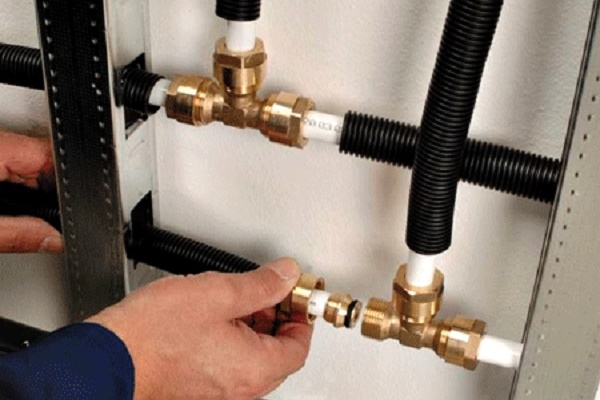
Po šių veiksmų į metaloplastikinį vamzdį iš galo, kuriame yra užspaudimo mova, įkišama jungties spenelio dalis. Užspaudimo mova perkeliama išilgai vamzdžio korpuso, nustatoma lygiagrečiai speneliui. Darbo su presinėmis jungtimis, montuojant metaloplastikinį vamzdyną, vadovas pateiktas čia, rekomenduojame susipažinti su naudinga informacija.
Ant sujungimo srities uždedamos preso replės, papildytos įranga, atitinkančia apdirbamo vamzdyno skersmens dydį. Suspaudžiamos įrankio rankenos iki atramos.
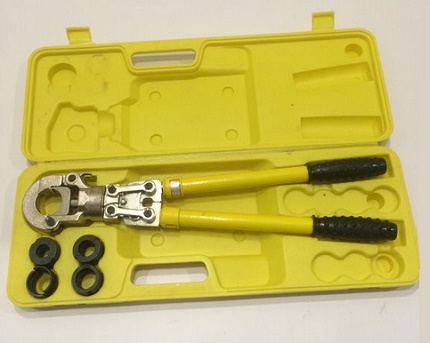
Tokie veiksmai būdingi atliekant presavimą rankiniu įrankiu. Be rankinių presavimo įrenginių, yra elektriniai, hidrauliniai, pneumatiniai įtaisai.
Šie konstrukciniai variantai paprastai retai naudojami buityje. Jų paskirtis – pramoninė-gamybinė sritis. Konfigūracija jie taip pat labai skiriasi nuo rankinių modelių.
Reikėtų pažymėti kai kuriuos ypatumus dirbant su presinėmis replėmis. Visada leidžiamas tik vienkartinis užspaudimas. Jei dėl kokių nors priežasčių nepavyko atlikti kokybiško užspaudimo iš pirmo karto, nemėginkite kartoti veiksmo. Sugadintą užspaudimą būtina pašalinti, o užspaudimo procedūrą atlikti iš naujo.
Užspaudimo privalumai ir trūkumai
Vertinant metalo-plastikinių vamzdžių sujungimą, atliktą naudojant presines reples, negalima nepaminėti privalumų ir trūkumų.
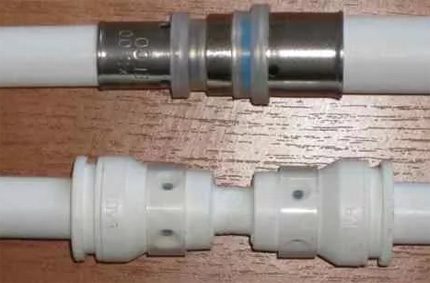
Tiek vieni, tiek kiti lemia sąlygas, kuriose tinka būtent toks metodas.
Pažymėtų privalumų sąrašas yra toks:
- sukuriamas nereikalaujantis priežiūros sujungimas;
- skirta aukštiems darbiniams slėgiams;
- didelis mechaninis atsparumas;
- ilgas tarnavimo laikas;
- lengvas, paprastas ir greitas montavimas.
Kalbant apie turimus trūkumus, specialistai taip pat išskiria kai kuriuos veiksnius ir paprastai juos sieja su priežiūros ar montavimo kriterijais:
- sukuriamas neišardomas sujungimas;
- reikalingas specialus įrankis (presinės replės).
Trūkumas yra ir tas, kad kiekviena užspaudimo klaida visą darbą paverčia niekais.
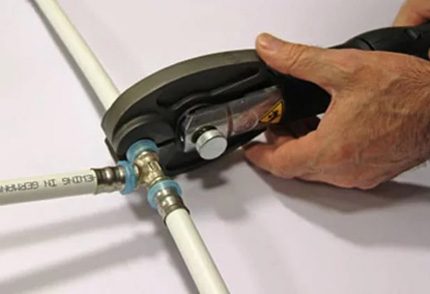
Prie nurodytų trūkumų galima pridėti didelę pagrindinio įrankio – presinių replių – kainą.
Tiesa, rankinis įtaisas, skirtas buitinėms sąlygoms, turi ne tokią aukštą kainą kaip automatinės konstrukcijos. Tačiau net ir tokiu atveju pirkti neapsimoka, nes poreikis įrankiui iš tiesų yra vienkartinis.
Išvados ir naudingas vaizdo įrašas šia tema
Iš vaizdo įrašo galima sužinoti, kaip dirbti su mechaninio tipo presinėmis replėmis, o būtent – kaip užspausti metalo-plastikinių vamzdžių jungtis.
Metalo plastikinių vamzdžių montavimą užspaudimo būdu rekomenduojama atlikti aplinkos temperatūrai ne žemesnei kaip +10°C. Įsigytą medžiagą (vamzdžius) pageidautina palaikyti naujomis sąlygomis ne mažiau kaip 24 valandas ir tik tada pradėti montavimą.
Sumontuotą vandens tiekimo sistemą būtina išbandyti sandarumui ir stiprumui atliekant hidraulinius ir pneumatinius bandymus.
Ar Jūs turite patirties dirbant su metalo plastikiniais vamzdžiais ir jų jungčių įrengimu? Ar išmanote technologines šio darbo subtilybes, kurios nebuvo aptartos straipsnyje? Rašykite, prašome, komentarus žemiau esančioje blokinėje formoje, užduokite klausimus, skelbkite nuotraukas.
 Presinės jungtys metalo plastiko vamzdžiams: rūšys, ženklinimas, paskirtis + montavimo darbų pavyzdys
 Vamzdžių pjovimas kampu: skirtingų metodų privalumai ir trūkumai + darbų atlikimo pavyzdys
 Kaip atliekamas metalinių vamzdžių lenkimas: technologiniai darbų atlikimo niuansai
 Metalo plastiko vamzdžių montavimas savo rankomis: sujungimo technologija ir vedimo pavyzdžiai
 Polipropileno vamzdžių litavimas: darbo taisyklės ir galimų klaidų analizė
 Vamzdžių keitimas vonioje: žingsnis po žingsnio darbo atlikimo vadovas
 Kiek kainuoja dujų prijungimas prie privataus namo: dujų tiekimo organizavimo kaina
 Geriausios skalbimo mašinos su džiovykla: modelių reitingas ir patarimai pirkėjams
 Kas yra šviesos spalvinė temperatūra ir niuansai renkantis lempų temperatūrą pagal savo poreikius
 Dujinio vandens šildytuvo keitimas bute: keitimo dokumentinis įforminimas + pagrindinės normos ir reikalavimai
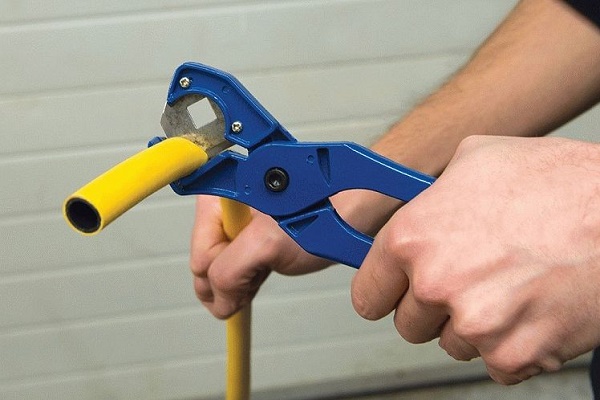
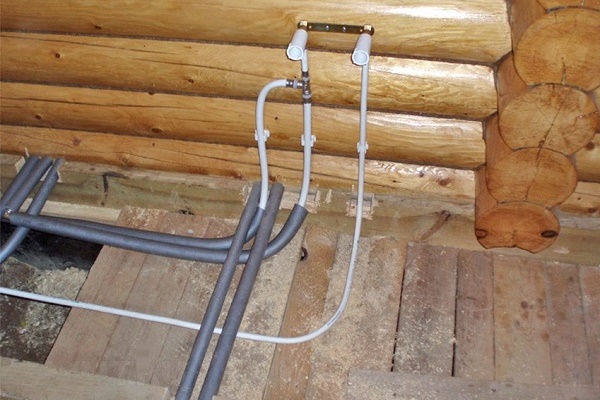
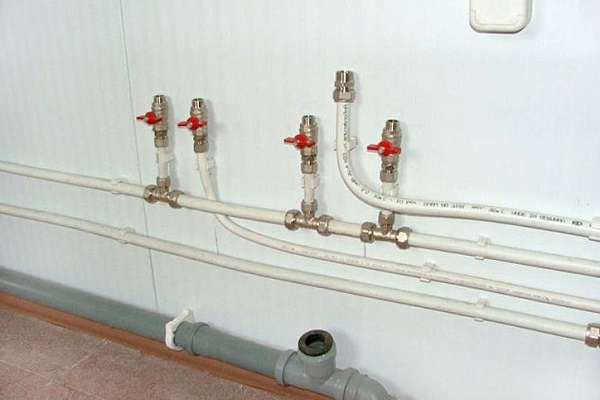
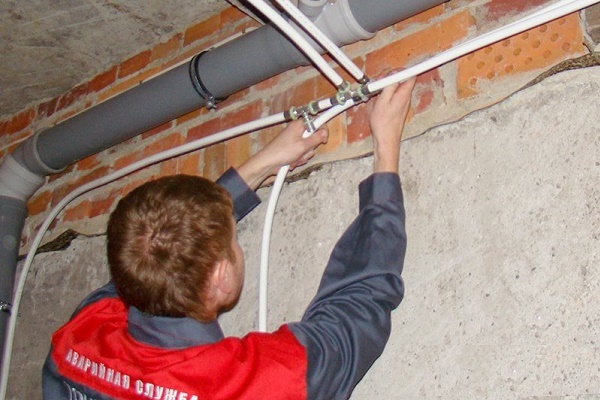
Turint reikiamų įrankių (specialų vamzdžių pjoviklį ir presines reples), metalo plastikinių vamzdžių presavimas nėra didelė problema ir gana paprastai atliekamas savarankiškai. Jei kas nors neaišku, užtenka pažiūrėti porą vaizdo įrašų, kurių gausu internete. Kitas reikalas, kad įrankį turi ne kiekvienas, o jis kainuoja nemažai.
Taip ir nėra prasmės jų pirkti, jei Jūs profesionaliai tuo neužsiimate. Aš šias presines reples tiesiog išsinuomavau, dabar yra daugybė firmų, kur tai galima padaryti.
Sveiki. Ar gaminant vamzdžius pjūvio vietoje reikia nuimti nuožulną?