Polipropileno vamzdžių litavimas: darbo taisyklės ir galimų klaidų analizė

Galimybė surinkti vamzdynus savarankiškai – neabejotinas polipropileno gaminių privalumas. Naudojant patogią ir lengvą medžiagą, galima savo rankomis pastatyti kanalizaciją, sutaisyti ir modernizuoti vandentiekį.
Svarbiausia – suprasti surinkimo elementų jungimo specifiką. Sutikite, tai nemaža darbo dalis, atsakinga už magistralės sandarumą ir jos beproblemį eksploatavimą.
Mes siūlome jums išsamiai išdėstytą informaciją apie tai, kaip atliekamas polipropileno vamzdžių suvirinimas, kokia įranga naudojama darbe, taip pat išvardijame dažniausias pradedančiųjų suvirintojų klaidas.
Mūsų pateikta informacija padės pastatyti nepriekaištingai veikiančias komunikacijas. Siekiant aiškumo, straipsnis papildytas grafinėmis programomis ir vaizdo vadovu.
Straipsnio turinys:
Polipropileno vamzdžių suvirinimo specifika
Suvirinimo procesas atliekamas dėl ryškių medžiagos termoplastinių savybių. Polipropilenas suminkštėja kaitinant – įgyja būseną, panašią į plastiliną.
Bendras technologijos aprašymas
Medžiagos grįžimas į normalios temperatūros sąlygas prisideda prie jos struktūros sukietėjimo iki normalios būsenos. Šios savybės tapo suvirinimo technologijos pagrindu, kuri technine kalba vadinama – polifuzinis suvirinimas.
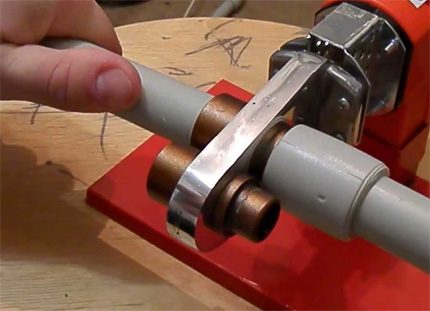
Praktikoje taikomi du suvirinamų dalių sujungimo metodai:
- Movinis.
- Tiesioginis.
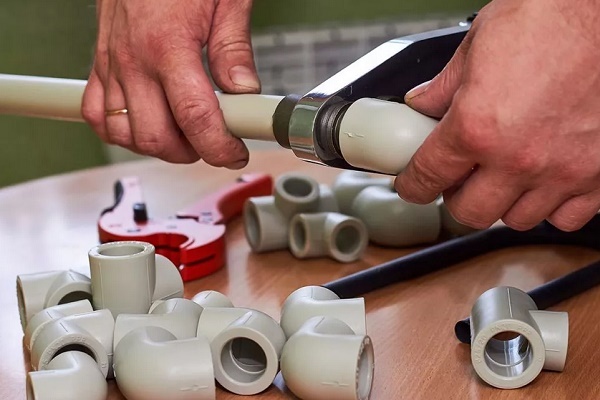
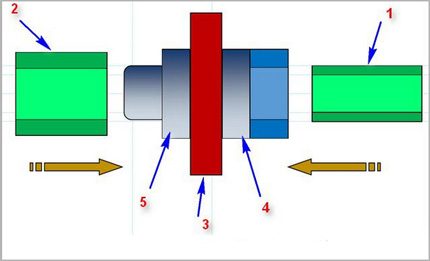
Mufinis metodas. Suvirinimo technika parodo, kaip galima lituoti polipropileninius vamzdžius, naudojant tam forminę detalę – movą arba didesnio išorinio skersmens vamzdį. Paprastai tokiu būdu atliekamas plastikinių vamzdžių litavimas, kurių skersmuo neviršija 63 mm.
Dviejų dalių suvirinimo principas šiuo atveju pagrįstas vamzdžio dalies išilgai išorinės apimties ir movos dalies išilgai vidinės srities išlydymu. Tada abi dalys tvirtai sujungiamos.
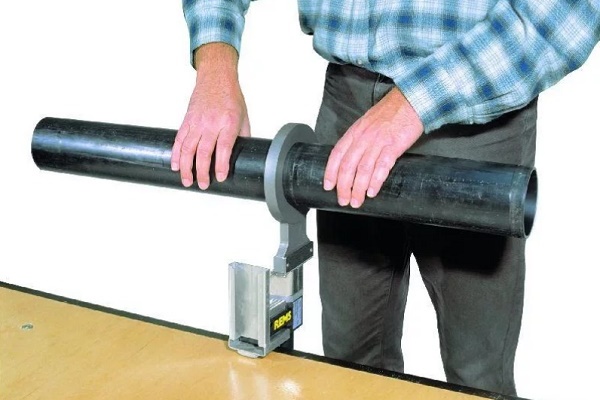
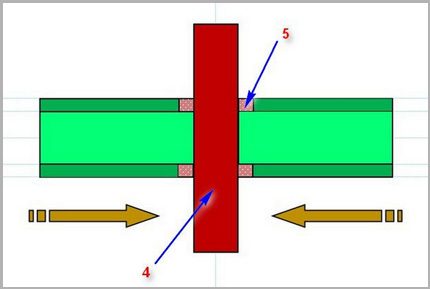
Tiesioginis būdas. Metodas pagrįstas tuo pačiu principu: išlydomos mažos plastikinių vamzdžių atkarpos, o vėliau jos sujungiamos. Tačiau šiame variante sujungimo elementais tampa du vienodo skersmens vamzdžiai, jie sujungiami galiniais paviršiais.
Šis, iš pirmo žvilgsnio, nesudėtingas polipropileno litavimo metodas reikalauja didelio tikslumo apdoroti sujungimo atkarpas ir tiksliai nustatyti dvi dalis pagal ašis jų sulydymo proceso metu.
Be nurodytųjų „karštųjų“ technologijų taip pat praktikuojama „šaltojo“ sulydymo metodika. Čia kaip aktyvus litavimo komponentas naudojamas specialus tirpiklis, galintis suminkštinti polipropileno struktūrą. Tačiau tokia metodika nepasižymi aukštu populiarumo lygiu.
Vamzdžių suvirinimo mašinos
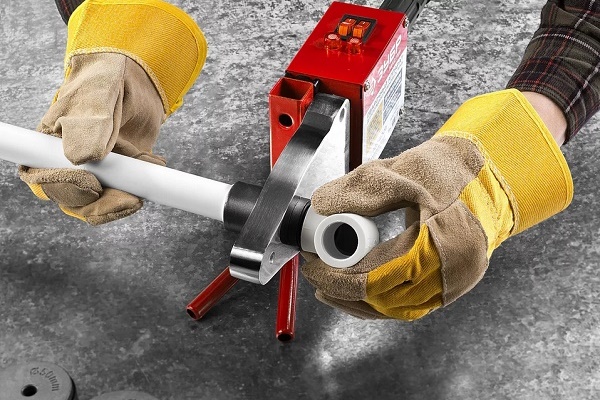
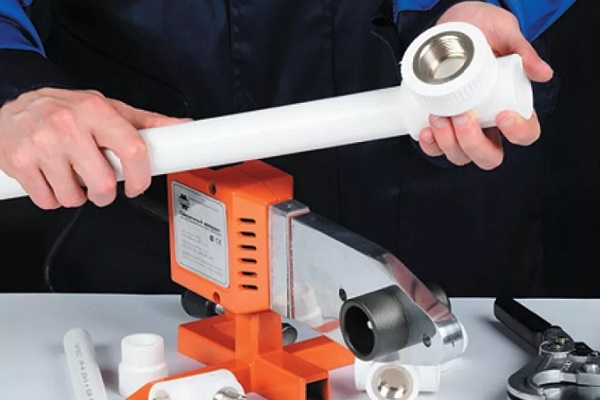
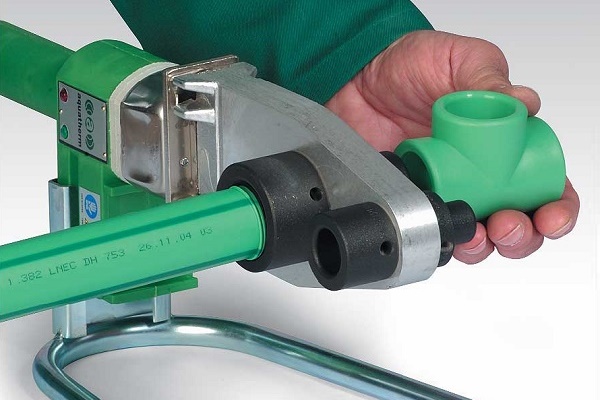
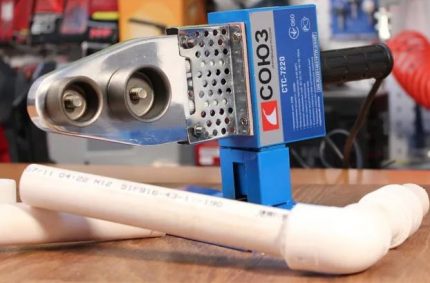
Tiek mufinė, tiek tiesioginė metodika reikalauja lituoti plastikinius vamzdžius specialiais suvirinimo aparatais. Konstrukciškai litavimo technika primena kažką panašaus į elektrinį lygintuvą.
Prietaisų pagrindas – masyvus metalinis šildymo elementas, ant kurio paviršiaus įtaisomi nuimami antgaliai – įvairaus skersmens metaliniai formuokliai. Toks lituoklis vadinamas suvirinimo lygintuvu.
Atliekant sandūrinį suvirinimą, litavimo aparatų konstrukcijos pasižymi padidintu sudėtingumu. Paprastai tokioje technikoje yra ne tik šildymo elementas, bet ir suvirinamų dalių centravimo sistema.
Paprastai tiesioginio suvirinimo aparatai, kaip ir pati technologija, retai naudojami buitinėje srityje. Naudojimo prioritetas – pramonė.
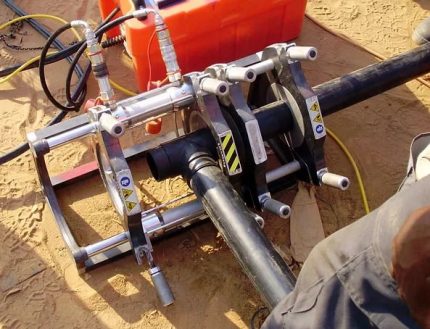
Be suvirinimo aparatų, meistrui taip pat reikės:
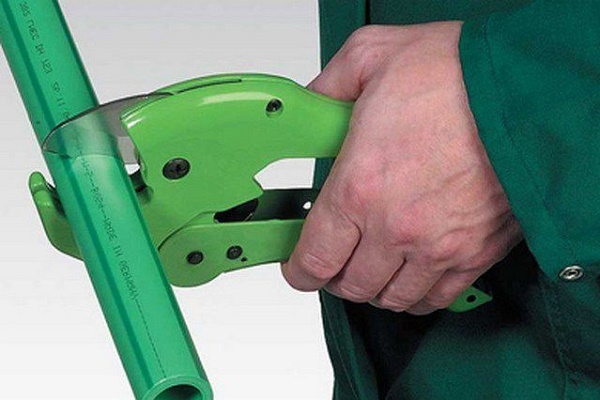
- žirklės – vamzdžių pjaustytuvas polipropileniniams vamzdžiams;
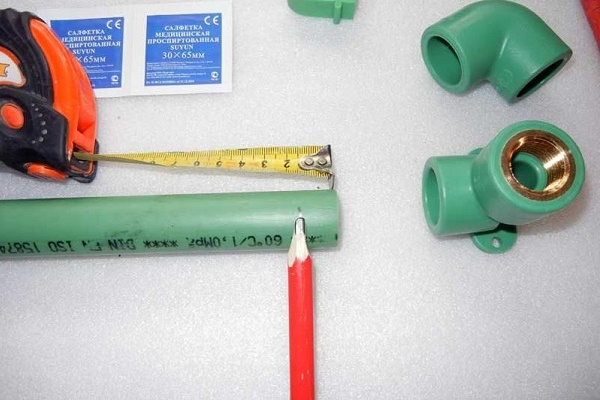
- statybinė matavimo juosta;
- šaltkalvio kampainis;
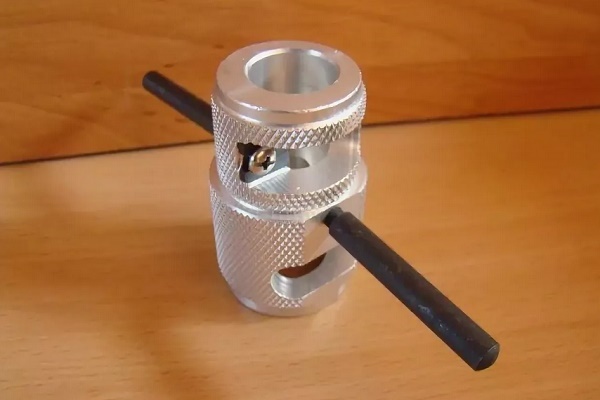
- šiveris armuotiems vamzdžiams;
- markeris arba pieštukas;
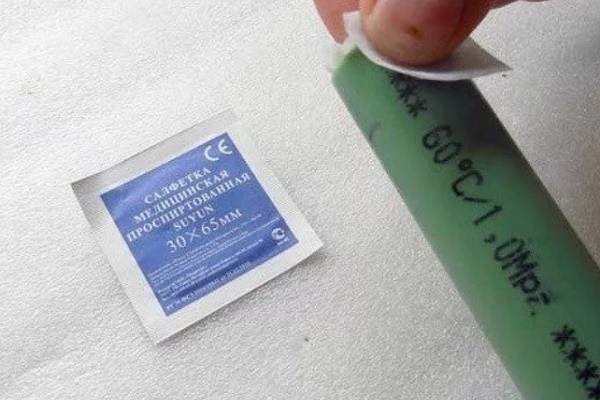
- paviršių riebalų šalinimo priemonė.
Kadangi darbai atliekami aukštos temperatūros įranga, būtina mūvėti storesnes darbo pirštines.
Polipropileno suvirinimo procedūra
Svarbus įspėjimas! Polimerinių medžiagų suvirinimo darbai turi būti atliekami gerai vėdinamoje patalpoje. Kaitinant ir lydant polimerus, išsiskiria toksiškos medžiagos, kurios tam tikroje koncentracijoje daro rimtą poveikį žmogaus sveikatai.
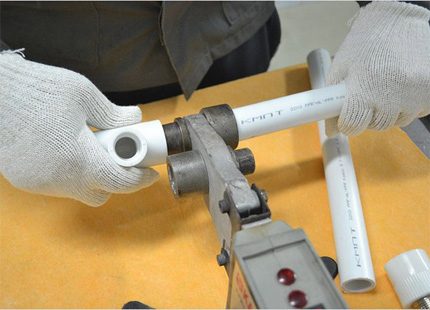
Pirmiausia reikia pasiruošti darbui:
- Ant šildytuvo plokštės sumontuoti reikiamo skersmens įtvarus.
- Reguliatorių suvirinimo temperatūros nustatyti 260 ºC.
- Paruošti jungiamąsias detales – pažymėti, nuimti nuožulną, nuriebalinti.
- Įjungti suvirinimo stotį.
- Palaukti, kol pasieks darbinę temperatūrą – kol užsidegs žalias indikatorius.
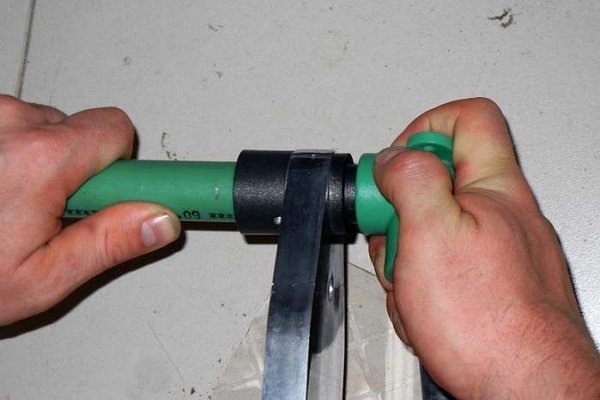
Jungiamąsias detales (vamzdis – mova) vienu metu uždėti ant suvirinimo stoties įtvarų. Polipropileninis vamzdis užmaunamas ant vieno įtvaro vidinės dalies, o mova (arba furnitūros lizdas) ant kito įtvaro išorinio paviršiaus.
Paprastai vamzdžio galai įstatomi iki anksčiau pažymėtos linijos, o mova užmaunama iki galo. Laikant polipropileno detales ant įkaitintų įtvarų, reikia nepamiršti svarbaus technologijos niuanso – laikymo laiko.
Esant nepakankamam laikymo laikui, kyla rizika gauti žemą medžiagos difuzijos laipsnį, o tai paveiks suvirinimo kokybę. Jei detales perlaikysite, yra didelė rizika deformuoti gaminio struktūrą. Tai gali pabloginti suvirinimo kokybę.
Rekomenduojama naudotis lentele, kurioje nurodoma optimali laiko vertė vamzdžiams su skirtingais techniniais parametrais.
Polipropileninių vamzdžių litavimo laiko lentelė
| Sąlyginis vamzdžio skersmuo, mm | Šildymo laikas optimaliai difuzijai, s | Laikas dalių sulydymui, s | Laikas dalių aušinimui, min |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
Po to, kai detalės buvo laikomos ant ruošinių optimalų laikotarpį, jos nuimamos ir greitai sujungiamos įkaitintomis dalimis. Sujungimo procedūrą reikia atlikti tiksliai, greitai (pagal lentelės laiką), laikantis sulydomų dalių bendraašiškumo.
Leidžiama atlikti nedidelį koregavimą pagal ašis (per 1–2 s), tačiau sukti detales vieną kitos atžvilgiu neleidžiama.
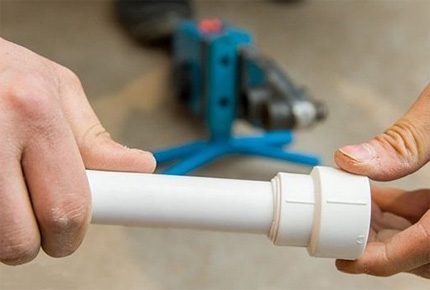
Nurodytas bet kokių polipropileninių vamzdžių litavimo laikas gali būti koreguojamas atsižvelgiant į darbo sąlygas ir medžiagos rodiklius.
Pavyzdžiui, jei montavimas atliekamas esant neigiamai aplinkos temperatūrai, natūraliai nurodytos normos padidėja iki 50 % nuo nominalo. Kiekvienoms atskirai netipinėms sąlygoms šildymo laikas parenkamas bandomojo litavimo metodu.
Vamzdžių sujungimas suvirinimu su armavimu
Panagrinėkime, kaip tinkamai lituoti armuotus polipropileninius vamzdžius. Čia privaloma nuimti apsauginę medžiagą. Armuoto sluoksnio (aliuminio folijos) buvimas vamzdžio struktūroje reikalauja papildomo šildymo. Bet tai nėra svarbiausia.
Paprastai tokie gaminiai turi padidintą skersmenį ir netinka standartiniams lituoklio antgaliams. Prieš litavimo procesą juos reikia nuvalyti. Išimtis sudaro vamzdžiai, armuoti stiklo pluoštu. Jie lituojami standartiškai.
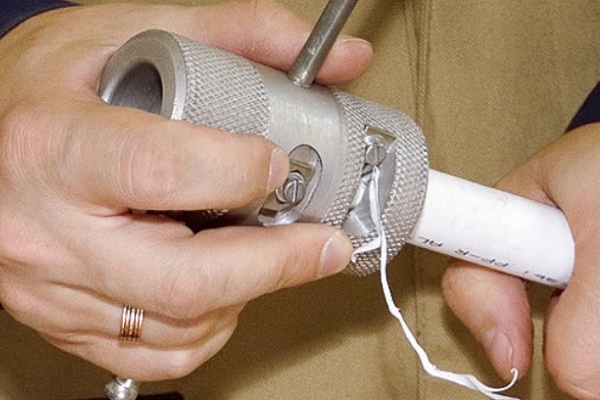
Atsižvelgiant į polipropileninių vamzdžių armavimo technologijų įvairovę, prieš litavimą taikomi įvairūs apdirbimo metodai. Tradiciškai valymui naudojamas švejeris.
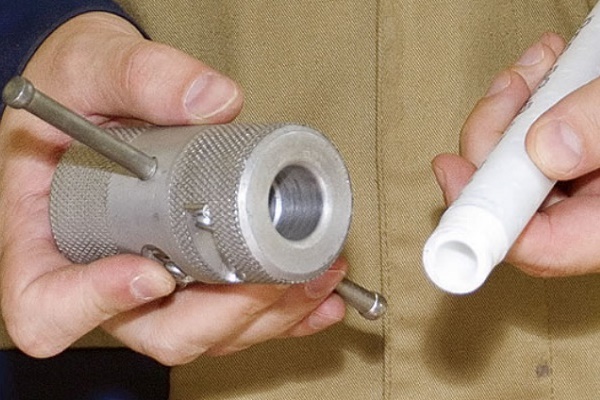
Tokį pavadinimą turi specialus įtaisas metalinės įvorės su peiliais pavidalu. Švejeris uždedamas ant vamzdžio galo, kuris bus lituojamas, ir sukamuoju judesiu aplink vamzdžio ašį nuvalomas armuotas sluoksnis iki švaraus plastiko.
Jei armuotas sluoksnis yra plastikinio vamzdžio sienelės vidurinėje dalyje, čia apdirbimui protingiau naudoti kitą įrankį – plastikinių vamzdžių galų apipjaustytuvą.
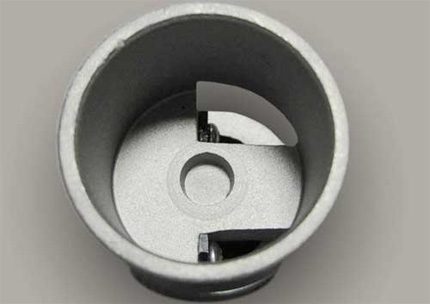
Įtaisas mažai kuo skiriasi nuo švejerio, išskyrus pjovimo elementų išdėstymą ir konstrukciją. Po apdorojimo galų apipjaustytuvu vamzdžio galinė dalis išlyginama pagal galą, be to, 2 mm gylyje per visą perimetrą išpjaunama armuoto sluoksnio dalis. Toks apdorojimas leidžia atlikti litavimą be defektų.
Klaidų įtaka suvirinimo kokybei
Neskubūs, kruopščiai apgalvoti veiksmai – garantija nuo klaidų, kurios gali sužlugdyti visą darbą. Reikia atsižvelgti į visas litavimo technologijos smulkmenas ir nuo jų nė žingsnio nenukrypti.
Dažnos klaidos, dėl kurių atsiranda brokuoti mazgai montuojamame propileno vandentiekio tinkle:
- Neatliktas vamzdžio paviršiaus valymas nuo riebalinės plėvelės.
- Sujungiamų dalių pjovimo kampas skiriasi nuo 90º.
- Nepakankamai tvirtas vamzdžio galo įstatymas į jungiamąją detalę.
- Nepakankamas arba per didelis suvirinamų dalių įkaitinimas.
- Nepilnas armuoto sluoksnio pašalinimas nuo vamzdžio.
- Dalių padėties koregavimas po polimero sukietėjimo.
Kartais ant aukštos kokybės medžiagų per didelis įkaitinimas nesukelia matomų išorinių defektų. Tačiau tuo pat metu pastebima vidinė deformacija, kai išlydytas polipropilenas uždaro vamzdžio vidinę praėjimą. Vėliau toks mazgas praranda darbingumą – greitai užsikemša ir blokuoja vandens tekėjimą.
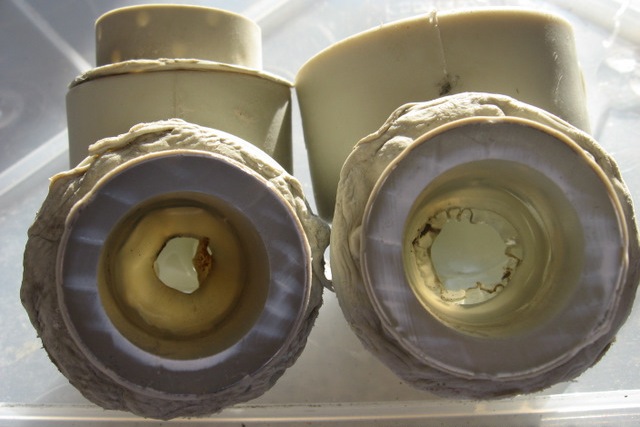
Jei galinių dalių pjovimo kampas skiriasi nuo 90º, detalių sujungimo metu vamzdžių galai gula nuožulnioje plokštumoje. Susidaro dalių išcentriškumas, kuris tampa pastebimas, kai jau sumontuota kelių metrų ilgio linija.
Dažnai dėl šios priežasties tenka perdaryti visą mazgą iš naujo. Ypač kai vamzdžiai tiesiami grioveliuose.
Nekokybiškas sujungiamų paviršių nuriebalinimas skatina „atmetimo salelių“ susidarymą. Tokiuose taškuose polifuzinis suvirinimas nevyksta visai arba vyksta iš dalies.
Kurį laiką vamzdžiai su tokiu defektu veikia, bet bet kada gali atsirasti plyšimas. Taip pat dažnos klaidos, susijusios su nepakankamai tvirtu vamzdžio įstatymu į jungiamąją detalę.
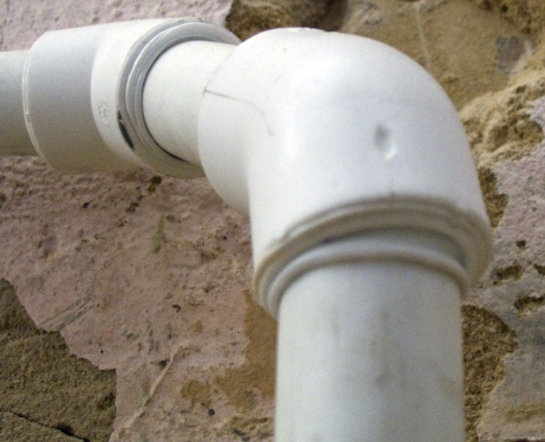
Panašų rezultatą rodo jungtys, padarytos nepilnai nuvalius armavimo sluoksnį. Paprastai armuotas vamzdis montuojamas aukšto slėgio linijose. Likusi aliuminio folija lituojamoje vietoje sukuria nekontaktinę zoną. Būtent šioje vietoje dažnai atsiranda nuotėkių.
Šiurkščiausia klaida – bandymas koreguoti suvirinamus elementus sukant juos vienas kito atžvilgiu. Tokie veiksmai smarkiai sumažina polifuzinio suvirinimo efektą.
Vis dėlto atskiruose taškuose susidaro sulydymas, ir gaunamas vadinamasis „pritvirtinimas“. Esant nedidelei trūkimo jėgai, „pritvirtinimas“ laiko jungtį. Tačiau vos tik jungtis patiria slėgį, sulydymas tuoj pat suyra.
Papildoma informacija apie polipropileninių vamzdžių suvirinimą pateikiama šiame straipsnyje.
Išvados ir naudingas vaizdo įrašas šia tema
Profesionalai visada turi ko pasimokyti. Kaip dirbti su polipropilenu, galima pamatyti šiame vaizdo įraše:
Montuoti polimerinius vamzdynus juos lituojant „karštuoju“ būdu – patogi ir populiari metodika. Ji sėkmingai taikoma montuojant komunikacijas, taip pat ir buityje.
Šiuo suvirinimo metodu gali naudotis žmonės be didelės patirties. Svarbiausia teisingai suprasti technologiją ir užtikrinti tikslų jos vykdymą. Technologinę įrangą galima nusipirkti arba išsinuomoti.
Turite patirties lituojant polipropileninius vamzdžius? Prašome pasidalinti informacija su mūsų skaitytojais. Palikti komentarus ir užduoti klausimus tema galite žemiau esančioje formoje.
 Varinių vamzdžių litavimas: žingsnis po žingsnio darbų analizė ir praktiniai pavyzdžiai
 Vamzdžių keitimas tualete nuo A iki Z: projektavimas, statybinės medžiagos pasirinkimas, montavimo darbai + klaidų analizė
 Montavimas polipropileno vamzdžių savo rankomis: darbo su PP vamzdynu technologija
 Polipropileno vamzdžių suvirinimo technologija savo rankomis: metodų ir niuansų apžvalga
 Suvirinimo aparatas polipropileno vamzdžiams: klasifikacija, geriausiųjų reitingas + patarimai renkantis
 Santechniniai vamzdžių sujungimo būdai: visų galimų atlikimo variantų apžvalga
 Kiek kainuoja dujų prijungimas prie privataus namo: dujų tiekimo organizavimo kaina
 Geriausios skalbimo mašinos su džiovykla: modelių reitingas ir patarimai pirkėjams
 Kas yra šviesos spalvinė temperatūra ir niuansai renkantis lempų temperatūrą pagal savo poreikius
 Dujinio vandens šildytuvo keitimas bute: keitimo dokumentinis įforminimas + pagrindinės normos ir reikalavimai