Polipropileno vamzdžių litavimo temperatūra: pagrindiniai savarankiško suvirinimo etapai + verčių lentelė

Vienas iš privačių namų ir butų statybos etapų yra komunikacijų, atsakingų už vandens tiekimą ar nuotekų šalinimą, montavimas. Polipropileninių vamzdžių surinkimas yra daug paprastesnis nei metalinių konstrukcijų įrengimas. Jų sujungimui naudojamos jungiamosios detalės, kurios privirinamos naudojant specializuotą įrangą – lygintuvą.
Mūsų siūlomame straipsnyje aprašoma sujungimų atlikimo technologija, pateikiama normatyvinė polipropileninių vamzdžių litavimo temperatūra. Mes papasakosime apie parengiamąsias priemones, reikalingas tvirtoms ir sandarioms jungtims atlikti. Atsižvelgdami į mūsų patarimus, jūs be problemų surinksite vamzdyną.
Straipsnio turinys:
Litavimas kaip PPR vamzdžių sujungimo būdas
Suvirinimo procese svarbu viskas: diametras, PP gaminių litavimo temperatūra, suvirinimo aparato poveikio laikas. Bet pirmiausia reikia susipažinti su technologijos pagrindais ir išmokti naudotis įrankiais.
Pradėti litavimo proceso negalima, nenustačius medžiagos tipo ir matmenų. Siūlome susipažinti su naudinga informacija, kuri padės teisingai pasirinkti polipropileninius vamzdžius ir jungiamąsias detales, taip pat atlikti jų montavimą, žinant proceso niuansus ir seką.
Ką reikia žinoti apie polipropileninius vamzdžius?
Suvirinimo (arba litavimo – abu terminai vienodai tinkami) technologiją užtikrina polipropileno – universalios paskirties techninio polimero – savybės. Jis lengvai lydosi, tačiau po atvėsimo ir sukietėjimo atgauna stiprumo ir sandarumo charakteristikas.
Vamzdžiai skiriasi diametru, sienelės storiu, spalva, charakteristikomis. Dėl diametrų intervalo – 16-110 mm – galima įgyvendinti bet kokį techninį sprendimą.
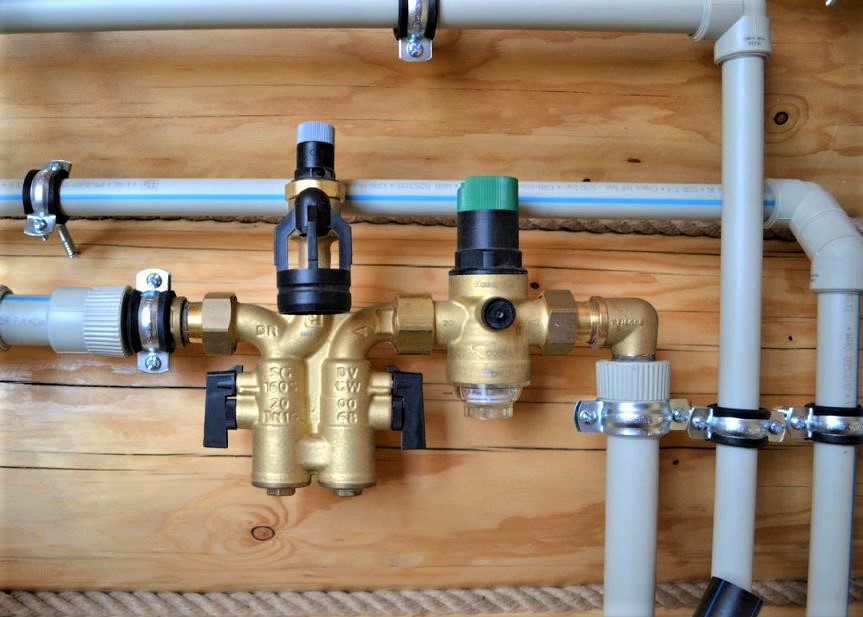
Į polimero spalvą galima nekreipti dėmesio, nes ją gamintojas parenka savo nuožiūra, tačiau juostelių spalva turi reikšmę:
- mėlynos – šalto vandens tiekimui;
- raudoni – karšto vandens tiekimui ir šildymui.
Tačiau pagrindinė informacija, kuria reikia remtis perkant ir lituojant vamzdžius, nurodyta ant žymėjimo. Polipropileninė vamzdžių medžiaga žymima raidžių deriniais PPR, PP-H, PP-B, PPRC.
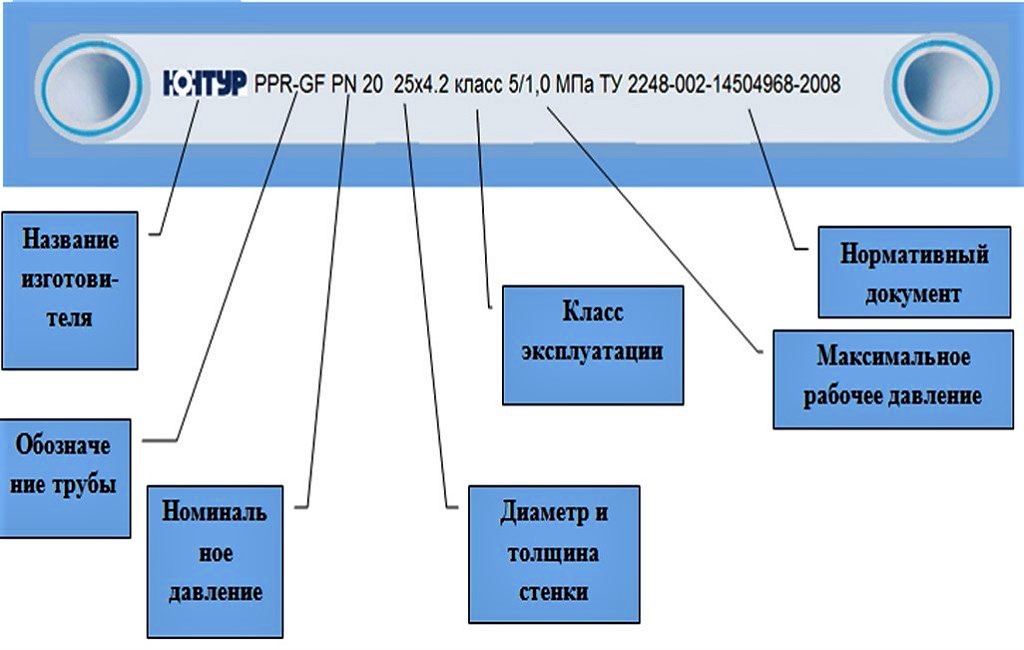
Klasifikacija pagal vardinį slėgį, maksimaliai leistiną montuoti konkrečiomis sąlygomis, padeda parinkti gaminius namų ar pramoninės paskirties sistemoms.
Remiantis tuo, išskiriami 4 PPR vamzdžių tipai:
- PN-10 (su vardine verte 1,0 MPa) – skirti šalto vandens transportavimui. Kartais jie naudojami šiltų grindų įrengimui, su sąlyga, kad šilumnešis neįkais virš +45 °C.
- PN-16 (su vardine verte 1,6 MPa) – naudojami karšto/šalto vandens tiekimo sistemų surinkimui. Maksimali leistina temperatūra – +60 °C.
- PN-20 (su vardine verte 2,0 MPa) – atlaiko temperatūrą iki +80-90 °C vamzdynuose, apsaugotuose nuo hidraulinių smūgių.
- PN-25 (su vardine verte 2,5 MPa) – tinka ne tik autonominiam, bet ir centralizuotam vandens tiekimui. Rekomenduojama maksimali temperatūra – +95 °C, tačiau atlaiko ir aukštesnę.
Verčiau permokėti ir įsigyti patikimus vamzdžius su šiek tiek pranašesne verte, nei sutaupyti ir pasirinkti medžiagą, kurią riboja temperatūros parametrai.
Gaminant vamzdžius taikomas principas: kuo aukštesnė šilumnešio temperatūra ir slėgis sistemoje, tuo storesnės sienelės.
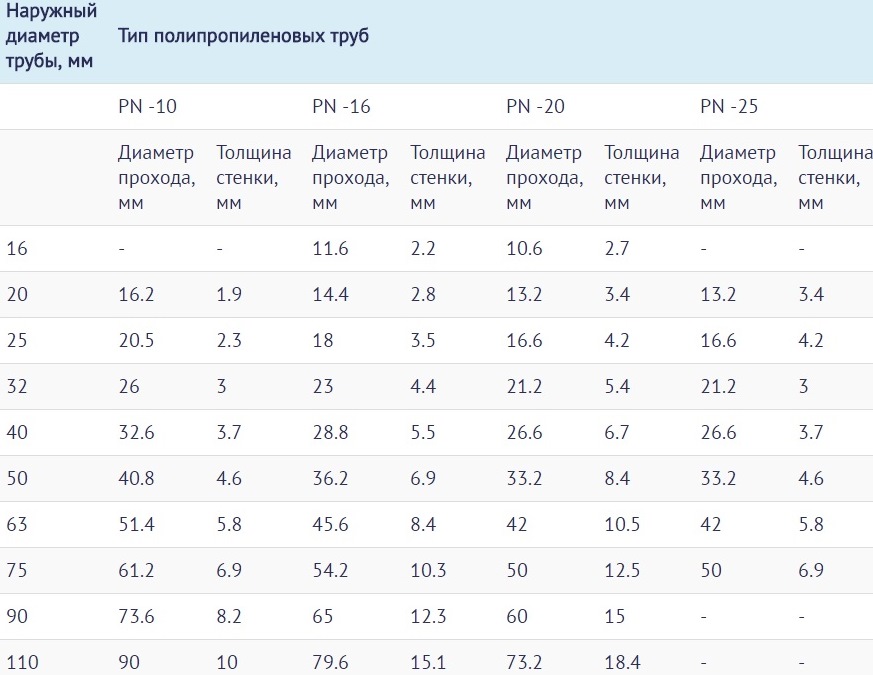
Tai minimalios žinios, reikalingos teisingam PPR vamzdžių naudojimui. Pereiname prie trumpo proceso aprašymo.
Technologinis litavimo proceso aprašymas
Yra du polipropileno litavimo būdai – sandūrinis ir movinis. Pirmasis praktiškai nenaudojamas namų komunikacijų įrengimui, nes pasižymi sudėtinga technologija ir taikomas išimtinai didelio skersmens magistralinių vamzdžių sujungimui.
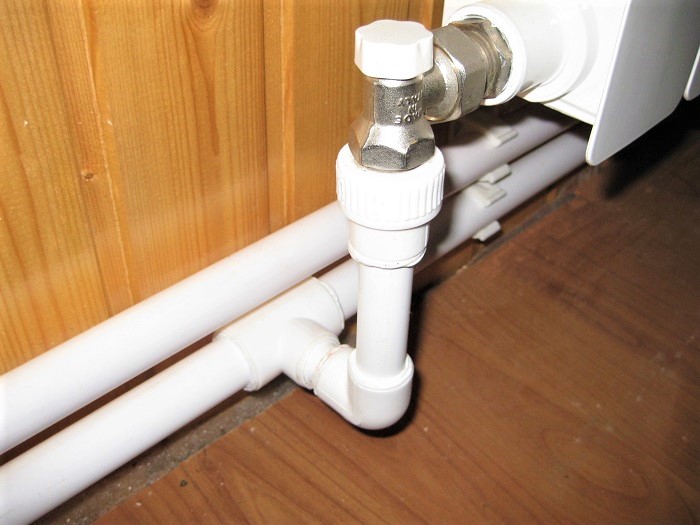
Suvirinimo principas yra tas, kad du vamzdžio atkarpos, maždaug vienodo skersmens ir sienelės storio, įkaitinamos specialiu įrankiu ir sujungiamos lizdiniu būdu.
Pagrindinė ypatybė: mova šaltoje būsenoje turi būti šiek tiek mažesnio skersmens.
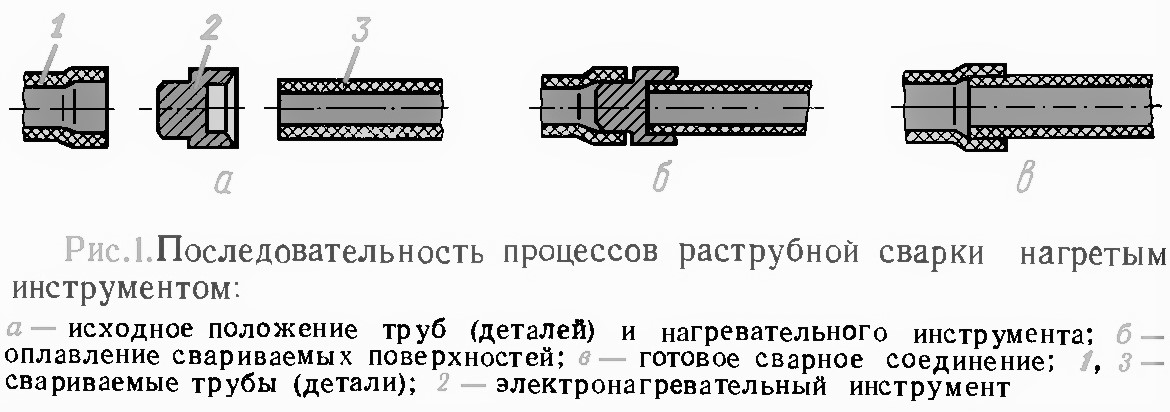
Kaitinant susidaro polimero lydymosi zona. Svarbu, kad ji apimtų tik darbinius, vienas prie kito besiribojančius paviršius.
Čia svarbu greitai nuimti detales nuo įrankio ir jas tarpusavyje sujungti, dėl ko ir įvyksta dviejų atkarpų sulydymas į vieną, po kurio vyksta polimerizacija. Nuo kaitinimui sugaišto laiko ir teisingai parinktos temperatūros priklauso jungties patikimumas.
Standartiniai temperatūros parametrai
Tiek perkaitimas, tiek nepakankamas kaitinimas blogai atsiliepia suvirinimo rezultatams. Pirmuoju atveju atsiranda elementų deformacija, per didelis volelio susidarymas, vidinio skersmens sumažėjimas. Vėliau nelygių sandūrų zonose gali susidaryti nuosėdos ir kamščiai.
Antruoju atveju jungtis bus silpna, o dėl nepakankamo sandarumo išliks nuotėkio rizika.
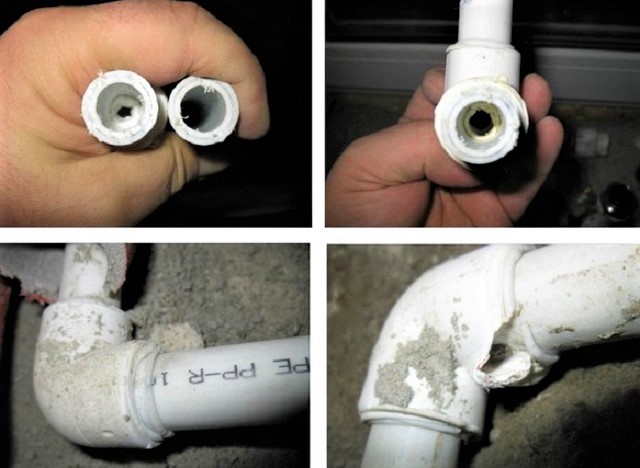
Būtent dėl vamzdyno proveržio rizikos būtina laikytis suvirinimo technikos ir būtinai atsižvelgti į tokius parametrus kaip:
- suvirinamų gaminių skersmuo;
- kaitinimo ir vėsinimo laikas;
- įrangos temperatūra;
- aplinkos temperatūra.
Laikoma, kad PP vamzdžių suvirinimo procesą nėra tikslinga atlikti žemesnėje nei -10 °C temperatūroje, viršutinė riba +90 °C. Palankiausia yra aplinkos temperatūra nuo 0 °C iki +25 °C. Kad būtų lengviau įsiminti, reikiamas temperatūros ir laiko reikšmes suvedė į vieną lentelę.
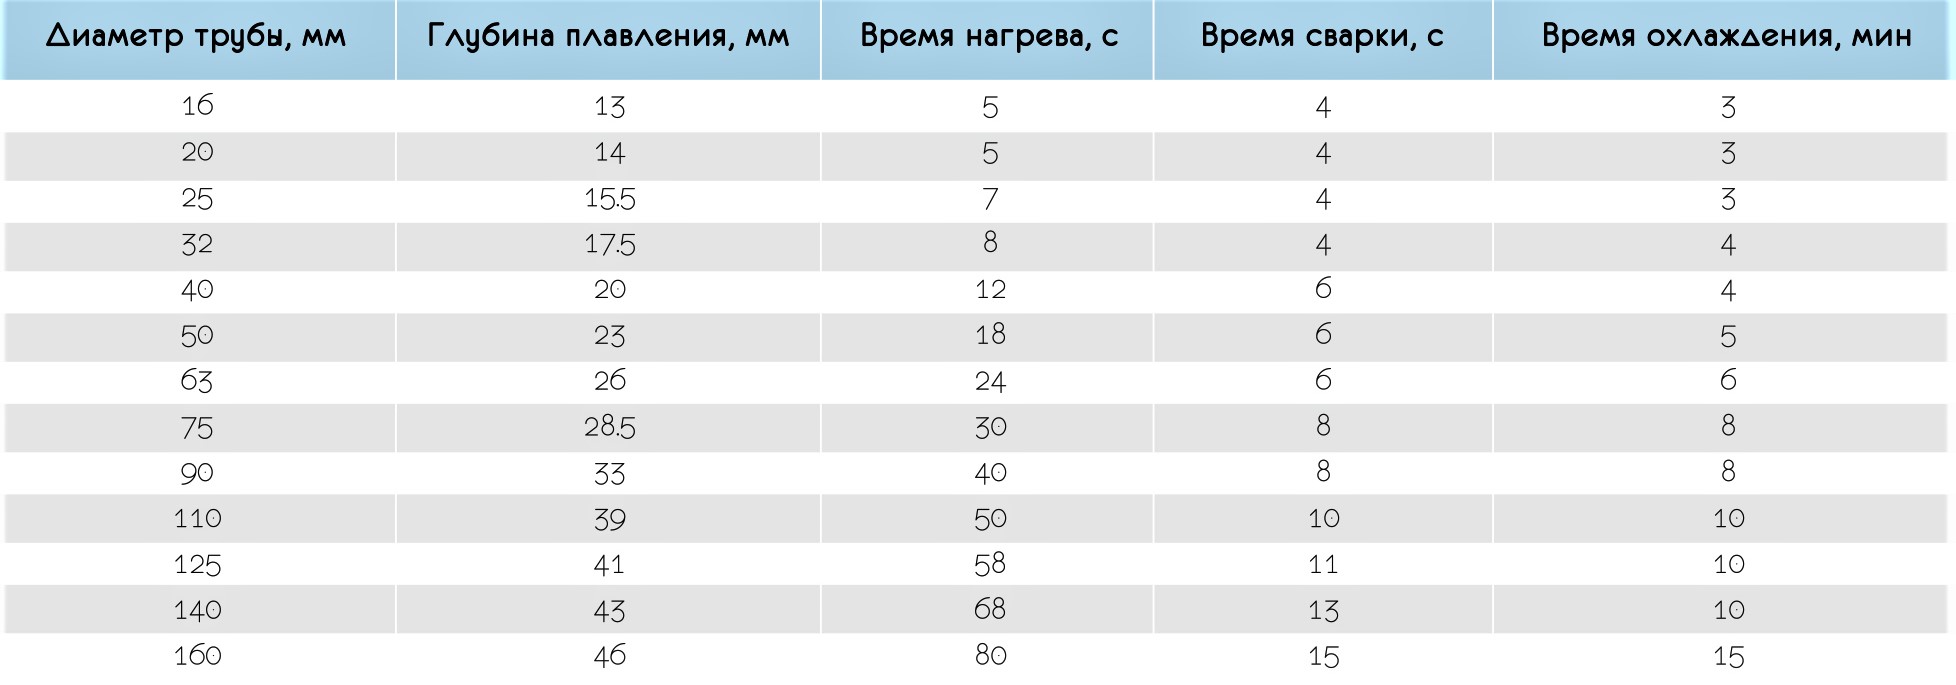
Jei patalpos ar lauko oro temperatūra žemesnė nei +5 °C, kaitinimo laikas padidinamas maždaug 50%, t. y. du kartus. Kaitinimo temperatūros vertė visur vienoda – +260 °C. Leistinas diapazonas yra +255-280 °C.
Įdomu tai, kad parametro pasirinkimas nepriklauso nuo vamzdžio skersmens – tiek 16 mm, tiek 50 mm vamzdžiams naudojamos tos pačios vertės. Kinta tik laiko tarpai. Dėl šios priežasties polipropileno jungiamųjų detalių ir vamzdžių suvirinimo temperatūra technologinėse lentelėse paprastai nenurodoma.
Išsami montavimo instrukcija
Litavimo procesas vyksta greitai. Tuo galima įsitikinti išanalizavus lentelėje pateiktus duomenis. Pavyzdžiui, norint sujungti du 20 mm skersmens elementus, kambario temperatūroje reikės 5 sekundžių šildymui, dar 4 sekundžių sujungimui, o vėliau 180 sekundžių atvėsimui. Iš viso – 3 minutės 9 sekundės.
Dėl to svarbu išmokti visus judesius, kad jau įkaitintų elementų sujungimo metu neįvyktų strigčių. Apsvarstykime kiekvieno polipropileninių vamzdžių montavimo etapo niuansus atskirai.
Etapas #1 – specialių įrankių paruošimas
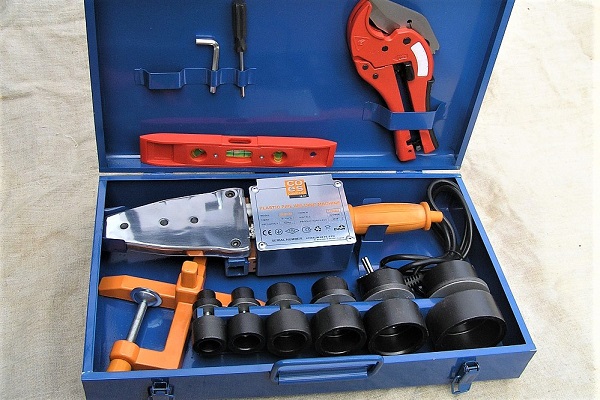
Litavimui namų sąlygomis reikės įrangos, skirtos tik polipropileninių detalių – vamzdžių, kampinių jungčių, movų, trišakių, kamščių – suvirinimui.
Yra prasmė įsigyti naują įrankį, jei planuojama vandens tiekimo sistemos surinkimas „nuo nulio“ su tolesne priežiūra. Vienkartiniams darbams įrangą galima išsinuomoti PP vamzdžių litavimo lygintuvą arba laikinai pasiskolinti iš pažįstamų. Be specialių įrankių reikės gulsčiuko, žymeklio, liniuotės arba matavimo juostos.
Etapas #2 – vamzdžių žymėjimas ir pjaustymas
Vamzdžių pjovimas atliekamas iš anksto, iki pirmojo litavimo pradžios. Rekomenduojame paruošti visus elementus ir sudėti juos pagal sudarytą schemą. Ji yra šildymo sistemos arba vandentiekio montavimo projekto dalis.
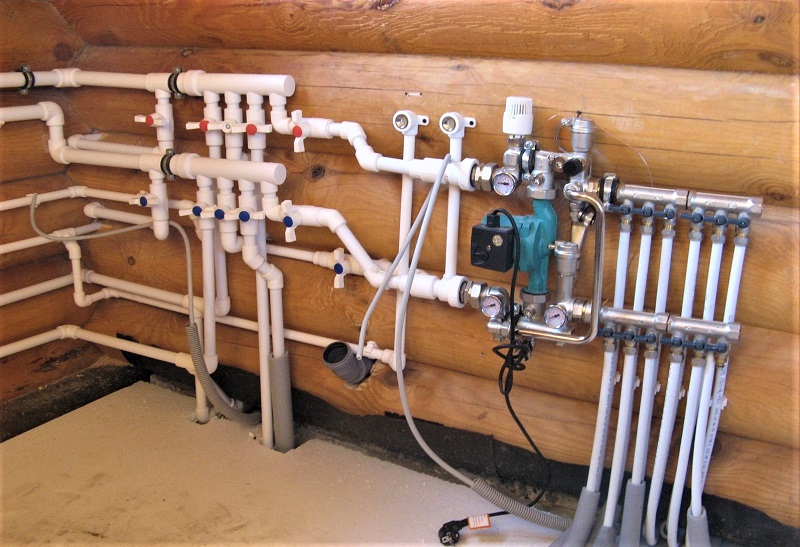
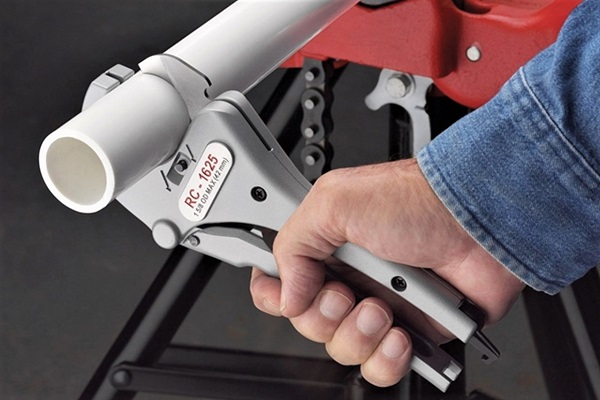
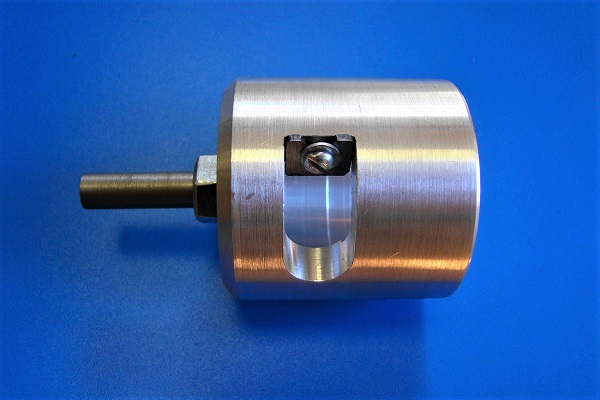
Išmatuojame reikiamo ilgio vamzdžių atkarpas, atsargiai nupjauname jas vamzdžių pjovikliu. Tada parenkame tinkamo skersmens jungiamąsias detales – dažniausiai tai jungiamosios movos, trišakiai ir kampinės detalės. Jei elementai armuoti, nuimame aliuminio sluoksnį.
Dėl to detalių kraštai, kurie bus suvirinami, turi būti idealiai lygūs, nupjauti statmenai vamzdyno ašiai, nuvalyti ir nuriebalinti.
Etapas #3 – elementų sujungimas ir kaitinimas
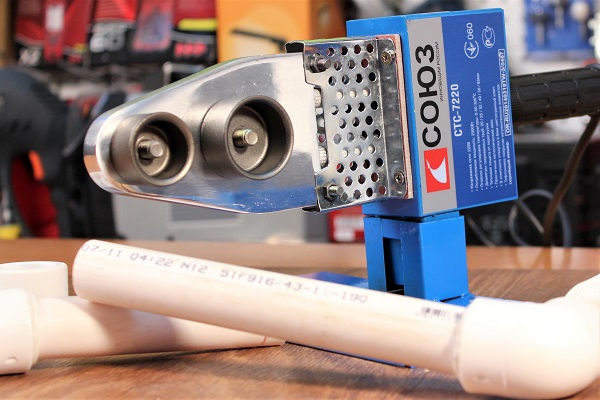
Nustatome aparatą, parenkame reikiamo skersmens movas ir įtvarus. Įjungiame jį į tinklą ir kaitiname, nes jau žinome, kokia optimali temperatūra turi būti lituojant polipropileninius vamzdžius – +260 °C. Būtent ji nurodyta lituoklių naudojimo instrukcijose.
Atkreipkite dėmesį, kad kai kurie gamintojai išleidžia aparatus su skale iki +320 °C. Tai nereiškia, kad reikia kaitinti iki maksimumo. Atidžiai perskaitykite instrukciją – joje nurodytos sąlygos, kuriomis leidžiamos aukštos kaitinimo vertės.
Ant dalių, kurias reikia sujungti, galų darome žymes, žyminčias kaitinimo gylį. Dar kartą patikriname, kad darbiniai paviršiai būtų sausi ir nuriebalinti, nes drėgmė ar slidus paviršius gali sukelti jungties sandarumo praradimą.
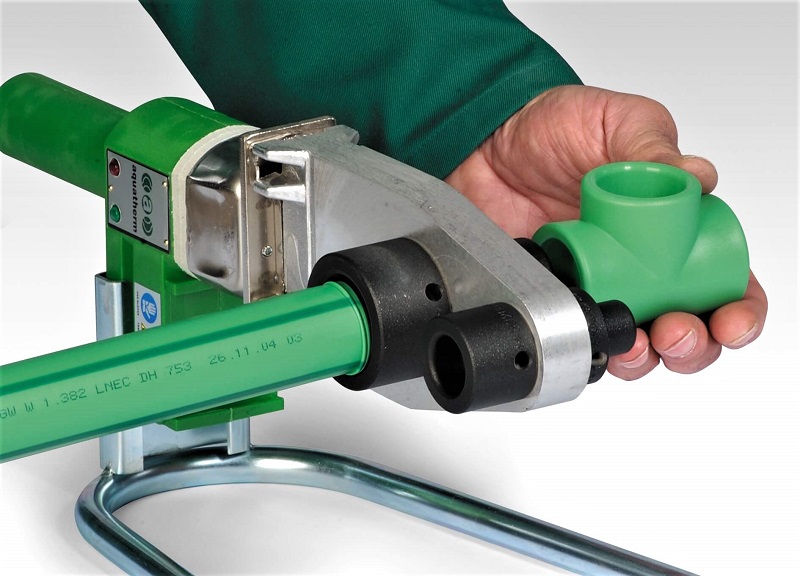
Nuo dalių sumontavimo momento pradedame skaičiuoti sekundes – pagal lentelėje nurodytas vertes. Praėjus nustatytam laikui, nuimame dalis, greitai įkišame vamzdį į jungtį – iki tos pačios žymės. Stengiamės dalis išdėstyti koaksiališkai, padėties pataisymui skiriamos vos kelios sekundės. Elementų iškraipymai ir pasukimai neleidžiami!
Laikome mazgą teisingoje padėtyje, kol įvyks polimerizacija. Paprastai tai trunka 3 minutes ar ilgiau – aušimo laiką tikriname pagal lentelę. Atvėsusios ir tinkamai išvirtos dalys sudaro neardomą jungtį, sandarią ir tvirtą.
Paeiliui suviriname pagrindinius mazgus, kad vėliau juos surinktume ir suvirintume tarpusavyje jau vietoje šildymo kontūro montavimo, kanalizacijos ar vandentiekio paskirstymo.
Išvados ir naudingas vaizdo įrašas šia tema
Vaizdo įrašas #1. PPR vamzdžių litavimo technologija:
Vaizdo įrašas #2. Dažnų klaidų analizė:
Interneto erdvėje patalpinta didžiulis kiekis meistriškumo kursų apie polipropileninių vamzdžių litavimą. Kai kuriuos iš jų nufilmavo nekvalifikuoti mėgėjai, todėl patarimai apie suvirinimo techniką ir temperatūros pasirinkimą gali būti klaidingi.
Geriausiai suvirinimo aparato galimybes žino gamintojas, todėl prieš pradedant litavimą būtinai išstudijuokite instrukciją – tai apsaugos jus nuo techninių brokų ir neprofesionalių patarimų.
Papasakokite apie savo patirtį renkant polipropileninį vamzdyną ir atliekant litavimo sujungimus. Pasidalinkite technologinėmis subtilybėmis, kurios gali būti naudingos svetainės lankytojams. Prašome, palikite komentarus žemiau esančiame bloke, užduokite klausimus, publikuokite nuotraukas straipsnio tema.
 Dujinis degiklis varinių vamzdžių litavimui: pagrindiniai degiklių tipai + patarimai potencialiems pirkėjams
 Suvirinimo aparatas polietileniniams vamzdžiams: kurį geriau pirkti ir kaip teisingai naudotis
 Kaip atliekamas polietileno vamzdžių sandūrinis suvirinimas: instruktažas darbų atlikimui
 Elektrinis suvirinimas pradedantiesiems: suvirinimo darbų niuansai ir pagrindinių klaidų analizė
 Kaip suvirinti vertikalias ir horizontalias siūles elektriniu suvirinimu: žingsnis po žingsnio instrukcijos
 Kiek kainuoja dujų prijungimas prie privataus namo: dujų tiekimo organizavimo kaina
 Geriausios skalbimo mašinos su džiovykla: modelių reitingas ir patarimai pirkėjams
 Kas yra šviesos spalvinė temperatūra ir niuansai renkantis lempų temperatūrą pagal savo poreikius
 Dujinio vandens šildytuvo keitimas bute: keitimo dokumentinis įforminimas + pagrindinės normos ir reikalavimai