Kaip suvirinti vertikalias ir horizontalias siūles elektriniu suvirinimu: žingsnis po žingsnio instrukcijos

Elektrinis suvirinimas – tai metalų struktūrų sujungimo technologija kaitinant ir lydant elektriniu lanku. Ši technologija plačiai paplito įvairiausiuose ūkio sektoriuose, įskaitant privatų sektorių.
Iš esmės šiuo metodu galima suvirinti bet kokius metalus, atsižvelgiant į elektrinio lanko temperatūrą (7000–8000 laipsnių). Tačiau prieš imantis šios technologijos, reikės išmokti, kaip suvirinti vertikalią siūlę elektriniu suvirinimu, ir susipažinti su horizontalios siūlės gavimo technika.
Straipsnio turinys:
- Suvirinimo siūlės: bendrieji apibrėžimai
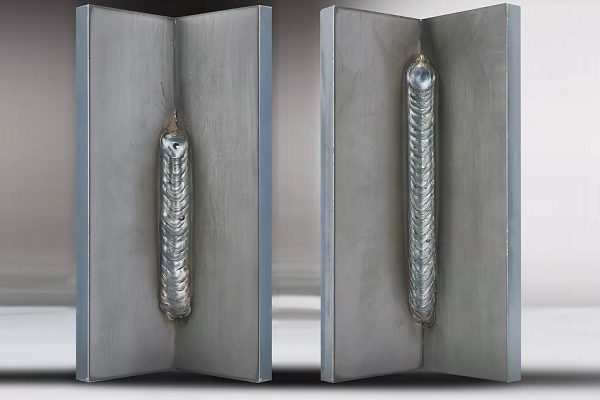
- Kaip suvirinti vertikalią siūlę?
- Horizontalios siūlės suvirinimo technologija
- Elektrinis lankas: optimalaus ilgio kontrolė
- Elektrodo padėties valdymas
- Srovės parametrai ir elektrodo judėjimas
- Instrukcija pradedančiam suvirintojui
- Išvados ir naudingas vaizdo įrašas šia tema
Suvirinimo siūlės: bendrieji apibrėžimai
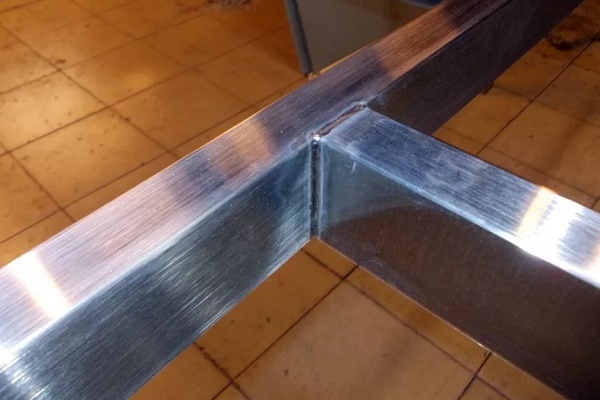
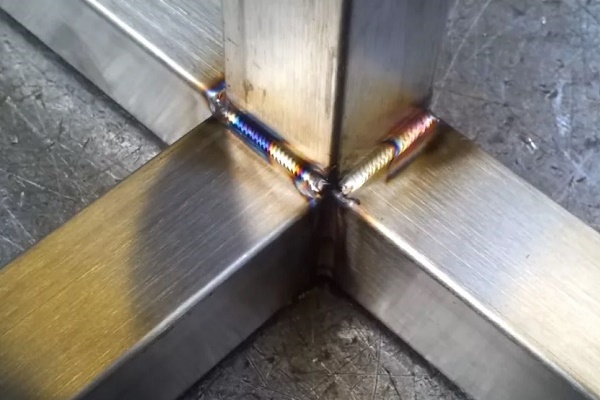
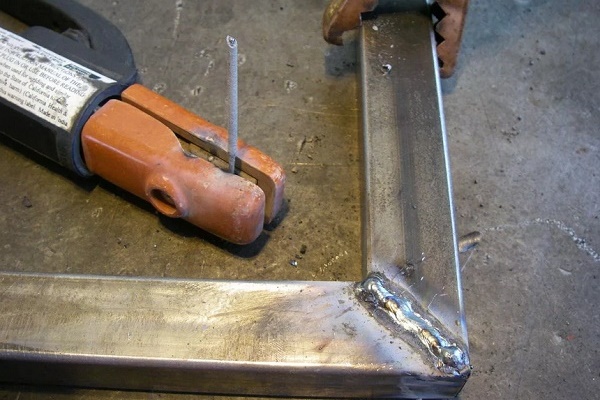
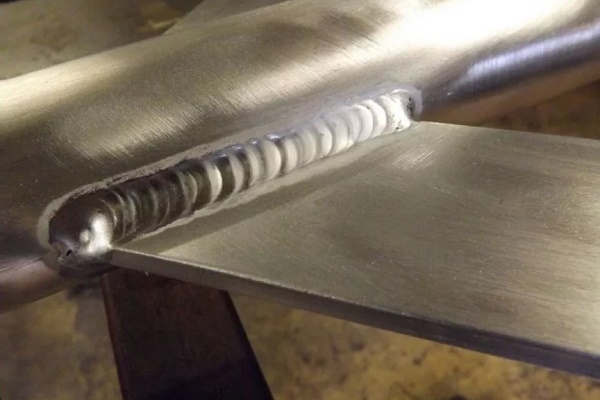
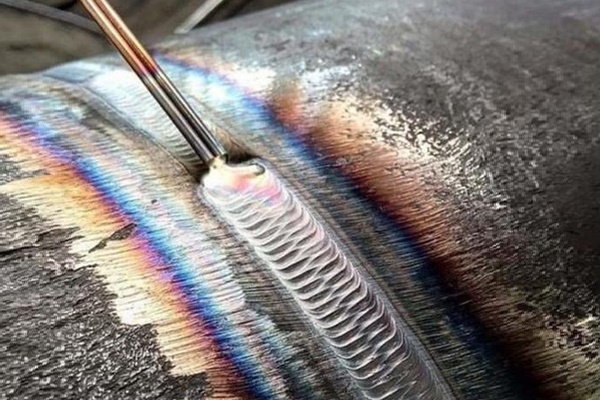
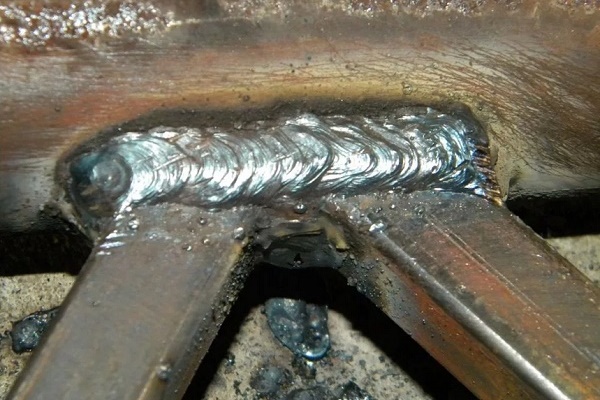
Metalų suvirinimo technologija glaudžiai susijusi su sąvoka – suvirinimo siūlė. Ji susidaro metalo, išlydyto lankiniu elektriniu suvirinimu, kietėjimo proceso metu.
Priklausomai nuo suvirinimo atlikimo vietos, siūlė gali būti horizontali arba vertikali. Be to, erdvinė siūlės padėtis gali būti apatinė, šoninė, viršutinė.
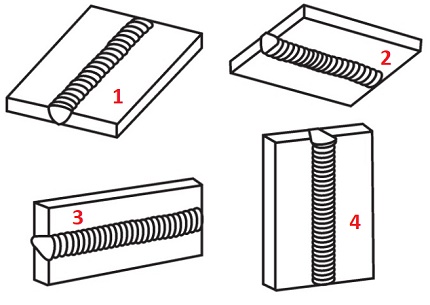
Paprasčiausiu ir lengviausiai atliekamu laikomas suvirinimo siūlių klojimas apatinės horizontalės plokštumoje. Tokiomis sąlygomis išlydytą metalą gana lengva kontroliuoti.
Likę siūlių išdėstymo erdvėje variantai (šoninis ir viršutinis) laikomi technologiškai sudėtingais atlikti, reikalaujančiais suvirinimo technikos studijų ir atitinkamos patirties įgijimo.
Kaip suvirinti vertikalią siūlę?
Suvirinimo kontrolės sudėtingumas kuriant vertikalią siūlę yra nulemtas įprasto fizinio reiškinio – gravitacijos. Ji veikia išlydyto metalo masę, kuri būdama skystos būsenos, veržiasi žemyn.
Čia profesionalaus suvirintojo veiksmai yra neleisti išlydytai masei atitrūkti nuo suvirinimo vietos. Tokį rezultatą padės pasiekti stabiliai degantis elektros lankas, laikomas minimaliai leistinu atstumu nuo elektrodo galo iki suvirinimo vonios.
Technika iš apačios į viršų
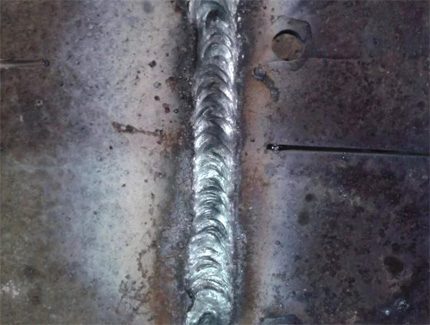
Vertikali sandūra, kaip taisyklė, užvirinama judant elektrodu iš apatinio taško į viršutinį. Toks maršrutas užtikrina stabilesnę kontrolę, o elektros lankas užtikrintai laiko vonią su išlydytu metalu, neleisdamas jam išbėgti. Būtent praėjimu iš apačios į viršų pavyksta suformuoti maksimaliai kokybišką vertikalią siūlę.
Žinoma, prieš pradedant suvirinti vertikalią siūlę, reikia paruošti sandūros kraštus, apdoroti pagal techninius reikalavimus. Suvirinimo aparatą reikia nustatyti pagal suvirinimo sąlygas (nustatyti srovę, parinkti elektrodą).
Iš pradžių išilgai sandūros linijos daromos kelios taškinės „pritvirtinimo“ siūlės – suvirinimas trumpa siūle (1–2 cm). Tokių veiksmų tikslas – pašalinti kaitinimo metu suvirinamų dalių poslinkį dėl temperatūrinės deformacijos.
Kai atliekamas vertikalus sandūros suvirinimas, elektrodo laikymo kampas plokštumos, ant kurios bus dedama siūlė, atžvilgiu išlaikomas 45-90º ribose.
Suvirintojo instrukcija nustato šiuos veiksmus:
- Elektrodui palietus metalą, uždegama lankas.
- Atliekami 3-4 sukabinimo taškai išilgai sandūros linijos nuo jos vidurio link kraštų.
- Suvirinimas pradedamas apatiniame sandūros linijos taške.
- Elektrodo judėjimas nukreiptas aukštyn, suvirinimo vonia išlaikoma darbo zonoje.
Elektrodą reikia stumti vidutiniu greičiu. Pagrindinis greičio kriterijus – optimalaus suvirinimo vonios lydalo kiekio susidarymas.
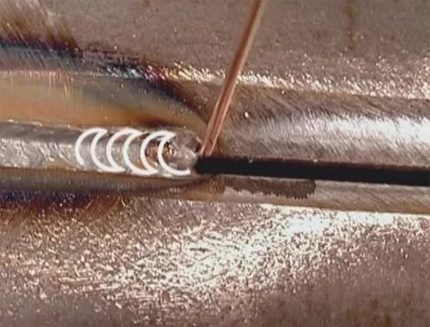
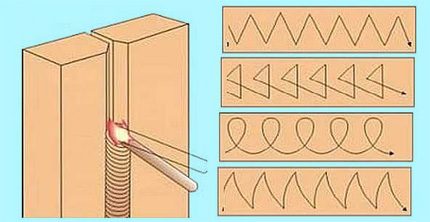
Kartu su vertikaliu elektrodo judėjimu leidžiami skersiniai zigzaginiai judesiai „pusmėnuliu“, „eglutės“ ar kitu „raštu“. Tačiau skersinio judėjimo technika atrodo aktuali tik ant metalų, kurių sienelės storis didesnis nei 4 mm.
Metalą vertikalia siūle rekomenduojama suvirinti vienu praėjimu be sustojimo. Pradedantiesiems suvirintojams tai atrodo sudėtinga. Tačiau patirtis įgyjama greitai.
Technika iš viršaus į apačią
Patirties įgiję suvirintojai be vargo kloja vertikalią siūlę elektrodu judant iš viršaus į apačią. Kuo slypi tokios operacijos atlikimo gudrybė?
Viskas paprasta: uždegant elektros lanką, elektrodas nustatomas darbinės plokštumos atžvilgiu 90º kampu. Kai tik metalas lanko susidarymo taške pradeda tirpti, elektrodo nustatymo kampas pakeičiamas į 15-20º, šiek tiek nuleidžiant laikiklį.
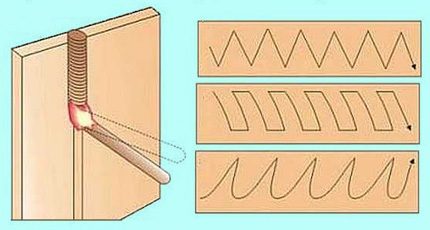
Elektrodo vedimas išilgai storasienių metalų sandūros linijos taip pat atliekamas skersiniais zigzagais „pjūklo“ arba „stačiakampės“ formos. Kai kurie suvirintojai naudoja „banginio“ lydalo paskirstymo metodą.
Tuo tarpu vertikalios siūlės formavimo būdas kryptimi iš viršaus į apačią yra susijęs su dideliais sunkumais suvirintojui. Tačiau, daugelio specialistų nuomone, toks suvirinimo būdas duoda geresnį rezultatą kokybinių rodiklių atžvilgiu.
Horizontalios siūlės suvirinimo technologija
Horizontalios siūlės suvirinimo specifika praktiškai tokia pati kaip ir vertikalios. Techniniai niuansai – vėlgi elektrodo nustatymo kampų manipuliavimas.
Judesio kryptis suvirinant detales sandūroje gali būti pasirenkama nuo kraštinio kairiojo taško iki kraštinio dešiniojo taško arba atvirkščiai. Konkretų krypties pasirinkimą nustato suvirintojas, atsižvelgdamas į asmeninio patogumo laipsnį.
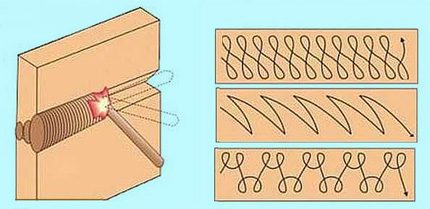
Bet kaip teisingai suvirinti horizontalią siūlę elektriniu suvirinimu, kad būtų išvengta išlydyto metalo ištekėjimo iš griovelio dėl veikiančios gravitacijos jėgos?
Čia suvirintojui reikia parinkti tokią elektrodo padėtį, kurioje elektros lanko degimo jėga būtų lygiavertė metalo lašelių sunkio jėgai. Gali prireikti sureguliuoti srovės stiprumą ir eksperimentiniu būdu parinkti optimalų elektrodo judėjimo greitį.
Paprastai horizontalios siūlės suvirinimas atliekamas nepertraukiamai iki visiško užbaigimo. Tačiau jei nepavyksta kontroliuoti išlydyto metalo (suvirinimo vonios), galima pabandyti pakeisti techniką – pereiti prie judesio su periodišku lanko gesinimu.
Visi šie subtilumai įgyjami su patirtimi atliekant suvirinimo darbus. Todėl nereikia nusiminti, jei iš pirmųjų bandymų niekas nesiseka.
Horizontalios siūlės reikiamo pločio ir įvirinimo gylio formavimas paprastai pasiekiamas atsargiai perkeliant degantį elektrodo galą nuo vienos sujungiamos detalės krašto iki kitos krašto.
Suvirinant metalus, kurių storis iki 4 mm, taikomi įvairūs elektrodo skersinio judėjimo «rašto» variantai. Konkrečių rekomendacijų šiuo klausimu nėra. Svarbiausia – gauti reikiamą siūlės plotį ir įvirinimo gylį.
Elektrinis lankas: optimalaus ilgio kontrolė
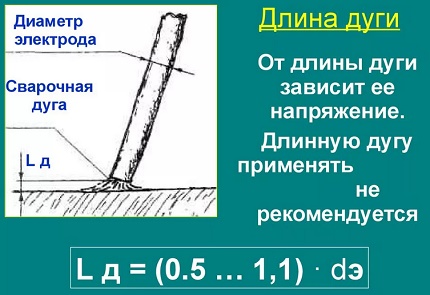
Tarpo tarp karšto elektrodo galo ir metalo plokštumos dydis, pakankamas elektros išlydžiui susidaryti, vadinamas lanko ilgiu. Vienas iš pagrindinių suvirintojo instrukcijos pagrindų – optimalaus lanko ilgio kontrolė.
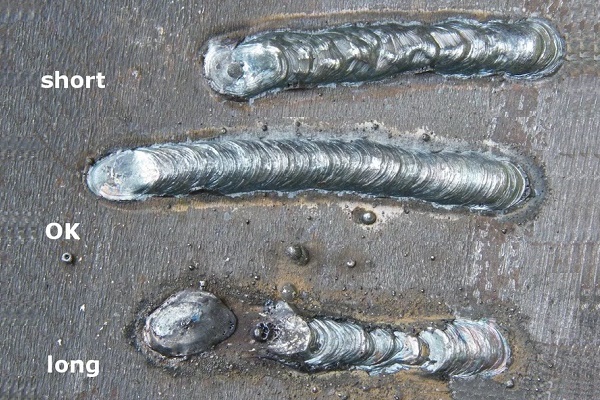
Teoriškai suvirinimo režimu galima gauti tris lanko tarpus:
- trumpas (1 – 1,5 mm);
- ilgas (3,5 – 6 mm);
- normalus (2 – 3 mm).
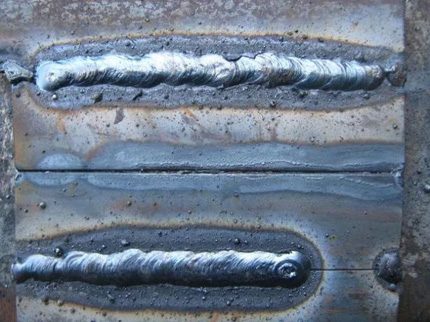
Trumpo lanko degimo režimui būdingas nepakankamas metalo įkaitinimas pločiu. Siūlės kraštuose tokiais atvejais pastebimas vadinamasis «įpjovimas» – nedidelis įdubimas. Tokio defekto buvimas rodo žemus suvirinimo siūlės kokybės rodiklius.
Ilgo lanko suvirinimo režimas paprastai lydimas periodiško jo gesinimo. Čia pastebimas mažas metalo įkaitimas gylyje. Apie gerą siūlės kokybę taip pat neverta kalbėti.
Taigi, pradedančiajam suvirintojui lieka vienintelis variantas, į kurį reikėtų orientuotis – normalus lanko ilgis, kuris turėtų būti ne didesnis kaip Ld = 0,5-1,1 * De (Ld – lanko ilgis; De – elektrodo skersmuo).
Elektrodo padėties valdymas
Suvirinimo procesas gali būti atliekamas, kai elektrodas yra nukreiptas kampu į priekį, kampu atgal, stačiuoju kampu. Taikydamas bet kurį iš šių trijų technologinių būdų, suvirintojas gali sukurti siūles skirtingomis darbo sąlygomis.
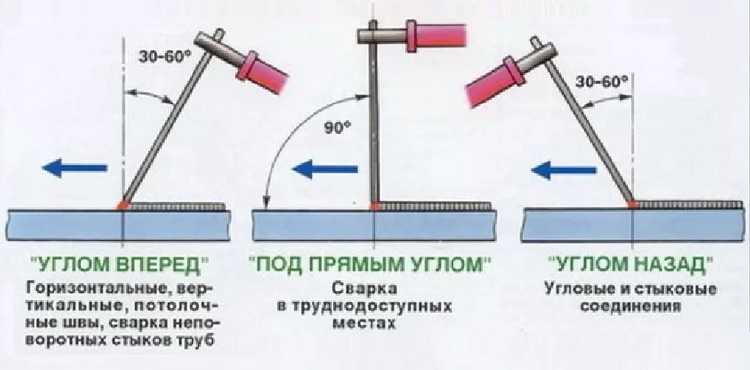
Taip, metodas „kampu į priekį“ tradiciškai taikomas jungiant elementus horizontaliomis ir vertikaliomis siūlėmis, kai detalės yra viršutinėje padėtyje erdvėje (lubų suvirinimas). Ta pati technika sėkmingai naudojama suvirinant nesisukančias vamzdžių jungtis arba statant savadarbę krosnelę iš dujų baliono.
Laikydamas elektrodą griežtai stačiu kampu (90º), suvirintojas užtikrina darbų atlikimą sunkiai pasiekiamose vietose. Galiausiai, „kampo atgal“ technika leidžia kokybiškai atlikti suvirinimo darbus ant kampinių sandūrų.
Nustatydamas elektrodą „kampu į priekį“, paprastai dirbama su plonasieniais metalais. Tokioje elektrodo padėtyje gaunama plati, negili siūlė. Ant storasienių metalų, priešingai, stengiamasi taikyti „kampu atgal“ techniką, užtikrinant pakankamą metalo įkaitimą iki reikiamo gylio.
Srovės parametrai ir elektrodo judėjimas
Srovės stiprumo vertė ir elektrodo judėjimo greitis – reikšmingi veiksniai, darantys įtaką siūlės kokybei. Suvirinant didelėmis srovėmis, metalas įkaitinamas iki didelio gylio, o tai leidžia didinti elektrodo judėjimo greitį. Esant optimaliam srovės ir elektrodo judėjimo greičio santykiui, gaunama lygi, kokybiška siūlė.
Srovės, elektrodo ir metalo storio atitikties lentelė
| Srovės stipris, A | Elektrodo skersmuo, mm | Metalo storis, mm |
| 35-50 | 1,6 | 1-2 |
| 45-80 | 2 | 2-3 |
| 65-100 | 2,5 | 3-4 |
| 85-150 | 3 | 4-5 |
| 125-200 | 4 | 5-6 |
Judinant elektrodą tam tikru greičiu, reikia atsižvelgti į lanko galingumo dydį. Pernelyg greitas elektrodo padavimas esant mažam galingumui negali užtikrinti pakankamos įkaitimo temperatūros.
Kaip rezultatas – nepavyks išvirinti metalo iki reikiamo gylio. Siūlė tiesiog „guls“ ant paviršiaus, vos „pritvirtindama“ kraštų ribas.
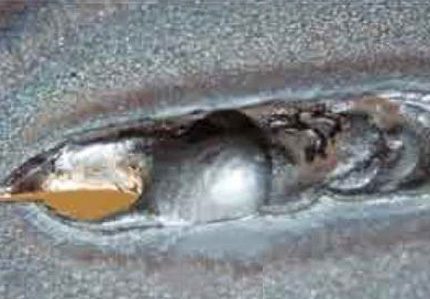
Priešingai, esant pernelyg lėtam elektrodo judėjimui, susidaro perkaitimo atmosfera, o tai gali sukelti metalo deformaciją suvirinimo linijoje. Jei metaliniai elementai yra plonos struktūros, galingas lankas tiesiog perdegins metalą.
Sėkmingai pasipraktikuoti pradedančiojo suvirintojo srityje ir patobulinti siūlių atlikimo įgūdžius galima gaminant krosnelę ant atliekų alyvos, kurios korpuso pagrindas yra metalinis vamzdis. Rekomenduojame susipažinti su naudinga informacija.
Instrukcija pradedančiam suvirintojui
Suvirinimo darbus galima atlikti tik naudojant atitinkamą įrangą.
Standartinį komplektą sudaro:
- Striukė, kelnės, pirštinės, avalynė iš nedegių, tvirtų, patvarių medžiagų.
- Galvos apdangalas, visiškai uždengiantis pakaušį.
- Specialią apsauginę kaukę veidui ir akims.
Suvirinimui atlikti reikia naudoti tvarkingą aparatą, kurio elektrinė dalis uždengta patikimu korpusu. Į aparato sudėtį įeinantys elektros kabeliai turi turėti sveiką izoliaciją ir atitikti prietaiso elektros charakteristikas.
Suvirintojo darbo vietą būtina įrengti darbo stalu, šviesos šaltiniais, įžeminimo magistrale, apsaugos nuo elektros smūgio priemonėmis ir priešgaisrinėmis priemonėmis.
Ir dar prieš pradedant darbus reikia kruopščiai išstudijuoti elektros suvirinimo taisykles, apsvarstyti ir išnagrinėti sujungimo atlikimo metodus ir variantus.
Išvados ir naudingas vaizdo įrašas šia tema
Siūlome pažiūrėti suvirinimo video praktikumą: kaip virinamos horizontalios ir vertikalios siūlės:
Nebūtina turėti profesionalaus suvirintojo kvalifikaciją, tačiau pageidautina įvaldyti suvirinimo techniką. Dėl turimų suvirinimo įgūdžių žmogus įgyja daugiau galimybių įgyvendinti įvairius buitinius projektus.
Jei yra noro, technologiją galima išmokti visada, o praktinė patirtis padės įvaldyti darbų atlikimo techniką aukštu lygiu.
Norite papasakoti apie savo patirtį atliekant suvirinimo siūles? Žinote proceso subtilybes, nepaminėtas straipsnyje? Rašykite, prašome, komentarus žemiau esančiame bloke.
 Elektrinis suvirinimas pradedantiesiems: suvirinimo darbų niuansai ir pagrindinių klaidų analizė
 Kiek kainuoja dujų prijungimas prie privataus namo: dujų tiekimo organizavimo kaina
 Geriausios skalbimo mašinos su džiovykla: modelių reitingas ir patarimai pirkėjams
 Kas yra šviesos spalvinė temperatūra ir niuansai renkantis lempų temperatūrą pagal savo poreikius
 Dujinio vandens šildytuvo keitimas bute: keitimo dokumentinis įforminimas + pagrindinės normos ir reikalavimai