Elektrinis suvirinimas pradedantiesiems: suvirinimo darbų niuansai ir pagrindinių klaidų analizė

Butas, o juo labiau privatus namas, reikalauja reguliariai atlikti priežiūros ir remonto darbus. Namų meistrui tenka būti universaliam, galinčiam atlikti daugybę įvairių užduočių. Todėl meistrai nori įsisavinti kuo daugiau technologijų.
Vienas iš paklausiausių įgūdžių yra gebėjimas atlikti suvirinimo darbus. Praktika rodo, kad geriausiai tinka elektrinis suvirinimas pradedantiesiems – technologija paprasta ir prieinama kiekvienam, norinčiam išmokti ja naudotis. Prieš pradedant įsisavinti metodą, verta susipažinti su teoriniu klausimo aspektu, ar sutinkate?
Visa reikalinga informacija išsamiai išdėstyta mūsų straipsnyje. Mes aprašėme elektrinio suvirinimo veikimo principą ir nurodėme, kurį aparatą geriau pasirinkti darbui namų sąlygomis. Be to, straipsnyje pateikta žingsninė detalių suvirinimo technologija, siūlių atlikimo būdai, taip pat išvardyti galimi jungčių defektai.
Straipsnio turinys:
Kas yra elektrinis suvirinimas?
Elektriniu vadinamas vienas iš suvirinimo metodų, kai metalams šildyti ir vėliau lydyti naudojamas elektros lankas. Pastarojo temperatūra siekia 7000°C, o tai gerokai viršija daugumos metalų lydymosi temperatūrą.
Elektrinio suvirinimo procesas vyksta taip. Elektros lankui suformuoti ir palaikyti darbinėje būsenoje srovė tiekiama iš suvirinimo aparato prie elektrodo.
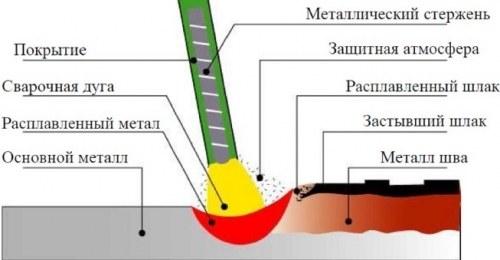
Kai elektrodo strypas paliečia suvirinamą paviršių, praeina suvirinimo srovė. Jai bei elektros lankui veikiant, elektrodas ir suvirinamų elementų metaliniai kraštai pradeda lydytis. Iš lydalo susidaro, kaip sako suvirintojai, suvirinimo vonia, kurioje išlydytas elektrodas susimaišo su pagrindiniu metalu.
Į vonios paviršių išplaukia išlydytas šlakas, kuris sudaro apsauginę plėvelę. Išjungus lanką, metalas palaipsniui atvėsta, sudarydamas siūlę, padengtą nuodegų sluoksniu. Po visiško medžiagos atvėsimo šis sluoksnis nuvalomas.
Suvirinimui gali būti naudojami netirpstantys ir tirpstantys elektrodai. Pirmuoju atveju, norint suformuoti suvirinimo siūlę, į lydalą įleidžiama priedų viela, antruoju atveju to nereikia. Elektros lankui suformuoti ir palaikyti darbinėje būklėje naudojama speciali įranga.
Buitinėmis sąlygomis suvirintojo įgūdžių reikia atlikti platų darbų spektrą:
Ko reikia suvirinimui namų sąlygomis?
Darbams atlikti pirmiausia reikės suvirinimo aparato. Yra keletas jo atmainų.
Nuspręskime, kuriam iš jų teikti pirmenybę.
- Suvirinimo generatorius. Išskirtinė savybė yra galimybė gaminti elektros energiją ir naudoti ją lankui sukurti. Jis bus naudingas ten, kur nėra srovės šaltinio. Turi įspūdingus matmenis, todėl nėra labai patogus naudoti.
- Suvirinimo transformatorius. Prietaisas paverčia kintamąją įtampą, tiekiamą iš tinklo, į kitokio dažnio kintamąją įtampą, reikalingą suvirinimui. Aparatai yra paprasti eksploatuoti, tačiau turi didelius matmenis ir neigiamai reaguoja į galimus tinklo įtampos šuolius.
- Suvirinimo lygintuvas. Įtaisas, kuris paverčia iš tinklo tiekiamą įtampą į nuolatinę srovę, reikalingą elektros lankui suformuoti. Jie pasižymi kompaktiškumu ir dideliu darbo efektyvumu.
Namų sąlygomis dirbti pageidautinas inverterinio tipo lygintuvas. Jie dažniausiai vadinami tiesiog inverteriais. Įranga yra labai kompaktiškų matmenų. Dirbant jį pakabina ant peties. Prietaiso veikimo principas yra gana paprastas.
Jis paverčia aukšto dažnio srovę į nuolatinę. Darbas su tokio tipo srove užtikrina maksimaliai kokybišką suvirinimo siūlę.
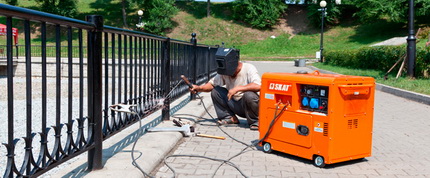
Inverteriai yra ekonomiški, veikia nuo buitinio tinklo. Be to, būtent su jais pradedančiajam geriau dirbti. Jie yra ypač paprasti eksploatuoti ir užtikrina stabilų lanką.
Prie inverterių trūkumų galima priskirti didesnę nei kitų prietaisų kainą, jautrumą dulkių, drėgmės ir įtampos šuolių patekimui. Renkantis inverterį namų suvirinimui, atkreipiamas dėmesys į suvirinimo srovės verčių diapazoną. Minimali vertė – 160-200 A.
Papildomos įrangos funkcijos gali palengvinti darbą pradedančiajam.
Iš tokių malonių «bonusų» verta paminėti:
- Hot Start – kas reiškia pradinės srovės padidinimą, tiekiamą suvirinimo lanko uždegimo metu. Dėl to lanką suaktyvinti yra daug lengviau.
- Anti-Stick – automatiškai sumažina suvirinimo srovę, jei elektrodo strypas prilipo. Tai palengvina jo atplėšimą.
- Arc Force – padidina suvirinimo srovę, jei elektrodas per greitai privedamas prie gaminio. Tokiu atveju prilipimo neįvyksta.
Be bet kokio tipo suvirinimo aparato, reikės elektrodų. Jų markę geriausia parinkti pagal specialią lentelę, kurioje nurodomas suvirinamos medžiagos tipas.
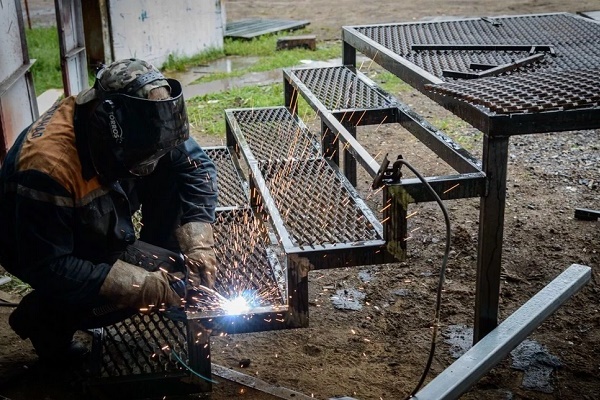
Taip pat reikės suvirinimo kaukės. Geriausia ta, kuri uždedama ant galvos. Modeliai, kuriuos reikia laikyti rankoje, yra labai nepatogūs.
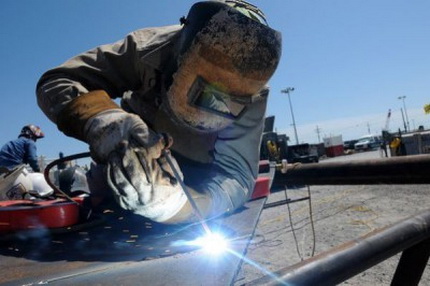
Kaukėje gali būti paprastas tamsintas stiklas arba vadinamasis «chameleonas». Pastarasis variantas yra pageidautinas, nes atsiradus lankui stiklas automatiškai patamsėja.
Dirbti būtina tik specialiais drabužiais, apsaugančiais nuo purslų ir ultravioletinių spindulių. Tai gali būti tanki medvilninė darbo apranga, aulinukai arba aukšti batai, drobinės ar gumuotos pirštinės.
Elektrinio suvirinimo technologija
Mokytis, kaip tinkamai suvirinti detales elektriniu suvirinimu, geriau vadovaujant patyrusiems suvirintojams. Jei dėl kokių nors priežasčių tai nepavyksta, galima bandyti pačiam. Pradžiai reikia tinkamai organizuoti darbo vietą. Tai labai svarbu, nes suvirinimas priklauso aukštos temperatūros, taigi ir gaisrui pavojingiems procesams.
Darbui reikia pasirinkti darbastalį ar bet kokį kitą pagrindą, pagamintą iš nedegios medžiagos. Mediniai stalai ir panašūs gaminiai yra griežtai draudžiami. Pageidautina, kad šalia vietos, kur bus atliekamas suvirinimas, nebūtų lengvai užsidegančių daiktų.
Šalia savęs būtinai pastatykite kibirą su vandeniu, kad būtų galima likviduoti galimus gaisro židinius. Be to, reikia nustatyti saugią vietą, kur bus kraunami panaudotų elektrodų likučiai. Net pats mažiausias iš jų gali sukelti gaisrą.
Pirmiesiems savarankiškiems suvirinimo siūlams reikia paruošti nereikalingą metalo gabalą ir parinkti jam elektrodus. Specialistai rekomenduoja tokiais atvejais naudoti 3 mm strypus. Mažesnis skersmuo naudojamas ploniems lakštams suvirinti, ant kurių mokytis nepatogu. Didesnio skersmens elektrodai reikalauja didelės įrangos galios.
Pradedame nuo metalo vietos, kurioje bus siūlė, valymo. Čia neturi būti rūdžių ir jokių teršalų.
Kai detalė paruošta, imame elektrodą ir įkišame jį į suvirinimo aparato spaustuką. Tada imame „įžeminimo“ spaustuką ir tvirtai pritvirtiname jį prie detalės. Dar kartą patikriname kabelį. Jis turi būti įdėtas į laikiklį ir gerai izoliuotas.
Dabar reikia pasirinkti suvirinimo aparato darbinę srovės galią. Ji parenkama pagal elektrodo skersmenį. Pasirinktą galią nustatome ant suvirinimo įrangos panelės.
Kitas žingsnis – lanko uždegimas. Tam elektrodą reikia priglausti prie detalės maždaug 60° kampu ir labai lėtai perbraukti juo per pagrindą. Turi atsirasti kibirkščių. Kai tik tai įvyksta, lengvai paliečiame elektrodu detalę ir tuoj pat pakeliame jį ne aukščiau kaip 5 mm.
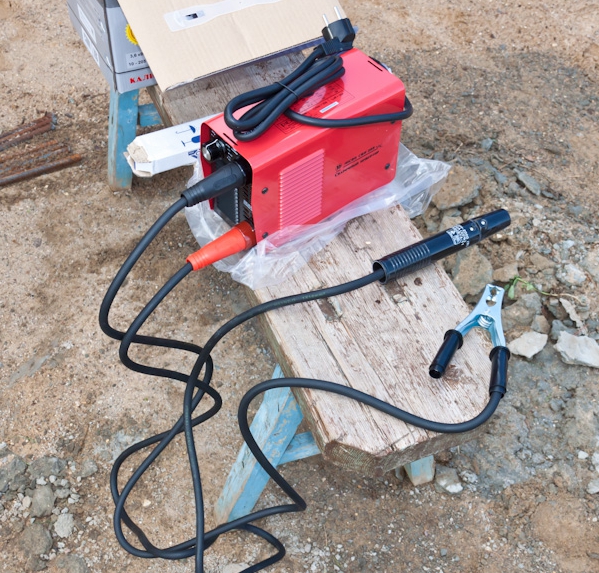
Šiuo momentu užsidega lankas, kurį reikia palaikyti visą darbo laiką. Jo ilgis turi būti 3–5 mm. Tai atstumas tarp elektrodo galo ir ruošinio.
Palaikant lanką darbinėje būsenoje, reikia nepamiršti, kad darbo metu elektrodas išdega ir tampa trumpesnis. Per daug priartinus elektrodą prie ruošinio, gali įvykti prilipimas. Tokiu atveju reikia šiek tiek pakratyti jį į šoną. Lankas gali ir neužsidegti iš pirmo karto. Galbūt trūksta srovės stiprumo, tada jį reikia padidinti.
Kai pradedantis suvirintojas išmoko uždegti lanką ir išlaikyti jį darbinėje būsenoje, galima pradėti užlydyti volelį. Tai paprasčiausia iš visų operacijų. Uždegame lanką ir pradedame labai sklandžiai ir atsargiai judinti elektrodą išilgai būsimos siūlės.
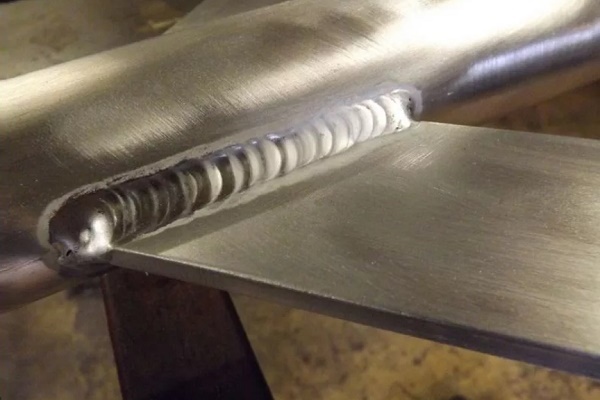
Tuo pat metu atliekame svyruojančius judesius, primenančius pusmėnulį su maža amplitude. Mes tarsi „grėbiame“ išlydytą metalą link lanko centro. Taip turėtų gautis lygi siūlė, panaši į volelį. Ant jos bus nedideli banguoti metalo prietakai. Atvėsus siūlei, reikia nugriauti nuo jos žvynelius.
Lankinio suvirinimo metodikos – suvirinimo būdai
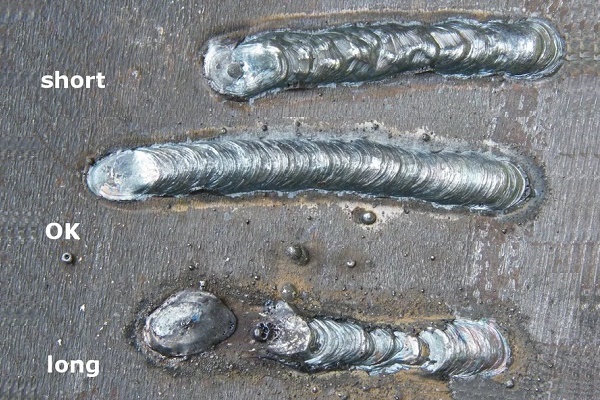
Norint gauti kokybišką siūlę, reikia išmokti palaikyti, o vėliau ir judinti lanką. Ypač kokybei įtakos turi elektrinio lanko ilgis. Jeigu jis didesnis nei 5 mm, jis laikomas ilgu.
Tokiu atveju vyksta išlydyto metalo azotavimas ir oksidavimas. Jis išsitaško lašais, siūlė tampa akytos ir nepakankamai tvirta. Esant per trumpam lankui, gali atsirasti neprivirimo.
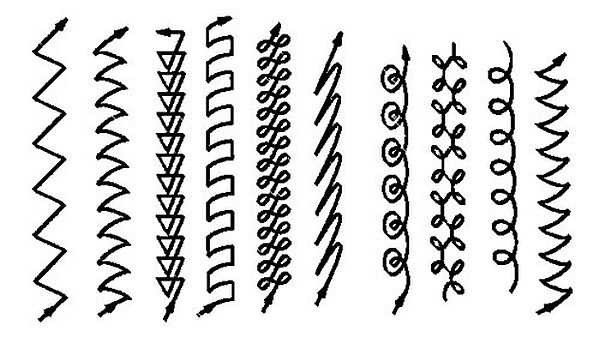
Suvirinimui atlikti naudojami skirtingi metodai. Išsamiai apžvelgsime pagrindinius.
Variantas #1: apatinės sandūrinės jungtys
Labiausiai paplitęs ir paprasčiausias detalių sujungimo būdas. Kai metalo storis iki 0,8 cm, naudojamas dvipusis suvirinimas. Jungtims iš plonesnio nei 0,4 cm metalo atliekamas tik vienpusis suvirinimas.
Darbui parenkami elektrodai, kurių skersmuo lygus metalo storiui. Jei jis viršija 8 mm, suvirinimas atliekamas su briaunų paruošimu (nusklembimu). Tuo tarpu briaunų paruošimo kampas yra maždaug 30°.
Suvirinimas atliekamas keliais praėjimais. Pageidautina naudoti nuimamus plieno ar vario pagrindus (pamušalus), siekiant išvengti perdegimų. Pirmasis praėjimas atliekamas mažo skersmens elektrodu, ne didesniu nei 4 mm.
Atliekant pirmąją siūlę, labai svarbus jos tikslumas ir įvirinimo gylis. Uždėjus siūlę, už briaunų neturi būti išsilydžiusio metalo.
Antrajam ir visiems vėlesniems praėjimams naudojami didesnio skersmens elektrodiniai strypai. Jie parenkami siekiant kokybiškai užpildyti tarp briaunų susidariusią įdubą.
Elektrodas lėtai judinamas išilgai siūlės, tuo pačiu atliekant svyruojančius judesius, tarsi siūbuojant elektrodą iš vienos pusės į kitą, kad išsilydžiusiu metalu būtų visiškai užpildytos tuštumos.
Variantas #2: apatinės kampinės jungtys
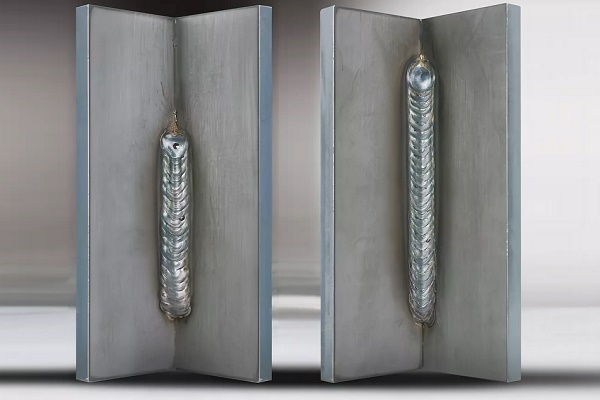
Patyrę suvirintojai tvirtina, kad gerų rezultatų galima pasiekti suvirinant kampus „valtelėje“. Tai reiškia, kad jungiamos detalės nustatomos 45° kampu ar kitu.
Taip užtikrinamas maksimaliai kokybiškas gaminio sienelių įvirinimas, o įpjovimo ir neįvirintų vietų pavojus sumažėja. Toks suvirinimo būdas leidžia vienu praėjimu sudaryti didelio skerspjūvio siūles.
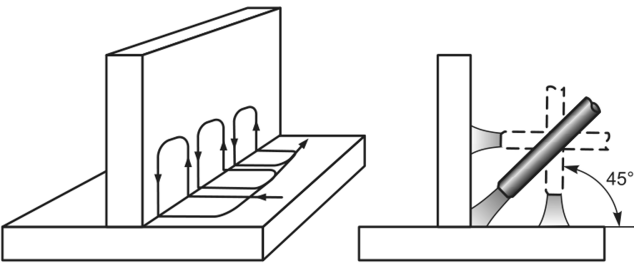
Skiriami du suvirinimo „valtele“ tipai – simetrinis ir nesimetrinis:
- Detalių nuolydis yra 45°. Tikimybė, kad atsiras nutekėjimų arba vienos iš sienelių įpjovų, yra minimali. Atvirkštinio ir tiesioginio poliškumo suvirinimas atliekamas esant maksimalioms srovės vertėms. Atliekant atvirkštinio poliškumo suvirinimą, elektros lanko ilgis turi būti minimalus.
- Detalių nuolydis 60° arba 30° kampu – nesimetrinė „valtelė“. Toks variantas labai patogus, jei darbai atliekami sunkiai pasiekiamose vietose, nes elektrodo judėjimo amplitudė maža. Suvirintojas nukreipia lanką į pačią siūlės šaknį, o tuo pačiu reikia stebėti, kad jis neišeitų už būsimos siūlės ribų. Taip pat neleidžiama vienu ėjimu užvirinti per daug metalo.
Kampinės jungtys gali būti trišakio tipo, todėl būtina išmokti, kaip teisingai ir be klaidų suvirinti metalą elektriniu suvirinimu keliais ėjimais.
Vieno ėjimo naudojimas galimas tik tuo atveju, kai suvirinamos paprastos konstrukcijos su kraštinėmis, kurios sudaro 45° kampą prie kampinės siūlės. Elektrodo skersmuo šiuo atveju negali viršyti metalo storio daugiau kaip 0,15-0,3 cm.
Standartinis kelių ėjimų trišakis suvirinimas atliekamas taip. Pirmam ėjimui imamas didesnio skersmens elektrodas nei tie, kurie pasirinkti vėlesniems ėjimams. Pavyzdžiui, naudojamas elektrodas, kurio dydis svyruoja nuo 0,4 iki 0,6 cm.
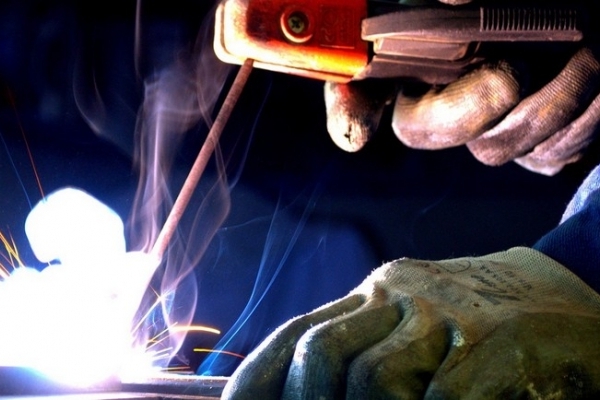
Suvirinimas atliekamas sklandžiai, be skersinių svyruojamųjų judesių. Atliekant likusius ėjimus, jie būtinai atliekami. Svarbu, kad svyravimų amplitudė būtų leistinos siūlės pločio ribose.
Dar vienas svarbus momentas. Atliekant trišakį kampinės jungties suvirinimą, elektros lanką visada reikia uždegti ant horizontaliai išdėstytos lentynos.
Atliekant savo rankomis kampų elektrinį suvirinimą, galima taikyti persidengiančio tipo jungtį. Šiuo atveju suvirinamos detalės išdėstomos viena ant kitos su persidengimu. Lankas tiesioginio poliškumo suvirinimo metu turi būti trumpas, o atvirkštinio – kiek įmanoma trumpesnis. Lankas nukreipiamas tiksliai į jungties šaknį.
Suvirinimo metu būtina elektrodu atlikti mažos amplitudės slenkančius judesius pirmyn ir atgal. Taip pavyks tolygiai įkaitinti visą jungties sritį. Tokiu atveju suvirinimo vonia tolygiai prisipildys, ir siūlė bus išgaubta bei pilno dydžio.
Variantas #3: vertikalios siūlės
Vertikaliai nukreiptos siūlės atliekamos tik trumpu lanku. Darbinė srovės stipris tuo metu turi būti 10%-20% mažesnis nei atliekant detalių suvirinimą žemesnėje padėtyje. Šie reikalavimai lengvai paaiškinami.
Mažesnė srovės jėga reiškia, kad išlydytas skystas metalas neištekės iš suvirinimo vonios. Mažesnio dydžio lankas yra patogesnis darbui.
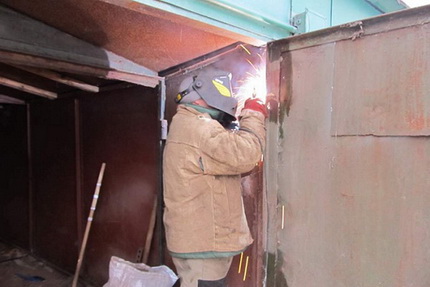
Patyrę suvirintojai mėgsta suvirinti vertikalias siūles iš apačios į viršų. Lankas uždegamas žemiausiame būsimos siūlės taške. Po to paruošiama nedidelė horizontaliai išdėstyta platforma, kurios matmenys atitinka būsimos siūlės skerspjūvį.
Tada lėtai stumiamas elektrodo strypas aukštyn. Tuo pačiu būtinai atliekami judesiai skersai jungties.
Jie gali būti eglutės, kampo arba pusmėnulio pavidalo. Paskutinis variantas yra paprasčiausias atlikti. Be to, svarbu laikytis teisingos elektrodo padėties. Teoriškai geriausiai atliekamas privirinimas, jei strypas yra statmenai siūlei, t. y. horizontaliai.
Sandūrinės suvirinimo siūlės apibūdinamos pagal šiuos kriterijus:
Praktika rodo, kad tokioje elektrodo strypo padėtyje skystas metalas nuteka išilgai siūlės. Norint to išvengti, strypo pasvirimo kampas parenkamas 45°–50° ribose. Tai optimalus variantas vertikaliam suvirinimui. Suvirinant detales iš apačios į viršų, parenkami elektrodai, kurių skersmuo ne didesnis nei 0,4 cm.
Variantas #4: vamzdyno detalės
Namų sąlygomis dažnai tenka prisiminti, kaip suvirinti metalinį vamzdį elektriniu suvirinimu. Šone detalės paprastai atliekama vertikali siūlė, per apskritimą – horizontali. Plieniniai vamzdžiai suvirinami sandūra. Visi kraštai būtinai gerai privirinami.
Kad sruogos vamzdžio viduje būtų minimalios, elektrodas prie gaminio privedamas ne didesniu nei 45° kampu. Siūlės plotis turi būti 0,6–0,8 cm, aukštis – 0,2–0,3 cm.
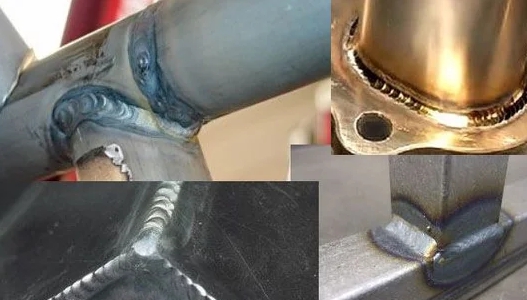
Prieš pradedant suvirinimo darbus, sujungiamos detalės kruopščiai nuvalomos. Apžiūrimi vamzdžio galai. Jei jie deformuoti, jie išlyginami arba nupjaunami vamzdžių pjaustytuvu. Tada iki metalo blizgesio nuvalomi detalių kraštai iš vidaus ir išorės ne mažiau kaip 1 cm atstumu nuo krašto. Tada pradedamas suvirinimas.
Sujungimas suvirinamas nepertraukiamai, kol jis visiškai užvirinamas. Nesisukantiems vamzdžių sujungimams su sienelėmis iki 0,6 mm pločio atliekami du suvirinimo praėjimai, gaminiams su sienelėmis nuo 0,6 iki 1,2 cm – trys praėjimai, detalėms su sienelėmis platesnėmis nei 1,9 cm – keturi praėjimai.
Be to, kiekviena paskesnė siūlė uždedama tik po to, kai nuo ankstesnės nuimta nuosėda.
Svarbiausia yra pirmosios siūlės kokybė. Jos atlikimo metu turi visiškai išsilydyti visi bukimai ir kraštai. Net mažiausių įtrūkimų neturėtų būti. Jei jų yra, jie išlydomi arba iškapojami. Po to fragmentas vėl užvirinamas. Panašiai atliekamas sukamųjų vamzdžių suvirinimas.
Galimi suvirinimo jungčių ir siūlių defektai
Elektrinis suvirinimas yra sudėtingas procesas ir ne visada viskas vyksta sklandžiai.
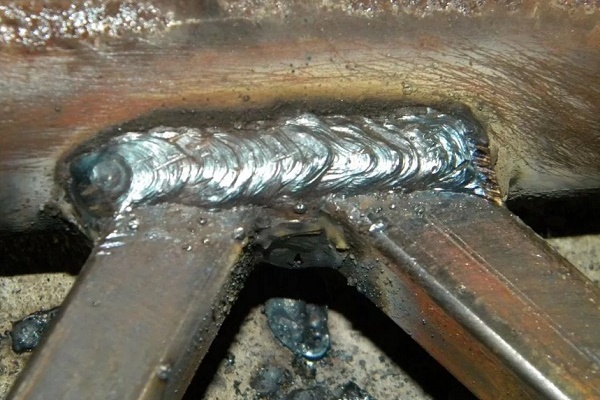
Dėl darbo klaidų siūlės ir jungtys gali turėti įvairių defektų, tarp kurių:
- Krateriai. Mažos įdubos suvirinimo siūlės ritinėlyje. Gali atsirasti dėl lanko nutrūkimo arba klaidos atliekant paskutinį siūlės fragmentą.
- Poros. Suvirinimo siūlė tampa akytota dėl detalių kraštų užteršimo rūdimis, alyva ir kt. Be to, akytumas gali atsirasti per greitai atšaldžius siūlę, esant dideliam suvirinimo greičiui ir dirbant su neišdžiovintais elektrodais.
- Pjūviai. Atrodo kaip maži įdubimai abiejose siūlės ritinėlio pusėse. Atsiranda, kai elektrodai pasislenka vertikalios sienelės kryptimi suvirinant kampines jungtis. Be to, pjūviai susidaro dirbant ilgu lanku arba jei suvirinimo srovės vertės yra per didelės.
- Šlako intarpai. Suvirinimo ritinėlio viduje yra šlako gabalėliai. Tai gali atsitikti, kai kraštai užteršti, esant dideliam suvirinimo greičiui arba jei suvirinimo srovė yra per maža.
Tai dažniausiai pasitaikantys suvirinimo siūlių defektai, tačiau gali būti ir kitų.
Papildoma informacija apie vertikalių ir horizontalių siūlių suvirinimą elektriniu suvirinimu pateikta šiame straipsnyje.
Išvados ir naudingas vaizdo įrašas šia tema
Vamzdžių suvirinimo ypatumai:
Kaip teisingai pasirinkti suvirinimo inverterį:
Pageidaujant bet kuris namų meistras galės išmokti suvirinimo pagrindus. Tai nėra taip jau sudėtinga. Reikės kantrybės, kruopštumo ir, be abejo, tikslaus visų instrukcijų vykdymo. Viskas bus daug lengviau, jei naujo įgūdžio mokymosi procesas vyks vadovaujant patyrusiam specialistui.
Ar turite asmeninės patirties sujungiant detales naudojant elektrinį suvirinimą? Norite pasidalinti sukauptomis žiniomis arba užduoti klausimų šia tema? Prašome palikite komentarus ir dalyvaukite diskusijose – atsiliepimų forma pateikiama žemiau.
 Kaip atliekamas polietileno vamzdžių sandūrinis suvirinimas: instruktažas darbų atlikimui
 Suvirinimo aparatas polietileniniams vamzdžiams: kurį geriau pirkti ir kaip teisingai naudotis
 Polipropileno vamzdžių litavimo temperatūra: pagrindiniai savarankiško suvirinimo etapai + verčių lentelė
 Kaip suvirinti vertikalias ir horizontalias siūles elektriniu suvirinimu: žingsnis po žingsnio instrukcijos
 Kiek kainuoja dujų prijungimas prie privataus namo: dujų tiekimo organizavimo kaina
 Geriausios skalbimo mašinos su džiovykla: modelių reitingas ir patarimai pirkėjams
 Kas yra šviesos spalvinė temperatūra ir niuansai renkantis lempų temperatūrą pagal savo poreikius
 Dujinio vandens šildytuvo keitimas bute: keitimo dokumentinis įforminimas + pagrindinės normos ir reikalavimai
Ačiū! Daug naudingo sužinojau sau. Kaip teisingai atlikti kvadratinių vamzdžių suvirinimą 90 laipsnių kampu?
Naudingas vaizdo įrašas, mano manymu, ypač mėgėjams.
Ačiū! Buvo labai įdomu susipažinti.
Ačiū už informaciją.