Viskas apie plieninius vamzdžius: techninių charakteristikų ir montavimo niuansų apžvalga

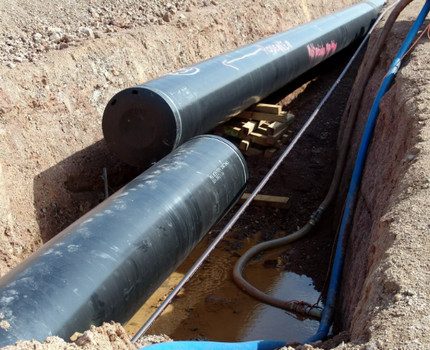
Pramonėje ir buityje plieninis vamzdis taikomas labai plačiai. Jis naudojamas tiesiant uždaras ir atviras komunikacijas, tiekiančias dujas ir skysčius paskirstymo stotims. Plieniniais gaminiais apsaugomi maitinimo ir signaliniai kabeliai aviacijos ir automobilių pramonėje.
Plieniniai vamzdžiai daugelyje sričių atlieka konstrukcinių ir dekoratyvinių elementų funkciją. Buityje iš jų surenkamos vandens tiekimo ir šildymo sistemos. Produkcija pasižymi aukštomis fizikinėmis charakteristikomis, atlaiko dideles eksploatacines apkrovas ir patikimai tarnauja daugelį metų.
Straipsnio turinys:
Plieno markės gamybai
Gaminant plieninius vamzdžius pramoninėje gamyboje naudojamos šios žaliavų rūšys:
- anglinis plienas st 3, st 10-20, st17g1s-u – elektra suvirintiems universalaus paskirtimo vamzdžiams;
- plienas 20-10 – karštai valcuotų besiūlių vamzdžių gamybai;
- plienas 20 – šaltos deformacijos vamzdžių medžiagai;
- korozijai atsparus plienas 12X18N12T, 12X18N10T, 08X18N10T – vamzdžiams, reikalingiems energetikoje ir chemijos pramonėje.
Mažai legiruoti plieno tipai pasižymi geromis mechaninėmis savybėmis ir prieinama kaina. Legiruojantys priedai teigiamai veikia plieno fizikines charakteristikas, pagerina kietumą ir plastiškumą, daro medžiagą tvirtesnę ir atsparesnę aukštoms temperatūroms bei atmosferos korozijos apraiškoms.
Tačiau legiruoto plieno kaina yra kiek aukštesnė, o iš jo pagaminti vamzdžiai visada vertinami šiek tiek brangiau. Pagal legiravimo lygį plienas skirstomas į tris klases.
Mažai legiruota medžiaga sudėtyje turi ne daugiau kaip 2,5 % įvairių priedų. Vidutiniškai legiruotose rūšyse šis rodiklis svyruoja nuo 2,5 % iki 10 %. Aukštai legiruotose rūšyse komponentų, gerinančių pagrindines metalo savybes, kiekis sudaro nuo 10 % iki 50 %.
Iš viso yra 14 tipų aukštai legiruotų plieno lydinių su skirtingomis charakteristikomis. Prie paklausiausių priskiriamos medžiagos, pasižyminčios geru atsparumu įvairiems koroziniams reiškiniams ir gebančios efektyviai veikti nesunaikinant struktūros esant ypač aukštai temperatūrai.
Plieninių vamzdžių gamyba: pagrindiniai metodai
Vamzdžiai iš plieno gaminami keliais būdais.
Dažniausiai naudojami gamybos variantai yra:
- elektra suvirintas tiesia siūle;
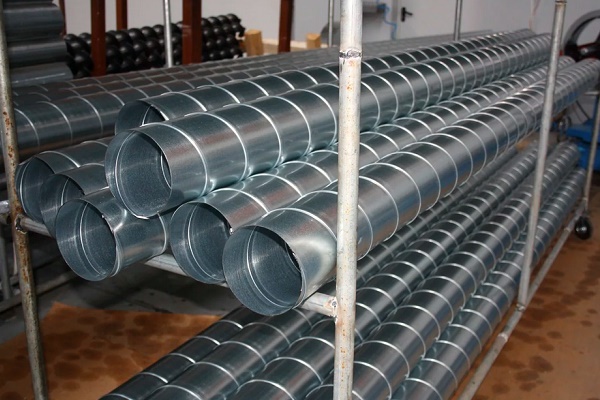
- elektra suvirintas spirale siūle;
- karštai deformuotas be siūlės;
- šaltai valcuotas be siūlės.
Tinkamo metalo apdirbimo būdo pasirinkimas priklauso nuo žaliavų kokybės ir gamintojo turimos įrangos.
Atskiru standartu reglamentuojami vandens ir dujų vamzdžiai. Tačiau taip yra ne dėl to, kad šiai medžiagai būtų specialus gamybos būdas, o tik dėl taikymo srities.
Iš esmės tokio tipo vamzdžiai yra universalūs tiesioginės siūlės elektrinio suvirinimo gaminiai. Paprastai ši rūšis naudojama vidutinio slėgio komunikacijų sistemose.
Kaip gaminami elektra suvirinti tiesiosiomis siūlėmis gaminiai?
Plieninis lakštas (štrypas), suvyniotas į tankų ritinį, išvyniojamas ir supjaustomas į išilgines reikiamo ilgio ir pločio juostas. Gauti fragmentai suvirinami į begalinę juostą, taip užtikrinant gamybos tęstinumą.
Tada juosta deformuojama valcuose ir ruošinys paverčiamas apvalaus skerspjūvio gaminiu atvirais kraštais. Sujungimo siūlė išvirinama lankiniu būdu, indukcinėmis srovėmis, plazma, lazeriu arba elektronų pluoštais.
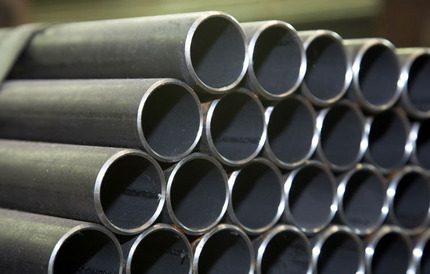
Po visų manipuliacijų apvalus plieninis vamzdis kalibruojamas valcuose ir atliekama subtili neardomoji siūlės stiprumo ir vientisumo kontrolė ultragarsu arba sūkurinėmis srovėmis. Jei testavimo metu klaidų nerandama, ruošinys supjaustomas į planuoto ilgio fragmentus ir siunčiamas į sandėlį.
Elektra suvirintų spiralių siūlėmis tipų gamyba
Plieninių spiralinės siūlės vamzdžių gamyba vyksta tuo pačiu principu kaip ir tiesioginės siūlės, tik gaminiams gaminti naudojami paprastesni mechanizmai. Pagrindinis skirtumas yra tas, kad supjaustyta plieninė juosta valcais susukama ne į vamzdelį, o į spiralę. Tai užtikrina aukštą sujungimo tikslumą visuose etapuose.
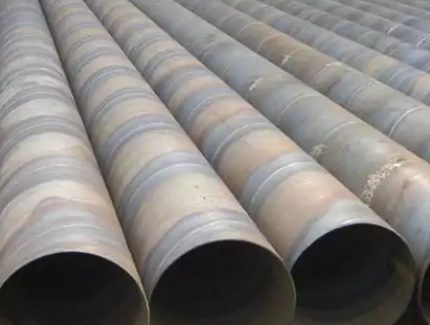
Spiralinė siūlė laikoma patikimesne ir suteikia vamzdžiui didesnį atsparumą plyšimui. Prie trūkumų priskiriamas padidėjęs siūlės ilgis, reikalaujantis papildomų išlaidų suvirinimo medžiagoms ir daugiau laiko sujungimui.
Karštai deformuotų besiūlių gaminių gamyba
Kaip ruošinys besiūliam (ištemptam) plieniniam vamzdžiui sukurti karštosios deformacijos metodu naudojamas monolitinis cilindrinės formos ruošinys.
Ją aukštoje temperatūroje įkaitina pramoninėje krosnyje ir perleidžia per pramušimo presą. Agregatas paverčia gaminį į gilzę (tuščiavidurį cilindrą), o vėlesnis apdorojimas keliais valcais suteikia elementui reikiamą sienelės storį ir tinkamą skersmenį.
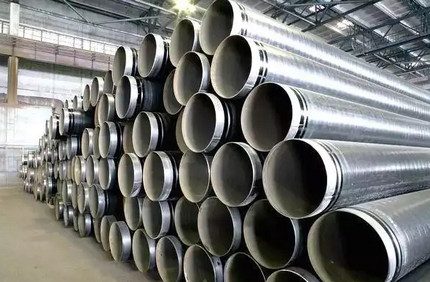
Paskutiniame etape karštas plieninis vamzdis aušinamas, supjaustomas pagal nustatytus parametrus ir perduodamas į gatavos produkcijos sandėlį.
Šalta deformuotų vamzdžių gamybos ypatumai
Pradinis besiūlių plieninių vamzdžių gamybos šaltojo deformavimo būdu etapas yra identiškas „karštajam“ variantui. Tačiau po perleidimo per pradūrimo staklyną ruošinys iš karto aušinamas, o visos kitos operacijos atliekamos šaltoje aplinkoje.
Kai vamzdis visiškai suformuotas, jis būtinai atkaitinamas – iš pradžių pašildomas iki plieno rekristalizacijos temperatūros, o paskui vėl atšaldomas. Po tokių veiksmų padidėja struktūros klampumas, o patį metalą palieka neišvengiamai šaltojo deformavimo metu atsiradę vidiniai įtempiai.
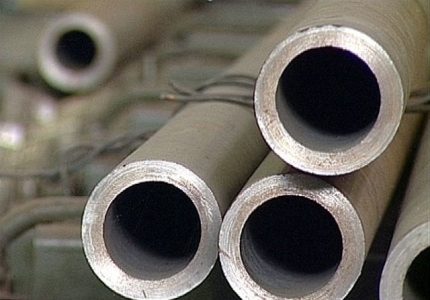
Šiuo metu rinkoje yra besiūlių šalto valcavimo vamzdžių, kurių sienelės storis nuo 0,3 iki 24 mm, o skersmuo – 5–250 mm. Jų privalumai – aukštas sandarumo lygis ir gebėjimas atlaikyti aukštą slėgį.
Skerspjūvio ir dangos rūšys
Pagal skerspjūvio tipą plieniniai vamzdiniai elementai skirstomi į apvalius ir profilinius. Apvalūs yra universalaus tipo, turi plačiausią gradaciją pagal angos skersmenį ir sienelių storį. Gaminami tik pramoninėmis sąlygomis iš plieno lydinių ir įvairių priedų, stiprinančių fizines medžiagos charakteristikas.
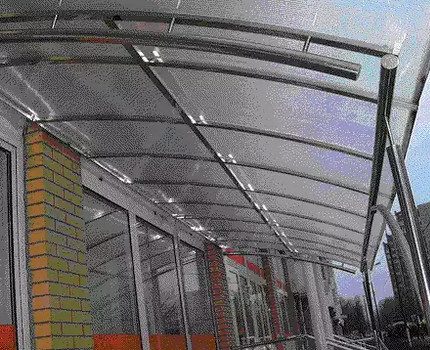
Pritaikymo spektras apima beveik visas pramonės ir buities sritis. Apvalūs plieniniai vamzdžiai, skirtingų skersmenų, naudojami naftai ir dujoms transportuoti, patikimai bet kokio sudėtingumo ir dydžio ryšių sistemų izoliacijai įrengti, lengvoms konstrukcijoms ir įvairiems išorės bei vidaus dekoro elementams kurti.
Profiliniai vamzdžiai – tai progresyvus statybinio metalo valcavimo produktas su ovaliu, kvadratiniu ar stačiakampiu skerspjūviu. Gaminami iš mažai legiruotojo ir anglinio plieno, rečiau iš nerūdijančiojo, šalto ar karšto deformavimo būdu iš tiesiosiūlės apvalaus kalibro elektrinio suvirinimo ruošinio.
Formavimas atliekamas praeinant detalei per volus, kurie ir užtikrina reikiamą skerspjūvį.
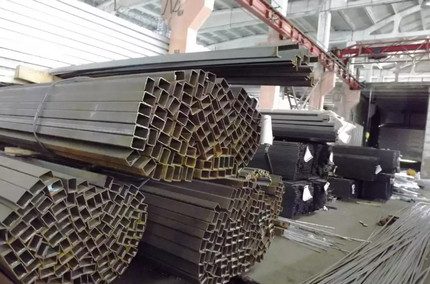
Pagaminti plieniniai vamzdžiai tikrinami dėl suvirinimo siūlės vientisumo ir yra papildomai termiškai apdorojami, kad būtų pašalintas vidinis mechaninis įtempis. Vėliau jie supjaustomi pagal reikalaujamus matmenis. Siekiant pagerinti fizines plieninių vamzdžių savybes, ant jų uždedama apsauginė danga.
Prie paklausiausių rūšių priskiriami:
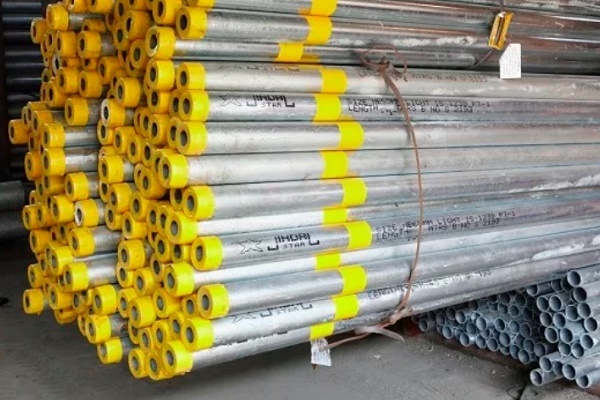
- cinkavimas (šaltasis arba karštasis);
- polietileno daugiasluoksnis arba ekstrudinis;
- epoksidinė-bituminė;
- cemento-smėlio.
Cinkavimas apsaugo vamzdžius nuo korozijos atsiradimo, polietileno danga sukuria tankų, nepralaidų sluoksnį ir užkerta kelią metalo struktūros irimui, bituminė-epoksidinė danga sumažina klajojančių srovių poveikį, o cemento-smėlio danga apsaugo vidinį paviršių nuo biologinio užaugimo.
Plieninių vamzdžių standartai ir matmenys
Plieniniams valcuotiems vamzdžiams yra specialūs standartai ir GOST. Šie parametrai apibūdina gaminio pagaminimo būdą, jo pagrindinius matmenis, skerspjūvį ir sienelės storį. Remiantis šia informacija, nustatoma konkretaus elemento naudojimo sritis.
Suvirintų gaminių su tiesia siūle parametrai
Elektrinio suvirinimo vamzdžių su tiesia siūle gamybą reglamentuoja GOST 10704-91. Pagal jo informaciją išorinis gaminio skersmuo yra 10-1420 milimetrų, o sienelės storis svyruoja nuo 1 iki 32 milimetrų.
Armatūra, kurios skersmuo neviršija 426 milimetrų, turi matuotą ir nematuotą ilgį. Ypatingais atvejais gaminami vamzdžiai su tvirtesne, sustiprinta siūle, tačiau jiems galioja atskiras specialus standartas – GOST 10706.
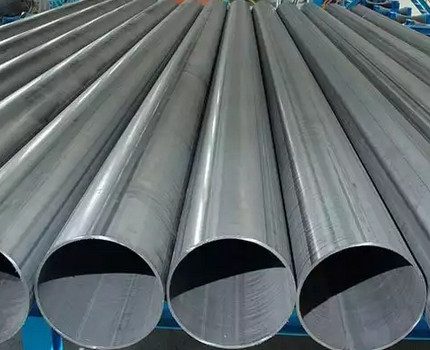
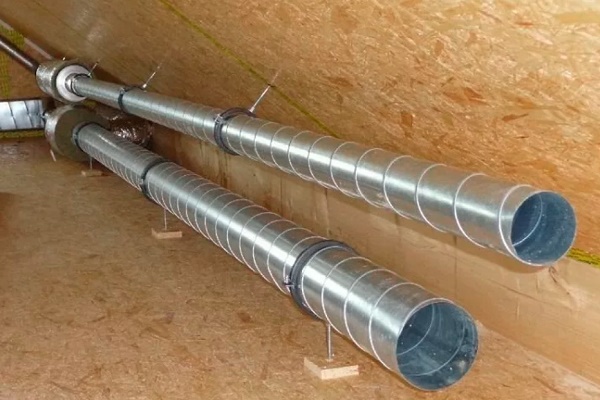
Tokio tipo vamzdžiai dažniausiai naudojami tiesiant technologines komunikacines sistemas su vidutiniu slėgiu ir kuriant praktiškas, patogias bei lengvas metalines konstrukcijas įvairios paskirties.
Elektra suvirintų spiralinių siūlių vamzdžių reglamentas
Elektrosuvirintų vamzdžių su spiraline siūle gamyba vykdoma pagal GOST 8696-74. Tokių gaminių išorinis skersmuo yra 159–2520 milimetrų, sienelės storis svyruoja nuo 3,5 iki 25 milimetrų, o ilgis būna 10–12 metrų.
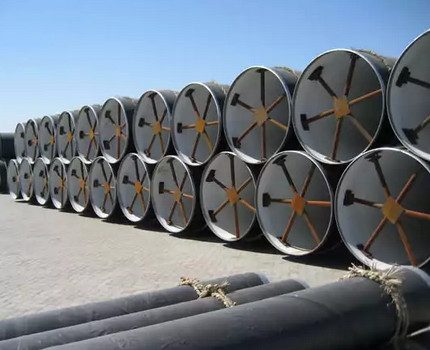
Tokiu būdu pagaminti vamzdžiai pasižymi didesniu atsparumu ir geba atlaikyti aukštą slėgį. Standartas leidžia juos naudoti tiek buitiniams, tiek pramoniniams tikslams, kuriant patikimas, sandarias ir eksploataciniu požiūriu stabilias komunikacines sistemas.
Karšto deformavimo besiūlių gaminių reikalavimai
Standartai besiūliams karštojo deformavimo vamzdžiams aprašyti GOST 8732-78. Jų sienelių storis yra 2,5–75 milimetrai, o skersmuo svyruoja nuo 20 iki 550 milimetrų. Pagal ilgį, tiek matuojamą, tiek nematuojamą, dydis svyruoja nuo 4 iki 12,5 metro.
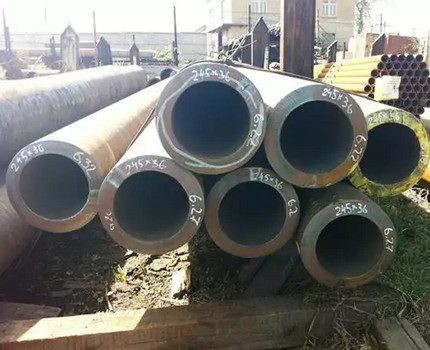
Tokio tipo vamzdžiai naudojami transportuoti labai toksiškas chemijos pramonės medžiagas. Siūlės nebuvimas garantuoja, kad negalės susidaryti nuotėkis ir patekti kenksmingos medžiagos į dirvą ar atmosferą.
Gebėjimas lengvai atlaikyti nuolatinį aukštą slėgį daro besiūlius vamzdžius aktualiais naftos perdirbimo ir dujų pramonei.
Šalto deformavimo besiūlių vamzdžių standartai
Plieniniai šaltojo valcavimo vamzdžiai gaminami pagal GOST 8734-75. Jų išorinis skersmuo svyruoja nuo 5 iki 250 milimetrų, o sienelės storis yra 0,3–24 milimetro. Gaminiai gaminami nematuojamo ilgio nuo 1,5 iki 11,5 metro ir matuojamo ilgio nuo 4,5 iki 9 metrų.
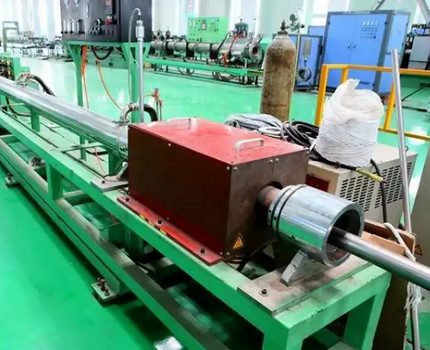
Besiūliai plieniniai vamzdžiai, pagaminti šaltosios deformacijos metodu, pasižymi dideliu stiprumu, eksploataciniu stabilumu ir patikimumu per visą naudojimo laikotarpį.
Vandens ir dujų tiekimo vamzdynų produkcijos ypatumai ir charakteristikos
Dujų ir vandens tiekimo vamzdžiai gaminami pagal GOST 3262-75 reglamentą. Į atskirą standartą ši metalo valcavimo rūšis išskiriama tik dėl siauresnės taikymo srities.
Išorinis gaminio skersmuo yra 10,2–165 milimetrai, o sienelių storis svyruoja nuo 1,8 iki 5,5 milimetrų. Dydžių diapazonas nematuotam ir matuotam ilgiui yra vienodas – nuo 4 iki 12 metrų.
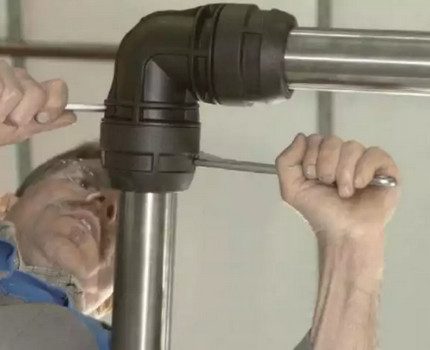
Standartas numato ne tik įprastų, bet ir cinkuotų vandens ir dujų vamzdžių gamybą.
Plieninių vamzdynų montavimas: pagrindiniai metodai
Patikimos, tvirtos ir tiksliai veikiančios komunikacijos sistemos iš plieninių vamzdžių surinkimo procesas reikalauja didelių darbo sąnaudų, daug laiko ir specifinių profesionalių įrankių.
Medžiagos padalijimas į reikiamo ilgio gabalus atliekamas vamzdžių pjaustytuvais. Sujungimas paprastai atliekamas trimis būdais: suvirinimo, srieginiu ir flanšiniu būdais.
Sujungimas suvirinimo būdu
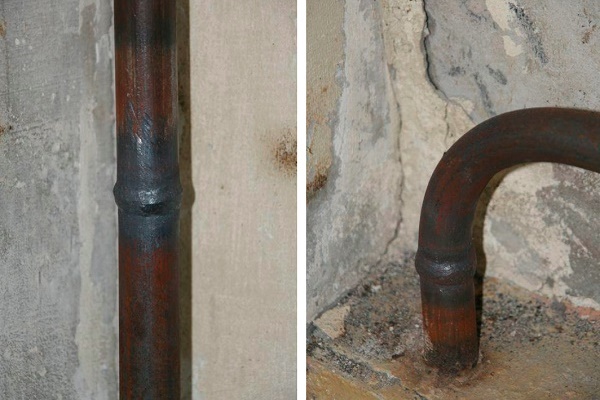
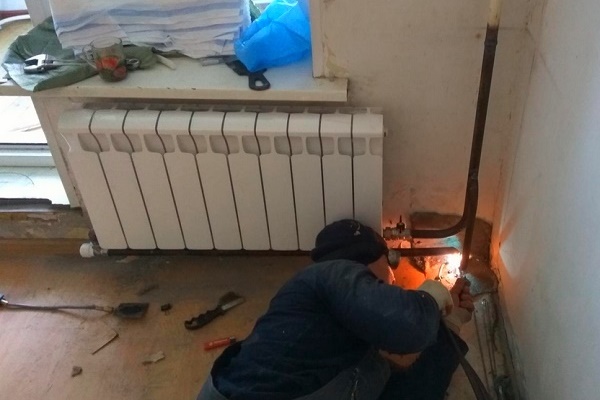
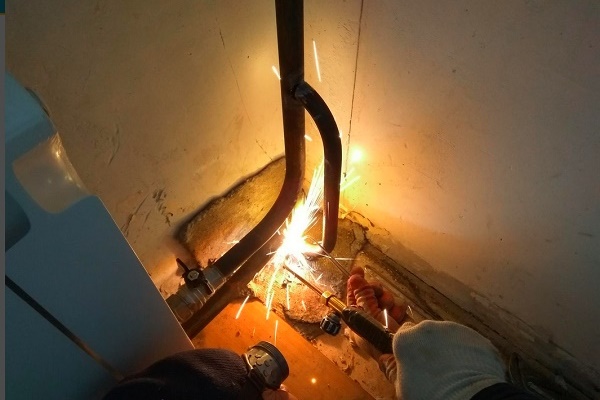
Vamzdžių montavimas, po kurio visos detalės sujungiamos dujiniu ar bet kokiu kitu suvirinimu, laikomas paprasčiausiu, praktiškiausiu ir prieinamiausiu montavimo metodu.
Tokiu būdu įrengta sistema pasižymi aukštu sandarumo lygiu, atlaiko dideles eksploatacines ir vibracines apkrovas, nereikalauja rimtų priežiūros darbų ir lengvai taisoma iškilus problemai.
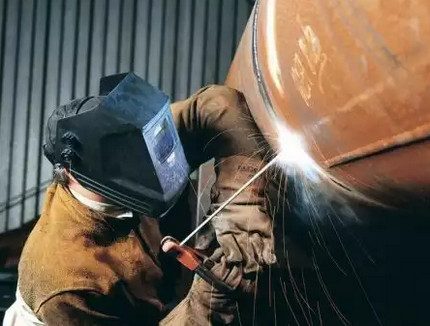
Jei komunikacijų tiesimas atliekamas sudėtingomis sąlygomis ar sunkiai pasiekiamose vietose, o suvirinimo darbai fiziškai neįmanomi, naudojamas srieginis (jungiamųjų detalių) arba flanšinis reikiamų dalių sujungimo būdas.
Srieginis sujungimas
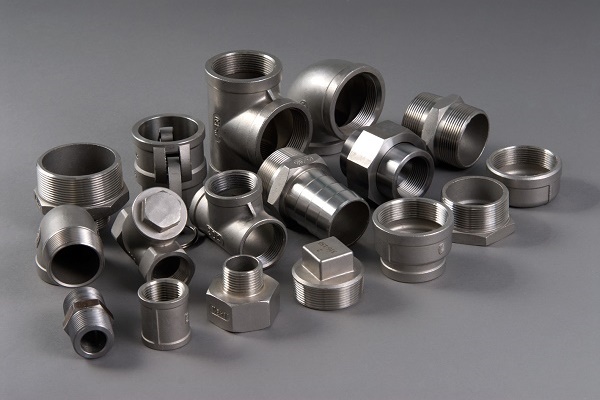
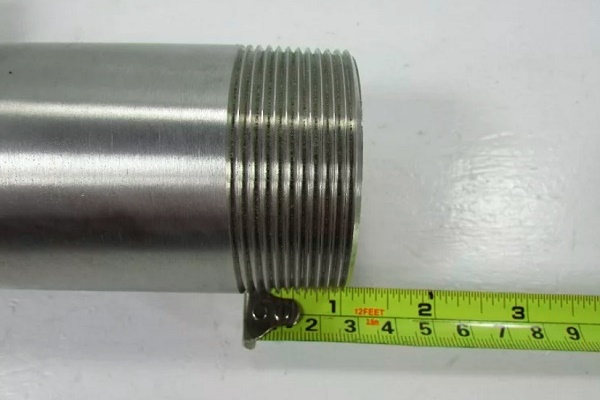
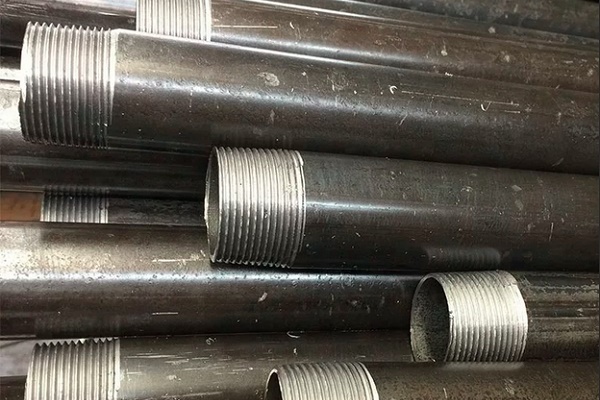
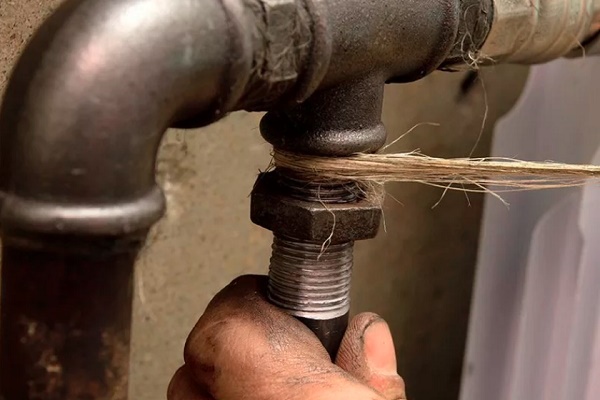
Šiame variante vamzdžiai įsukami ant sriegio naudojant įvairių rūšių ir paskirties jungiamąsias detales. Tai leidžia ateityje atlikti vietinius remonto darbus ir pašalinti gedimą konkrečioje vietoje, neišardant visos komunikacijos sistemos.
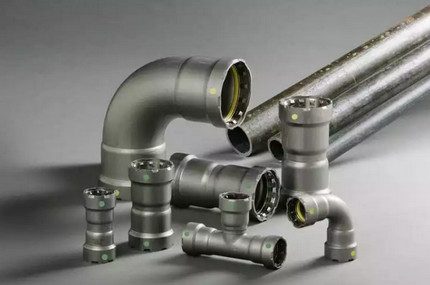
Pagrindinis srieginio būdo šildymo sistemos montavimo ar vandentiekio privalumas – paprastumas ir prieinamumas. Norint sukurti reikiamą konstrukciją iš plieninių vamzdžių ir jungiamųjų detalių, nereikia specialios įrangos, profesinių žinių ar didelės remonto darbų patirties.
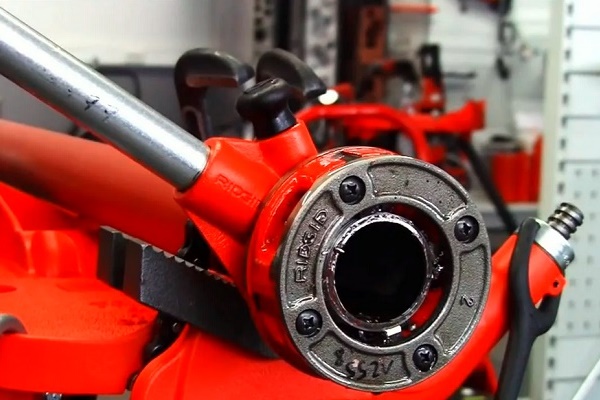
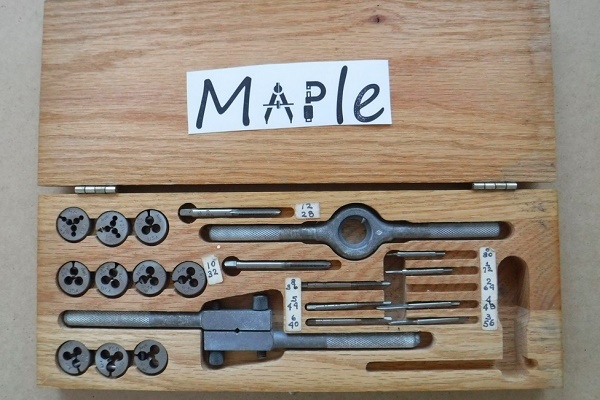
Visas darbas yra intuityviai suprantamas ir lengvai atliekamas net ir žmonių, neturinčių atitinkamos kvalifikacijos. Sriegį ant plieninio vamzdžio galima išpjauti savarankiškai. Su technologija supažindins mūsų rekomenduojamas straipsnis.
Sistemos įrengimas naudojant flanšus
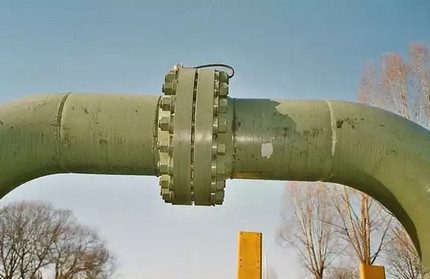
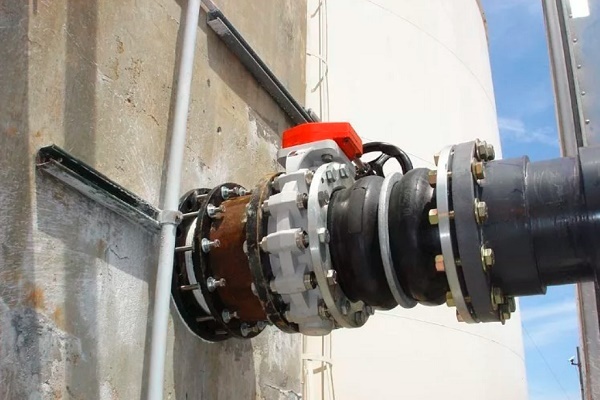
Dar vienas būdas sujungti plieninius vamzdžius į bendrą komunikacijų kompleksą numato naudoti įvairių formų ir konfigūracijų flanšus (kryžmes, kampus, movas ir kt.). Šios detalės privirinamos prie vamzdžių galų, į skyles įstatomi tinkamo kalibro varžtai, o ant jų užsukamos veržlės, užtikrinant tvirtą fiksaciją.
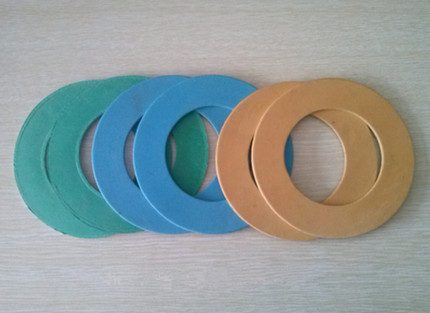
Tarp veržlės ir varžto būtinai dedamas sandariklis. Karšto ir šalto vandens tiekimo sistemoje (maksimali temperatūra iki 100 laipsnių) naudojamos storos (apie 3 mm) kartono tarpinės.
Pirma detalė sudrėkinama vandeniu ir sausai išdžiovinama. Tada impregnuojama pašildytu aliejumi 25-30 minučių. Po šios procedūros tarpinė įgauna reikiamą struktūrą ir ilgai tarnauja net intensyvaus naudojimo sąlygomis.
Komunikacijoms, tiekiančioms šilumnešį aukštesnės temperatūros (iki 450 laipsnių) ir bazinio slėgio iki 5 MPa, naudojama paronitinė tarpinė medžiaga. Sistemoms, transportuojančioms garą, kurio slėgis iki 0,15 MPa, sandarinimui naudojamas storas (apie 3-6 mm) asbestinis kartonas, pasižymintis tankia struktūra ir geru lankstumu.
Kad asbestinė tarpinė tarnautų ilgiau, ji iš anksto padengiama grafito kompozicija, pagaminta natūralaus aliejaus pagrindu.
Kad flanšinė jungtis būtų tinkama, visų darbinių varžtų galvutes reikia išdėstyti vienoje pusėje, atidžiai stebint, kad varžtų galai iš veržlių išsikištų ne daugiau kaip pusę varžto skersmens.
Varžtai ir veržlės sukami paprastu veržliniu arba reguliuojamuoju veržliarakčiu. Konstrukcija išardoma naudojant tuos pačius įrankius, po vieną atsukant veržles ir varžtus. Jei kuri nors detalė yra aprūdijusi ir nepasiduoda, ji išmušama plaktuku.
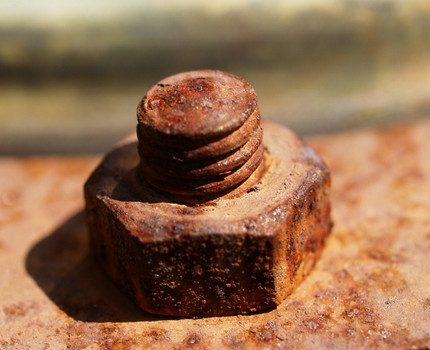
Eksploatacijos metu sugadintą tarpinę nupjaunama kaltu ir į jos vietą įdedama nauja detalė. Išmontavimo darbų metu elgiamasi labai atsargiai ir dėmesingai, kad be tvirtinimų likusi detalė nenukristų ant darbuotojo ir nesukeltų jam žalos.
Išvados ir naudingas vaizdo įrašas šia tema
Pagrindinė darbo su plieniniais vamzdžiais instrukcija pradedantiesiems. Naudingi patarimai ir montavimo gudrybės.
Vaizdo įraše išsamiai parodyta, kaip teisingai suvirinti plieninius vamzdžius skirtingose padėtyse. Profesionalūs suvirintojai dalijasi darbo paslaptimis ir principais.
Įvairūs plieninių vamzdžių sujungimo būdai: įdomūs niuansai ir rekomendacijos namų meistrams.
Žinant tiksliai rinkoje siūlomų plieninių vamzdžių asortimentą, galima lengvai pasirinkti gaminius, idealiai tinkančius reikiamai komunikacijos sistemai suformuoti.
Norite papasakoti apie tai, kaip rinkote vamzdžius iš plieno lydinių komunikacijoms savo name / bute įrengti? Turite informacijos, kuri praverstų svetainės lankytojams? Rašykite, prašome, komentarus žemiau esančiame bloke, užduokite klausimus, talpinkite nuotraukas straipsnio tema.
 Polipropileniniai arba metalo-plastikiniai vamzdžiai: lyginamoji apžvalga ir geriausio varianto pasirinkimas
 Kaip sukonstruoti profiliuoto vamzdžio lenktuvą savo rankomis: geriausių savadarbių apžvalga
 Vamzdžio parametrų skaičiavimas: kaip teisingai apskaičiuoti vamzdžio svorį, masę ir tūrį
 Variniai vamzdžiai ir jungiamosios detalės: rūšys, ženklinimas, varinio vamzdyno įrengimo ypatumai
 Klijai PVC vamzdžiams: geriausių kompozicijų apžvalga ir naudojimo instrukcija
 Metaloplastikinių vamzdžių jungtys: rūšys, taikymas, geriausių gamintojų apžvalga
 Kiek kainuoja dujų prijungimas prie privataus namo: dujų tiekimo organizavimo kaina
 Geriausios skalbimo mašinos su džiovykla: modelių reitingas ir patarimai pirkėjams
 Kas yra šviesos spalvinė temperatūra ir niuansai renkantis lempų temperatūrą pagal savo poreikius
 Dujinio vandens šildytuvo keitimas bute: keitimo dokumentinis įforminimas + pagrindinės normos ir reikalavimai
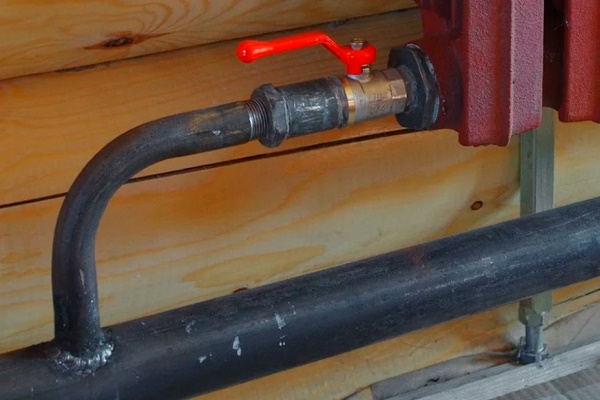
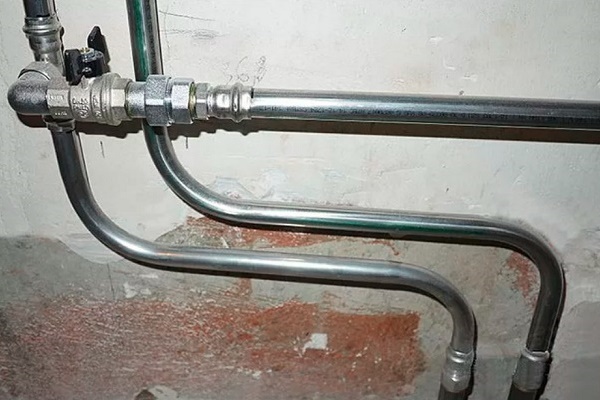
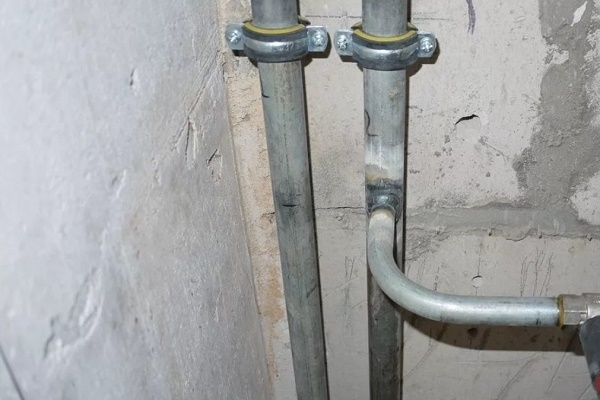
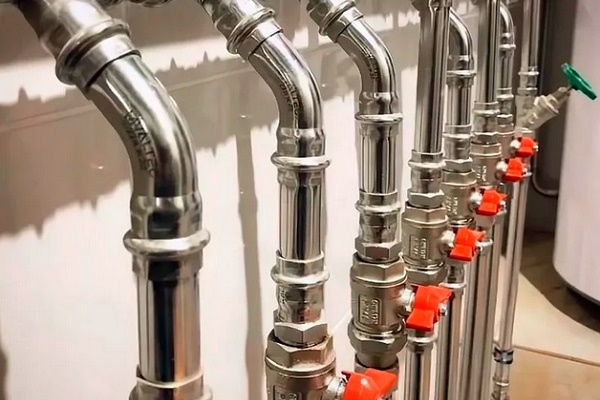
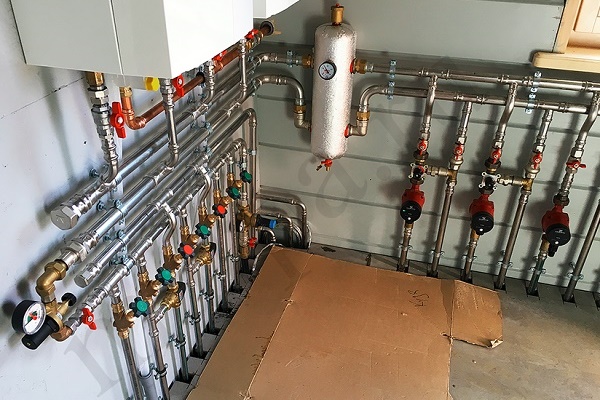
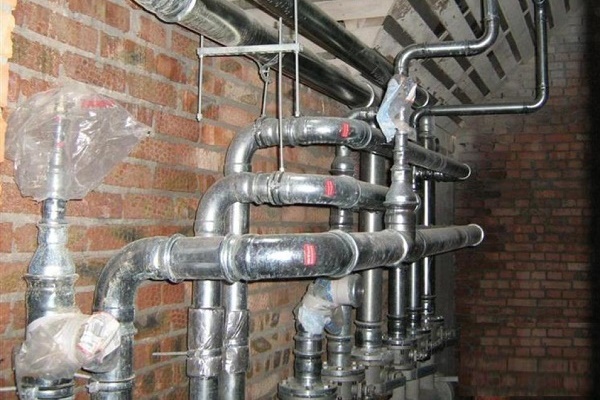
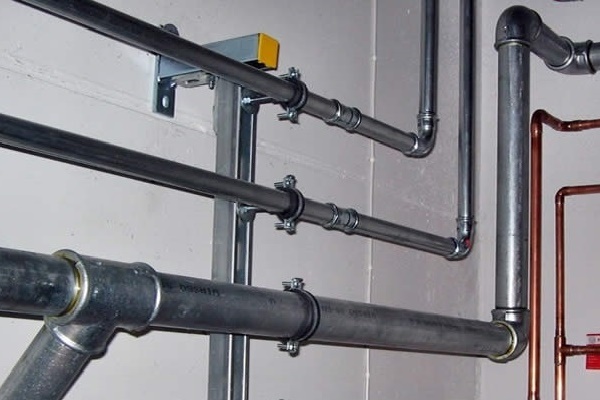
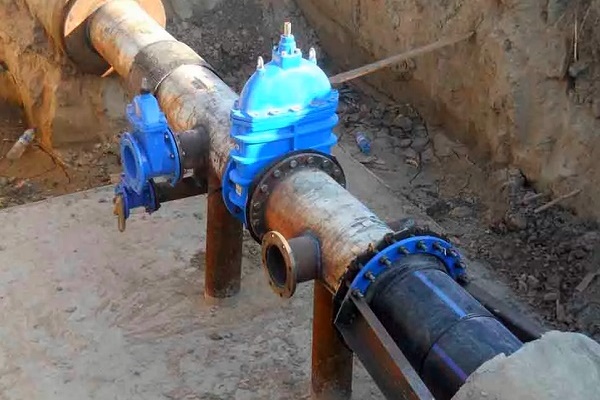
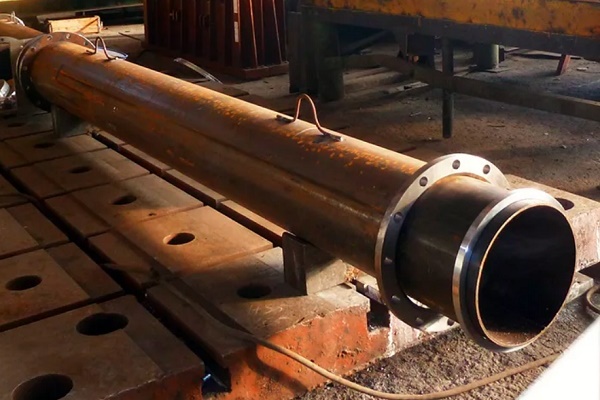
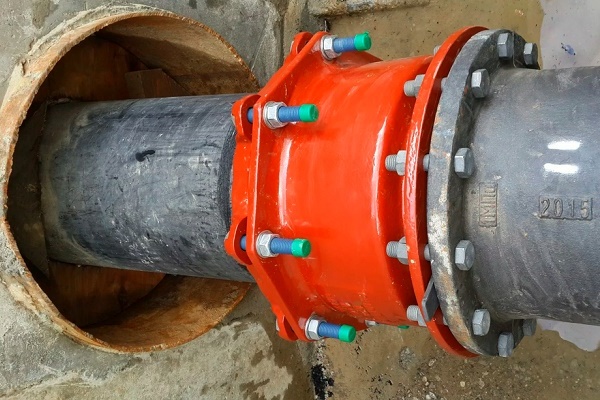
Kasdieniame gyvenime plieniniai vamzdžiai pamažu užleidžia vietą plastikiniams, su kuriais dirbti daug patogiau. Tačiau plienas taip pat turi privalumų – ilgas tarnavimo laikas, tvirtumas, atsparumas ugniai, atsparumas korozijai.
Atsparumas korozijai, rimtai? Galbūt supainiojote su PVC?