Varinių vamzdžių litavimas: žingsnis po žingsnio darbų analizė ir praktiniai pavyzdžiai

Namų meistrai stengiasi statybos ir remonto darbus atlikti savarankiškai, tai leidžia ne tik sutaupyti šeimos biudžetą, bet ir būti visiškai tikriems dėl kokybiško rezultato. Todėl jiems tenka įsisavinti naujas metodikas ir technologijas – tokias kaip varinių vamzdžių litavimas.
Mes papasakosime, kaip atliekamas varinių vamzdžių komunikacijų surinkimas ir sujungimas. Pas mus sužinosite, kokių eksploatacinių medžiagų ir įrankių prireiks atlikėjui. Net buityje naudingi įgūdžiai suteiks galimybę savarankiškai surinkti vamzdynus su puikiomis eksploatacinėmis savybėmis.
Straipsnio turinys:
Vario litavimas: kodėl verta to išmokti
Variniai vamzdynai praktiškai naudojami retai. Priežastis – gana aukšta medžiagų kaina. Tačiau variniai vamzdynai pagrįstai laikomi geriausiais.
Šis metalas pranoksta visas kitas medžiagas terminiu atsparumu, lankstumu ir ilgaamžiškumu. Šildymo variniai vamzdynai po surinkimo gali būti užliejami betonu, slepiami sienose ir pan. Eksploatacijos metu jiems nieko nenutinka.
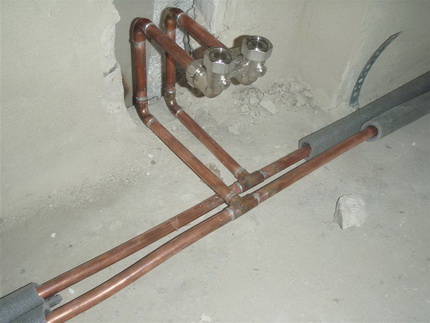
Tai verta atsižvelgti renkantis medžiagą šildymo ar vandentiekio įrengimui. Ilgalaikio naudojimo atveju didesnės išlaidos visiškai atsiperka. Be puikių eksploatacinių savybių, kuriomis pasižymi varis, jis yra gana paprastas montuoti. „Baisios pasakos“ apie litavimo sunkumus dažniausiai yra perdėtos.
Varį gana paprasta lituoti. Jo paviršius nereikalauja agresyvių priemonių valymui. Daug lengvai lydomų metalų su juo turi aukštą adheziją, tai supaprastina lydmetalio pasirinkimą.
Brangių fliusų variui nereikia, nes lydant metalą nevyksta audringų reakcijų su deguonimi. Litavimo metu vamzdis nesideformuoja, jo forma ir matmenys išlieka nepakitę. Gautą siūlę prireikus galima išlituoti.
Vario dalių litavimo būdai
Litavimas laikomas optimaliu varinių dalių sujungimo būdu. Darbo metu išlydytas lydmetalis užpildo mažą tarpą tarp elementų, sudarydamas patikimą jungtį.
Dažniausiai naudojami du tokių jungčių gavimo būdai. Tai aukštatemperatūris ir žematemperatūris kapiliarinis litavimas. Išsiaiškinsime, kuo jie skiriasi vienas nuo kito.
Aukštatemperatūrių jungčių ypatumai
Šiuo atveju varinių elementų sujungimo procesas vyksta aukštesnėje nei +450 laipsnių temperatūroje. Kaip lydmetalis parenkamos sudėtys, kurių pagrindą sudaro pakankamai sunkiai lydomi metalai: sidabras arba varis.
Jie sudaro tvirtą siūlę, atsparią mechaniniams pažeidimams ir aukštos temperatūros poveikiui. Toks sujungimas vadinamas kietuoju.
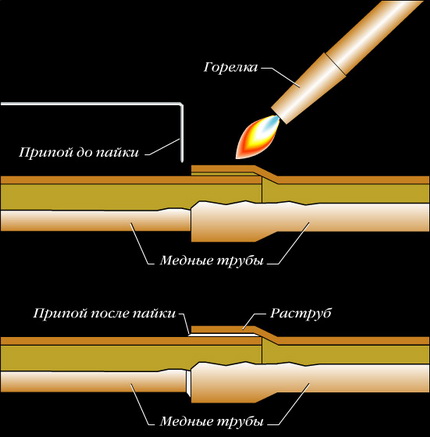
Taip vadinamojo kietojo litavimo ypatybė yra metalo atkaitinimas, dėl kurio jis suminkštėja. Todėl, kad vario stiprumo charakteristikų praradimas būtų minimalus, gatavą siūlę reikia aušinti tik natūraliu būdu, nenaudojant dirbtinio pūtimo ar dalies nuleidimo į šaltą vandenį.
Kietasis sujungimas naudojamas 12–159 mm skersmens vamzdžiams. Aukštatemperatūrinis litavimas naudojamas dujų vamzdžiams sujungti.
Santechnikoje ji naudojama montuojant vandentiekio sistemas vientisam dalių sujungimui, kurių skersmuo viršija 28 mm. Be to, toks sujungimas naudojamas tais atvejais, kai vamzdžiuose cirkuliuojančio skysčio temperatūra gali viršyti +120 laipsnių.
Aukštatemperatūris litavimas taip pat naudojamas šildymo sistemų surinkimui. Jo privalumu laikoma galimybė įrengti atšaką nuo anksčiau sumontuotos sistemos, jos iš anksto neišmontuojant.
Žematemperatūris litavimas išsamiai
Minkštuoju arba žematemperatūriu litavimu vadinamas varinių dalių sujungimas, kurio metu naudojama žemesnė nei +450°C temperatūra. Šiuo atveju lydmetaliu parenkami minkšti lengvai lydomi metalai, pavyzdžiui, alavas arba švinas.
Tokiu litavimu suformuotos siūlės plotis gali svyruoti nuo 7 iki 50 mm. Gautas sujungimas vadinamas minkštuoju. Jis yra mažiau tvirtas nei kietasis, tačiau turi keletą svarbių privalumų.
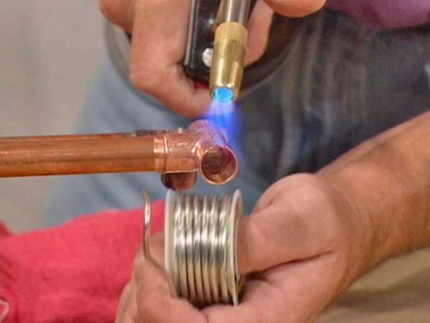
Pagrindinis skirtumas yra tai, kad litavimo metu metalas nėra atkaitinamas. Atitinkamai, jo tvirtumas išlieka toks pat.
Be to, žematemperatūrio litavimo metu temperatūra nėra tokia aukšta kaip aukštatemperatūrio litavimo metu. Todėl jis laikomas saugesniu. Vadinamieji minkštieji sujungimai naudojami mažo skersmens vamzdžiams surinkti: nuo 6 iki 108 mm.
Santechnikoje žematemperatūriai varinių vamzdžių sujungimai naudojami vandentiekio magistralėms ir šildymo tinklams montuoti, tačiau su sąlyga, kad juose cirkuliuojančio skysčio temperatūra bus mažesnė nei +130 laipsnių. Dujų vamzdynams naudoti tokio tipo jungtis griežtai draudžiama.
Ko prireiks procese?
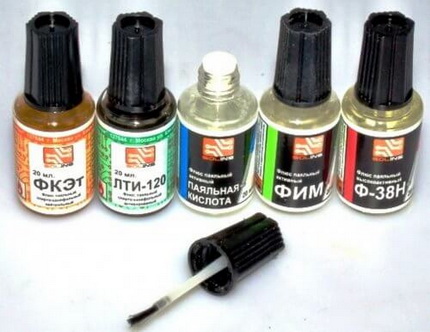
Norint atlikti kokybiškus sujungimus, prireiks specialių medžiagų ir įrankių. Pirmiausia, iš anksto nuvalytam dalių paviršiui apdoroti prireiks fliuso. Jis pašalina nuo pagrindo oksidus, pagerina išlydyto lydmetalio plitimą ir sumažina paviršiaus įtempimą.
Be to, dar prireiks lydmetalio darbui su variu. Aukštatemperatūriai suvirinimui parenkama medžiaga, į kurios sudėtį neįeina švinas. Ant pakuotės turi būti užrašas „lead free“ arba „be švino“.
Žematemperatūriam litavimui parenkamas lengvai lydomas lydmetalis, kuriame gali būti alavo, vario, bismuto, sidabro. Žematemperatūrio tipo lydmetalis gaminamas kaip 3 mm skersmens viela.
Darbui prireiks įrankių. Visų pirma, vamzdžių pjaustytuvas. Su jo pagalba bus galima supjaustyti reikiamo dydžio detales. Svarbu pasirinkti aukštos kokybės įrankį, kad minkšta medžiaga, kuri yra varis, nesusiglamžytų.
Reikės ir nuožulnų nuėmiklio, kad pašalinti atplaišas. Priešingu atveju bus neįmanoma įstatyti vienos detalės į kitą. Vamzdžių vidiniam paviršiui valyti taip pat naudojamas šepetys arba šveitimo šepetėlis.
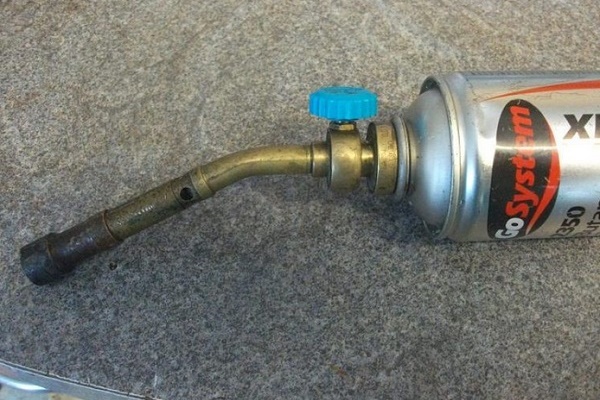
Variniams elementams kaitinti naudojami skirtingi įrankiai. Dažniausiai žematemperatūriniam litavimui pasirenkamas dujinis degiklis, turintis siaurai nukreiptą liepsną.
Dujinė įranga šiuo atveju veikia iš baliono su propano ir butano mišiniu arba su grynu butanu. Vieno tokio užpildymo užtenka 3–4 šimtams jungčių.
Prietaisas veikia efektyviai, kaitinant degikliu vamzdis įkaista per kelias sekundes. Aukštatemperatūrinis litavimas atliekamas naudojant dujų mišinius propanas–deguonis arba acetilenas–oras.
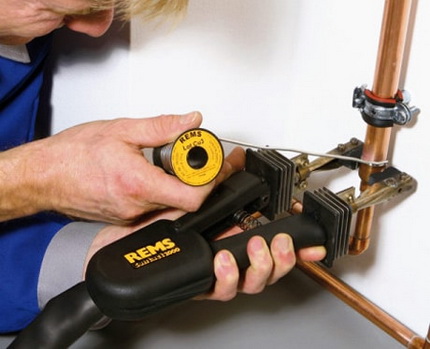
Be to, litavimas gali būti atliekamas naudojant specialų elektrinį lituoklį, skirtą darbui su varinėmis detalėmis. Įrenginys gali dirbti tiek su kietu, tiek su minkštu lydmetaliu. Lituoklis jungiamas į tinklą ir naudojamas ten, kur dirbti su atvira liepsna neįmanoma. Įrenginys turi prispaudžiamąsias reples ir nuimamus elektrodus.
Be šių įrankių vamzdyno montavimui prireiks markerio arba pieštuko, matavimo juostos, plaktuko ir statybinio gulsčiuko.
Varinių gaminių litavimo technologija
Paruošę įrankius ir medžiagas, galime pradėti litavimo procesą. Visas operacijas atliekame tokia seka:
Nupjauname reikiamo ilgio detalę
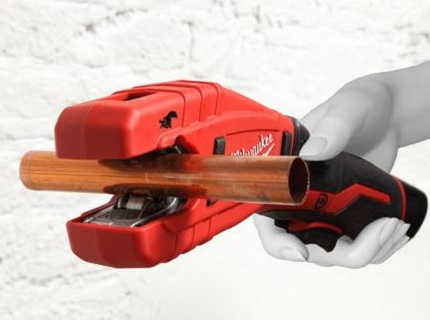
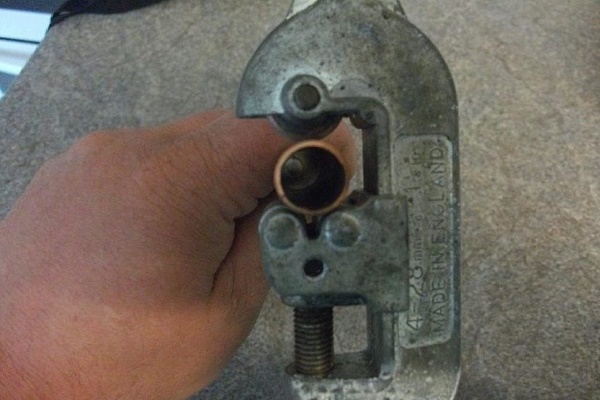
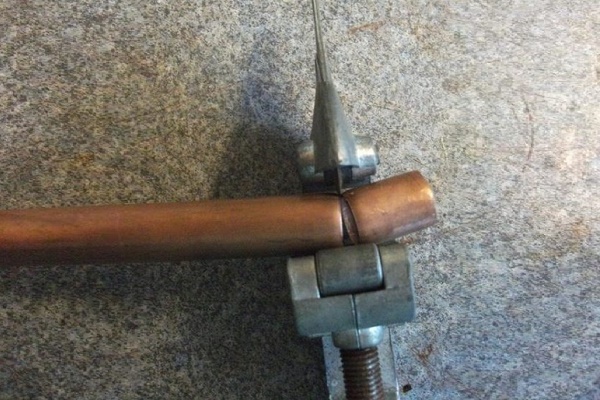
Variniams vamzdžiams pjauti galima naudoti įvairius įrankius. Dažniausiai naudojamas rankinis vamzdžių pjaustytuvas. Kad pjūvis būtų tiesus, vamzdį laikome tik statmenai įrankiui.
Spaudžiame detalę tarp ritinėlio ir ašmenų ir sukame aplink ją vamzdžių pjaustytuvą. Nepamirškite po kiekvieno apsisukimo priveržti reguliavimo varžtą maždaug trečdaliu apsisukimo. Naudojant vamzdžių pjaustytuvą, pjūvis bus tiesus, įbrėžimai atsiras tik vamzdžio viduje.
Tačiau tuomet gaminio skersmuo šiek tiek sumažės, o tai nepageidautina. Išvengti detalės deformacijos galima, jei ją nupjausite metalo pjūklu. Tačiau tokiu atveju atsiras daug užaštrų, kurias reikės pašalinti, ir reikės naudoti šabloną, kad sumažintumėte pjūvio nuokrypį.
Vamzdžio pjūvio suspaudimas arba ovalizacija sukels nemalonių pasekmių, nes būtinai pakeis montavimo tarpo dydį. Jo dydis turi būti nuo 0,02 iki 0,4 mm. Jei tarpas bus mažesnis, į jį nepateks lydmetalis. Padidinus tarpą, nepasireikš kapiliarinis efektas.
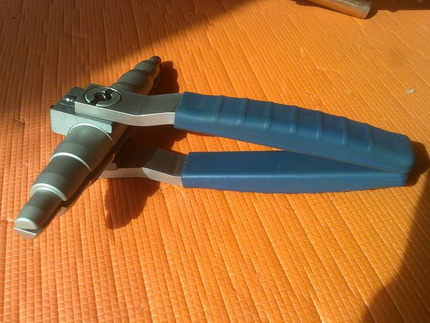
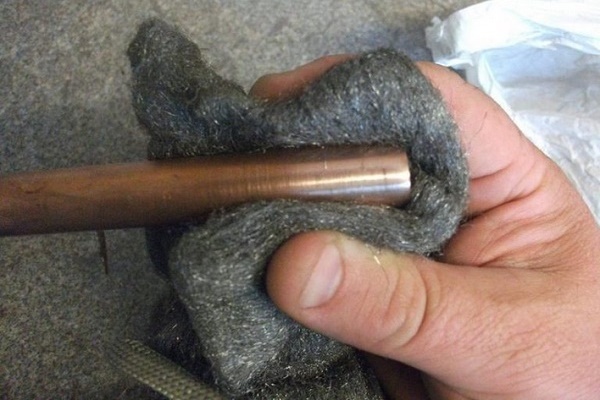
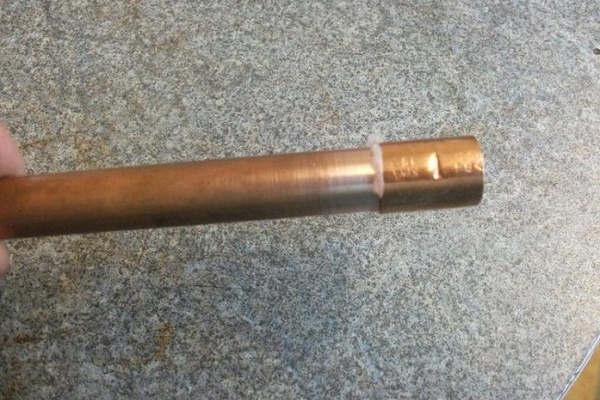
Pjaunant turi būti gauta detalė su griežtai cilindrine forma, turinčia minimalų pjūvio nuokrypį. Nuo detalės būtinai pašaliname užaštrus, išvalome jos vidinį paviršių šepetėliu ir nuriebaliname. Analogiškai nupjauname antrą vamzdžio fragmentą. Paimame vamzdžių plėtiklį ir plaktuku padidiname antro vamzdžio skersmenį.
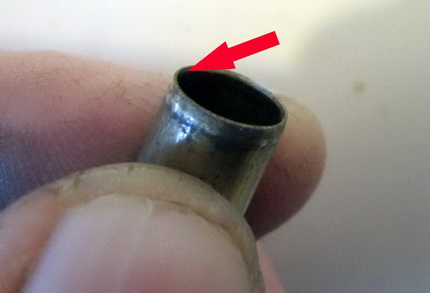
Patikriname, kaip detalės įeina viena į kitą, patikriname gauto montavimo tarpo matmenis. Jis turi tiksliai atitikti normą. Išvalome ir nuriebaliname antrą detalę. Operaciją atliekame per visą vamzdžio skerspjūvį, atsimename, kad sujungimo ilgis turi būti lygus detalės skersmeniui.
Ant vamzdžio paviršiaus užtepame fliusą
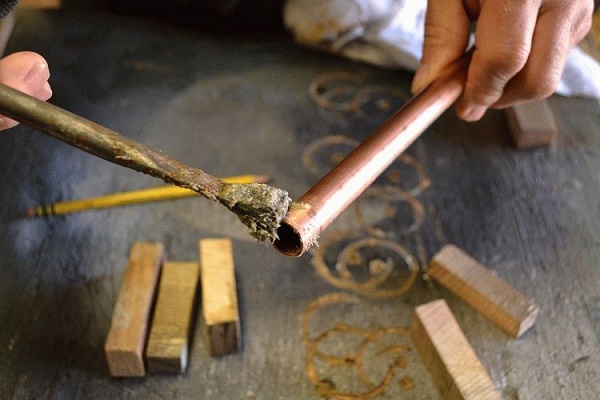
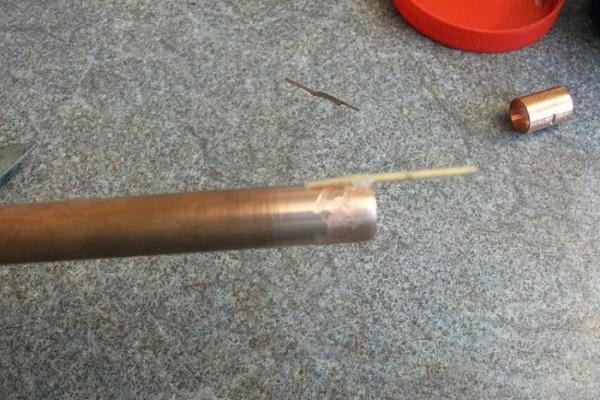
Pagal technologijos taisykles varinių vamzdžių litavimo, ant detalių reikia uždėti fliuso sluoksnį. Paimame sudėtį ir teptuku atsargiai užtepame jį ant išorinio vamzdžio paviršiaus, kuris bus sujungimo viduje.
Atliekame operaciją labai atsargiai. Stengiamės surinkti minimalų kiekį tirpalo ir visiškai paskirstyti jį ant detalės. Ant paviršiaus neturi likti fliuso pertekliaus.
Prieš litavimą sujungiame detales
Kai tik fliusas užtepamas ant detalių, jas reikia sujungti. Tai padaryti reikia pakankamai greitai, kad ant drėgno paviršiaus nepatektų nešvarumų dalelės. Jei dirbame su jungtimi arba mova, atliekame visišką elementų sujungimą.
Tam jas sukame iki galo. Sukant detalės ne tik „atsistoja“ į vietą, bet ir fliusas tolygiausiai pasiskirsto montavimo tarpelyje.
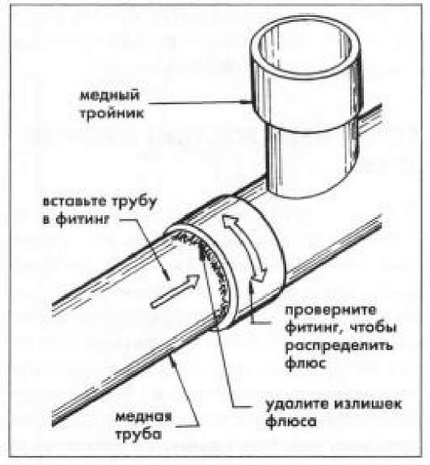
Palikti fliusą ant detalės draudžiama, nes tai yra agresyvi cheminė sudėtis.
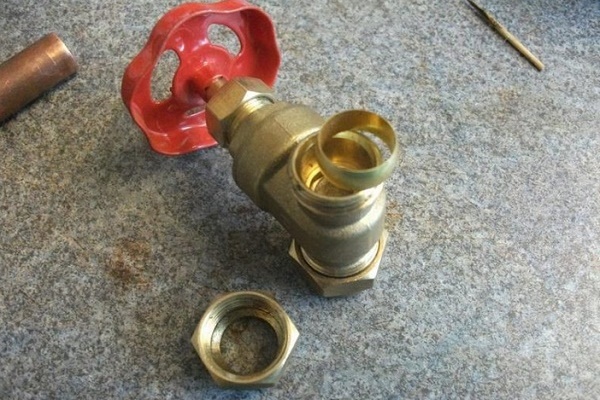
Kompresiniu žiedu paremto čiaupo su fiutingu litavimas atliekamas tokia tvarka:
Jungties susidarymas žematemperatūrio litavimo metu
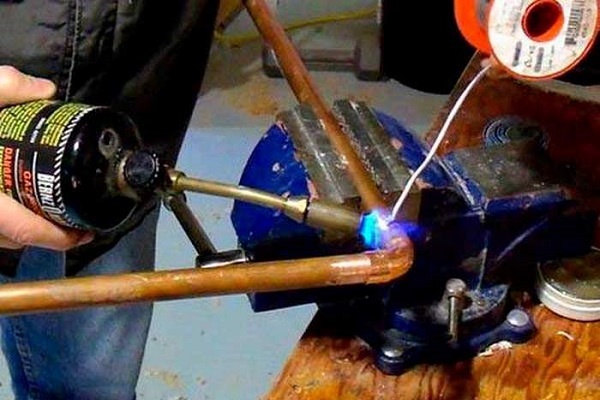
Atliekant minkštąjį sujungimą, privalomai naudojamas lengvai lydomas lydmetalis ir žemos temperatūros fliusas. Kaitinimui galima naudoti standartinį arba mažagabaritį dujinį degiklį, kuris pildomas propano ir oro mišiniu arba propano, butano ir oro mišiniu. Galima naudoti ir specialų elektrinį lituoklį.
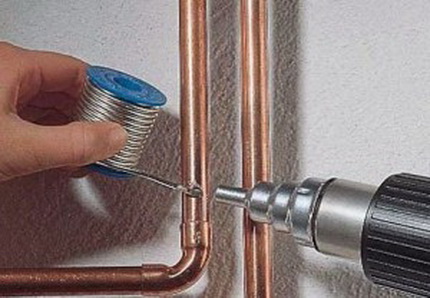
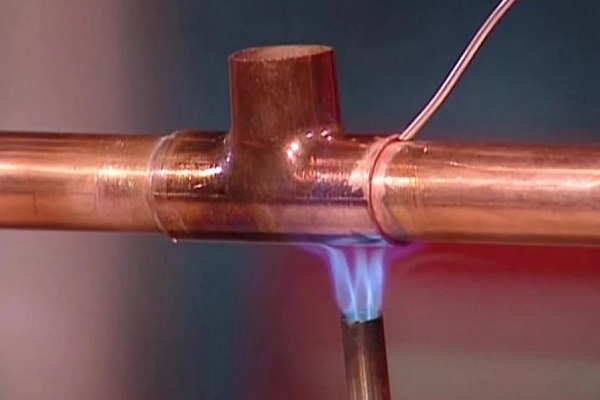
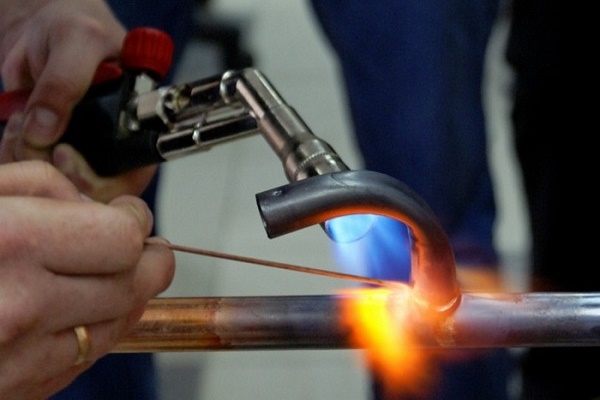
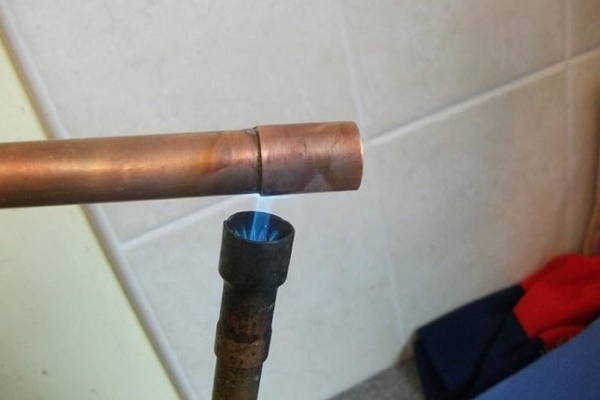
Paimame degiklį, įjungiame jį ir nukreipiame liepsną į vamzdžių sandūrą. Kontaktinį tašką tarp liepsnos ir detalės reikia nuolat judinti. Tai būtina, kad elementai įkaistų tolygiai. Paimame lydmetalį ir karts nuo karto paliečiame juo montavimo tarpelį. Esant pakankamam įkaitimui, lydmetalis pradeda tirpti.
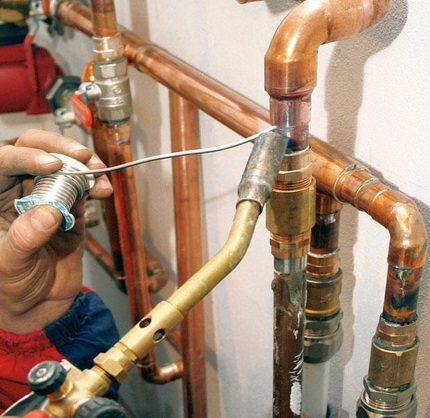
Kai tik tai atsitinka, atitraukiame degiklį į šoną, kad lydmetalis galėtų visiškai užpildyti kapiliarinį tarpelį. Jei lydmetalis dar nepradėjo tirpti, kaitinimą tęsiame. Žemos temperatūros litavimo ypatumas yra tai, kad lydmetalis specialiai nekaitinamas. Jis turi išsilydyti nuo įkaitintų sujungimo elementų šilumos.
Kai lydmetalis visiškai užpildo kapiliarinį tarpą, jam reikia leisti atvėsti, geriausia natūraliomis sąlygomis. Reikia atsiminti, kad susidariusi minkšta jungtis turi nedidelį stiprumą, todėl liesti ją karštą draudžiama.
Dar vienas svarbus momentas. Litavimo metu labai svarbu neperkaitinti vario. Kitu atveju ant metalo užteptas fliusas suirs ir atitinkamai negalės ištirpinti bei pašalinti oksidų, o tai smarkiai neigiamai paveiks jungties kokybę.
Todėl pageidautina naudoti fliusą su lydmetalio milteliais. Kai detalės temperatūra bus pakankama lydmetaliui įkaitinti, milteliai išsilydys ir bus matoma, kaip fliuso viduje blizga lydalo lašeliai.
Jei liepsnos naudojimas dėl kokių nors priežasčių yra nepriimtinas, naudojami nuo elektros veikiantys litavimo aparatai. Tokia įranga yra maitinimo bloko, elektrinių replių ir lituoklio rinkinys.
Kaitinimo ir vėlesnio jungties formavimo lituokliu procedūra niekuo nesiskiria nuo aukščiau aprašytos. Vienintelis niuansas: visiškam detalių įkaitinimui gali prireikti mažiau laiko nei kaitinant degikliu.
Siūlės susidarymas aukštatemperatūrio litavimo metu
Tokio litavimo procese detalių įkaitinimui taip pat naudojamas dujinis degiklis. Jis užpildomas propano ir deguonies arba acetileno ir oro mišiniu. Galimas acetileno-deguonies mišinio naudojimas.
Meistrai rekomenduoja detales įkaitinti tolygiai ir greitai. Tai yra, kaitinimo procesas turi būti trumpas. Prietaise degantys dujos turi duoti ryškiai mėlyną mažo intensyvumo liepsną.
Degiklį sklandžiai judinkite išilgai būsimos jungties, kad kaitinimas būtų kuo tolygesnis. Kai varis įkaista iki maždaug 750 °C, jis įgauna tamsiai vyšninę spalvą. Tą akimirką paduokite lydmetalį.
Kad jis geriau įkaistų, galite jį šiek tiek pašildyti degikliu. Tačiau reikia atsiminti, kad lydmetalis turi išsilydyti nuo įkaitintų jungties detalių, o ne nuo degiklio. Idealiu atveju reikia užtikrinti jungčiai minimalų kaitinimą, prie kurio lydmetalis iškart išsilydys ir iš pirmo karto užpildys montavimo tarpą.
Galbūt iš pradžių tai nepavyks, bet kaupiant patirtį rezultatas gerės. Visiškai užpildę tarpą lydmetaliu, palikite jungtį atvėsti. Šiuo metu liesti jos nerekomenduojama. Atvėsusią siūlę kruopščiai nuvalykite, kad atsikratytumėte fliuso likučių.
Išsamus vario vamzdynų litavimo naudojant dujinį degiklį technologijos išnagrinėjimas pateiktas straipsnyje, su kurio turiniu rekomenduojame susipažinti.
Saugos technika litavimo varinius vamzdžius metu
Pradedantieji meistrai domisi, kaip teisingai lituoti varinius vamzdžius, tačiau pamiršta saugumą. To daryti negalima. Reikia suprasti, kad varis pasižymi dideliu šilumos laidumu, todėl detalių laikyti rankose be jokios apsaugos negalima.
Neatsargumas ir netikslumas montuojant varinį vamzdyną gali baigtis terminiu nudegimu. Maži elementai iki 0,3 m ilgio imami tik apsauginėmis pirštinėmis arba laikomi replėmis.
Atsargumo reikia ir dirbant su fliusu. Tai itin agresyvus mišinys. Jei litavimo metu jo patektų ant odos, reikia nedelsiant sustabdyti darbus ir nuplauti fliusą nuo odos dideliu kiekiu muiluoto vandens. Priešingu atveju ant odos gali atsirasti ne tik terminis, bet ir cheminis nudegimas.
Darbo drabužius taip pat reikia tinkamai parinkti. Sintetiniai audiniai kategoriškai netinka. Dirbtinis pluoštas yra labai jautrus aukštai temperatūrai. Jis lengvai tirpsta ir užsidega, todėl darbui geriausia rinktis tankius drabužius iš natūralios medvilnės.
Dar vienas svarbus momentas. Kaitinant detales, fliusas pradeda degti. Jo garai yra pavojingi žmogui. Dėl šios priežasties patalpa, kurioje atliekami varinių vamzdžių litavimo darbai, turi būti gerai vėdinama.
Patyrę meistrai pataria tiems, kurie pirmą kartą imasi litavimo, pirmiausia pasitreniruoti ant vamzdžių atraižų. Praktika rodo, kad po trijų–keturių savarankiškai atliktų sujungimų jau galima imtis vamzdyno montavimo. Tuo tarpu pageidautina surinkti sistemą ant grindų ir tik tada pradėti lituoti.
Paruoštą vamzdyną reikia gerai išplauti švariu karštu vandeniu, kad būtų pašalintas lydmetalis ir fliusas nuo vidinės detalių pusės.
Pagrindinės klaidos, daromos litavimo metu
Varinių vamzdžių litavimo procesas yra gana paprastas, tačiau reikalauja tam tikros patirties. Pradedantieji dažnai daro klaidų darbe.
Panagrinėkite pagrindines iš jų:
- Defektų buvimas ant sujungiamų detalių paviršiaus. Tokie trūkumai gali atsirasti pjaunant vamzdį. Jei litavimas atliktas virš defekto, siūlė bus nepatvari.
- Teršalai elementų sujungimo zonoje. Detales po pjaustymo ir valymo būtina nuriebalinti.
- Nepakankamas montavimo tarpelio plotis. Pagal taisykles, detalėms, kurių skerspjūvis nuo 6 iki 108 mm, tarpelio dydžiai turi būti nuo 7 iki 50 mm.
- Nepakankamas detalių įkaitinimas. Tokiu atveju lydmetalis negalės tinkamai susilydyti su pagrindu. Tokia siūlė lengvai suirs net esant nedidelei apkrovai.
- Fliusas padengia ne visą vamzdžio paviršių. Oksidai lieka ant detalės paviršiaus, o tai neigiamai veikia siūlės kokybę.
- Sujungimo vietos perkaitimas. Jis sukelia fliuso degimą ir oksidų bei nuosėdų susidarymą. Dėl to sujungimo kokybė smarkiai pablogėja.
- Neatvėsusio sujungimo tikrinimas. Prieš tikrinant siūlės kokybę, reikia įsitikinti, kad vamzdis atvėso. Priešingu atveju sujungimas neišvengiamai deformuosis ir praras tvirtumą.
- Saugos taisyklių ignoravimas. Litavimas atliekamas aukštoje temperatūroje ir naudojant agresyvias chemines medžiagas. Apsauginiai drabužiai, kaukė ir pirštinės yra privalomi.
Galbūt Jums, pradedančiajam meistrui, bus sunku savarankiškai nustatyti detalių įkaitimo laipsnį, tuomet vertėtų pasikviesti profesionalą ir atlikti pirmuosius sujungimus jam vadovaujant.
Su šildymo kontūrų iš varinių vamzdžių statybos metodais supažindins toliau pateiktas straipsnis, kurį rekomenduojame perskaityti.
Išvados ir naudingas vaizdo įrašas šia tema
Daugiau įdomios informacijos apie varinių vamzdžių litavimą galite sužinoti iš šių vaizdo įrašų.
Vaizdo įrašas #1. Aukštatemperatūrinio vario litavimo ypatumai:
Vaizdo įrašas #2. Kaip teisingai lituoti varinius fitingus:
Vaizdo įrašas #3. Kokie būna litavimo fliusai:
Savarankiškas varinių vamzdžių litavimas – naudingas įgūdis, kuris tikrai pravers namų meistrui. Variniai vamzdynai tarnauja labai ilgai ir be problemų. Atsižvelgiant į gana aukštą tokių detalių kainą, savarankiškai sumontavus galima žymiai sutaupyti ir gauti aukštos kokybės vamzdyną už visiškai priimtiną kainą.
Ar turite asmeninės patirties jungiant varinius vamzdžius litavimo būdu? Galbūt turite žinių apie darbų atlikimo niuansus? Rašykite, prašome, komentarus žemiau esančiame bloke, užduokite klausimus, dalinkitės savo nuomone ir nuotraukomis straipsnio tema.
 Polipropileno vamzdžių litavimas: darbo taisyklės ir galimų klaidų analizė
 Vario vamzdelių litavimas dujiniu degikliu: naudingi patarimai ir savarankiško litavimo etapai
 Varinių vamzdžių montavimas savo rankomis: varinio vamzdyno įrengimo technologija
 Varinių vamzdžių sujungimas: instrukcijos ir įvairių montavimo technologijų palyginimas
 Kaip įpjauti plastikinį vamzdį: darbų ypatumai ir visų svarbių niuansų apžvalga
 Pakaba iš PVC vamzdžių: populiarūs variantai + žingsnis po žingsnio instrukcija
 Kiek kainuoja dujų prijungimas prie privataus namo: dujų tiekimo organizavimo kaina
 Geriausios skalbimo mašinos su džiovykla: modelių reitingas ir patarimai pirkėjams
 Kas yra šviesos spalvinė temperatūra ir niuansai renkantis lempų temperatūrą pagal savo poreikius
 Dujinio vandens šildytuvo keitimas bute: keitimo dokumentinis įforminimas + pagrindinės normos ir reikalavimai
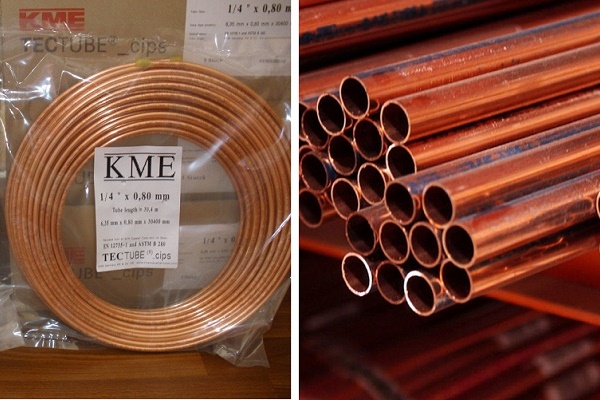
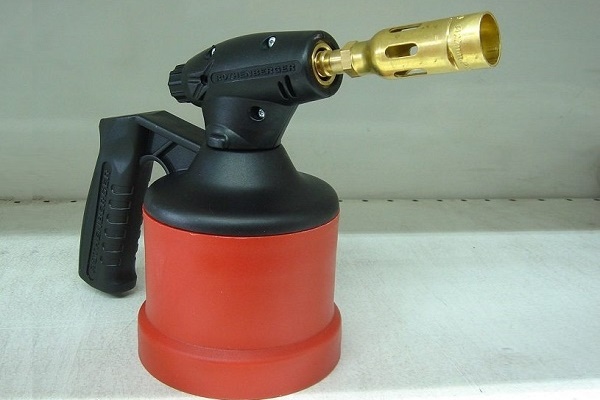
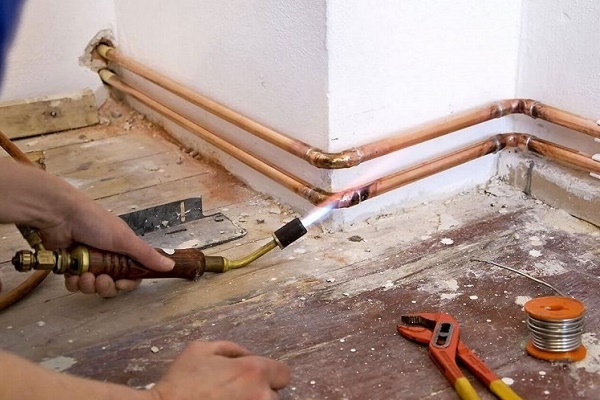
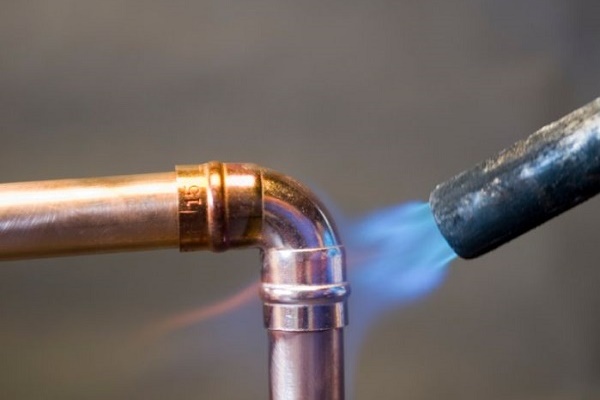
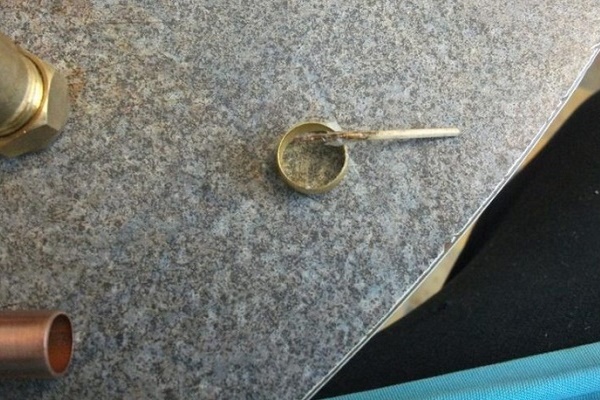
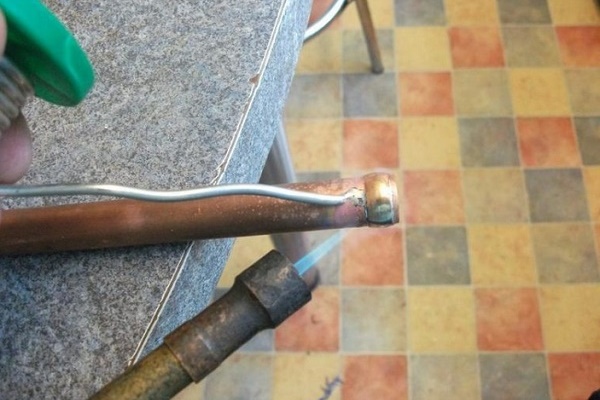
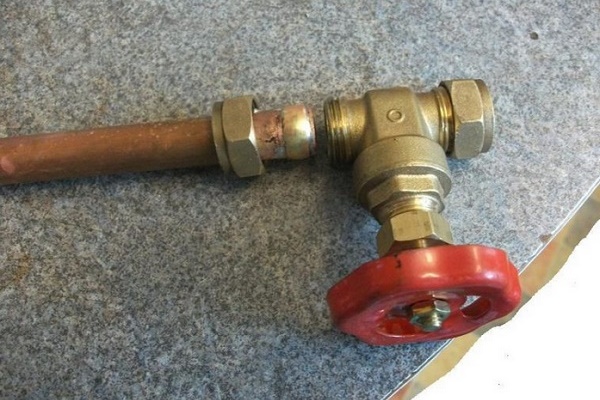
Man labai retai tenka susidurti su variniais vamzdžiais, jų tikrai mažai kas naudoja, pirmenybę teikdami pigesniam ir utilitariškesniam plastikui. Bet aš esu matęs tokius vamzdžius namuose, kurie pretenduoja į “elitinių” statusą. Jie ten puikiai įsiliėjo į interjerą. Ir lituoti juos man taip pat teko. Galiu pasakyti iš asmeninės patirties, kad atlikti šį darbą tuo pačiu metu ir nėra sunku, ir yra niuansų.
Varis – atjautus metalas, savaime problemų Jums nesukels. Bet jei Jūs patys padarysite klaidų, tai po kurio laiko tekės ir Jūsų litavimo vieta. Visiems, kas staiga susidurs su būtinybe lituoti varinį vamzdį, pirmiausia pasakysiu – netingėkite ir negailėkite laiko parengiamiesiems darbams! Gera pradžia – pusė darbo.
Blogai nuriebalinsite – tekės. Blogai nuvalysite – tas pats. Antra: saikingas, bet pakankamas fliuso kiekis. Gailėsite – tekės. Persistengsite – gausite negražią litavimo vietą. Trečia: tinkamas temperatūrinis režimas. Vienodai blogai ir per didelis, ir per mažas įkaitimas. Apskritai, jei Jūs ruošiatės lituoti pirmą kartą, geriausia suraskite kur nors varinio vamzdžio gabalėlį ir pasipraktikuokite, kaip ant juodraščio. Kartu ir savo galimas klaidas nustatysite.