Vario vamzdelių litavimas dujiniu degikliu: naudingi patarimai ir savarankiško litavimo etapai

Variniai vamzdžiai naudojami daug rečiau nei metalo-plastikiniai ar polipropileniniai. Tačiau dėl puikių techninių charakteristikų komplekso – šilumos laidumo, antikorozinio ir biologinio atsparumo – jie sutinkami vandens tiekimo, šildymo, oro kondicionavimo sistemose.
Ilgagabaričių varinių gaminių kaina yra didelė, tačiau montuojant galima sutaupyti. Pavyzdžiui, vario vamzdžių litavimas dujiniu degikliu prieinamas kiekvienam, kas norės savarankiškai patobulinti sistemą ar atlikti remontą. Mes papasakosime, kaip atliekamos lituotos jungtys, pateiksime jų atlikimo taisykles.
Straipsnio turinys:
Vario litavimo proceso ypatumai
Litavimo esmė yra hermetiškas dviejų varinio vamzdyno elementų sujungimas kaitinant ir išlydant rišamąją medžiagą – lydmetalį.
Alavo lydinys atvėsęs sudaro patikimą, neišardomą konstrukciją, kuri vėliau bus naudojama šilumnešiui, šaltam vandeniui, šaltnešiui transportuoti.
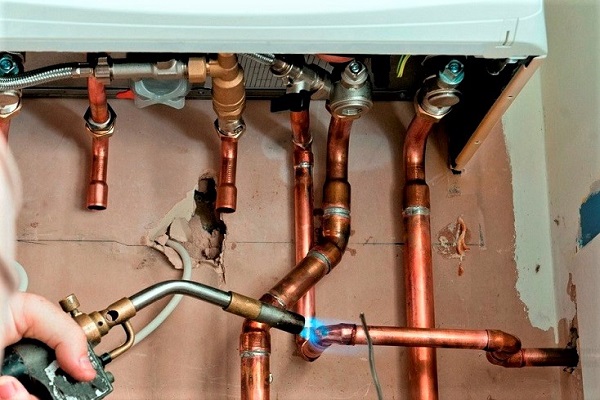
Buityje dažniausiai taikomas žematemperatūrinis arba, kitaip tariant, minkštas litavimas, kai liepsnos temperatūra nuo dujinio degiklio neviršija 450 °C. Jam naudojamas lengvai lydus lydmetalis, o maksimalus vamzdžių skersmuo – ne didesnis kaip 110 mm.
Minkštas kapiliarinis litavimas tinka vandens tiekimo ir šildymo sistemų įrangai, tačiau dujoms transportuoti nenaudojamas.
Reikalingi įrankiai ir medžiagos
Kad vamzdžio su vamzdžiu arba vamzdžio su jungiamąja detale jungtys būtų hermetiškos ir laikui bėgant neprarastų savo eksploatacinių savybių, būtina naudoti specialų įrankį ir medžiagas, pagamintas patikrintų gamintojų.
Įrankius, kuriuos planuojama nuolat naudoti montuojant vamzdynus iš varinių vamzdžių, rekomenduojame įsigyti specializuotose parduotuvėse, o vienkartiniams darbams tiks prekės iš Kinijos internetinių parduotuvių.
Minimalų kapiliarinio litavimo rinkinį sudaro keletas prietaisų.
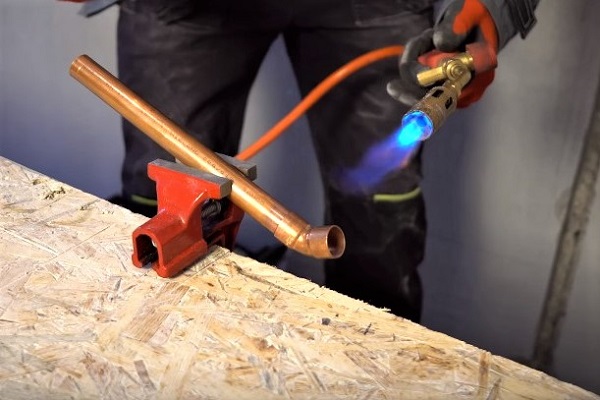
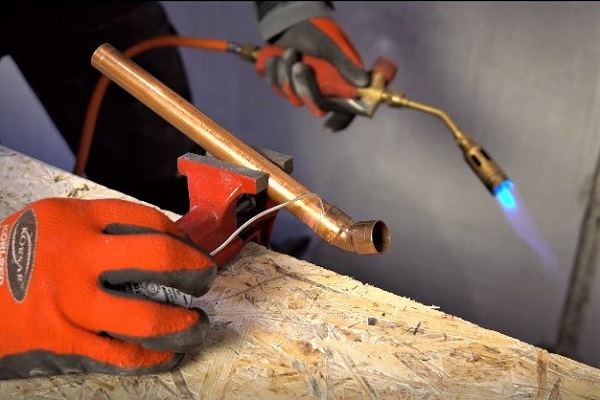
Kad būtų patogiau naudoti degiklį, kartais naudojami spaustuvai, jei litavimo procesas atliekamas ant stalo ar suolo.
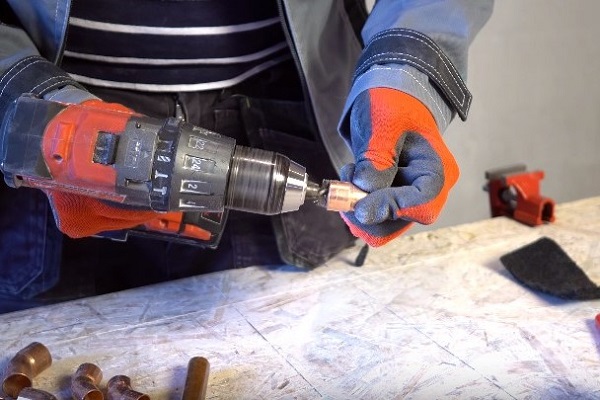
Norėdami greitai ir efektyviai išvalyti vidinį vamzdelio paviršių, vietoj rankinio šepetėlio galite naudoti antgalį atsuktuvui.
Išsami vario vamzdžių litavimo instrukcija
Kad įgytumėte įgūdžių, rekomenduojama pasitreniruoti ant nereikalingų vamzdžio gabalėlių. Prie rimtų darbų reikėtų pereiti, kai įvaldyti visi įgūdžiai – tiksliai nupjauti detalę, teisingai ją apdoroti, naudoti dujinį degiklį. Litavimo procesą galima suskirstyti į 6 žingsnius.
Žingsnis #1 – dalių pjaustymas
Jei reikia pakeisti vamzdyno fragmentą arba visiškai surinkti vandentiekio / šildymo sistemą, prireiks įvairaus ilgio varinių vamzdžių gabalų. Medžiagos pjaustymas atliekamas naudojant varinių vamzdžių pjaustytuvą, su kurio pasirinkimo kriterijais supažindins mūsų rekomenduojamas straipsnis.
Paprastai jie jungiami naudojant trišakius, kampus, movas. Taip pat naudojamas išplatinimo būdas, kai vienas fragmentas įstatomas į kitą, su išplėstu galu.
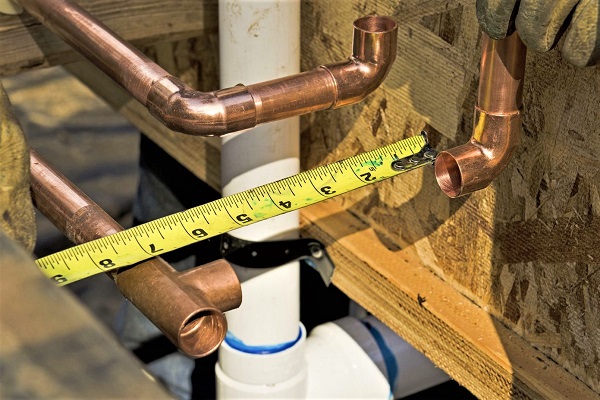
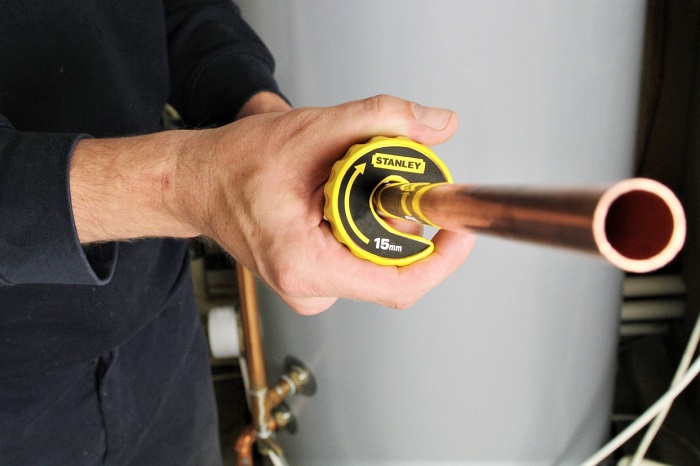
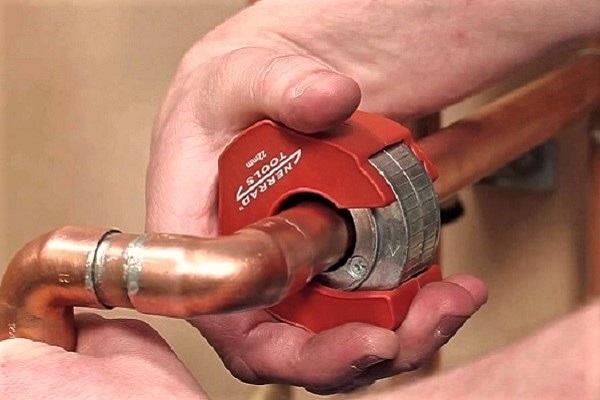
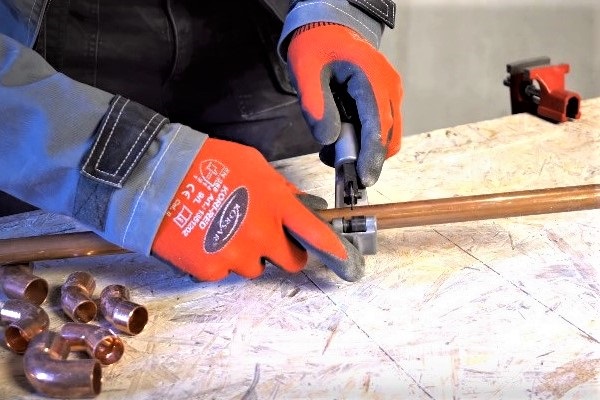
Tada imame vamzdžių pjaustytuvą ir supjaustome vamzdį reikiamo ilgio fragmentais. Jei darbai atliekami ant stalo, galima naudoti elektrinį vamzdžių pjaustytuvą arba rankinį modelį su dideliu sukimosi spinduliu. Atliekant darbus ankštose sąlygose, pavyzdžiui, prie sienos, tiks tik kompaktiškas rankinis įrankis.
Egzistuoja patogūs ritininiai variantai su plieniniais ašmenimis. Jomis naudotis lengva: reikia uždėti vamzdžių pjaustytuvą iš šono ant iš anksto pažymėtos pjovimo vietos, užfiksuoti reketiniu mechanizmu, o tada sukti įrankį aplink vamzdį.
Patariame nepjaustyti iš karto visų fragmentų – gali būti, kad litavimo metu vamzdynas pasislinks, pakeisdamas savo konfigūraciją, ir kai kurių dalių ilgį teks keisti.
Žingsnis #2 – pjūvių valymas ir išplėtimas
Tvirtas metalinių dalių prigludimas ir tolygus vario litavimo lydmetalio pasklidimas garantuojami tik tada, kai sujungimo zona yra maksimaliai kokybiškai išvalyta.
Tam apdorojame abu vienas prie kito priglundančius fragmentus tiek iš vidinės, tiek iš išorinės pusės:
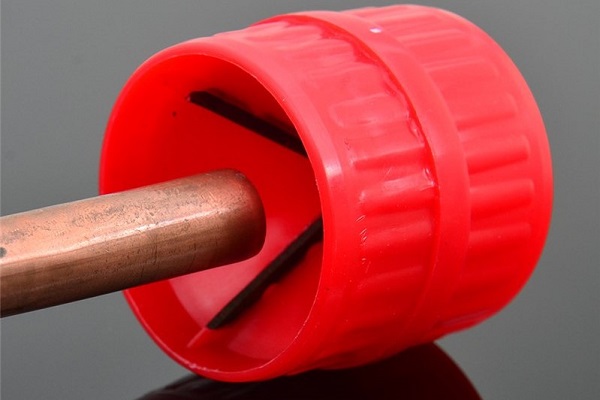
- Pirmiausia nuimame nuožulną, kad sumažintume metalo storį ir paruoštume briauną litavimui. Tam naudojame nuožulnos nuėmimo įrankį – nedidelį cilindrinės formos instrumentą.
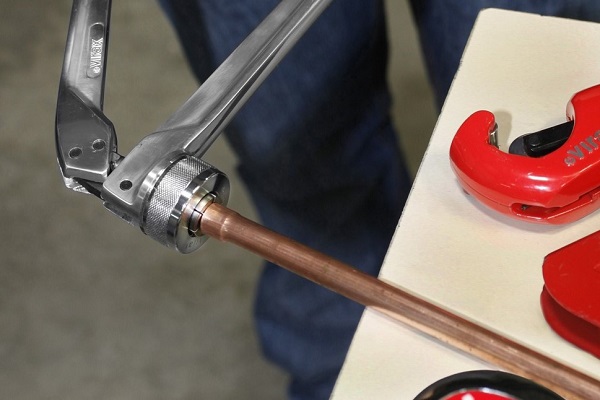
- Jei du vamzdžio gabalai bus sujungti tiesiogiai, vieno fragmento krašto skersmenį padidiname specialiu įrankiu – plėstuvu.
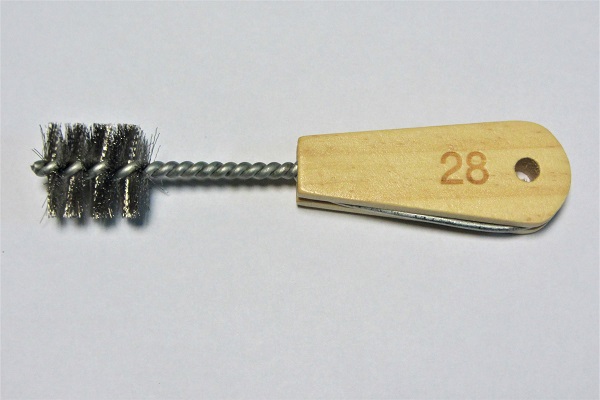
- Tada imame metalinį šepetėlį ir apdorojame vidinę pusę.
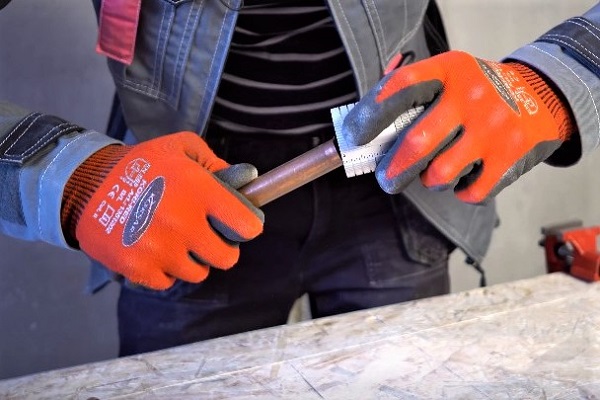
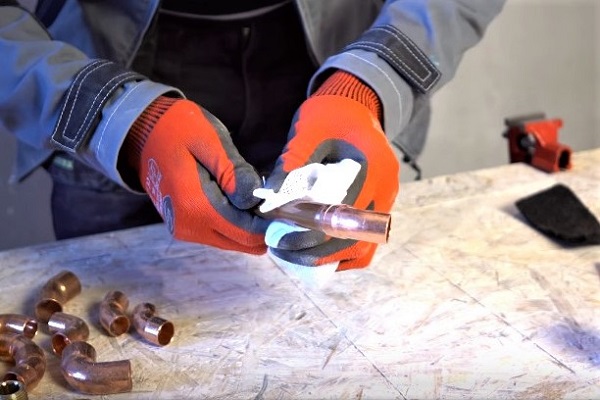
- Smulkiu švitriniu popieriumi arba metaline kempinėle nuvalome iki blizgesio išorinę pusę.
Išvalyta ir nuriebinta detalės zona skiriasi net vizualiai.
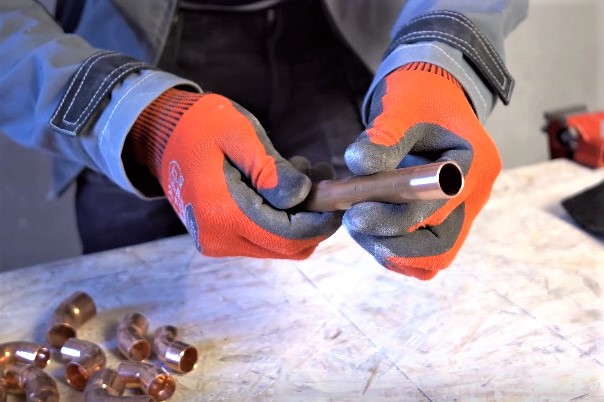
Jei naudojama mova ar kampinė jungtis, prieš litavimą reikia paruošti abu galus, trišakio – visus tris.
Žingsnis #3 – fliuso užtepimas
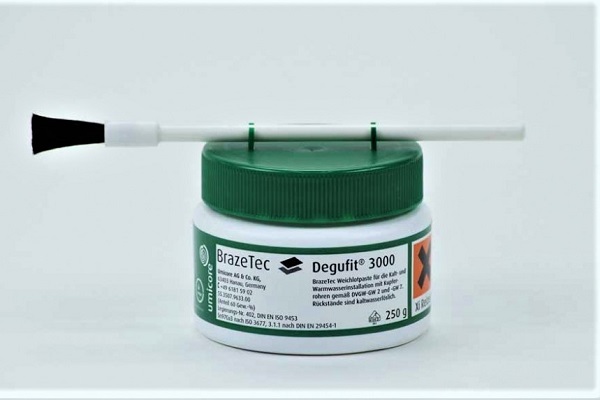
Norint sujungti varinius šildymo vamzdžius ar vandentiekio vamzdžius, naudojami įvairūs fliuso ir pastos tipai. Pagrindinė lydmetalio paskirtis – užtikrinti pilną lydmetalio užpildymą litavimo zonoje, kartu paruošti metalą ir išvalyti jį nuo oksidų.
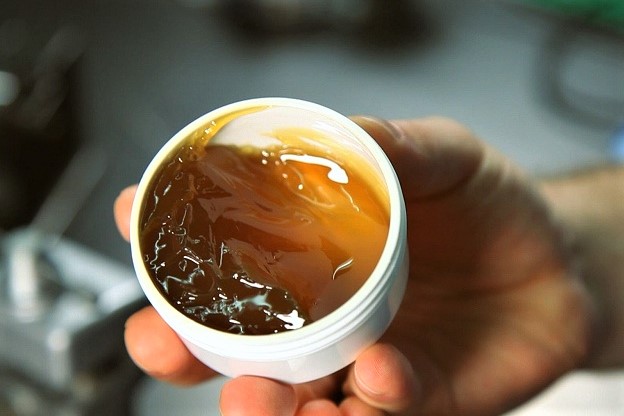
Fliuso sudėtis gali būti įvairi. Valymo funkcijas paprastai atlieka cinko chloridas, druskos arba boro rūgštis. Apsaugą nuo deguonies užtikrina kanifolijos, vaško arba dervos buvimas.
Skysti tirpalai parduodami tūbelėse, o pasta – mažose plastikinėse dėžutėse. Teptukas kompozicijai tepti paprastai yra komplekte, jei jo nėra, galima nusipirkti bet kokį alternatyvų variantą kanceliarijos parduotuvėje – klijams arba dažams.
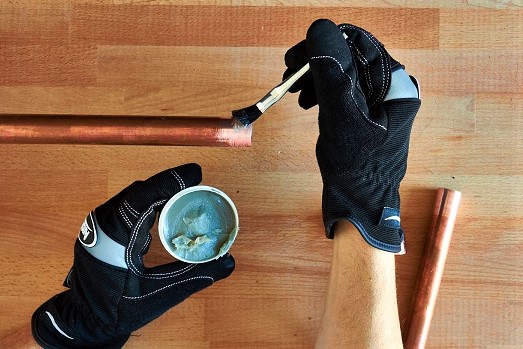
Storą sluoksnį tepti laikoma klaida – glaudžiai kontaktuojant, perteklinė pasta išspaudžiama, ją vis tiek tenka pašalinti.
Žingsnis #4 – dalių sujungimas
Sujungiant du vamzdžio arba jungiamosios detalės ir vamzdžio segmentus, fliusas paprastai tepamas ant detalės krašto, kuri įstatoma į vidų. Antrojo elemento apdoroti fliusu nėra prasmės – kontakto metu jis tolygiai pasiskirstys abiejuose besiliečiančiuose paviršiuose.
Pasukame detales viena kitos atžvilgiu, kad pasta pasiskirstytų kontaktinėje zonoje, tada skudurėliu pašaliname išsikišusius tirpalo perteklius.
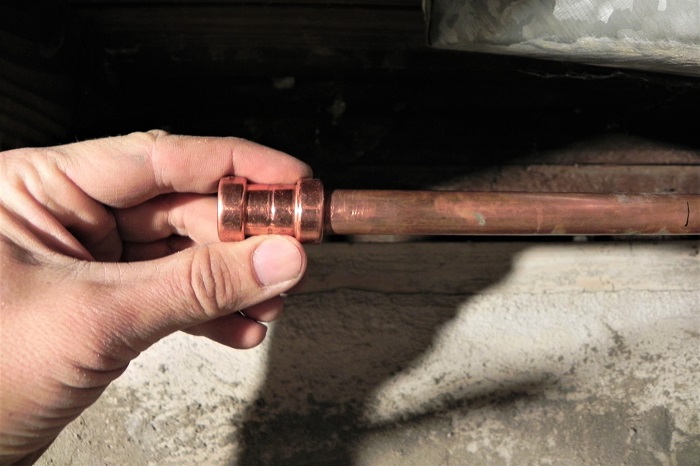
Atlikus sujungimą, būtina kuo greičiau atlikti varinių vamzdžių litavimą. Palikti ilgam paruoštas detales nerekomenduojama, kad litavimo pasta neprarastų savo savybių.
Žingsnis #5 – litavimas pagal kapiliarinę technologiją
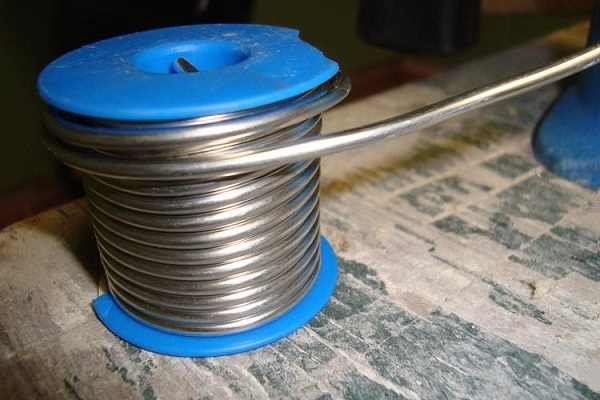
Šildymo ir vandentiekio vamzdynų iš vario surinkime taikomas žemos temperatūros kapiliarinis litavimas, atitinkamai parenkamas lengvai lydomas litalas.
Litavimo procesas vyksta tokia tvarka:
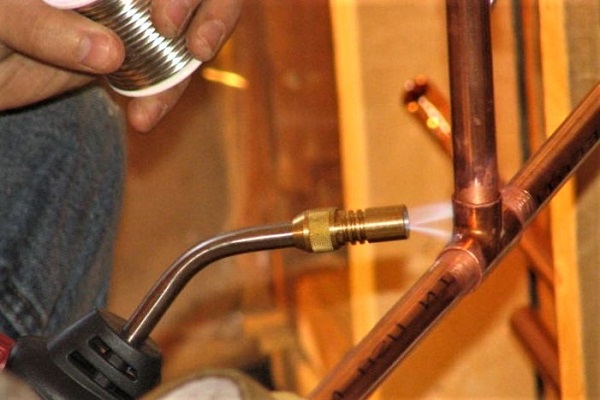
- įjungiame dujinį degiklį;
- nukreipiame liepsną į sujungimo vietą;
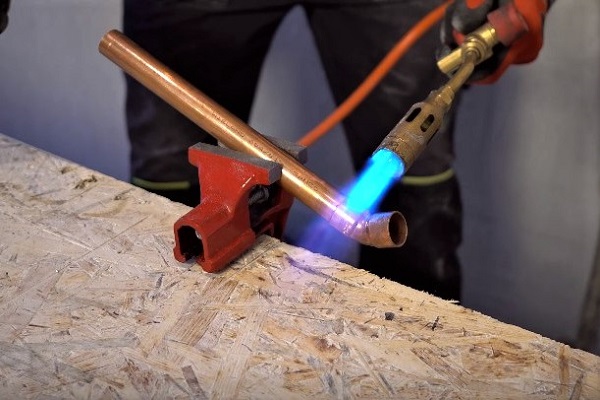
- judiname liepsnos srovę per visą darbinės zonos paviršių, kad būtų užtikrintas tolygus įkaitinimas;
- kai detalės įkaito iki litalo lydymosi temperatūros, pridedame jį prie tarpelio ir paliečiame keliose vietose taip, kad jis visiškai užpildytų tarpą tarp detalių.
Jei visi veiksmai atlikti teisingai, litalas atvėsęs turi sudaryti tvirtą sandarią jungtį. Iš išorės ji atrodo kaip spalva besiskirianti siūlė.
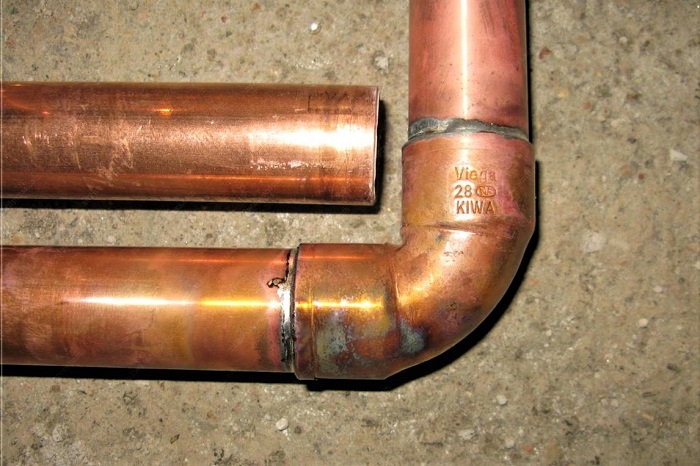
Mokėjimas naudoti degiklį, laiku jį priartinti ir atitraukti, yra labai svarbus. Kai tik įkaitintas lydmetalis pradės trauktis į tarpą, degiklį geriau nuimti, kad neperkaitintumėte detalių.
Jei jaučiate, kad lydmetalis nustojo tirpti ir reikia padidinti temperatūrą, vėl priartinkite degiklį. Sujungimo tvirtumą ir sandarumą galima tikrinti tik visiškai atvėsus detalėms.
Žingsnis #6 – siūlių apdorojimas
Patyrę meistrai paprastai puikiai įvaldo varinių vamzdžių sujungimo techniką ir atlieka jį pažodžiui per minutę. Tuo tarpu jie lydmetaliu paliečia tik vieną vietą, po to jis pasklinda per sujungimo zoną ir neišsikiša iš viršutinės detalės.
Tačiau praktikoje, ypač pradedantiesiems, dažniau lydmetalis lieka, sudarydamas randus iš vidaus ir išorės. Vidiniai vėliau gali išprovokuoti nuosėdas, o išoriniai atrodo neestetiškai, todėl juos būtina pašalinti.
Valymą galima atlikti švitriniu popieriumi, metaliniu šepečiu arba šepetėliu – tais pačiais daiktais, kurie buvo naudoti ruošiantis litavimui.
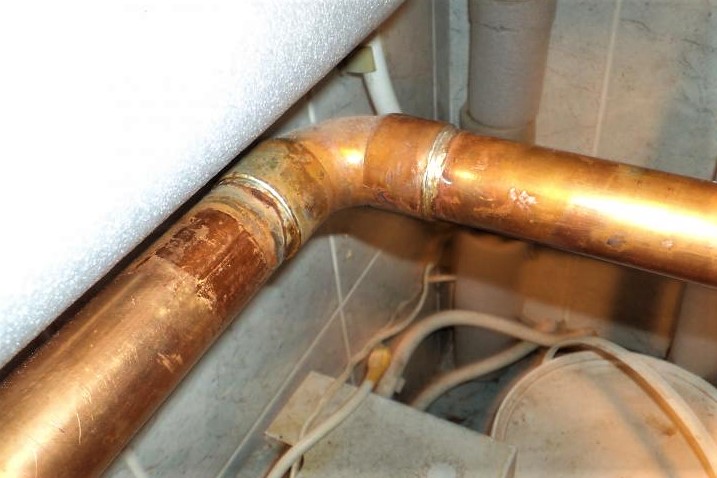
Po paskutinių štrichų – litavimo zonos nuvalymo – darbas laikomas baigtu. Galima pradėti kitą sujungimą.
Patyrusių meistrų rekomendacijos
Kiekvienas litavimo etapas yra susijęs su daugelio taisyklių, smulkių, bet svarbių niuansų laikymusi. Jų laikymasis tiesiogiai veikia darbo rezultatą.
Stebėkite, kad litavimo proceso metu furnitūra ar vamzdis nebūtų apkrauti – taip išlydytas lydmetalis pasklis tolygiau.
Atlikus visus vandens tiekimo ar šildymo iš varinių vamzdžių įrengimo darbus, būtinai pašalinkite fliuso likučius nuo vamzdžių, kad varis nepradėtų irti, taip pat nedelsiant išvalykite drabužius ir darbo įrankius.
Išvados ir naudingas vaizdo įrašas šia tema
Vaizdo įrašas #1. Meistriškumo klasė apie litavimą vaizdžiai:
Vaizdo įrašas #2. Įpjovimas į vamzdį litavimo būdu:
Vaizdo įrašas #3. Aukštatemperatūrinio litavimo ypatumai kondicionierių vamzdeliams:
Litavimo technologija prieinama visiems norintiems, nes nereikalauja sudėtingų įgūdžių ar specialių žinių bagažo. Meistriškumą galima pasiekti per kelias praktines pamokas, o medžiagų ir įrankių įsigyti artimiausioje statybų prekyvietėje.
Tačiau montuojant šildymo ar vandens tiekimo sistemas, pradedantiesiems vis dėlto rekomenduojame pasikliauti patyrusių montuotojų pagalba, nes litavimo klaidos gali sukelti avariją ir papildomas išlaidas.
Rašykite, prašau, komentarus, užduokite klausimus, talpinkite nuotraukas straipsnio tema žemiau esančiame bloke. Papasakokite, kaip litavote varinius vamzdelius savo rankomis. Gali būti, kad jūsų aprašyti technologiniai niuansai pravers svetainės lankytojams.
 Varinių vamzdžių litavimas: žingsnis po žingsnio darbų analizė ir praktiniai pavyzdžiai
 Litavimo lydmetalis variui: lydmetalio rūšys ir jų charakteristikos + patarimai renkantis
 Varinių vamzdžių montavimas savo rankomis: varinio vamzdyno įrengimo technologija
 Polipropileno vamzdžių litavimas: darbo taisyklės ir galimų klaidų analizė
 Varinių vamzdžių sujungimas: instrukcijos ir įvairių montavimo technologijų palyginimas
 Suvirinimo aparatas polipropileno vamzdžiams: klasifikacija, geriausiųjų reitingas + patarimai renkantis
 Kiek kainuoja dujų prijungimas prie privataus namo: dujų tiekimo organizavimo kaina
 Geriausios skalbimo mašinos su džiovykla: modelių reitingas ir patarimai pirkėjams
 Kas yra šviesos spalvinė temperatūra ir niuansai renkantis lempų temperatūrą pagal savo poreikius
 Dujinio vandens šildytuvo keitimas bute: keitimo dokumentinis įforminimas + pagrindinės normos ir reikalavimai
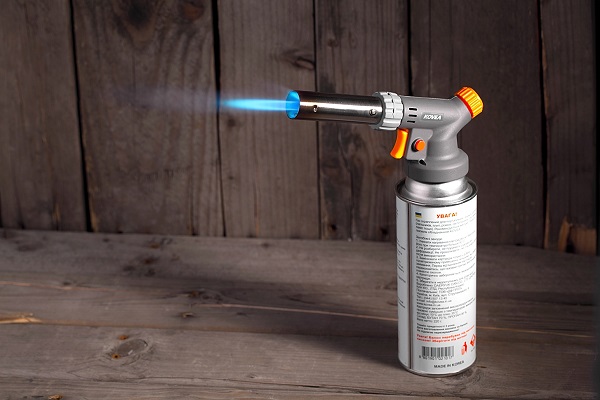
Man vieną kartą gyvenime teko lituoti varinį vamzdį. Paaiškėjo, kad ne taip baisu, kaip maniau. Mano kolonėlės šilumokaitis pradėjo tekėti, dirbtuvėse neėmėsi remonto, nusprendžiau pats kažką sugalvoti. Išstudijavau internetą, nusipirkau dujinį balioną, tą turistinį, 220 gramų suskystinto butano, šildytuvą ir lydmetalio vielą.
Pasitreniravau, tiesa, ant nereikalingo vamzdelio, ir taip aktyviai, kad dujų balioną išnaudojau. O antruoju jau atlikau savo kolonėlės remontą, nors ir atrodo ne itin tvarkingai, bet atkūriau šilumokaitį.