Metaliniai-plastikiniai vamzdžiai: tipai, techninės charakteristikos, montavimo ypatumai

Daugeliu charakteristikų metalo-plastikiniai vamzdžiai pranoksta artimiausius konkurentus: polimerinę, varinę, ketaus ir plieninę medžiagą magistralėms tiesti. Ypač reikšmingos jų savybės įrengiant šildymo sistemą.
Kad metalo-polimerinis kompozitas visiškai įgyvendintų gamintojo deklaruotas savybes, būtina teisingai parinkti vamzdžio tipą. Jis turi atitikti būsimas eksploatacijos sąlygas ir palengvinti montavimą. Visą informaciją apie metalo ir plastiko vamzdžius bei jų pasirinkimo gaires rasite mūsų siūlomame straipsnyje.
Straipsnio turinys:
Metalo-plastikinio kompozito vamzdžių struktūra
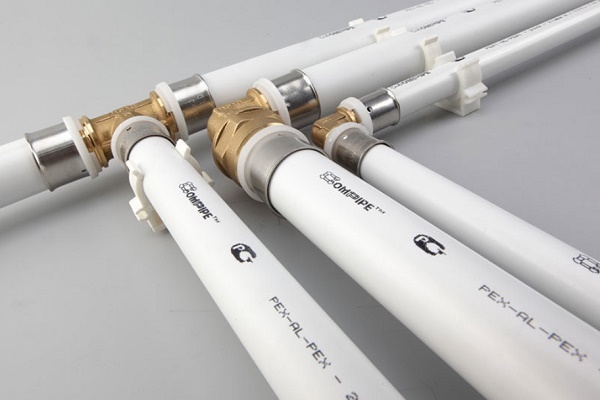
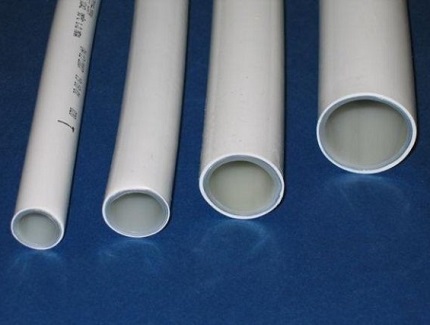
Metalo-plastikinis vamzdynas išpopuliarėjo dėl metalo stiprumo ir polimero lankstumo derinio. Kompozitinių vamzdžių konstrukcija – tai daugiasluoksnis „pyragas“ iš polimero sluoksnių, sustiprintų aliuminio tarpine.
Plastiko ir metalo simbiozė užtikrina aukštą mechaninį stiprumą, apsaugo nuo deguonies difuzijos iš atmosferos ir sumažina medžiagos šiluminį plėtimąsi.
Vidinis polietileno „įdėklas“ pasižymi absoliučiu lygumu, užtikrindamas netrukdomą transportuojamos terpės pratekėjimą ir neleisdamas susidaryti nuosėdoms bei apnašoms. Polimeras atsparus agresyvių medžiagų poveikiui ir nerūdija.
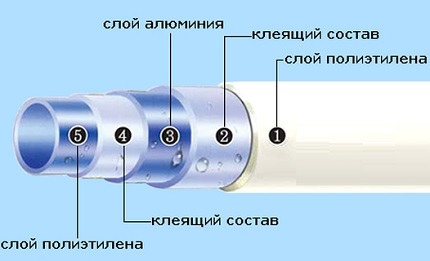
Metalinė šerdis suteikia gaminiui standumą ir padidina vamzdyno temperatūrinį atsparumą. Aliuminio galai sujungiami lazeriniu suvirinimu. Aliuminio įvorės storis yra 0,15–0,75 mm – tai leidžia atlaikyti dažnus temperatūros svyravimus ir aukštą slėgį.
Išorinis polimero sluoksnis – ypač tvirtas plastikas, atsparus mechaniniams pažeidimams, didelei drėgmei ir agresyviems reagentams. Išorinis apvalkalas sumažina kondensato susidarymo ant vamzdžių intensyvumą.
Pradinės gaminio charakteristikos daugiausia priklauso nuo naudojamo polimero tipo:
- PEX – aukšto slėgio polietilenas;
- PE-RT – termiškai atsparus polimeras;
- PE-R – polietilenas;
- PP-R – polipropilenas.
Už viso mazgo monolitiškumą atsakinga klijų kompozicija. Gamintojai diegia savo patentuotas receptūras, o ingredientai ir komponentų santykis nėra viešinami. Kokybiškas sukibimo sluoksnis neutralizuoja įtempius konstrukcijos viduje tarp polimero ir aliuminio, neleidžia atsisluoksniuoti ir didina vamzdyno atsparumą dilimui.
Fizinės-techninės charakteristikos
Metalo plastiko vamzdynų savybės priklauso nuo gaminio matmenų (skersmens, sienelės storio), polimero tipo ir gamintojo. Tačiau visi rodikliai turi atitikti standartus pagal GOST 18599 (2001), R-53630 (2009) ir R-52134 (2003).
Bendrieji reikalavimai metalo plastiko magistralei pagal GOST:
- karšto plastiko sluoksnio takumo riba – iki 0,3 g/10 minučių;
- priekinio krašto atsisluoksniavimo nebuvimas tempiant iki 10%;
- minimalus leistinas atsparumas atsisluoksniavimui esant apkrovoms – 15 N/cm, be apkrovų – nuo 50 N/cm;
- polietileno sluoksnių kryžminis susiejimas – nuo 60%;
- plastiko komponentų terminis stabilumas;
- ribinė deguonies pralaidumo vertė esant +40°C temperatūrai – 0,32 mg/kv.m*para, esant +80°C – 3,6 mg/kv.m*para;
- naudojamų polimerų stiprumo laipsnis – nuo 8-12 MPa;
- sukibimo kompozicijos pradinės takumo temperatūra – mažiausiai +120°C.
GOST reglamentuoja ir ekologinius parametrus. Lakiųjų medžiagų dalis metalo plastiko vamzdžiuose neturi viršyti 0,035%.
Pagrindinės vidutinės fizikinės-techninės charakteristikos:
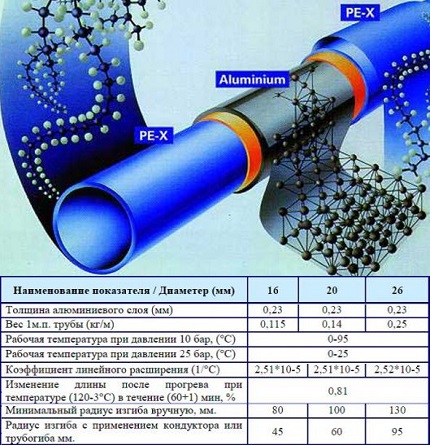
- Asortimentas. Gamintojai siūlo metalo plastiko ilginius gaminius su vidiniu skerspjūviu – 14-60 mm, sienelės storiu – 2-3 mm. Ritos ilgis – 50-200 m.
- Stiprumas. Esant skersinei apkrovai, minimalus atsparumas trūkimui – 2880 N. Suvirinimo su metalu ir klijų jungties stiprumo rodiklis – 57 ir 70 N/kv.mm.
- Terminis atsparumas. Kompozitas išlaiko savo charakteristikas temperatūros intervale +95°C. Leidžiamas trumpalaikis šuolis iki +110°C, esant -40°C termoplastas sustingsta.
- Linijiniai parametrai. Lenkimo spindulys tiesiog proporcingas vamzdžių magistralės skersmeniui. Rankiniu būdu montuojant reikšmė sudaro 80-125 mm, mašininiu būdu (vamzdžių lenktuvas arba konduktorius) – 46-95 mm.
Ribinis slėgio rodiklis sistemoje priklauso nuo transportuojamos terpės temperatūros.
Atitinkant paso eksploatavimo normas, metalplastiko tarnavimo laikas yra 50 metų. Naudojant „karštuose“ inžineriniuose tinkluose (šilumnešio temperatūra virš 25-30°C) darbo laikotarpis sutrumpėja iki 25 metų.
Eksploatacinės savybės ir taikymo sritis
Metalplastiko struktūra ir techninės charakteristikos nulėmė daugelį kompozitinės magistralės privalumų.
Prie teigiamų eksploatacijos aspektų priskiriami:
- atsparumas korozijai – vidinis paviršius nerūdija ir nesusineša dumblu;
- geras pralaidumas dėl mažo vamzdyno hidraulinio pasipriešinimo;
- cheminis inertiškumas daugumai toksiškų medžiagų ir agresyvių aplinkų;
- lankstumas, leidžiantis montuojant magistralę sumažinti jungiamųjų detalių ir kampinių dalių skaičių;
- dujų nepralaidumas – vamzdyno sistemos elementai (radiatoriai, katilai, siurblinė įranga) apsaugoti nuo žalingo deguonies poveikio;
- triukšmo sugertis – tylus skysčio transportavimas inžinerinėmis komunikacijomis;
- atsparumas dilimui, patogus eksploatavimas ir nereikalauja papildomos priežiūros.
Vamzdžiai turi mažą svorį, todėl juos lengva transportuoti ir montuoti. Papildomi privalumai: estetiškumas, prieinama kaina ir praktiškai be atliekų naudojimas.
Kartu su teigiamomis savybėmis metalplastikui būdingi ir trūkumai:
- Šiluminio plėtimosi skirtumas. Plastikas greičiau „prisitaiko“ prie vandens temperatūros pokyčių nei aliuminis. Šis skirtumas neigiamai veikia medžiagą – laikui bėgant sujungimai silpsta, didėja nuotėkio rizika.
- Lenkimo reikalavimai. Daugkartinis lenkimas/tiesinimas arba vienkartinis per didelis lenkimas gali deformuoti metalplastikinių vamzdžių sluoksnius.
- Jautrumas UV spinduliams. Polimerinis išorinis sluoksnis, ilgai veikiamas ultravioletinių spindulių, praranda savo apsaugines savybes.
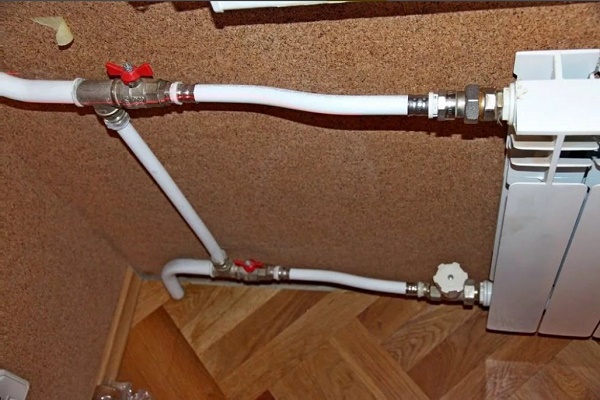
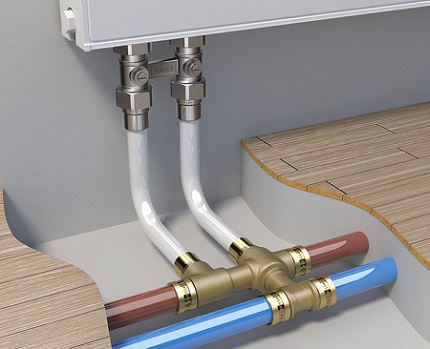
Metalpolimerinio vamzdyno montavimas atliekamas naudojant suspaudžiamąsias jungtis.
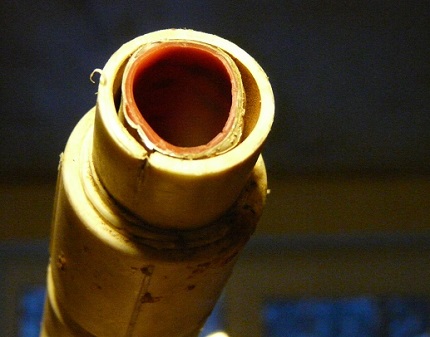
Šios deformacijos gali atsirasti dėl šilumnešio užšalimo vamzdyje. Problemos sprendimas: magistralės apšiltinimas montavimo metu arba transportuojamo vandens pakeitimas šildymo sistemoje neužšąlančiu skysčiu.
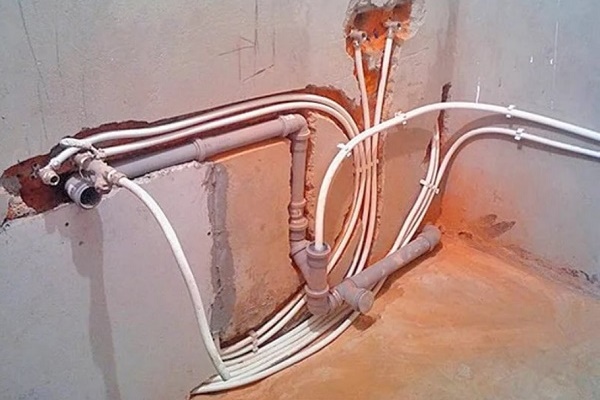
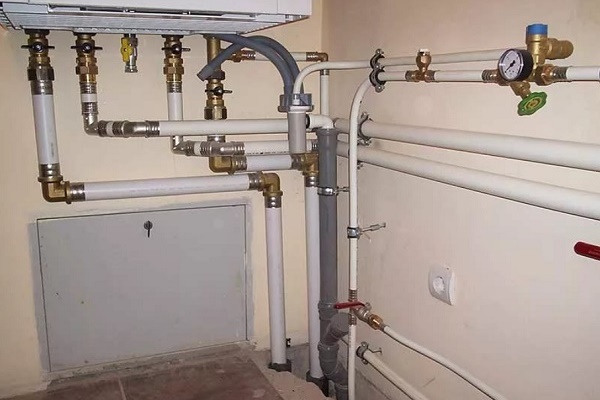
Metalpolimerinių vamzdžių eksploatacinės savybės leidžia juos naudoti privačioje, pramoninėje statyboje ir kitose ūkinės veiklos srityse.
Pagrindinės taikymo sritys:
- vandens tiekimo sistemų komunikacijos;
- agresyvių skysčių, dujų tiekimas žemės ūkyje ir pramonės objektuose;
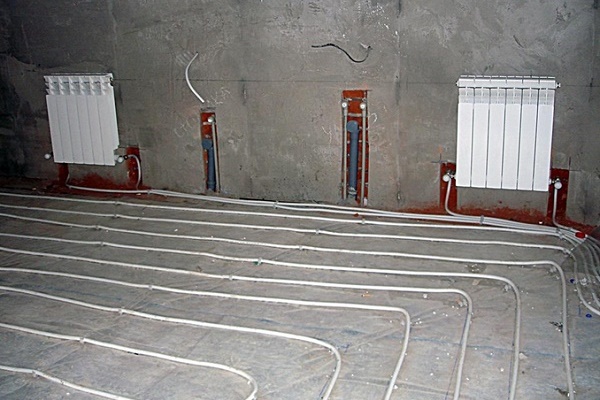
- apšiltintų „vandens grindų“ įrengimas, įskaitant dirvos šildymui šiltnamiuose;
- elektros kabelių ir laidų izoliacija.
Metaloplastikinio kompozito armatūra plačiai naudojama vėdinimo, kondicionavimo ir laistymo iš gręžinių sistemų įrengime.
Eksploatavimo apribojimai:
- patalpos, pagal priešgaisrinės saugos normas priskiriamos „G“ kategorijai – ten yra medžiagų, kurių apdorojimą lydi šilumos išskyrimas arba kibirkščių atsiradimas;
- pastatai su šilumos šaltiniais, jei jų šildymo temperatūra viršija 150°C;
- centralizuotas šildymas su elevatoriaus mazgo „įpjovimu“;
- tiekiant karštą šilumnešį, kurio darbinis slėgis nuo 10 barų.
Metaloplastinių komponentų nerekomenduojama įdiegti atviro tipo inžinerinėse magistralėse. Temperatūros šuoliai ir eksploatacija šaltyje sukels vamzdyno sunaikinimą.
Metalo & plastiko gaminių pasirinkimas
Metaloplastinių gaminių kokybė ir eksploatavimo sąlygos priklauso nuo polimerinio komponento tipo, matmenų, aliumininės movos sujungimo technologijos ir gamintojo patikimumo. Pagal išvardytus kriterijus galima klasifikuoti visą vamzdžių produkcijos asortimentą.
Naudojamo polimero tipas
Atsižvelgiant į sudėtį, plastikas vamzdžių gamybai sąlyginai skirstomas į dvi grupes: aukšto ir žemo slėgio polimerus.
Pirmajai grupei priklauso:
- PEX – susietas polietilenas;
- PE-RT – termostabilus polimeras.
PEX – polietilenas su „susietomis“ molekulinėmis grandinėmis. Skersinės jungtys linijinę struktūrą paverčia stabilia trimate jungtimi.
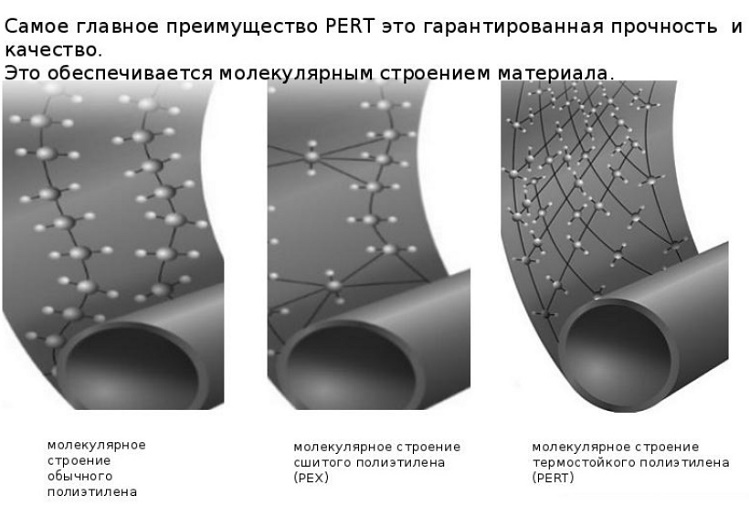
Ši savybė padidina vamzdynų atsparumą hidrosmūgiams.
Tarpmolekulinių ryšių tipą lemia susiejimui naudojamas katalizatorius:
- PEX-A. Naujos grandinės struktūros viduje – polietileno apdorojimo peroksidu rezultatas. Pasiekiamas maksimalus „susiejimo“ lygis – iki 85%. Privalumai: elastingumo išsaugojimas, didelis stiprumas ir ryški molekulinė „atmintis“. Trūkumas – technologijos brangumas, o dėl to – didelė vamzdžių kaina.
- PEX-B. Optimali alternatyva „A-ryšiams“. Susiejimo metodika naudojant silaną. Pagrindinis privalumas – gamybos sąnaudų mažinimas. Technologiniai niuansai: susiejimo laipsnis – 65%, elastingumo sumažėjimas, griežtesni vamzdžio lenkimo apribojimai. PEX-B polimeruose išlieka lėtas susiejimo procesas – medžiaga laikui bėgant keičia pradines charakteristikas.
- PEX-C. Naujų ryšių susidarymas veikiant elektronų spinduliuotei. Gatavo gaminio kokybės parametrai gerokai nusileidžia PEX-A kategorijos vamzdžiams. Pliusas – maža kaina.
- PEX-D. Tarpmolekuliniai ryšiai – apdorojimo azotu rezultatas. PEX-D vamzdžiai nekonkuruoja su savo analogais, jų gamyba sumažinta.
RE-RT vamzdžiai pasižymi ilgalaikiu terminiu atsparumu. Termostabilus polietilenas turi tvirtus daugybę tarpmolekulinių ryšių. Gamyboje naudojama kontroliuojamų makromolekulių erdvinio formavimo procesų technika.
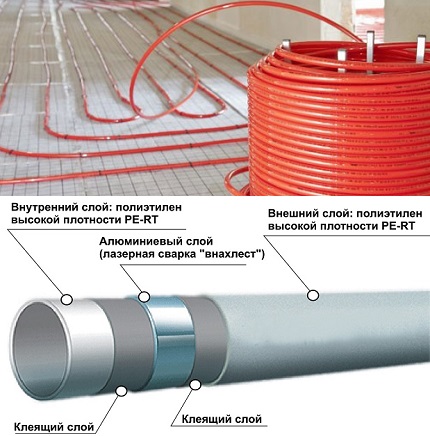
Dėl aukštų metalo plastiko vamzdžių su RE-RT polimeru techninių charakteristikų jų naudojimo sritis yra išplėstinė. Magistralė atlaiko temperatūrą iki +124°С ir nebijo užšalimo.
„Šalto“ vamzdyno įrengimui tiks modeliai iš mažo slėgio polietileno. Galimi žymėjimai: PE-RS, PE, PEHD, HDPE. Medžiagų ypatybės:
- temperatūra 70°С yra kritinė – vamzdžiai deformuojasi;
- maksimalus sistemos slėgis – 8-10 barų;
- savybių pablogėjimas dėl saulės poveikio.
Kompozitinė medžiaga iš metalo ir mažo slėgio polimerų pasirenkama siekiant „sumažinti“ biudžetą vamzdyno įrengimui.
Vamzdžio matmenys: skersmuo ir armavimo storis
Vamzdyno dydis nustatomas pagal jo naudojimo sritį. Pirmaujančių gamintojų asortimente yra modifikacijų, kurių išorinis skersmuo yra 16-50 mm.
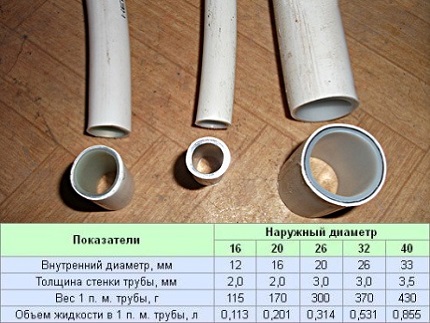
Žemiau pateikiamos vamzdžių, kurių skersmuo XX*YY, charakteristikos ir taikymo ypatybės, kur XX – išorinis skerspjūvis, YY – vidinis skersmuo.
16*12. Vamzdžiai daugiausia naudojami vandens kontūrui (vandens tiekimui prie skaitiklių, maišytuvų) ir namo šildymo sistemos įrengimui. Pagrindiniam vamzdynui gali būti naudojami didesnio skersmens gaminiai.
20*16. „Šiltų grindų“ ir vandentiekio sistemų įrengimas. Jungiamosios detalės pasižymi geresniu pralaidumu, palyginti su ankstesniais analogais, todėl jas rekomenduojama montuoti esant nestabiliam vandens slėgiui.
26*20. Sienelių storis – 3 mm. Šį variantą pageidautina naudoti privačiame name autonominėms sistemoms, kur svarbu užtikrinti tam tikrą pralaidumo rezervą galimiems slėgio „triktims“.
32*26. Vamzdžio matmenys leidžia jį naudoti kaip stovą arba pagrindinį vamzdyną žemo slėgio sistemoms. Transportuojamo agregato tūris padidintas dėl didelio skerspjūvio.
40*32. Storis – 3,9 mm. Vamzdžiai pritaikyti tiesiant ilgas inžinerinių tinklų trasas civilinėje ir pramoninėje statyboje. Tinka vandens ruošimo, kondicionavimo, individualaus ir centralizuoto vandens tiekimo sistemoms.
Armuojančio sluoksnio storis lemia vamzdžių stiprumą, lankstumą ir šilumos laidumą.
Renkantis atsižvelgiama į šiuos niuansus:
- kuo storesnė aliuminio tarpinė, tuo kietesnis vamzdynas;
- savarankišką montavimą lengviau atlikti iš gaminių su metaliniu sluoksniu 0,15-0,2 mm;
- didėjant armavimo daliai, didėja šiluminės energijos nuostoliai transportuojant šilumnešį.
Vidaus buities darbams optimalus armuojančio sluoksnio dydis yra 0,3-0,5 mm.
Gamybos technologijos niuansai
Yra du pagrindiniai metalo-polimerinių vamzdžių gamybos metodai: angliškas ir šveicariškas. Pagrindinis skirtumas tarp technologijų – aliuminio movos sujungimo būdas.
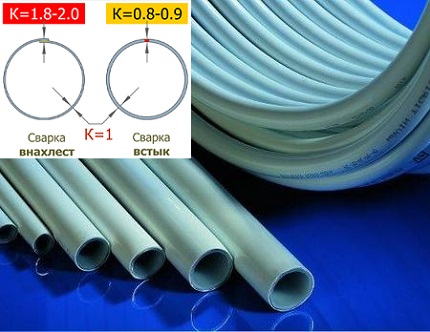
Iš rinkodaros specialistų dažnai galima išgirsti apie vamzdžių klasifikaciją į „siūlinius“ ir „besiūlius“ pagal gamybos technologiją. Tačiau įsigilinus į gamybos pagrindus, galima suprasti, kad sujungimo siūlė yra abiejuose variantuose, skiriasi jos atlikimas.
Angliška technologija – suvirinimas perdengiant. Iš metalinės juostos formuojamas vamzdis, „rankovės“ kraštai suvirinami perdengiant ultragarsu. Iš išorinės ir vidinės aliuminio vamzdžio pusės vienu metu užtepami klijų ir polimero sluoksniai.
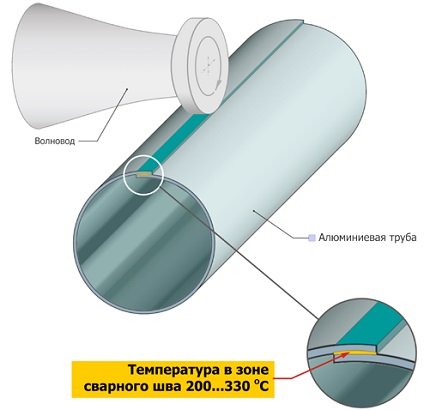
Šveicariška technologija – suvirinimas sandūra. Gamybos etapai:
- Polimerinio vamzdžio gamyba ekstruzijos būdu.
- Adhezyvo užtepimas ant išorinio plastiko paviršiaus.
- Metalinio sluoksnio iš aliuminio juostos formavimas ir „prispaudimas“.
- Armuojančios medžiagos kraštų sujungimas sandūra argono lankiniu arba lazeriniu suvirinimu.
- Nuoseklus klijų ir polimero užtepimas ant aliuminio paviršiaus.
Galutinis etapas – gatavo gaminio aušinimas.
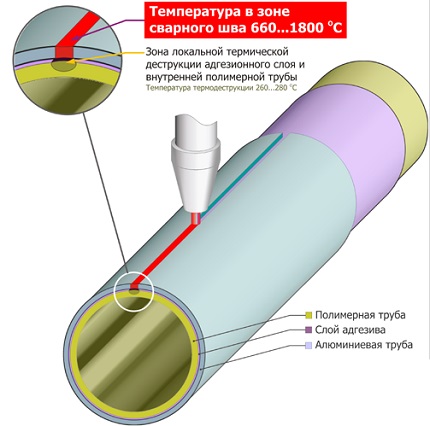
Pardavėjų tvirtinimų apie „besiūlių“ vamzdžių didesnį stiprumą, palyginti su „siūliais“, nereikėtų laikyti aksioma. Suvirinimo specialistai žino, kad perdengimo siūlės stiprumas visada didesnis nei sandūrinio sujungimo.
Gamintojų apžvalga: kokybės ir kainų santykis
Neformalią metalo-polimerinių vamzdžių gamintojų reitingą sudaro vietinės ir užsienio kompanijos.
Valtec (Italija, Rusija). Metalo-polimerų vamzdžių sistemos gaminamos organosilanidiniu metodu (PEX-b). Darbinio sluoksnio susiuvimo laipsnis – 65 %, apsauginio išorinio – 55 %. Savybių derinys leido gauti lanksčią medžiagą.
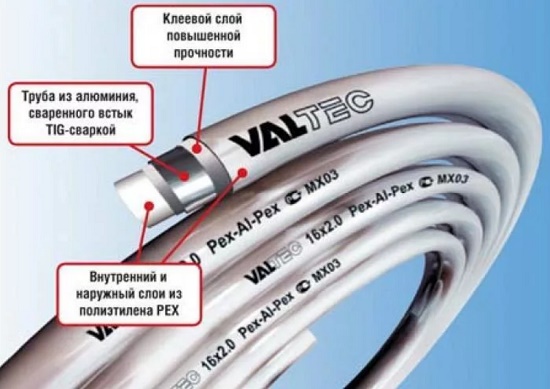
Apytikslė gaminio 16*2 mm kaina – 1 sut. vnt./m, 32*3 mm – 4,5 sut. vnt./m.
Henko (Belgija). Penkiasluoksniai vamzdžiai, pagaminti pagal „besiūlę“ technologiją. Gamyboje naudojamas susiūtas polietilenas PEX-C, susiuvimo laipsnis – 60 %. Vamzdžiai gaminami 14-40 mm skersmens, 2-3,5 mm storio, rietuvės ilgis – 5-200 m.
Vidutinė 20 mm skersmens vamzdžių jungiamųjų detalių kaina – 0,8 sut. vnt./m.
Oventrop (Vokietija). Įmonė specializuojasi karščiui atsparių vamzdžių gamyboje iš PE-RT polimerų. Dėl puikių techninių ir eksploatacinių savybių gaminiai laikomi universaliais ir naudojami įvairiose statybos srityse. Kaina – apie 1,2 sut. vnt./m.
Comap (Prancūzija). Metalo-plastikinis vamzdynas naudojant PEX-C ir PEX-B polimerines jungtis. Gaminiai pasižymi absoliučiu elektrocheminiu atsparumu ir mažu dilimo koeficientu. Multi-Skin serijos vamzdžiai gerai sugeria triukšmą ir išlaiko nustatytą lenkimo formą.
Nanoplastas (Rusija). Vidaus gamintojas pradėjo metalo-polimerų vamzdžių gamybą pagal Šveicarijos technologiją. Gaminių ypatybė – sustiprintas armuojantis sluoksnis (metalo storis yra 0,3-0,55 mm).
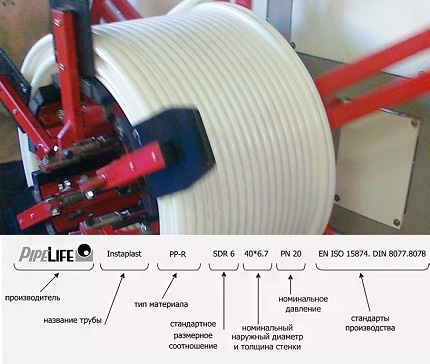
Gamybinio žymėjimo iššifravimas
Ženklinime pateikiama pagrindinė informacija apie vamzdyno charakteristikas ir paskirtį. Verčių seka gali skirtis priklausomai nuo gamintojo.
Standartiniai žymėjimai:
- gamintojo įmonės pavadinimas;
- gamybos standartas, sertifikato numeris;
- naudojamų medžiagų tipas;
- nominalūs matmenys;
- didžiausias leistinas slėgis;
- terpė, tinkama transportavimui;
- papildomos naudojimo sąlygos (temperatūra).
Pabaigoje nurodomas partijos numeris, pamaina ir pagaminimo data.
Metalo-plastikinio vamzdyno montavimo ypatumai
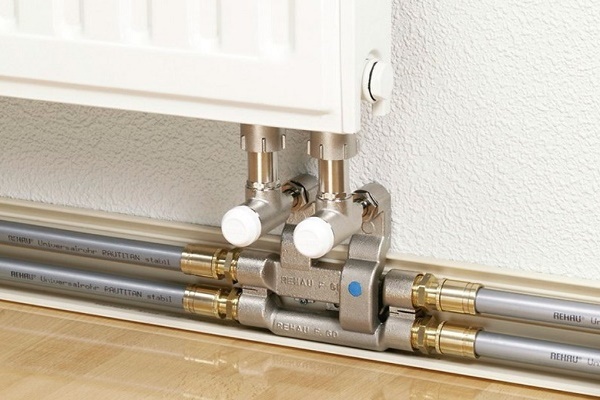
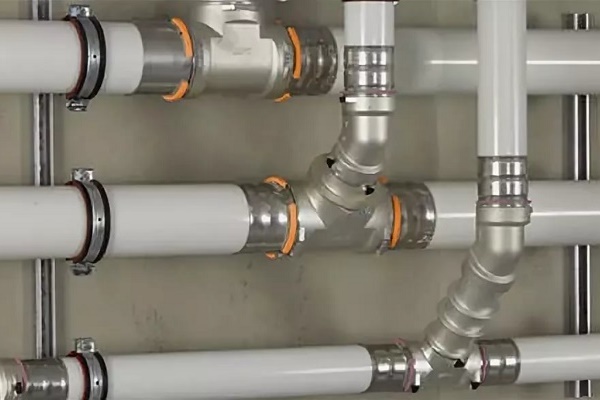
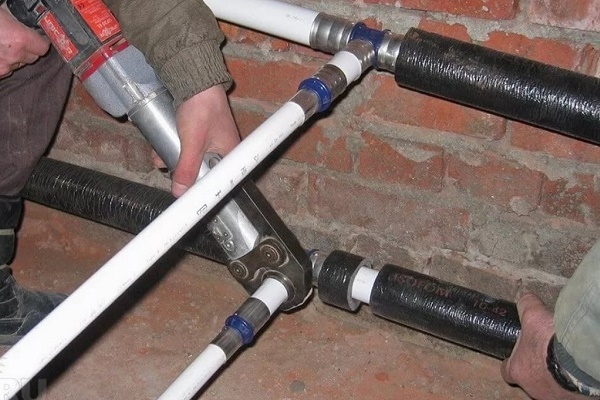
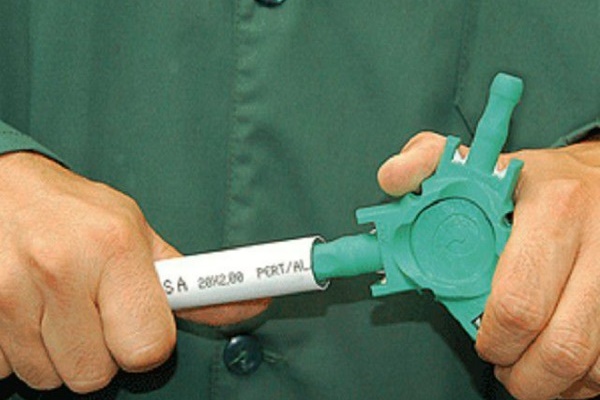
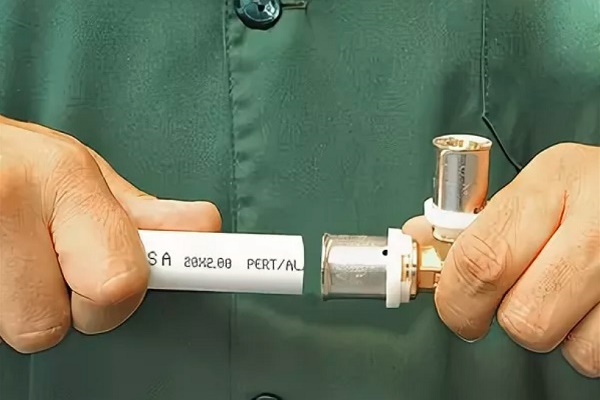
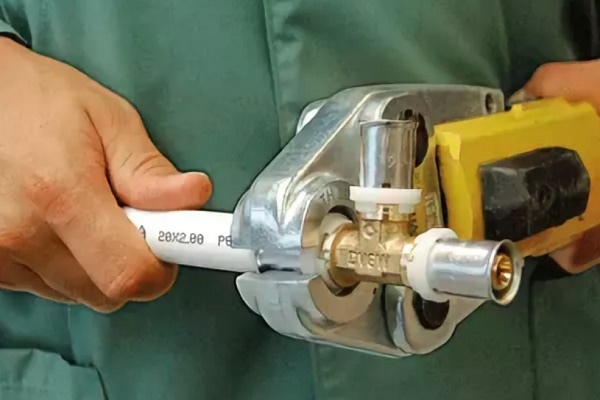
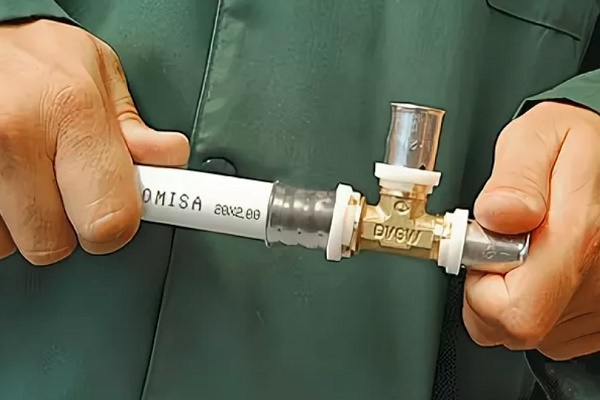
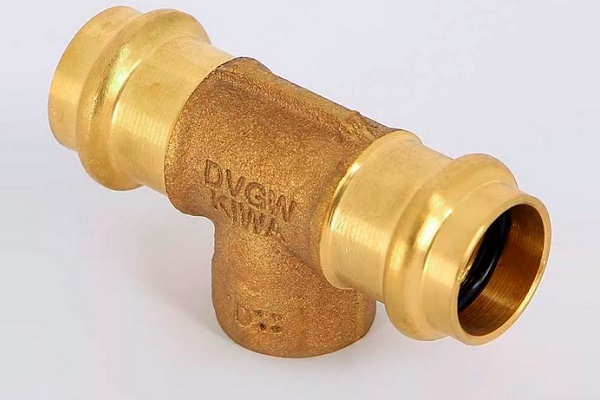
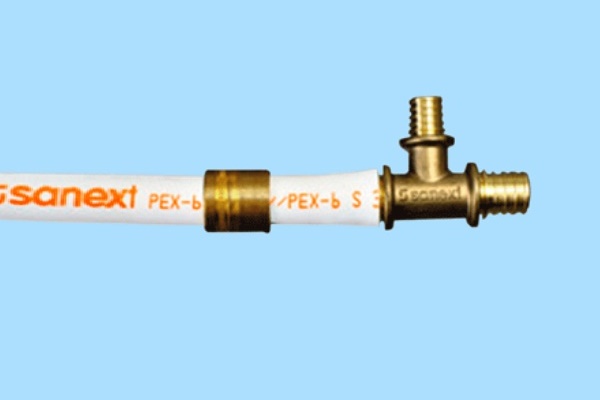
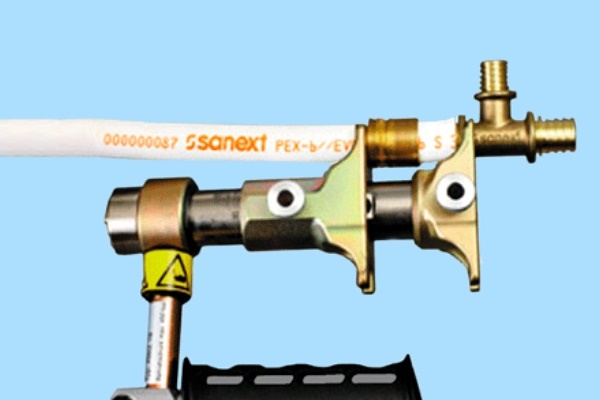
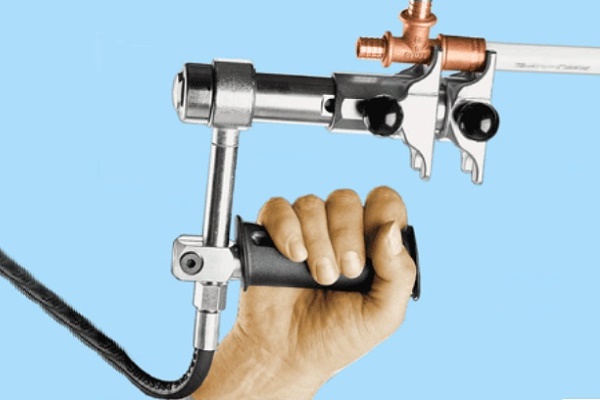
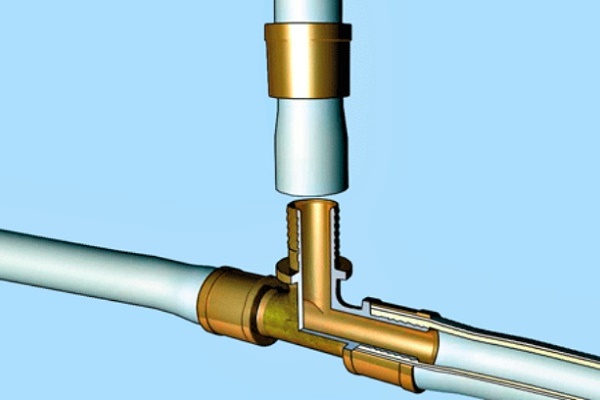
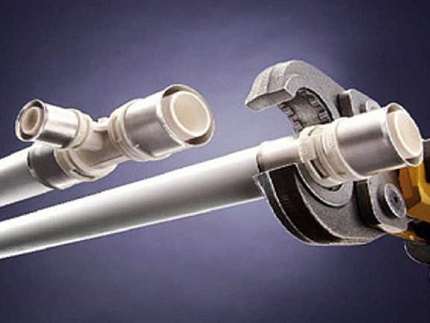
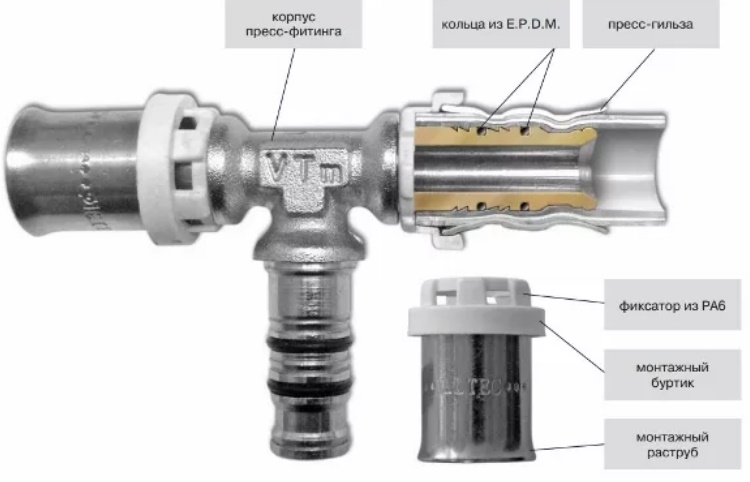
Magistralės surinkimas iš metalo polimerų vamzdžių atliekamas naudojant trijų tipų forminius jungiamąsias detales: išmontuojamas, kompresorines, presiavimo jungteles. Norint atlikti jungtis presuojant, reikalingos presiavimo replės, leidžiančios suformuoti visiškai sandarų mazgą.
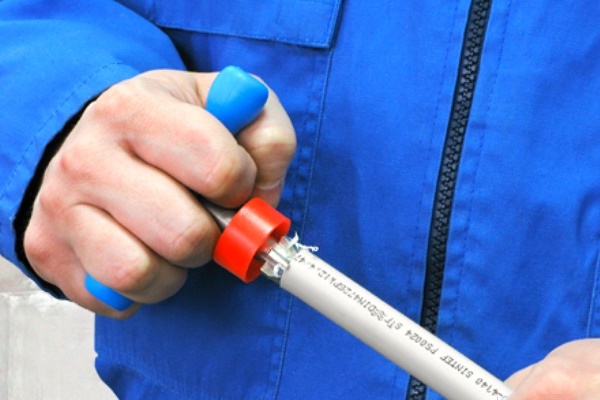
Vamzdžių sujungimas naudojant presiavimo jungteles atliekamas taip:
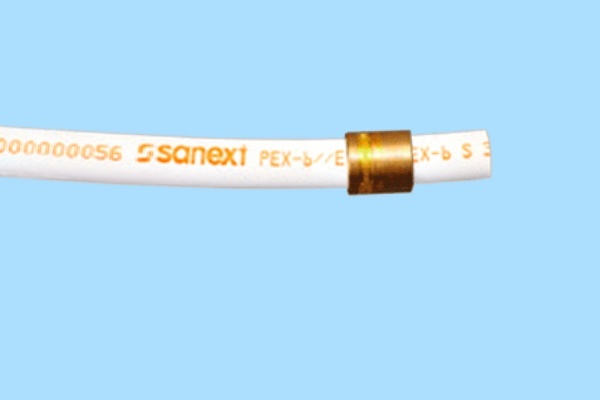
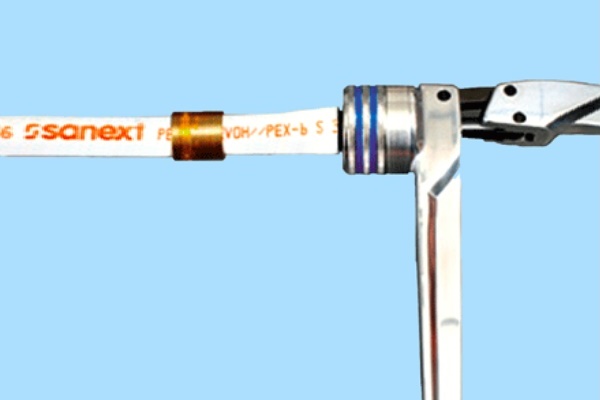
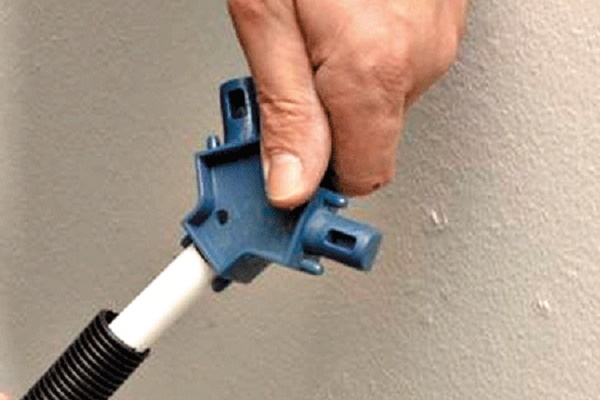
Be tradicinių užspaudžiamųjų jungimų, dirbant su metalo plastiko vamzdžiais, naudojama dar viena technologija ir tipas jungčių, vadinamų stumiamaisiais. Norint suformuoti sandarų mazgą šiuo atveju, be presiavimo replių, naudojamas ir espanderis, skirtas išplėsti lizdą. Ši metodika taikoma montuojant sistemas, klojamas lygintuvo sluoksnyje arba grioviuose.
Užspaudus užstumiamą movą ant ant štucierio uždėto išplėsto vamzdžio, galima pasiekti sandarų sujungimą, tačiau vienkartiniam surinkimui įsigyti visą įrankį ne visada yra tikslinga.
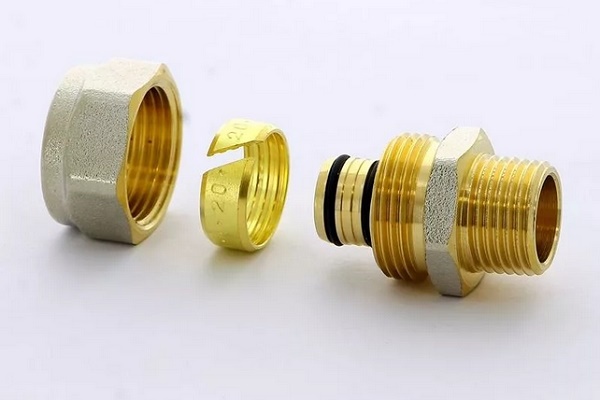
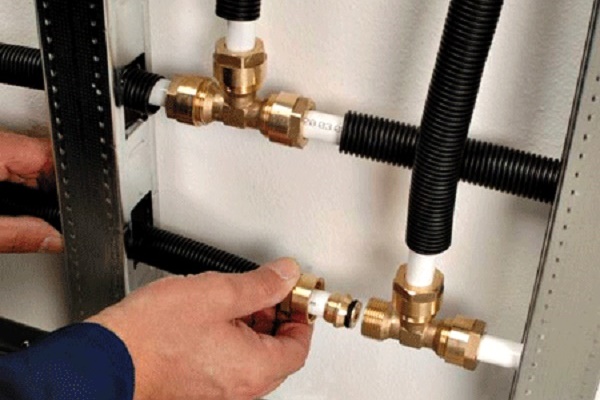
Išardoma (colinė) armatūra susideda iš korpuso, atviro užspaudimo žiedo ir guminės tarpinės. Sujungimui su buitiniais prietaisais yra numatytas sriegis.
Montavimo tvarka:
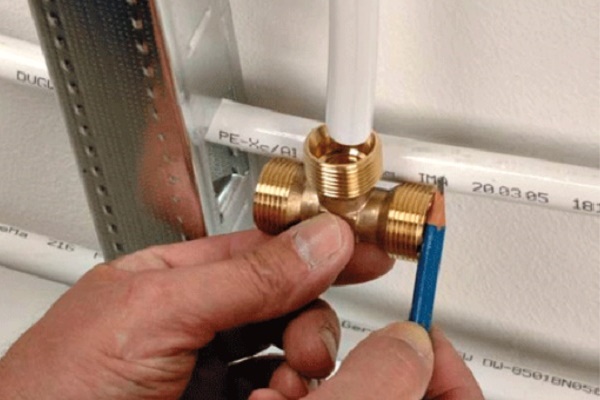
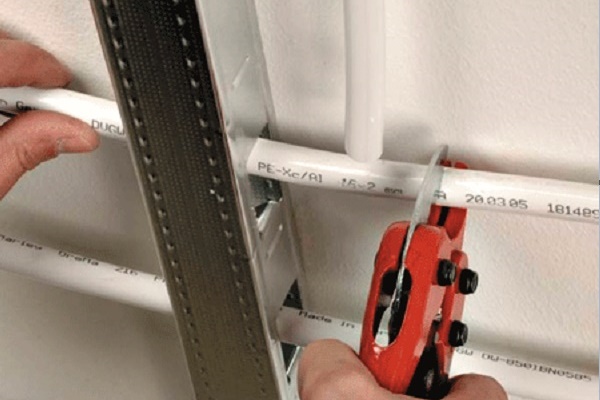
- Užtepkite ženklinimą ties fitingo montavimo vieta ir nupjaukite vamzdį.
- Uždėkite ant vamzdyno veržlę, užspaudimo žiedą.
- Sumontuokite fitingą, priveržkite veržlę.
- Patikrinkite sujungimo sandarumą.
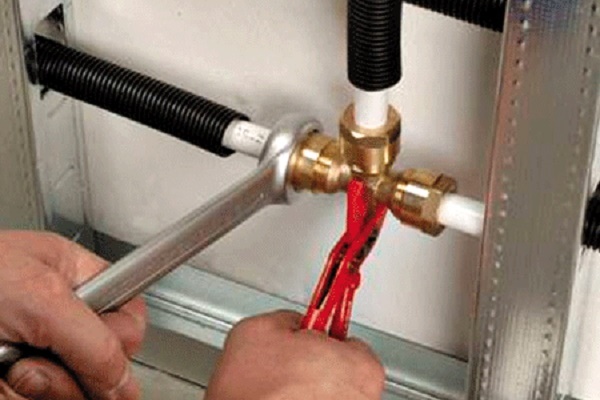
Kompresorinis fitingas laikomas sąlygiškai išardomu. Vamzdyno surinkimui naudojant šio tipo fitingus reikia minimalaus įrankių kiekio, užtenka poros veržliarakčių:
Armatūra yra patogi montuoti:
- Vamzdyną tvirtinimo vietoje išlyginkite per 10 cm ruožą.
- Tolygiai nupjaukite vamzdį.
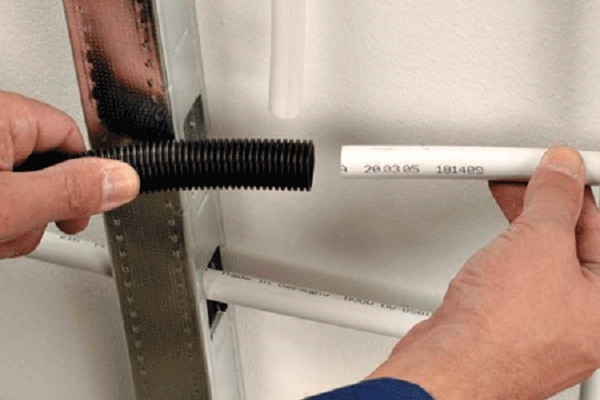
- Apdirbkite galus, uždėkite veržlę, žiedą.
- Koto dalį padengkite sandarikliu ir įstatykite į vamzdį.
- Užsukite užveržiamą veržlę.
Patikimiausias sujungimas metalo-plastikinių vamzdynų montaže pasiekiamas naudojant presines jungiamąsias detales. Šis metodas yra optimalus įrengiant paslėptus komunikacijų išvadus. Vamzdyno montavimui reikės presavimo mašinos, kalibratoriaus ir vamzdžių pjaustytuvo.
Su vertingais patarimais, kaip atlikti metalo-plastikinių vamzdžių presavimą, supažindins sekantis straipsnis, kuriame išsamiai aptarti visi montavimo niuansai.
Išvados ir naudingas vaizdo įrašas šia tema
Metalo-plastikinių ir polipropileninių magistralių atsparumo aukštam slėgiui palyginimas:
Mokomasis vaizdo įrašas apie laipsnišką metalopolimerinio vamzdyno montavimą naudojant presines jungiamąsias detales:
Metalo-plastiko vamzdžiai – abiejų medžiagų privalumų simbiozė. Kombinuota struktūra plečia metalopolimerinių gaminių taikymo sritį inžinerinėse komunikacijų sistemose įvairiuose statybos objektuose. Svarūs argumentai „už“: ilgaamžiškumas ir prieinama kaina.
Ar norite papasakoti, kaip rinkotės metalo-plastiko vamzdžius ir juos montavote savo rankomis? Turite naudingos informacijos apie komunikacinių sistemų įrengimą ar modernizavimą? Rašykite, prašome, komentarus žemiau esančiame bloke, užduokite klausimus, dalinkitės naudingomis žiniomis ir nuotraukomis straipsnio tema.
 Variniai šildymo vamzdžiai: rūšys, žymėjimo specifika + naudojimo ypatumai
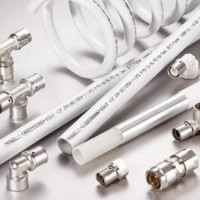 Presinės jungtys metalo plastiko vamzdžiams: rūšys, ženklinimas, paskirtis + montavimo darbų pavyzdys
 Polipropileniniai vamzdžiai ir jungtys: PP gaminių rūšys vamzdynų surinkimui ir sujungimo būdai
 Litavimo lydmetalis variui: lydmetalio rūšys ir jų charakteristikos + patarimai renkantis
 Kaip įpjauti plastikinį vamzdį: darbų ypatumai ir visų svarbių niuansų apžvalga
 Įranga vamzdžių pjovimui: įrankių tipai ir jų naudojimo ypatybės
 Kiek kainuoja dujų prijungimas prie privataus namo: dujų tiekimo organizavimo kaina
 Geriausios skalbimo mašinos su džiovykla: modelių reitingas ir patarimai pirkėjams
 Kas yra šviesos spalvinė temperatūra ir niuansai renkantis lempų temperatūrą pagal savo poreikius
 Dujinio vandens šildytuvo keitimas bute: keitimo dokumentinis įforminimas + pagrindinės normos ir reikalavimai