Kaip sulenkti profilinį vamzdį savo rankomis be specialių prietaisų

Profiliniai vamzdžiai yra nepakeičiami surenkant karkasus statybinėms konstrukcijoms. Šiltnamiai, įvairūs šiltnamiai, pavėsinės ir kiti objektai su jų pagalba yra greitai ir kokybiškai pastatomi. Tačiau ne viskas taip paprasta.
Norint sulenkti tokį vamzdį, tenka naudoti brangią specialią įrangą, o tai ne visada priimtina namų meistrui. Pakalbėkime apie tai, kaip sulenkti profilinį vamzdį namų sąlygomis.
Straipsnio turinys:
Profilinis vamzdis – kas tai?
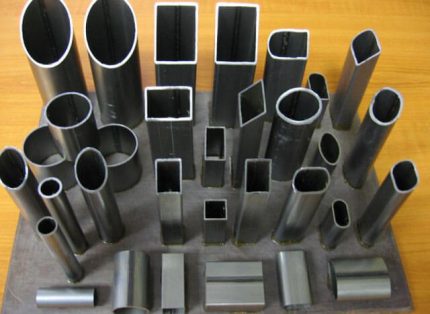
Profiliniu laikomas vamzdis, kurio skerspjūvis skiriasi nuo apvalaus. Jis gali būti stačiakampis, ovalus, šešiakampis arba kvadratinis. Vamzdis pasižymi didesniu stiprumu, nes jo briaunos atlieka standžiųjų briaunų vaidmenį.
Profiliniai gaminiai atlaiko dideles lenkimo apkrovas, todėl yra geras pasirinkimas įvairios paskirties pastatų metaliniams karkasams statyti.
Žaliava profilinių vamzdžių gamybai dažniausiai yra aukštai arba mažai legiruotas plienas. Pagal gamybos būdą skiriami elektra suvirinti, šaltai ir karštai valcuoti, besiūliai vamzdžiai.
Gaminiai skiriasi sienelės storiu ir profilio aukščiu. Tokie vamzdžiai gali būti naudojami įvairioms detalėms, tokioms kaip rėmai, laiptai ir turėklai, gaminti. Dažniausiai profilinį vamzdį naudoja statybose arkinėms konstrukcijoms statyti ir kaip geležinės sijos pakaitalą karkasų statyboje.
Profilinio vamzdžio lenkimo įgūdžiai pravers namų meistrams, norintiems savarankiškai įsirengti priemiesčio sklypą:
Galimi sunkumai darbo metu
Tiesą sakant, tokio vamzdžio lenkimas yra procesas, kai elementui suteikiama lenkta ir sklandi konfigūracija. Tai galima padaryti tik veikiant slėgiui, nes detalė yra labai tvirta. Norint sumažinti lenkimui reikalingą slėgio jėgą, galima naudoti lenkiamo fragmento kaitinimą.
Nepaisant akivaizdaus operacijos paprastumo, dėl lenkimo ne visada gaunami reikiamos konfigūracijos elementai. Gana dažnai iškyla problemų. Prie labiausiai paplitusių komplikacijų priskiriamos trys.
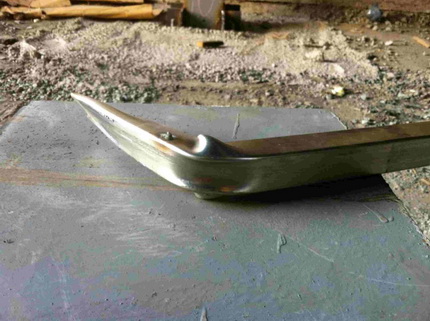
Pirmoji – tai, kad vidinė profilio pusė susilanksto savotiškomis klostėmis, kurios primena gofrą. Tinkamame variante ji tolygiai susitraukia.
Antrasis sunkumas – profiliuoto vamzdžio išorinės sienelės plyšimas. Lenkimo metu ji ištempiama. Kartais metalas neatlaiko jėgos poveikio ir trūksta. Trečia problema – vamzdis, keisdamas savo formą, gali prarasti elementų bendraašiškumą.
Tai reiškia, kad jo fragmentai išlenktoje būsenoje gulės skirtingose plokštumose. O tai neleistina. Praktika rodo, kad visi sunkumai kyla dėl neteisingo lenkimo būdo pasirinkimo.
Norint pasirinkti jį teisingai, reikia atsižvelgti į profiliuoto vamzdžio plastines galimybes. Jos nustatomos pagal pjūvio matmenis ir formą, taip pat gaminio sienelių storį. Remiantis šiomis vertėmis, galima apskaičiuoti mažiausią galimą užapvalinimo spindulį. Bandyti atlikti užapvalinimą mažesniu spinduliu griežtai nerekomenduojama.
Norint nustatyti mažiausią spindulį, mums reikia pjūvio aukščio. Jis apskaičiuojamas taip. Išmatuojamas profilio aukštis, iš jo atimamas dvigubas gaminio sienelės storis.
Gautas skaičius bus ieškomas aukštis, pažymėkime jį h. Vamzdžiams, kurių pjūvis yra stačiakampio arba kvadrato formos, galioja ši taisyklė. Jei profilio aukštis didesnis nei 20 mm, detalė atlaiko lenkimą ruože, kurio mažiausias ilgis yra h×3,5.
Gaminius, kurių profilis mažesnis nei 20 mm, galima lenkti ruože, kurio ilgis nuo h×2,5 ir daugiau. Ši taisyklė galioja visiems vamzdžiams. Tačiau detalės sienelės storis taip pat turi įtakos lenkimo ribojimams.
Kuo ji plonesnė, tuo didesnė plyšimo ar detalės suspaudimo tikimybė. Specialistai primygtinai nerekomenduoja bandyti lenkti plačių gaminių, kurių sienelių storis mažesnis nei 2 mm. Tokiu atveju optimaliausia naudoti suvirinimo aparatą.
Dar vienas momentas, kurį reikia žinoti. Vamzdžiai iš mažai legiruotų ir anglies lydinių yra labai elastingi ir po lenkimo gali tarsi „spyruokliuoti“, bandydami grįžti į pradinę formą.
Tai reiškia papildomą darbą su gaminiu, nes jį reikės iš naujo derinti pagal iš anksto pagamintą šabloną. Todėl rekomenduojama išsiaiškinti šio profilinio vamzdžio plastinio pasipriešinimo momento vertę ir lenkti atsižvelgiant į šį rodiklį. Kuo jis mažesnis, tuo mažiau detalė „spyruokliuos“.
Skirtingų profilio lenkimo būdų ypatumai
Yra du pagrindiniai profilinio vamzdžio lenkimo būdai: šaltasis ir karštasis. Pirmasis reiškia, kad lenkimo procesas atliekamas be išankstinio temperatūrinio poveikio detalei.
O antrasis atliekamas tik su iš anksto pašildytu vamzdžiu. Reikia pripažinti, kad detalės pašildymas žymiai padidina jos plastiškumą ir palengvina lenkimo procesą.
Normatyvų, griežtai reglamentuojančių šaltojo ir karštojo lenkimo metodų naudojimą profiliniams gaminiams, nėra. Jie galioja tik apvalaus skerspjūvio vamzdžiams. Pagal šiuos normatyvus karštasis lenkimas naudojamas detalėms, kurių skersmuo yra 100 mm ir didesnis. Stačiakampiams ir kvadratiniams vamzdžiams galioja kiek kitokios taisyklės.
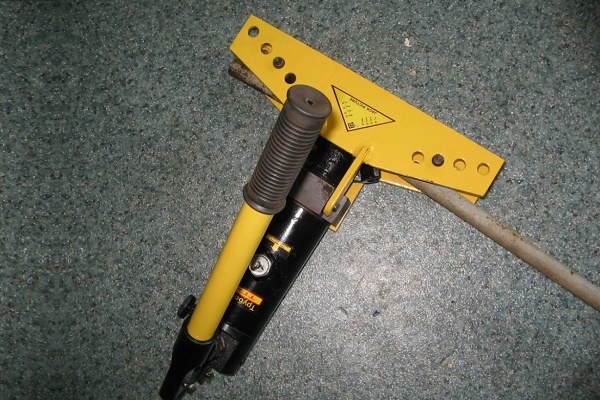
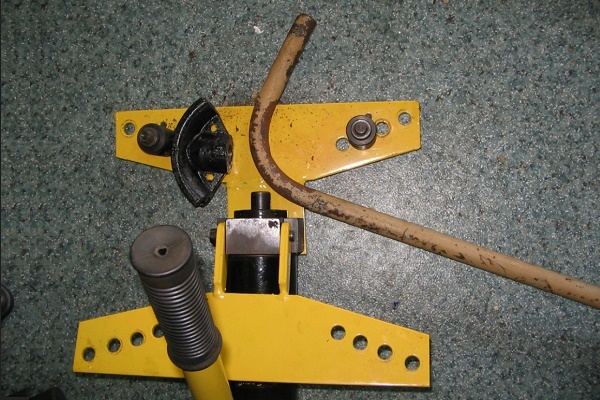
Jei laukia vienkartinis vamzdžio lenkimo darbas, galima nusipirkti, bet geriau išsinuomoti hidraulinį vamzdžių lenktuvą su rankine pavara:
Santechnikai rekomenduoja lenkti tik šaltuoju būdu visus vamzdžius, kurių profilio aukštis mažesnis nei 10 mm. Gaminius, kurių profilio aukštis yra 40 mm ir didesnis, lenkia karštuoju metodu.
Kaip lenkti detales, kurių profilio aukštis nuo 10 iki 40 mm, sprendžia vykdytojas. Kad nesuklystumėte, galite atlikti bandomąjį lenkimą. Apskritai, jei turite vamzdžių lenktuvą, su jo pagalba galite sulenkti vamzdį be jokio kaitinimo.
Jei specialaus įrankio nėra, verta atlikti bandomąjį profilinio vamzdžio lenkimą. Tam vienas detalės kraštas tvirtai užspaudžiamas veržtuvuose. Ant kito galo užmaunamas vamzdis, kurio skersmuo didesnis nei lenkiamo gaminio.
Gautą „petį“ reikia stipriai patraukti, lenkiant gaminį. Jei detalė lankstosi, galima naudoti šaltą lenkimo metodą. Jei ne, taikomas lenkimas su išankstiniu kaitinimu.
Karšto lenkimo subtilybės
Profilinio vamzdžio fragmento lenkimas vyksta po jo įkaitinimo. Pageidautina atlikti operaciją vienu priėjimu, nes pakartotinis metalo kaitinimas yra nepageidautinas. Gaminys, atvėsintas iki šviesiai vyšninės spalvos, gali plyšti.
Todėl toks būdas idealiai tinka atlikti vienetinį kampinį lenkimą. Norint lenkti profilį apvaliai arkai, jį reikia naudoti atsargiai, nes daugkartinis kaitinimas šiuo atveju neišvengiamas.
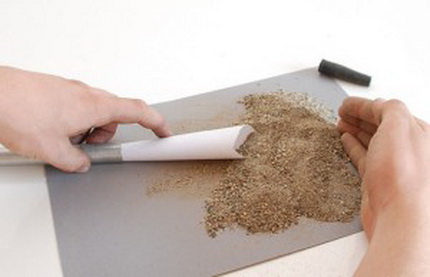
Norint teisingai sulenkti profilinį vamzdį karštu būdu, reikia naudoti užpildą. Taip pavyks išvengti galimo detalės sutraiškymo. Kaip užpildas paprastai naudojamas smėlis.
Optimalus variantas – vidutinio grūdėtumo statybinis smėlis. Jei jo nėra, tiks medžiaga iš vaikų smėlio dėžės. Pirmiausia jį reikia išvalyti nuo nereikalingų priemaišų.
Tam smėlis persijojamas per sietą su 2-2,5 mm akučių dydžiu. Taip pavyks atsikratyti didelių akmenukų ir šiukšlių. Jei lenkimo metu toks intarpas atsidurs tiesiai prie vamzdžio sienelės, jis suformuos reljefą, kuris visiškai nereikalingas.
Per smulkūs smėlio grūdeliai taip pat nereikalingi. Kaitinimo metu jie gali sukepinti, o tai nepageidautina. Todėl smėlį teks persijoti dar kartą, dabar jau per smulkų sietą. Jo akučių dydis turėtų būti apie 0,7 mm. Įkaitiname persijotą smėlį.
Užpildas paruoštas. Dabar galima užsiimti detale. Pradžioje reikia atkaitinti vamzdį toje vietoje, kur bus atliekamas lenkimas. Tada galima pradėti gaminti kamščius.
Reikės dviejų vienodo dydžio detalių, kurios uždarys abu profilinio vamzdžio galus, kad neišsibirtų jame esantis smėlis. Kamščiai gaminami tik iš medžio, kito negalima naudoti.
Apsispręskime dėl detalių dydžių ir formų. Tai turi būti piramidės, kurių kiekvienos ilgis dešimt kartų didesnis už pagrindo plotį. Pačio pagrindo matmenys turėtų beveik du kartus viršyti angos, kurią uždarys šis kamštis, matmenis. Paruoštus gaminius reikia pritaikyti prie vamzdžio.
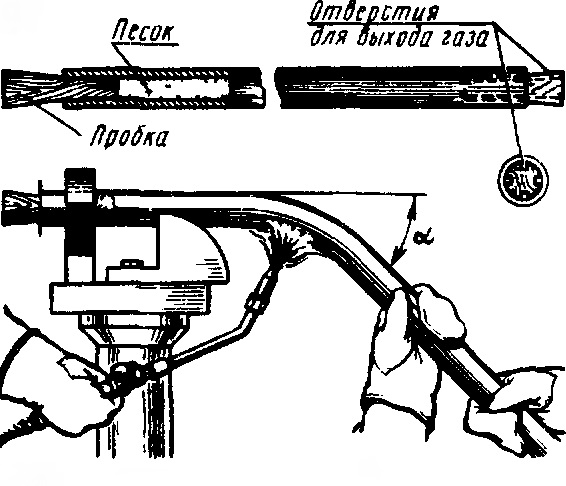
Jei viskas gerai, kiekvienoje vieno iš kamščių pusėje padarome išilginį griovelį. Per šiuos griovelius iš ruošinio išeis šildymo metu susikaupusios dujos. Galima pradėti pildyti vamzdį.
Tam imamas kamštis be griovelių ir įstatomas į vietą. Į priešingą detalės galą įkišamas paprastas piltuvas. Jei vamzdis ilgas, jis pastatomas kampu į žemę, jei trumpas – statmenai.
Per piltuvą mažomis porcijomis pilamas smėlis. Po kiekvienos porcijos imamas guminis ar medinis plaktukas ir gerai barteliuojama detalė iš apačios, padedant smėliui pasiskirstyti kuo tolygiau ir sutankėti. Kai per visą vamzdžio ilgį beldžiant girdisi duslus garsas, darbą reikia nutraukti. Tai reiškia, kad detalė visiškai užpildyta smėliu.
Smėliu užpildytas ruošinys uždaromas antruoju kamščiu. Dabar kreida reikia pažymėti ruožo, kuris bus kaitinamas, ribas. Jo ilgis turi būti ne mažesnis kaip šeši ruošinio skersmenys.
Detalė patikimai užfiksuojama spaustuvuose ar veržtuvuose. Jei vamzdis suvirintas, jį reikia užfiksuoti taip, kad siūlė būtų išorinėje lenkimo pusėje. Jei ji bus viduje, detalė gali plyšti.
Dabar reikia įkaitinti vamzdžio fragmentą iki raudonai vyšninės spalvos. Tai galima padaryti litavimo lempa arba dujiniu litavimo degikliu. Svarbus momentas. Visas ruožas turi kaisti tolygiai.
Negalima leisti atskirų fragmentų perkaitimo. Jei taip vis dėlto atsitiko, tokius ruožus reikia atvėsinti. Pakankamai įkaitinto vamzdžio indikatoriumi taps nuo jo atšokantys nuodegos.
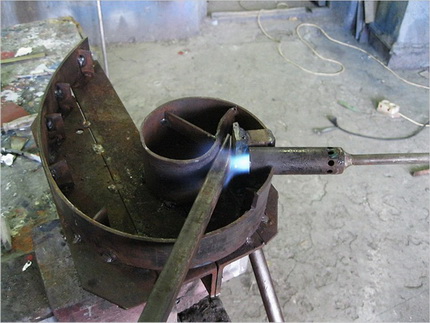
Kai ruošinys bus įkaitintas, ant jo galo užmaunamas didesnio skerspjūvio vamzdžio fragmentas. Taip, kad detalės kraštas šiek tiek nepasiektų būsimo lenkimo. Tada vamzdis atsargiai išlenkiamas iki reikiamos formos.
Tai reikia daryti vienu ypu, sklandžiu slenkamuoju judesiu vertikalioje ar horizontalioje plokštumoje. Gautas lenkimas tikrinamas pagal šabloną.
Išlenktas vamzdis turi atvėsti, po to jį reikia dar kartą palyginti su šablonu ir įsitikinti suteiktos formos teisingumu. Jei taip, kamščiai išmušami. Dažnai tai padaryti sunku, tuomet galima tiesiog išdeginti medinius kamščius ir išberti smėlį.
Kad lenkimas būtų aiškus, be raukšlių ir plyšimų, reikia kuo tankiau prikimšti vamzdį smėliu ir tolygiai įkaitinti detalę.
Šalto lenkimo ypatumai
Profilį išlenkti be kaitinimo galima įvairiais būdais. Lengviausia tai padaryti naudojant specialų įrankį, būtent profilio lenkimo stakles. Jas galima nusipirkti arba pasigaminti pačiam, o tai gana sudėtinga.
Tačiau įrankio pirkimas neatsipirks, jei reikia išlenkti tik keletą detalių. Todėl daugelį domina, kaip atliekamas profilinio vamzdžio lenkimas rankomis ir ar tai iš viso įmanoma.
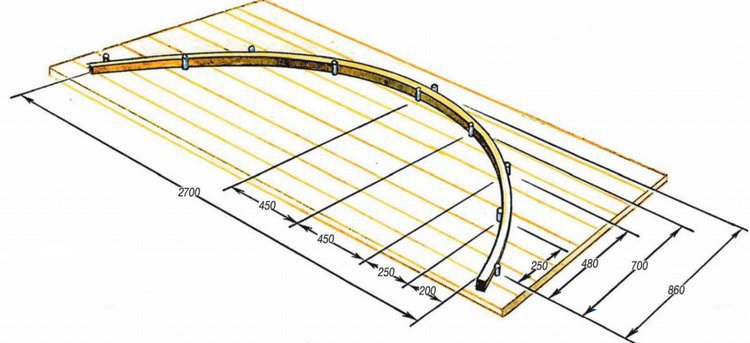
Tokia operacija yra visiškai įmanoma. Jai atlikti reikės paprasčiausių įtaisų, tokių kaip įtvaras ar lenkimo plokštė. Juos lengvai galima surinkti iš turimų medžiagų. Prieš lenkimą reikia nuspręsti dėl vamzdžio užpildo.
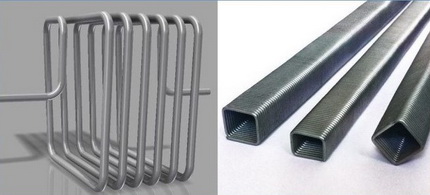
Jei jos profilio aukštis mažesnis nei 10 mm, detalės pildyti nereikia, aukštesniems gaminiams užpildas yra privalomas. Tai gali būti smėlis, paruoštas aukščiau aprašytu būdu, arba spyruoklė.
Pastaruoju atveju parenkama detalė, pagaminta iš plieno, su tankia apvija. Jos skersmuo turi būti toks, kad ji tvirtai tilptų į profilinio vamzdžio ertmę. Tik taip ji galės veiksmingai užkirsti kelią per staigiam vamzdžio skerspjūvio pokyčiui lenkimo vietoje.
Kad baigus darbą spyruoklę būtų galima be problemų išimti, prie jos krašto prieš montavimą patikimai pritvirtinamas vielos gabalas.
Dabar reikia nuspręsti dėl lenkimo įtaiso tipo. Tai galima padaryti žinant gaminio profilio aukštį. Plonam vamzdžiui, kurio profilio aukštis mažesnis nei 10 mm, naudojama lenkimo plokštė su kaiščiais, atliekančiais atramų vaidmenį. Jie išdėstomi pagal detalės lenkimo spindulį. Vamzdis dedamas tarp atramų, suteikiant jam reikiamą formą.
Detalę pradeda dėti nuo vidurio, taip paprasčiau atlikti operaciją. Vėliau palaipsniui juda link gaminio kraštų. Didelis tokio lenkimo būdo trūkumas yra būtinybė dėti dideles pastangas.
Be to, gana sudėtinga atlikti lenkimą tiksliai pagal šabloną, labai tikėtina, kad bus tam tikrų nukrypimų nuo nustatytos formos.
Vamzdžiai, kurių profilio aukštis didesnis nei 10, bet mažesnis nei 25 mm, lenkiami naudojant specialią įrangą, su voleliu. Ji veikia pagal vadinamojo Volnovo staklių principą.
Tai vyksta taip. Detalė tvirtai užspaudžiama veržtuvuose. Per ritinėlį jai yra taikoma didelė jėga, kuri sulenkia elementą. Tokiu būdu galima atlikti lenkimą tiksliau ir kokybiškiau.
Tačiau ir šiuo atveju teks įdėti nemažai fizinių pastangų, kad būtų pasiektas norimas rezultatas. Jei reikia gauti detalę su dideliu lenkimo spinduliu, pavyzdžiui, arką karkasinei konstrukcijai, naudojamos plokščiosios lygiagrečios plokštelės arba įtvaras.
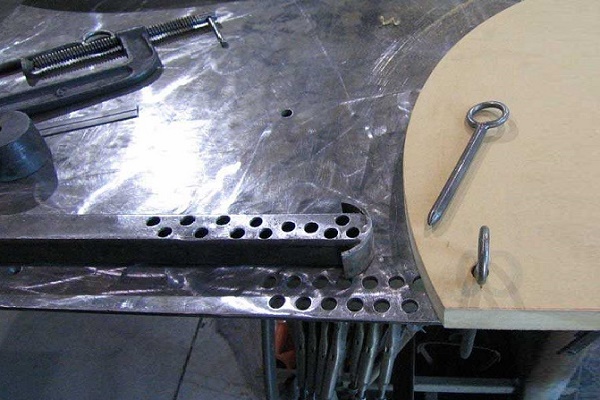
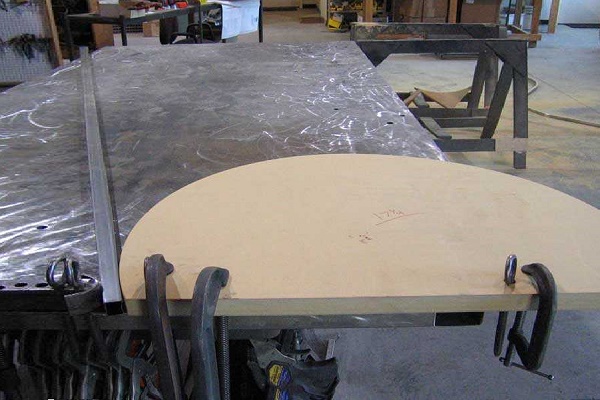
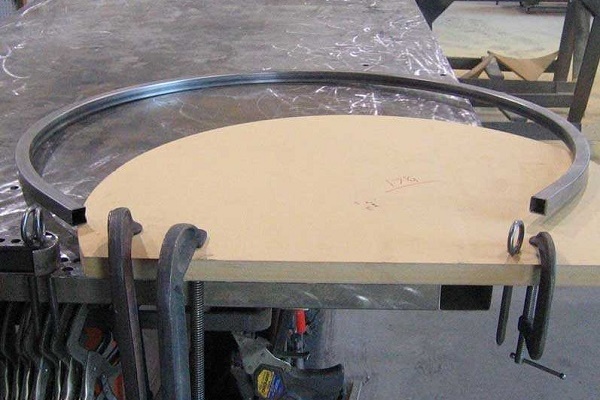
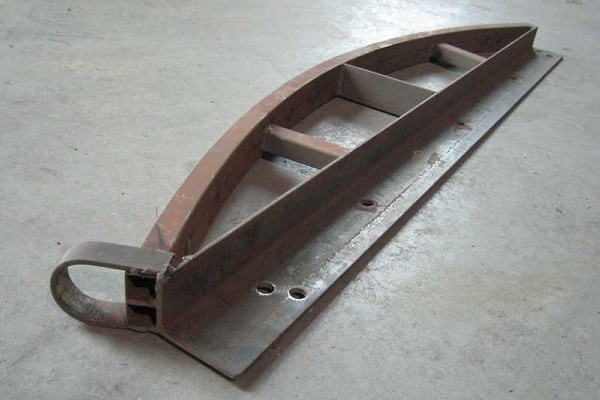
Įtaisas yra nejudantis apvalios formos šablonas, ant kurio išdėstyti spaustukai, skirti detalei fiksuoti.
Profilinis vamzdis su jėga įdedamas į griovelį, kurio dydis tiksliai atitinka gaminio profilį. Fiksuojantys spaustukai laiko detalės dalis vietoje, kol visas elementas bus sudėtas į įtaisą. Taip vamzdžiui suteikiama reikiama forma.
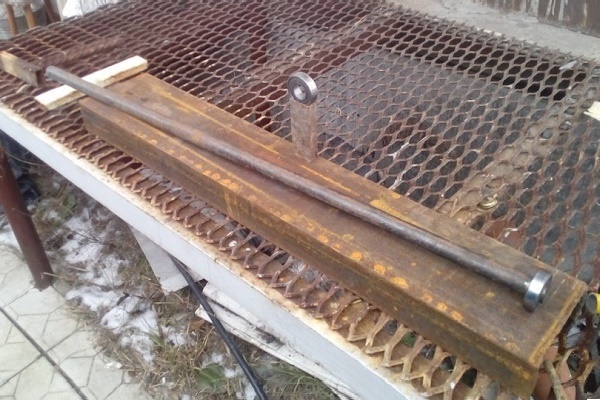
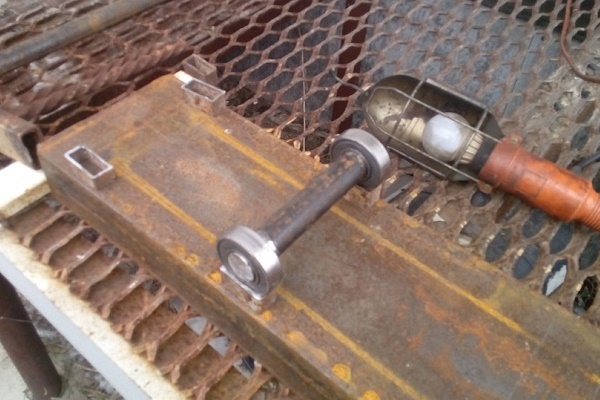
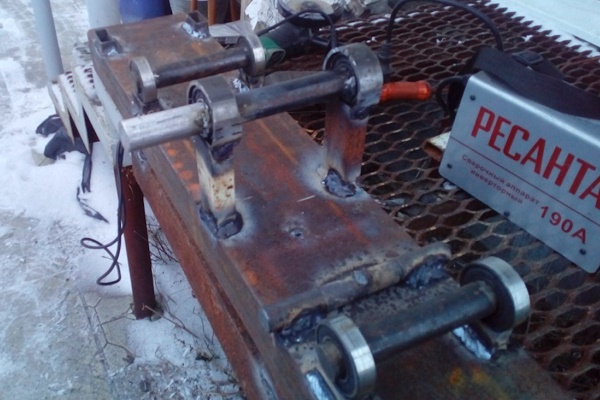
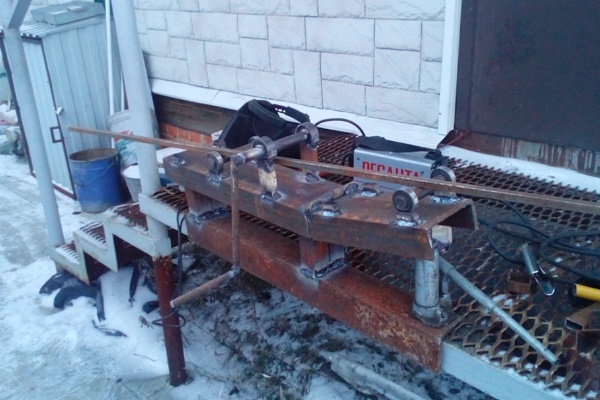
Jeigu turite pagrindinių elektrinio suvirintojo įgūdžių, paprastą profilinių vamzdžių lenkimo staklę galite pasigaminti savo rankomis:
Taip pat rekomenduojame peržiūrėti straipsnį, kuriame papasakojome, kaip lenkti vamzdžius iš įvairių metalų – daugiau skaitykite toliau.
Paprasčiausi prietaisai šaltam lenkimui
Panagrinėsime, kaip savarankiškai pagaminti du labai paprastus įtaisus, kurie padės išlenkti profilį vamzdį.
Profilio įtvaras
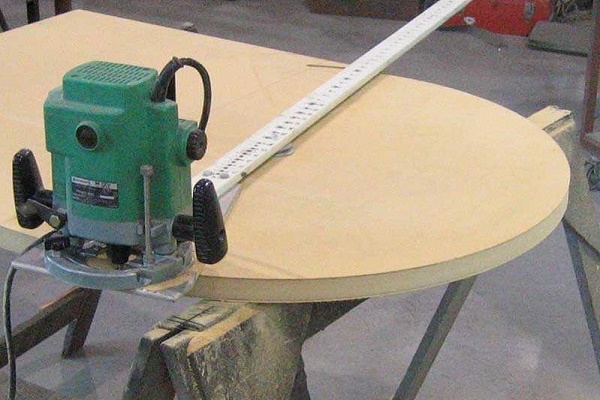
Pritaikymo pagrindu taps darbo stalas. Svarbu, kad ne tik darbo zona, bet ir erdvė aplink ją būtų laisva. Norint pritvirtinti įtvarą, viename stalo viršaus krašte reikės padaryti keletą arti vienas kito esančių skylių.
Pats įtvaras arba šablonas gaminamas iš faneros. Tačiau šis variantas tinka tik tuo atveju, jei planuojama pagaminti keletą detalių.
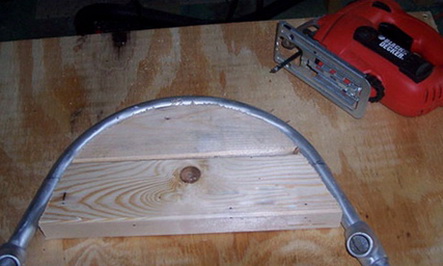
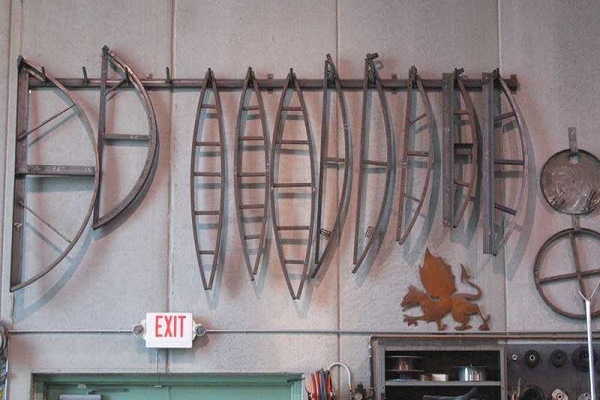
Jei reikės sulenkti daug vamzdžių pagal šį šabloną, įtvarą geriausia pagaminti iš plieninio kampainio. Kai kuriais atvejais profilio gaminį reikia sulenkti įvairiais kampais.
Tokiam darbui iš karto prireiks kelių šablonų, kuriuos reikia paruošti iš anksto. Prieš pradedant darbą, įtvaras tvirtai pritvirtinamas prie pagrindo spaustuvais.
Prie jos krašto patikimai fiksuojamas vamzdis, kurį reikia sulenkti. Po to atliekamas lenkimas. Operacija atliekama sklandžiai, be staigių trūkčiojimų. Vamzdžiui taikoma jėga turi didėti palaipsniui. Lenkimo metu detalė įgauna įtvaro formą. Tam reikės didelės jėgos.
Patobulinta lenkimo plokštė
Tai patogus daugiafunkcinis įtaisas, leidžiantis kokybiškai sulenkti profilį. Įrenginys sudarytas iš tvirto metalinio pagrindo plokštės, pritvirtintos ant piedestalo. Pastarasis tvirtinimo varžtais fiksuojamas dirbtuvės grindyse.
Paprastą pagaminti ir prieinamą kaina lenkimo plokštę su įtvaru galima pasidaryti savo rankomis:
Kaip variantą galima apsvarstyti panašų įrenginį, kuris tvirtinamas prie darbastalio. Po darbo lenkimo plokštę lengva išmontuoti ir nuimti, arba ją galima naudoti kaip stovą kitiems šaltkalvio darbams atlikti.
Tokiam įrenginiui pagaminti reikės storos metalo plokštės. Ji privirinama prie teleskopinio stovo. Lenkimo atramoms pagrindo plokštėje padaromos dvi skylės.
Į jas įstatomi atraminiai varžtai. Ant jų uždedami ir užfiksuojami skirtingų spindulių antgaliai, leidžiantys lenkti vamzdžius pagal poreikį. Iš storos lakštinės plieno išpjaunama prispaudimo plokštė.
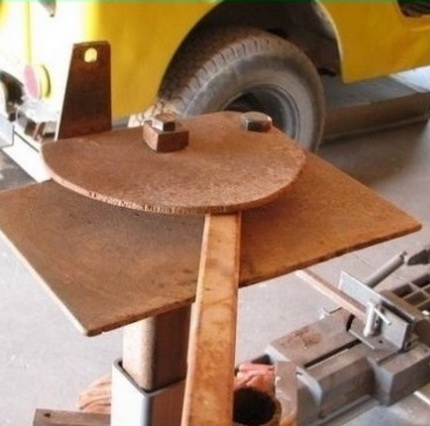
Jos naudojimas yra privalomas, kad lenkiamos detalės bendraašiškumas nebūtų pažeistas, nes lenkiant profilinį vamzdį be vamzdžio lenkimo įrenginio galima netyčia deformuoti jį dviem skirtingomis kryptimis. Plokštė tvirtinama virš antgalių ant atraminių varžtų.
Pats lenkimo procesas yra toks. Vamzdžio atkarpa fiksuojama įrenginyje, po to su jėga traukiama už priešingo krašto. Detalė turėtų pradėti lenktis. Jei taip neatsitinka dėl nepakankamos jėgos, galima pabandyti padidinti svirtį, pridedant detalę didesnio skersmens vamzdžiu.
Išvados ir naudingas vaizdo įrašas šia tema
Vamzdį lenkiame naudodami įtvarą iš plieninių kampuočių:
Kaip lengvai ir greitai pasigaminti naminį vamzdžių lenkimo įrenginį:
Paprasčiausias profilinio vamzdžio lenkimo būdas:
Rankinio profiliuotų vamzdžių lenkimo būdų yra gana daug. Ir visi jie turi bendrą trūkumą: jų lenkimui reikia labai didelės jėgos. Fiziškai nepasiruošęs meistras gali nesusidoroti su tokiu darbu. Dalių lenkimas naudojant specializuotus įrenginius yra daug lengvesnis, tikslesnis ir nereikalauja ypatingų fizinių pastangų.
Problema ta, kad tokios įrangos kaina yra gana didelė. Todėl pirkti prietaisą tik tam, kad atliktumėte vienkartinį darbą, neabejotinai yra nenaudinga. Geriausias variantas – nuomoti specializuotą įrangą, kuri už nedidelį mokestį leis gauti profilinius gaminius, sulenktus tiksliai pagal šabloną.
Jei turite reikiamų įgūdžių, pasidalinkite, prašau, patirtimi su mūsų skaitytojais. Atsiliepimų forma yra po straipsniu. Ten pat galite užduoti klausimą straipsnio tema, o mes pasistengsime operatyviai į jį atsakyti.
 HDPE vamzdžių montavimas savo rankomis: suvirinimo instrukcija + kaip sulenkti arba ištiesinti tokius vamzdžius
 Staklės profilinio vamzdžio lenkimui: kaip savo rankomis pasigaminti vamzdžių lenkimo stakles
 Kaip pasigaminti kėdę iš polipropileno vamzdžių savo rankomis: žingsnis po žingsnio gamybos instrukcija
 Savo rankomis pagaminti dirbiniai iš propileno vamzdžių: naminių gaminių variantai namams
 Metalo plastiko vamzdžių montavimas savo rankomis: sujungimo technologija ir vedimo pavyzdžiai
 Montavimas polipropileno vamzdžių savo rankomis: darbo su PP vamzdynu technologija
 Kiek kainuoja dujų prijungimas prie privataus namo: dujų tiekimo organizavimo kaina
 Geriausios skalbimo mašinos su džiovykla: modelių reitingas ir patarimai pirkėjams
 Kas yra šviesos spalvinė temperatūra ir niuansai renkantis lempų temperatūrą pagal savo poreikius
 Dujinio vandens šildytuvo keitimas bute: keitimo dokumentinis įforminimas + pagrindinės normos ir reikalavimai
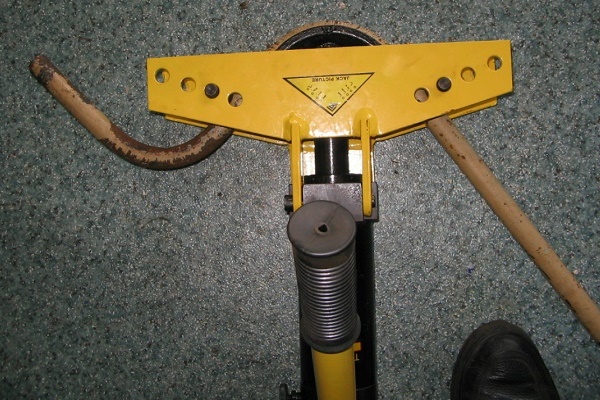
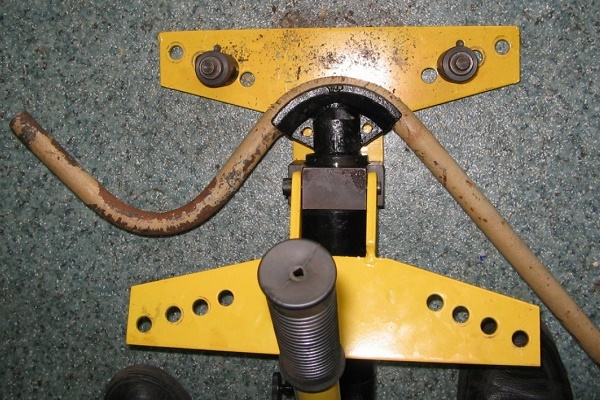
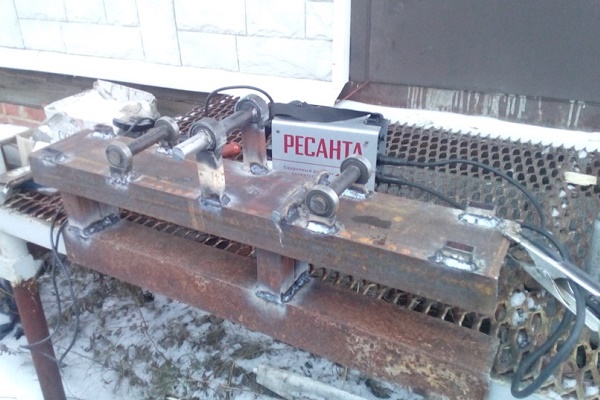
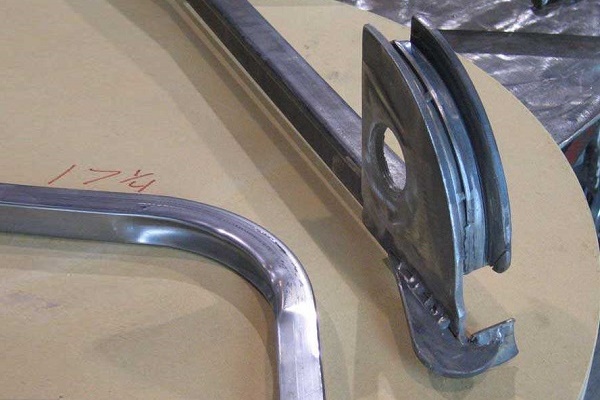
Aš bandžiau pats, naudodamas šildymą, sulenkti du profilinius vamzdžius vienodai:
1) Jie gavosi skirtingi!
2) Vidinė pusė susiraukšlėjo (bet pasisekė, kad išorinė pusė gerai ir lygiai išsitempė).
3) Daugiau pats už tai nesiruošiu.
Keista, kad prekybos vietose niekas negalėjo pasakyti, kur man kreiptis dėl šio darbo. Taisiau savo klaidas taip pat pats, pakenčiamai. Neidealu, bet susidorojau.