HDPE vamzdžių montavimas savo rankomis: suvirinimo instrukcija + kaip sulenkti arba ištiesinti tokius vamzdžius

Mažo slėgio polietilenas (PND) populiarumo reitinge tarp medžiagų, naudojamų vamzdynų surinkimui, užima pirmaujančias pozicijas. Tokio paklausumo paslaptis lengvai paaiškinama naudojimo universalumu ir polietileninių vamzdžių montavimo paprastumu.
Tačiau, kaip ir dirbant su bet kuriuo kitu polimeru, kokybišką PND vamzdžių montavimą Jūsų rankomis galima atlikti tik griežtai laikantis technologijos. Mes papasakosime, į kokius niuansus atsižvelgti, atliekant elementų sujungimą. Paaiškinsime, kaip teisingai atlikti jų lenkimą ir tiesinimą.
Straipsnio turinys:
Veiksmingi PND vamzdžių sujungimo būdai
Technologiškai sujungti PND vamzdžius galima dviem pagrindiniais būdais – neišardomu ir išardomu.
Pirmasis būdas reikalauja naudoti suvirinimo aparatą, antrasis įgyvendinamas nenaudojant tokio.
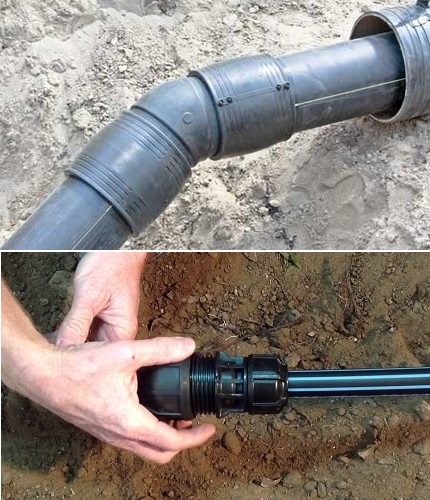
Suvirinti neišardomi sujungimai suteikia maksimalaus sandarumo galimybę, kas ypač aktualu įrengiant slėgines magistrales. Išardomos jungtys yra patogios montuojant ir leidžia bet kada išardyti vamzdyną, kad pakeisti magistralės konfigūraciją arba papildyti ją naujomis atšakomis.
Neišardomi sujungimo būdai
PND vamzdžiams sujungti taikomi du neišardomi sujungimo būdai: suvirinant vamzdžius sandūroje ir montuojant elektrosuvirinimo movą.
Bet kuriuo atveju, įgyvendinant šiuos metodus, sujungimams keliami tokie reikalavimai:
- Maksimalus suvirinamų atkarpų poslinkio kampas turi būti ne didesnis kaip 10% nuo sujungiamų vamzdžių sienelės storio.
- Sandūrinę siūlę reikia padaryti aukščiau gretimų atkarpų paviršiaus išorinio lygio.
- Kokybiškai atliktos siūlės volo aukštis turi svyruoti nuo 2,5 iki 5 mm.
Optimali volo aukščio vertė priklauso nuo lydomo gaminio sienelių storio. Ant plonasienių vamzdžių (iki 5 mm) jis turi būti ne didesnis kaip 2,5 mm. Jei vamzdžių sienelių storis svyruoja nuo 6 iki 20 mm, volo aukštis turi būti ne didesnis kaip 5 mm.
Vamzdžių suvirinimo būdu (sandūroje)
Nenuimamoji jungtis sukuriama suminkštinant medžiagą iki tamprios masės, kad jos dalys difuziškai susijungtų. Jis naudojamas vamzdžiams, kurių sienelių storis viršija 5 mm.
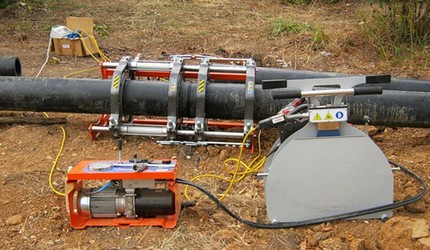
Suvirinimo metodas naudojamas tiesiose vandentiekio atkarpose, kurias numatoma eksploatuoti esant slėgiui. Tik jis leidžia gauti sandarią jungtį, kai skersmuo didesnis nei 200 mm, nes nesukelia vamzdžių standumo praradimo, dėl ko atsirastų deformacija.
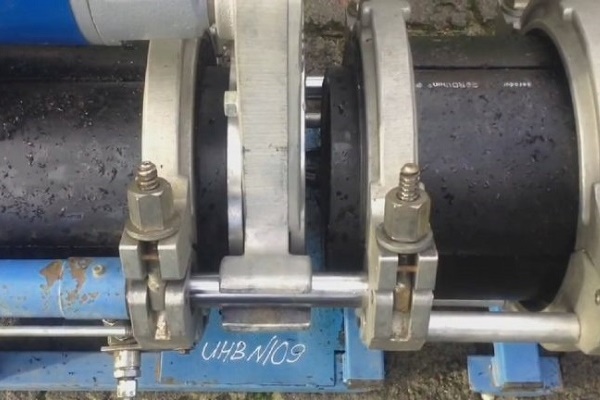
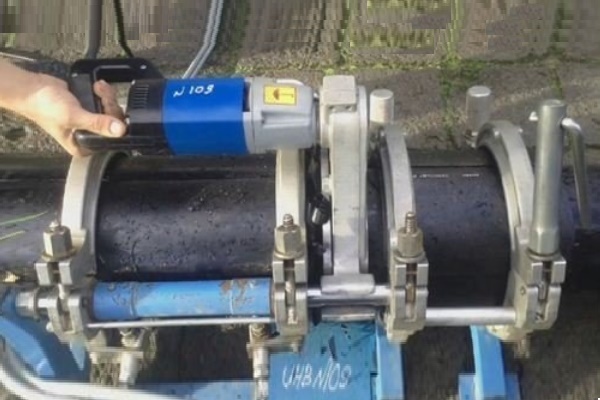
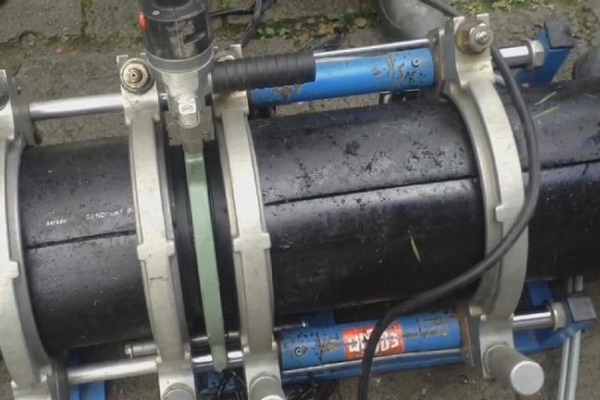
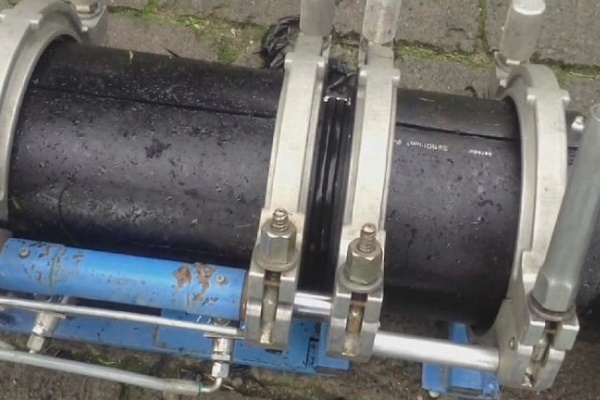
Tvirtas HDPE vamzdžių suvirinimas savo rankomis atliekamas naudojant specialų įrankį. Metodo esmė – kaitinant sujungiamų dalių galus iki klampios būsenos naudojant kaitinimo antgalį. Suminkštėję galai tiesiog spaudžiami vienas prie kito, o po to jungimo vietai leidžiama atvėsti.
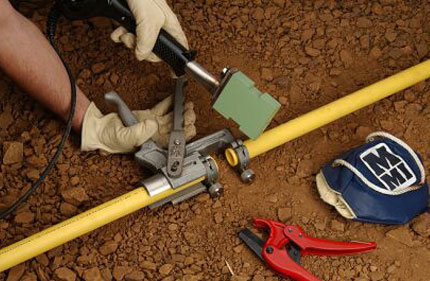
Atliekant suvirinimo darbus svarbu išlaikyti kaitinimo elementų temperatūros režimą.
Kaitinimo elementų laiko išlaikymo ir temperatūros parametrai nustatomi atsižvelgiant į tris veiksnius:
- Vamzdyno sienelių storis.
- Atšakų skersmuo.
- Suvirinimo įrenginio techniniai parametrai.
Vamzdžių sujungimas suvirinant yra patikimiausias ir ilgaamžiškiausias variantas. Juo galima sukurti nenuimamą tvirtinimą, kuris gali atlaikyti tiek neslėginių, tiek slėginių vandens tiekimo sistemų slėgį.
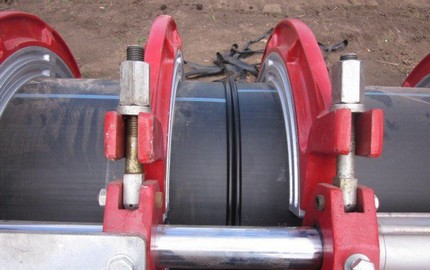
Suvirinimas atliekamas tokia seka:
- Vamzdynas nupjaunamas iki reikiamo dydžio. Išlyginama galų plokštumų lygiagretė. Galai nuvalomi švitriniu popieriumi.
- Nuo galų nuimama 2–3 mm pločio nuožulna. Suvirinimo vieta kruopščiai nuvaloma ir apdorojama riebalų šalinimo priemone.
- Suvirinimo aparatas nustatomas į 260 °C įkaitimo ženklą. Kol jis įkaista, užmaunami suvirinimo antgaliai ir laukiama, kol jų įkaitimo laipsnis pasieks nustatytą temperatūrą.
- Naudodami centravimo mechanizmą, į antgalio ertmę įstatykite jungiamąją detalę ir vamzdžio galą. Jei lituoklyje centravimo mechanizmas nėra numatytas, bendraašumą teks tikrinti „iš akies“, kuo tiksliau atliekant sujungimą.
- Sucentruotus elementus užstumkite iki nurodytos žymės, sujungdami juos spaudžiant, ir palaikykite instrukcijoje nurodytą laiką, kad išsilydytų.
- Baigę darbą, aparatą nustumkite į šalį ir atjunkite nuo tinklo. Suvirintą atkarpą be paslinkimo ir pasukimo fiksuokite nustatytoje padėtyje, kol paviršius visiškai atvės.
Atliekant suvirinimą, svarbu neperlaikyti. Tai gali sukelti polietileno pritekėjimą ant gaminio vidinio skersmens.
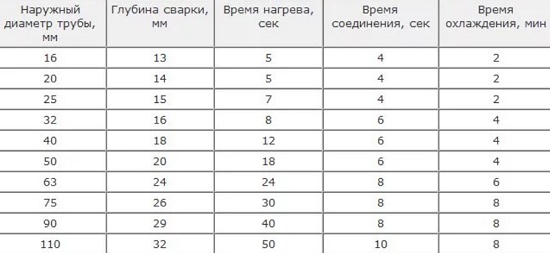
Norint gauti patikimą tvirtinimą, įtaisymo gylis turėtų būti maždaug 2 mm. Išlaikant nustatytą gylį, suvirinimo siūlė bus lygi ir reprezentatyvi, su vienodu atstūmo aukščiu.
Su HDPE vamzdžių sandūrinio suvirinimo etapais supažindins ši nuotraukų atranka:
Elektromovų suvirinimo būdu
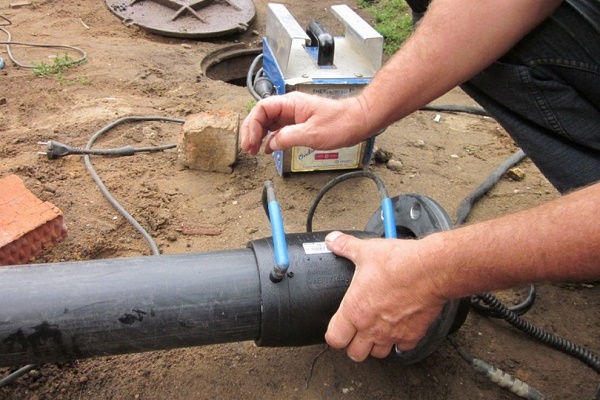
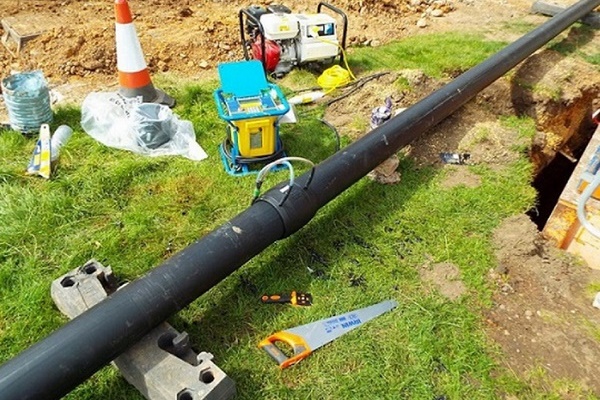
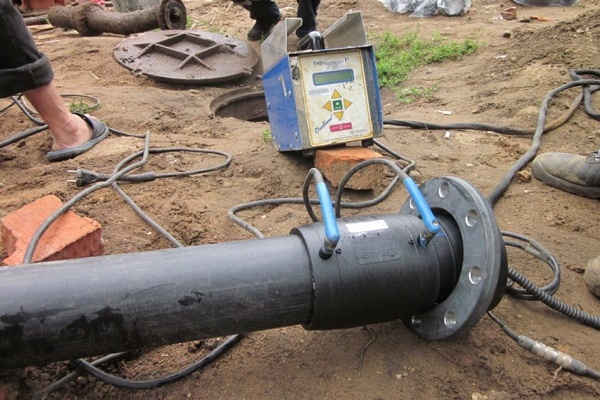
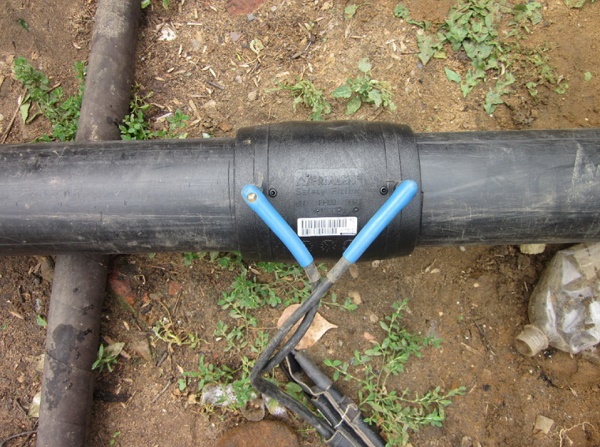
Įgyvendinant šį neardomojo sujungimo būdą, naudojamas elektromufinis suvirinimas arba elektrinis suvirinimo jungiamasis elementas.
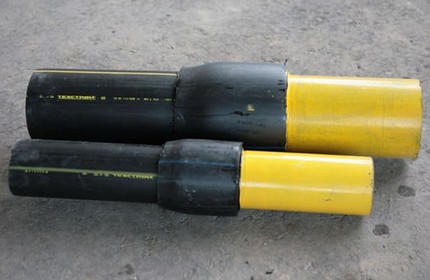
Šis metodas yra efektyvus, kai tenka dirbti ankštomis sąlygomis. Pavyzdžiui, atliekant remonto darbus šuliniuose arba kai reikia padaryti įpjovas į anksčiau sujungtus vamzdžius.
Vieningų standartų, skirtų moviniam litavimui atlikti, vietiniuose norminiuose dokumentuose nėra. Ši technologija dažniau taikoma Europos šalyse ir reglamentuojama DVS-220715 standartais.
PND vamzdžių sujungimo naudojant movas technologija apima keletą pagrindinių etapų:
- Komunikacijos ruožo paruošimas. Išorinis atšakos paviršius nuvalomas nuo riebalų ir dulkių. Šiam tikslui naudojami muilo ir spirito tirpalai, kurių platų asortimentą galima rasti statybos parduotuvėse.
- Sujungimo vietų apdorojimas. Sujungimo tankumas tiesiogiai priklauso nuo to, kaip lygiai atliktas pjūvis. Norint gauti idealiai lygų paviršių, vamzdžio galas nuvalomas smulkiagrūdžiu švitriniu popieriumi.
- Nuolydžių sukūrimas. Atšakos sujungimas nukerpamas 45° kampu. Nuolydis užtikrins maksimaliai glaudų elementų prigludimą ir jų tvirtinimą.
- Movos montavimas. Mova prijungiama prie maitinimo šaltinio. Jai įšilus iki nustatytos temperatūros, viena puse (šerdimi) mova užmaunama ant vamzdžio, o antruoju galu (įvore) sujungiama su antruoju vamzdžio atšakos.
Pagrindinė elektromuftinio suvirinimo sąlyga – užtikrinti dalių nejudrumą šildymo ir vėsinimo metu. Įstatant atšakų segmentus į įkaitintos movos ertmę, svarbu darbą atlikti greitai, bet kuo atsargiau, kad neperkaitinti polietileno.
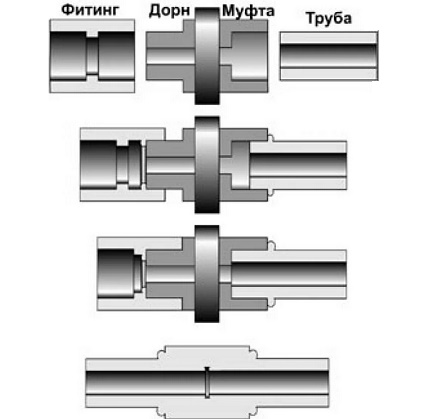
Įstatant segmentus į movos ertmę, būkite pasirengę, kad iš po jos pradės po truputį išsiskirti skystas plastikas. Baigus darbus belieka nuimti movą, o sujungtą vamzdyną padėti ant kieto paviršiaus, kad jį užfiksuoti norimoje padėtyje.
Atvėsus lydalui, sujungimo vietoje bus matomas prie vamzdžio glaudžiai prigludęs užspaudžiamas spaustuvas.
Tačiau renkantis šį metodą, verta atsižvelgti, kad plastikiniai vamzdžiai nepasižymi dideliu standumu. Todėl esant dideliam vidiniam slėgiui, sukurta siūlė gali tiesiog prasiskirti. Movinė jungtis nėra geriausias sprendimas įrengiant šildymo komunikacijas ir kriauklės atšakas.
Straipsnis, kurį rekomenduojame perskaityti, yra skirtas įvairių PND vamzdžių suvirinimo būdų privalumų ir trūkumų vertinimui.
Išardomi sujungimo metodai
Jei svarstome išardomųjų jungčių variantus, jie įgyvendinami naudojant flanšus ir kompresinius jungiamąsias detales. Griežtai laikantis montavimo reikalavimų, jie tampa tokie pat patikimi kaip ir tie, kurie sukuriami naudojant suvirinimo aparatą.
Bet kokio tipo neardomieji sujungimai apima tamprų elementą. Suspaudus užveržimo įrankiu, jis užpildo visas tuštumas jungties srityje, taip išvengiant nuotėkių.
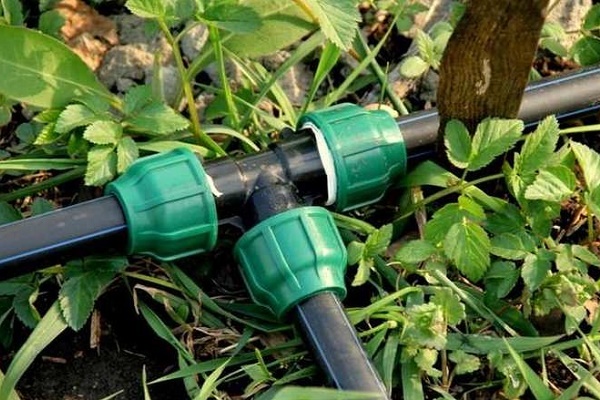
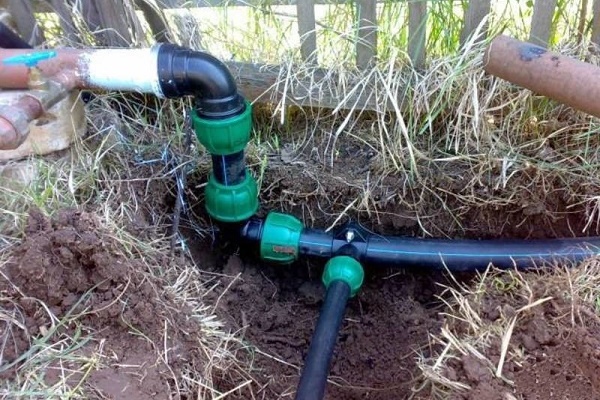
Naudojant PND jungtis
Šiam metodui įgyvendinti naudojamos kompresinės jungiamosios detalės, kurios yra srieginiai vamzdžiai su išorine sriegiuote abiejuose galuose.
Jos gali sujungti vamzdžius, užtikrindamos sandarią jungtį, pasižyminčią aukštais sandarumo rodikliais. Be to, išardomą jungtį bet kada galima nuimti, norint pakeisti magistralės konfigūraciją ar atlikti skubų remontą.
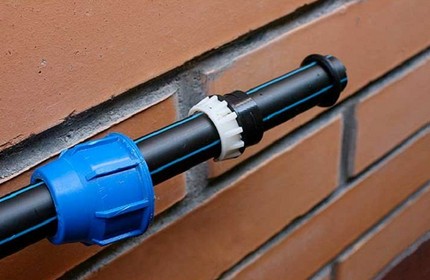
Veiksmų seka, norint gauti movinį sujungimą:
- Ant paruoštų abiejų vamzdžių galų užmaunamas tarpinis žiedas, pagamintas iš poliuretano arba gumos. Žiedo išorinis skersmuo turi būti lygus sujungiamų vamzdžių vidiniam matmeniui.
- Galai aprūpinami įtempimo veržle ir dviem prispaudžiamomis poveržlėmis. Pirmoji poveržlė skirta išspausti tarpinį žiedą, antroji – sandarinti veržlę vamzdžio galo atžvilgiu.
- Sujungimas sujungiamas pagal principą „vamzdis – mova – vamzdis“. Siekiant padidinti patikimumą, jis iš abiejų pusių iki galo prispaudžiamas įtempimo veržle.
Montuojamoms detalėms surinkti naudojamas specialus raktas. Juo atsukamos jungiamųjų movų prispaudžiamosios veržlės.
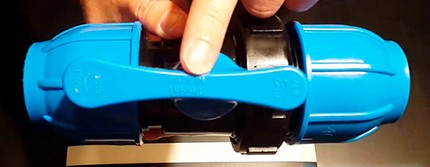
Pagrindinis šio sujungimo metodo privalumas yra tai, kad jį patogu atlikti net ir gerokai nukritus aplinkos temperatūrai. Tuo tarpu suvirintų jungčių riba yra ne mažiau kaip +5°С.
Platus skirtingų diametrų jungiamųjų elementų asortimentas leidžia surinkti bet kokius išvadus, atliekant reikiamus išsišakojimus vamzdyne.
Įrengiant flanšą
Flanšinis sujungimo tipas pasirenkamas, kai reikia prijungti HDPE vamzdyną prie plieninių vamzdžių. Flanšais patogu prie magistralių prijungti vožtuvus, reguliatorius ir sklendes.
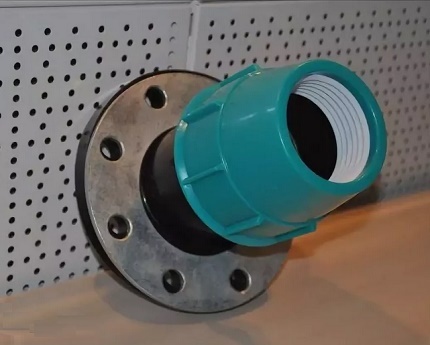
Polietileniniams vamzdžiams montuoti naudojami flanšai, atitinkantys GOST 12882-80. Jie turi padidintą vidinį diametrą.
Flanšo įrengimo darbai atliekami tokia seka:
- Viename komunikacijos gale padaromas sriegis.
- Į sriegį įsukamas elementas.
- Ant elemento užmaunamas prijungiamo vamzdžio atšakas.
- Sujungimo vieta pašildoma mova arba statybiniu feniu.
Prieš užmaunant flanšą, būtina patikrinti, ar nėra aštrių iškyšų ir atplaišų, kurios gali pažeisti polietileninio vamzdžio galą.
Kaip sulenkti ar ištiesinti gaminį?
Polietileniniai vamzdžiai parduodami tiesiais 12 metrų ilgio gabalais arba kaip vientisi gaminiai, suvynioti į dideles ritinius. Susuktoje būsenoje gaminiai įgauna žiedų formą ir deformuojasi. Prieš ištiesinant arba sulenkiant deformuotą HDPE vamzdį, jį reikia pašildyti.
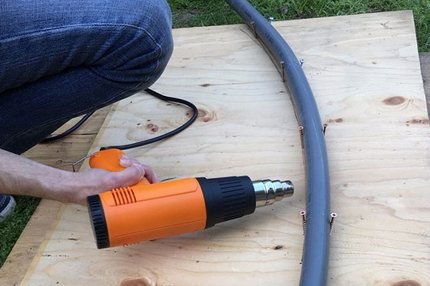
Žemo slėgio polietilenas garsėja geru elastingumu. Tačiau šią savybę praranda, kai kaitinimo temperatūra viršija +80°C. Šis momentas ir išnaudojamas, kai reikia pakeisti gaminio konfigūraciją.
Tačiau verta atminti, kad tiesinimui ar lenkimui temperatūrą galima kelti tik trumpam laikotarpiui. Juk polietileninis vamzdis priklauso statybinių medžiagų kategorijai, kurias pažeidus temperatūros režimą galima sugadinti.
Vamzdžio tiesinimo būdų apžvalga
Ištiesinti vamzdį, pašalinus įlenkimus, atsiradusius jį laikant ir transportuojant, paprasčiausia po lengvo gaminio pašildymo. Jei vamzdyno keitimas ar remontas atliekamas vasaros laikotarpiu, kai saulės spinduliai maksimaliai kaitina, galima juos panaudoti užsibrėžtam tikslui pasiekti.
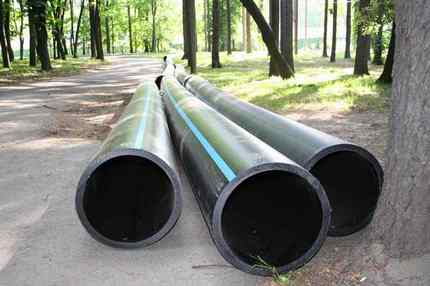
UV spinduliai nepablogins polietileno eksploatacinių parametrų, tačiau laikinai suminkštins gaminio sieneles. Jums beliks tik pritvirtinti suminkštėjusį vamzdį prie kietos atramos ar sienos, arba paguldyti į iš anksto iškastą tranšėją. Prieš tiesinant išlenktą PND vamzdį ant žemės, reikia išlaisvinti sklypą.
Jei darbą tenka atlikti žiemą, gaminiui pašildyti naudokite karštą vandenį. Tačiau šis metodas veiksmingas vamzdžiams, kurių dydis neviršija 50 mm. Kaip pagalbines tiesinimo priemones galima naudoti metalinius turėklus ir mūrą. Bet kuriuo atveju: kuo trumpesnė gaminio atkarpa, tuo lengviau bus su ja dirbti.
Veiksmingi metodai, leidžiantys sulenkti ruošinį
Jei susidaro priešinga situacija, kai reikia sulenkti PND vamzdį, taikomas tas pats terminis apdorojimas.
Pašildymui naudojami šie metodai:
- pūti karštu nukreiptu statybinio džiovintuvo oru;
- šildyti gaminio sieneles dujiniu degikliu;
- apipilti paviršių verdančiu vandeniu.
Siekiant supaprastinti lenkimo procedūrą, geriau pasigaminti formavimo karkasą. Apvalą, kurio dydis atitinka lenkiamo vamzdžio skersmenį, galima padaryti iš įprastų medienos plaušų plokščių lakštų. Kad apvalo paviršius būtų lygus, nušlifuokite jį švitrinio popieriaus gabalėliu.
Norint sulenkti PND vamzdį naudojant džiovintuvą, darbas atliekamas tokia seka:
- Apdorojama vieta pašildoma statybiniu džiovintuvu.
- Suminkštėjęs ruošinys įgilminamas į formavimo karkasą.
- Atsargiai sulenkiamas vamzdis, nenaudojant pernelyg didelių jėgų, kad lenkimo vietoje neplyštų gaminys.
Sukūrus reikiamą lenkimo kampą, reikia palikti gaminį, kol visiškai atvės, ir tik tada išimti iš karkaso.
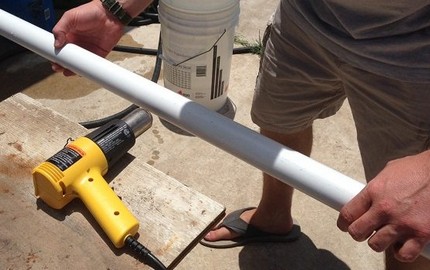
Svarbus momentas: kaitindami vamzdį, turite laikytis „aukso vidurio“. Jei paviršius nepakankamai įkaitintas lenkimo metu, vamzdis gali sulūžti. O jei kaitindami per arti priglausite šildymo elementą prie gaminio, polimeras gali užsidegti.
Išvados ir naudingas vaizdo įrašas šia tema
Su PND vamzdžių suvirinimo ir apdorojimo niuansais susipažinkite toliau pateiktuose vaizdo įrašuose.
Vaizdo įrašas #1. Kaip atliekamas sandūrinis suvirinimas:
Vaizdo įrašas #2. Elektromufinio suvirinimo pavyzdys:
Vaizdo įrašas #3. Vamzdžio tiesinimo variantas:
Renkantis polietileno vamzdžių sujungimo ir išlyginimo būdą, būtina atsižvelgti į darbinės terpės slėgio lygį. Tai leis sumažinti neigiamą atliktų manipuliacijų vamzdynu poveikį jo techninėms charakteristikoms.
Ar jums žinomi technologiniai polietileno vamzdžių sujungimo niuansai, neaprašyti straipsnyje? Jei turite asmeninės patirties tiesiant PND vamzdynus, kuria norėtumėte pasidalyti su svetainės lankytojais ir su mumis, prašome rašyti komentarus žemiau esančiame bloke, talpinkite nuotraukas, klauskite straipsnio tema.
 Montavimas polipropileno vamzdžių savo rankomis: darbo su PP vamzdynu technologija
 Kaip pasigaminti kėdę iš polipropileno vamzdžių savo rankomis: žingsnis po žingsnio gamybos instrukcija
 Kaip sulenkti profilinį vamzdį savo rankomis be specialių prietaisų
 Varinių vamzdžių montavimas savo rankomis: varinio vamzdyno įrengimo technologija
 Metalo plastiko vamzdžių montavimas savo rankomis: sujungimo technologija ir vedimo pavyzdžiai
 Savo rankomis pagaminti dirbiniai iš propileno vamzdžių: naminių gaminių variantai namams
 Kiek kainuoja dujų prijungimas prie privataus namo: dujų tiekimo organizavimo kaina
 Geriausios skalbimo mašinos su džiovykla: modelių reitingas ir patarimai pirkėjams
 Kas yra šviesos spalvinė temperatūra ir niuansai renkantis lempų temperatūrą pagal savo poreikius
 Dujinio vandens šildytuvo keitimas bute: keitimo dokumentinis įforminimas + pagrindinės normos ir reikalavimai