Polietileno vamzdžių suvirinimas: metodų palyginimas + montavimo instrukcija

Norint surinkti polietileno (PE) vamzdžių tinklą, reikia tam tikrų įgūdžių juos suvirinti ir sujungti naudojant jungtis. Šiam darbui tinka ir įranga, naudojama montuojant polipropileninius vamzdynus.
Polietileno vamzdžių suvirinimas atliekamas specialiais aparatais ir reikalauja tam tikrų žinių, apie kurias ir kalbėsime šiame straipsnyje. Išsamiai apžvelgsime įrangos paruošimo suvirinimo procesui ypatumus, pateiksime rekomendacijas, kaip atlikti kokybišką suvirinimo siūlę. Taip pat apžvelgsime įvairius polietileno vamzdžių suvirinimo būdus.
Straipsnio turinys:
Įrangos paruošimas suvirinimui
Kiekvienam suvirinimo tipui naudojama skirtinga įranga. Įsigyti ją vienkartiniam komunikacijų surinkimui sandūriniu ir elektrinio suvirinimo būdu nėra prasmės, nes komplekto kaina siekia kelis tūkstančius dolerių. Geriau pasinaudoti trečiųjų šalių įmonių paslaugomis arba išsinuomoti įrangą.
Naudojama suvirinimo įranga
Lizdinio litavimo įranga kainuoja nuo 100 iki 200 dolerių, todėl klausimą dėl suvirinimo aparato įsigijimo kiekvienas sprendžia savarankiškai.
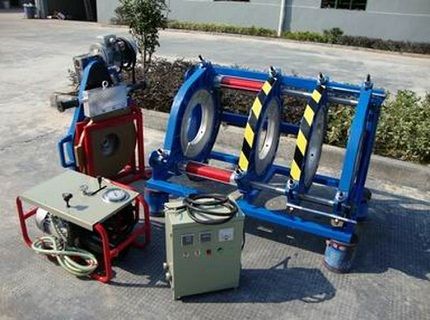
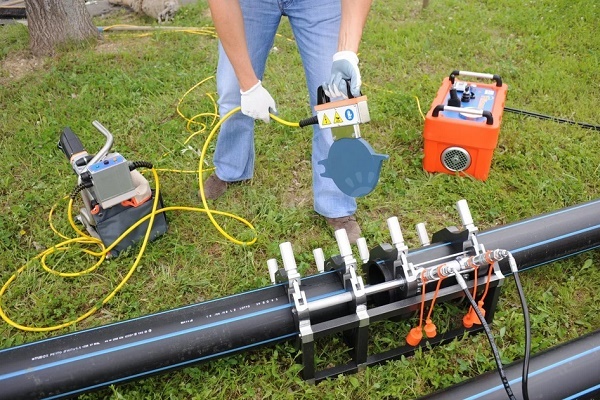
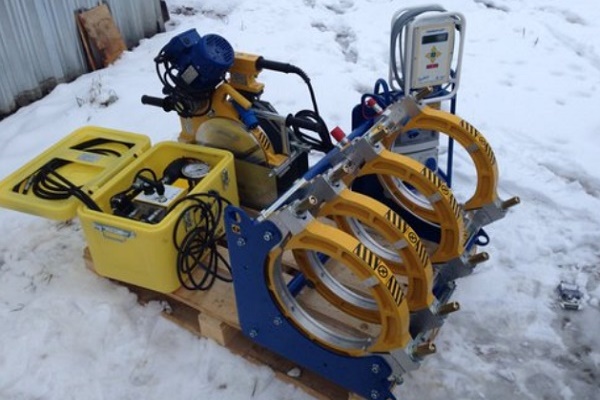
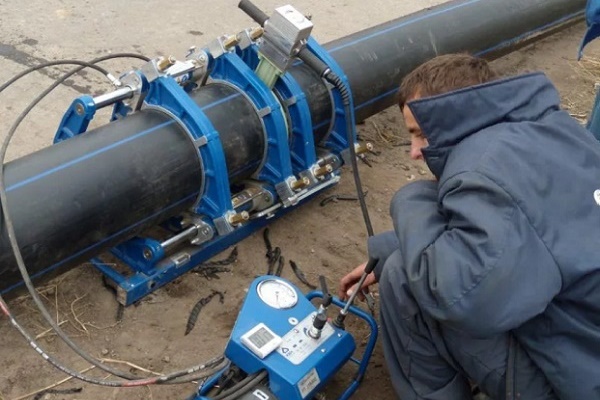
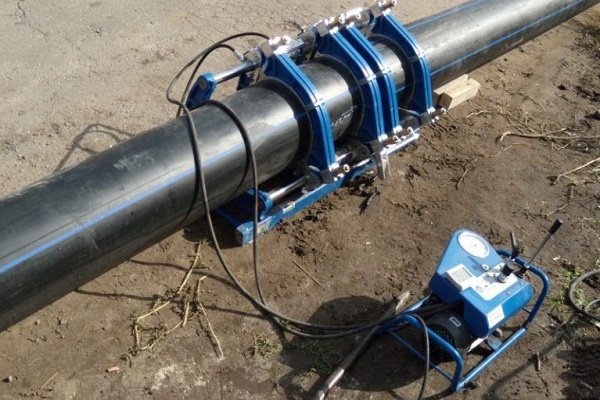
Standartinį polietileno vamzdžių sandūrinio suvirinimo įrenginių rinkinį sudaro:
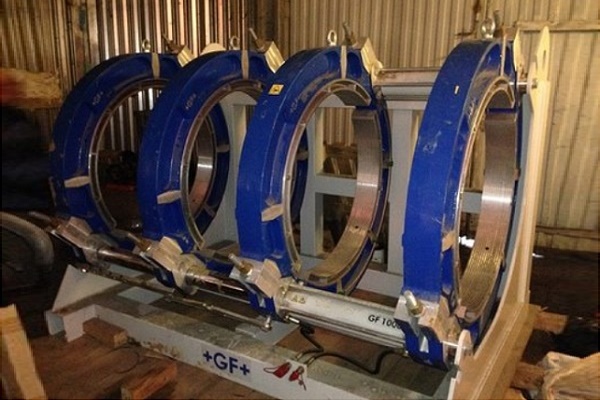
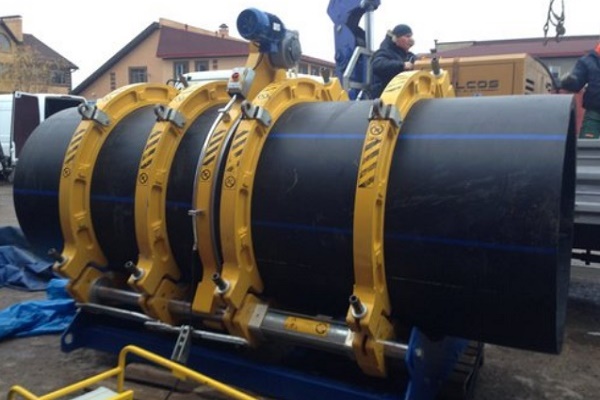
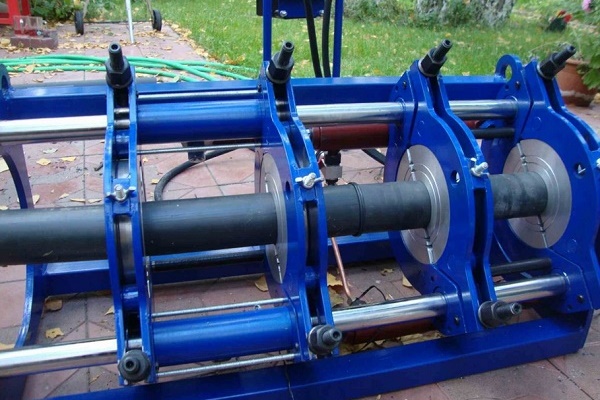
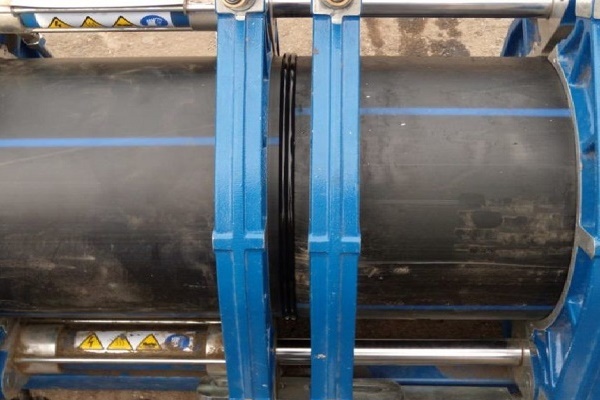
- Centratorius. Tai lova su 4 metaliniais vamzdžių spaustukais, iš kurių du yra judinami, o du tvirtai fiksuoti ant pagrindo.
- Galinis apipjaustytuvas. Tai atskiras diskinis įrenginys, skirtas tiksliai mechaniškai nupjauti suvirinamų vamzdžių galus. Įrenginys tvirtinamas prie suvirinimo aparato kreipiamųjų.
- Šildymo veidrodis. Tai teflonu padengta apvali plokštelė, prie kurios prispaudžiami vamzdžių sandūros, kad išlydytų PE. Turi įmontuotą termometrą.
- Hidraulinė arba mechaninė pavara. Įrenginys, skirtas reguliuoti vamzdžių spaudimo jėgą jų kaitinimo ir vėlesnio sujungimo metu.
- Redukciniai įdėklai. Tai keičiamų pusžiedžių rinkinys, skirtas fiksuoti įvairaus skersmens vamzdžius.
- Valdymo blokas. Įeina į įrangos komplektus su suvirinimo proceso automatizavimu.
Iš esmės, įrangos komplektas sudaro atskirus įtaisus, atliekančius tam tikras funkcijas įvairiuose suvirinimo proceso etapuose. Jie gali būti skirti tiek rankiniam suvirinimui, tiek vamzdžių sujungimui visiškai automatiniu režimu.
Elektromufinių jungčių montavimui naudojamas atitinkamas suvirinimo aparatas su įmontuotu brūkšninių kodų skaitytuvu. Papildomų įrenginių šiam procesui nereikia.
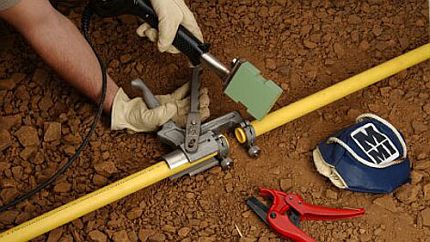
Moviniam suvirinimui reikės įsigyti šį rinkinį:
- elektros suvirinimo aparatas;
- vamzdžių pjaustytuvai-žirklės;
- stovas;
- kalibratorius ir faskos šalintuvas;
- antgaliai jungiamųjų elementų šildymui.
Be minėtos įrangos, vamzdžių montavimui gali prireikti ir bendrosios paskirties įrankių: reguliuojamasis raktas, matavimo juosta, žymeklis ir kiti.
Pasiruošimas suvirinimo procesui
Svarbus kokybiško HDPE vamzdynų suvirinimo veiksnys yra jų išankstinis paruošimas. Reikalingos manipuliacijos geram suvirinimo siūlei suformuoti bus pateiktos instrukcijos pavidalu.
Prieš pat kaitinant suvirinamas detales reikia:
- Įsitikinti, kad suvirinamų detalių medžiaga ir žymėjimas yra identiški.
- Išvalyti ir nuriebalinti jungiamų gaminių sandūras.
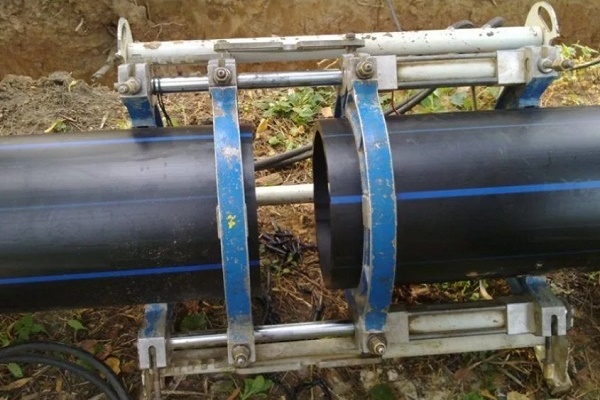
- Centruoti vamzdžius ir tvirtai juos užfiksuoti.
- Apdorokite pjūvius galiniu frezuotoju, kad susidarytų ištisinė juosta, kurios ilgis lygus dviem vamzdžio apskritimams.
Po visko būtina nuvalyti drožles nuo sujungiamų dalių kraštų.
Kruopščiai paruošus polietileninius vamzdžius ir jungtis suvirinimui, galima būti tikriems, kad kokybiška siūlė yra pusiau garantuota.
PE vamzdžių suvirinimo būdai
Pramoninis žemo slėgio polietilenas (PE) yra termoplastinė medžiaga, kurios savybės nekinta kaitinimo-aušinimo ciklų metu. Todėl jis puikiai tinka buitinių ir pramoninių vamzdynų montavimui.
Atskirų PE vamzdžių ir jungčių sujungimas tarpusavyje atliekamas naudojant atlaisvinamas sriegines jungtis arba šiuos suvirinimo būdus:
- lizdinį;
- elektromufinis;
- sandūrinį.
Vamzdžiai, kurių sienelės storis iki 4,5 mm (skersmuo iki 50-110 mm), lituojami pirmaisiais dviem būdais, o storesniems vamzdžiams naudojamas bejungtinis sandūrinis suvirinimo būdas.
1 variantas – sandūrinio suvirinimo režimas
Sandūrinio suvirinimo metu svarbu kontroliuoti kritinius parametrus: įrankio ir plastiko temperatūrą, spaudimo jėgą ir operacijų trukmę. Be šių verčių daviklių vargu ar pavyks stabiliai gauti kokybišką siūlę.
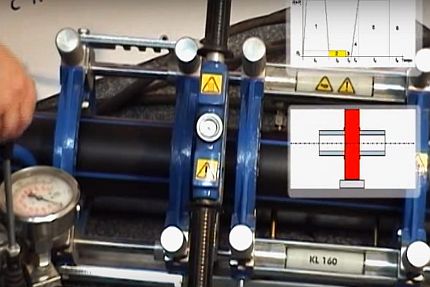
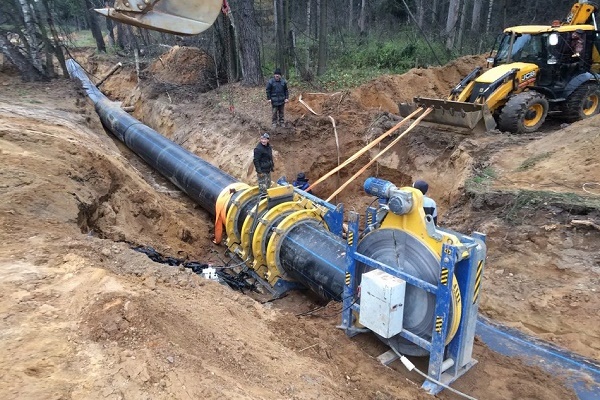
Polietileninių vamzdžių sandūrinio suvirinimo žingsninę instrukciją geriausia nagrinėti pusiau automatinės įrangos su hidrauline pavara pavyzdžiu.
Sandūrinis suvirinimas atliekamas, kai polietileninio vamzdžio sienelės storis ne didesnis kaip 5 mm, o skersmuo ne didesnis kaip 50 cm. Technologija apima keletą standartinių etapų:
Veiksmas#1 – siūlių kaitinimas
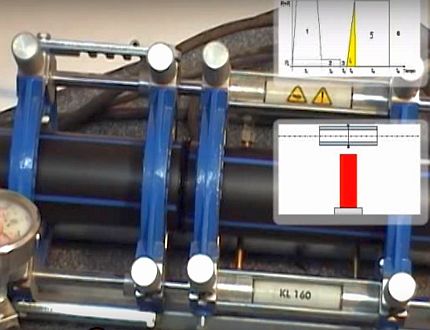
Po vamzdžių galų apdirbimo suvirinimo veidrodis įkaitinamas iki 200-230 laipsnių ir patalpinamas į centratoriaus vidurį. Tada, naudojant hidraulinę pavarą, prie jo tvirtai prispaudžiami PND vamzdžių kraštai 4-6 kg/cm² jėga.
Po to, kai grašo dydžiai priartėja prie minimalių leistinų verčių, jėga sumažinama iki 0,2-0,5 kg/cm² ir toliau šildoma plastiką visą norminį laiką. Suvirinti leidžiama esant temperatūrai nuo -15 °C iki +45 °C, tačiau esant šaltoms sąlygoms, šildymo laikas gali būti pailgintas.
Žingsnis #2 — vamzdžių sujungimas
Po būtino šildymo ir PND lydymosi ant siūlių, vamzdžiai hidrauline pavara išskiriami, pašalinamas veidrodis ir vėl pavara prispaudžiamos suvirinamuosius paviršius vienas prie kito 1-3 kg/cm² jėga. Grašo dydžiai kontroliuojami vizualiai, todėl ir prispaudimo slėgis gali skirtis.
Žingsnis #3 — aušinimas ir apžiūra
Vamzdžiai lieka prispausti vienas prie kito, kol jungtis visiškai atvėsta. Nuėmus jėgą nuo hidraulinės pavaros, vamzdžiai išimami iš centratoriaus gnybtų ir atliekamas suvirinimo siūlės bei grašo būklės vertinimas. Jei jų parametrai yra normos ribose, vamzdis yra paruoštas eksploatacijai.
2 variantas – HDPE vamzdžių lizdinis suvirinimas
Po išankstinio PND vamzdžių ir detalių apkirpimo bei paruošimo galima pradėti jų movinį suvirinimą. Procesas bus aptartas kaip nuosekli instrukcija.
Žingsnis #1: lituoklio paruošimas
Optimali polietileninių vamzdžių suvirinimo temperatūra svyruoja apie 210 °C, todėl tinka tik reguliuojamo šildymo lituokliai. Prieš prijungiant prie tinklo, ant lituoklio reikia užsukti specialius dvipusius antgalius (movą ir dorą) ir pastatyti lituoklį ant kryžminio stovo.
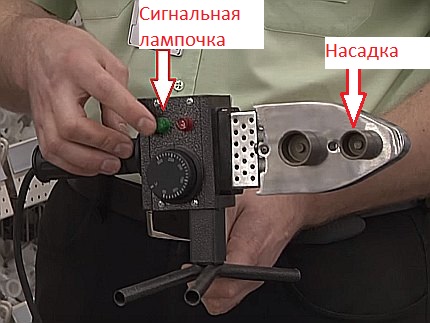
Pasiekus nustatytą temperatūrą, ant jo užsidegs signalinė (paprastai žalia) lemputė.
Žingsnis #2: detalių šildymas
Darbus su karštais vamzdžiais saugiau atlikti su pirštinėmis. Šildant detales, reikia vienu metu vieną jungiamą detalę užmauti ant doro, o tada antrą įkišti į metalinę movą.
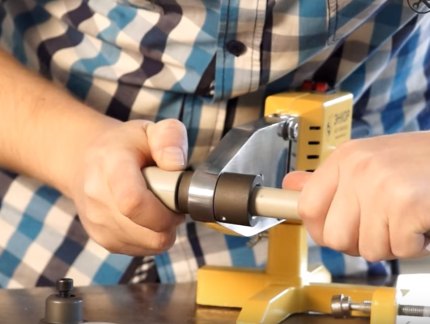
Kad būtų laikomasi jungimo gylio, ant vamzdžio galima iš anksto markeriu pažymėti atitinkamą žymę, o vėliau ja vadovautis jungiant įkaitusius gaminius.
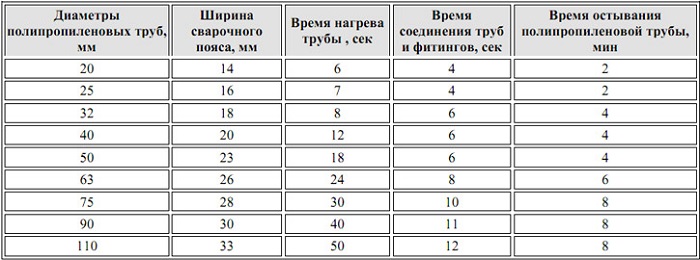
Aukščiau pateikta lentelė su orientaciniais vamzdžių kaitinimo, sujungimo ir atvėsinimo laiko rėmais, taip pat įstūmimo į movą gyliu. Esant neigiamai temperatūrai, medžiagos kaitinimo laiką galima padidinti 1–2 sekundėmis.
4 žingsnis: dalių sujungimas
Po kaitinimo gaminius reikia vienu metu atjungti nuo antgalių ir stipriu tiesiu judesiu įkišti vamzdį į movą iki pažymėtos linijos. Dalių viena kitos atžvilgiu sukti negalima. Praėjus 5–10 sekundžių po sujungimo, bet kokie judesiai gali smarkiai sumažinti jungties tvirtumą.
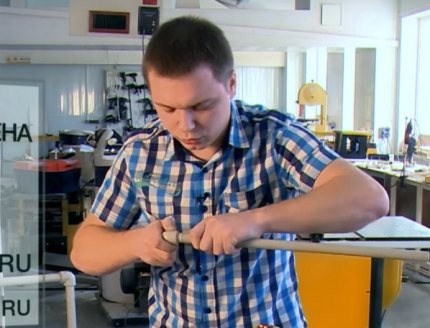
Po atvėsimo pageidautina apžiūrėti susidariusią vidinę siūlę, ar nėra įplaukų, užtveriančių vamzdžio spindį. Jei jis susiaurėjęs, geriau perlydyti jungtį, kad būtų išvengta slėgio kritimo sistemoje.
3 variantas – elektromufinis polietileno suvirinimas
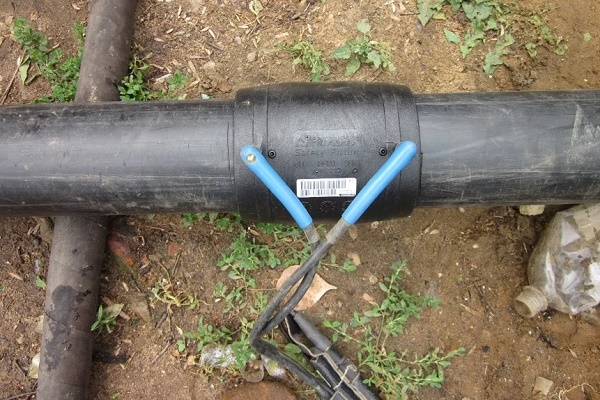
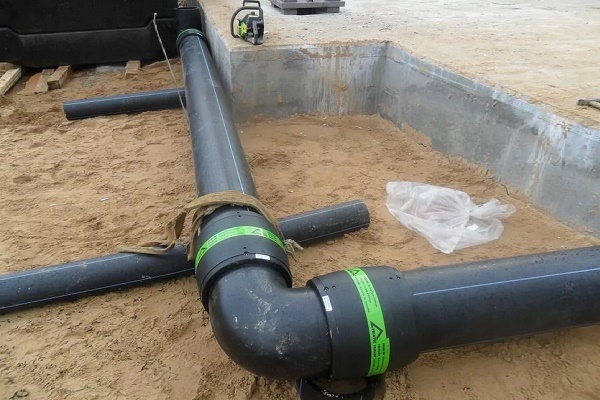
Polietileninių vamzdžių suvirinimas elektromufe yra paprasčiausias ir greičiausias būdas. Plastikiniai fitingai turi įmontuotą metalinę spiralę, kuri savarankiškai įkaitina sujungiamus paviršius ir išlydo PE.
Taikant šį būdą, tenka papildomai išleisti pinigų elektromufėms, kurių kaina prasideda nuo 3–4 dolerių už vienetą. Todėl toks suvirinimas naudojamas tik tose vietose, kur nepasiekiami sandūrinis ir movinis metodai. Elektromufinio būdo privalumas yra galimybė sujungti vamzdžius su 4,5 mm ir mažesniu sienelės storiu.
Pagrindiniai suvirinimo etapai:
- Fitingo ir vamzdžių galų valymas ir mechaninis apdirbimas.
- Vamzdžio centravimas ir įkišimas į elektromufę.
- Fitingo prijungimas prie specialaus suvirinimo aparato elektros kontaktų, jungties kaitinimas.
Paskutinis etapas – elektros energijos atjungimas ir vamzdžio atvėsinimas.
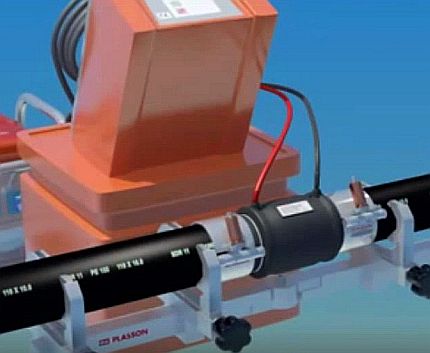
Ant elektromufų yra brūkšninis kodas su užkoduotais šildymo laiko, srovės stiprio ir įtampos parametrais. Jį nuskaito suvirinimo aparato skaitytuvas, kuris vėliau atlieka litavimo procesą automatiniu režimu. Gaminiai gaunami sandariai ir patikimai sulydyti dideliame plote.
Tinkamos sandūrinės suvirinimo siūlės
Visų suvirinimo instrukcijų teisingumą galima įvertinti pagal galutinę polietileninės jungties išvaizdą. Susiformavus neteisingai siūlei ir esant dideliam sandarumo pažeidimo pavojui tolesnio naudojimo metu, geriau nupjauti jungtį prie kraštų ir suvirinti naują.
Teisingai atliktoje siūlėje gratos volelio matmenys turi atitikti normines vertes.
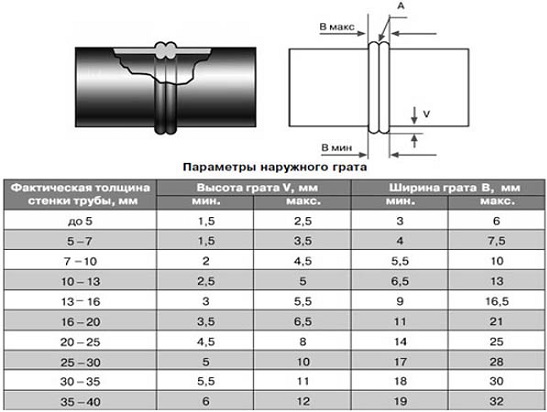
Taip pat yra papildomų reikalavimų volelių parametrams:
- Simetriškumas ir tolygumas per visą jungties apskritimą.
- Vamzdžių sienelių poslinkis radialinėje plokštumoje neturi viršyti 10% jų storio.
- Volelių spalva turi būti identiška vamzdžio spalvai.
- Įduba tarp gratų neturi eiti giliau už vamzdžių išorinio paviršiaus lygį.
Ir, žinoma, visiškai neleidžiamas įtrūkimų ir porų buvimas.
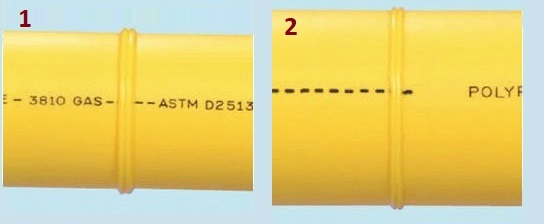
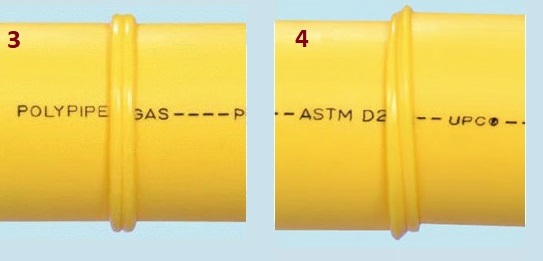
Volelių nesimetriškumo priežastis gali būti nekokybiškas preliminarus galų apdirbimas arba galų apdirbimo įrenginio padėtis su nuolydžiu vamzdžio atžvilgiu.
Polietileno vamzdžių montavimo instrukcijos
Polietileniniams vamzdžiams sujungti su vandentiekio elementais gali būti naudojamos šios jungtys:
- neardomosios;
- ardomosios.
Neardomosios jungtys gaunamos prilydant vamzdžius vienas prie kito arba prie specialių suvirinimo jungiamųjų detalių. Šis būdas yra pigus, tačiau taip gaunamos konstrukcijos dažnai būna didelės. Neardomųjų jungčių naudojimas yra pagrįstas montuojant požeminius stacionarius vandentiekius.
Laikinų sistemų iš polietileninių vamzdžių surinkimui, taip pat kai nėra suvirinimo įrangos, galima naudoti sriegines kompresines jungiamąsias detales, kurių montavimas bus aptartas toliau.
Vamzdžio prijungimas prie kompresinės jungties
Spaustiniai jungiamieji elementai yra brangesni už suvirintus modelius, tačiau yra išardomi ir paprasti naudoti. Jų montavimo rekomendacijos pateiktos žemiau esančioje nuoseklioje instrukcijoje.
Pirmas žingsnis – išorinis patikrinimas ir nupjovimas
Sistemos iš polietileno vamzdžio ir plastikinio spaustinio jungiamojo elemento surinkimas prasideda jų patikrinimu, ar nėra įtrūkimų ir gilių įbrėžimų. Defektuotą vamzdžio atkarpą geriau iš karto nupjauti.
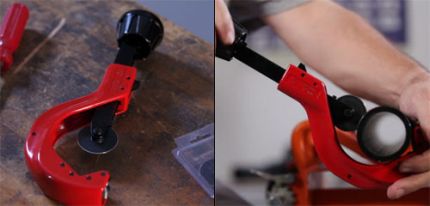
Polietileno vamzdį galima pjauti tiek peiliu, tiek specialiu vamzdžių pjovimo įrankiu. Galutinis rezultatas turi būti tobulai statmenas pjūvis be užkabų ir bangų. Kraštų nelygumams pašalinti galima įsigyti rankinį galų apdirbimo įrankį.
Antras žingsnis – jungiamojo elemento dalių uždėjimas ant vamzdžio
Pirmiausia ant vamzdžio uždedama užveržimo veržlė, po to įvorė, tada užveržimo žiedas, o galiausiai užmaunama guminė tarpinė.
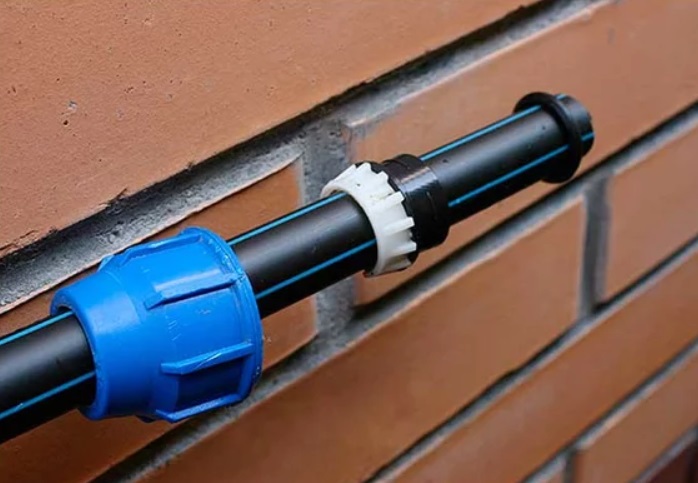
Vamzdžio galas iki galo įstatomas į jungiamojo elemento korpusą, o ant vamzdžio uždėtos detalės pritraukiamos prie sriegio. Po to užveržimo veržlė sandariai prisukama rankomis. Jei turite grandininį raktą, juo galite priveržti jungtį.
Nereikia skubėti prisukant užveržimo veržlę – ji gali pasikreipti. Esant sunkiam eigai, geriau dar kartą atsukti jungtį ir pakartoti surinkimo procesą.
Sumontavus jungiamąjį elementą, verta patikrinti jungties sandarumą. Esant nuotėkiui, galima lengvai perveržti veržlę, pakoreguojant konstrukcijos dalis.
Sedulės įpjovimas į vamzdį
Jei reikia padaryti atšaką nuo polietileno vamzdžio, nebūtina pirkti trišakio. Užteks jame išgręžti skylę ir uždėti sėdynę. Kaip tai padaryti, bus paaiškinta nuoseklioje instrukcijoje.
Pirmas žingsnis – pasiruošimas
Iš pradžių reikia apžiūrėti jungiamus gaminius, ar nėra įbrėžimų ir įtrūkimų, ir nuvalyti jų paviršių drėgna šluoste.
Antras žingsnis – gnybto surinkimas
Uždėti ant vamzdžio abi spaustuko dalis, priveržti jo veržles raktu. Procedūros tikslas yra tvirta sėdynės fiksacija.
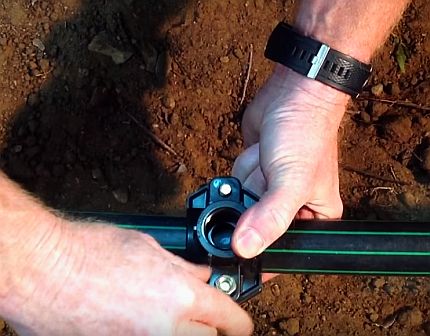
Trečias žingsnis – gręžimas
Sėdynės angos centre pažymėti tašką, o jungiamojo elemento kraštuose žymekliu padaryti linijas, kad prisimintumėte jo padėtį. Atsukti sėdynę ir nuimti jos dalis. Išgręžti polietileno vamzdį pažymėtoje vietoje reikiamo skersmens grąžtu.
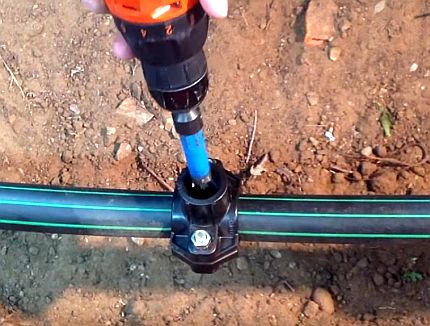
Ketvirtas žingsnis – sėdynės surinkimas
Išvalykite PE vamzdžio vidų nuo drožlių ir pašalinkite galimus užkibimus nuo išgręžtos skylės kraštų. Pagal anksčiau pažymėtus žymėjimus pritvirtinkite jungties dalis prie vamzdžio ir stipriai priveržkite fiksuojančias veržles.
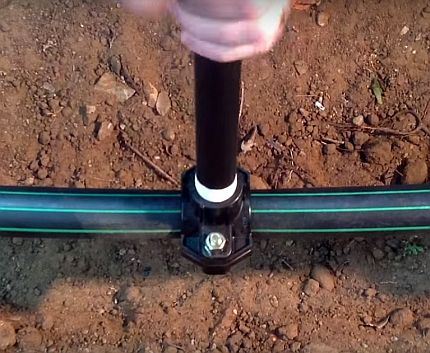
Įsukant į sėdynę vamzdį ar junginį, galima apvynioti kelis sluoksnius fuma juostos.
Sėdynės dalis su išleidimo anga gali turėti griovelį vamzdžio pusėje sandarinimo guminiam žiedui. Todėl, jei yra sandariklis, jį reikia įdėti tarp vamzdžio ir junginio.
Jei jums tam tikroje vamzdyno atkarpoje reikia sulenkti vamzdį, rekomenduojame tai padaryti pagal instrukciją, pateiktą čia.
Išvados ir naudingas vaizdo įrašas šia tema
Pasiūlyti vaizdo įrašai vaizdžiai pademonstruos visus PND vamzdžių suvirinimo būdus, taip pat supažindins su kompresinio junginio ir sėdynės surinkimo procesu.
Lizdinis polietileninių vamzdžių suvirinimas:
Elektromufės suvirinimo procesas:
PND vamzdžių sandūrinis suvirinimas pusiau automatiniu aparatu su hidrauline pavara:
Kompresinio junginio montavimas ant vamzdžio:
Sėdynės įrengimas ant PND vamzdžio:
Savarankiškas polietileninių vandentiekio vamzdžių montavimas reikalauja tam tikrų žinių ir įgūdžių, tačiau jis yra visiškai įvykdomas laikantis aukščiau išvardytų taisyklių. Nesant specialios įrangos, vandentiekį galima surinkti visiškai be įrankių, naudojant tik kompresinius junginius.
Montavimo variantų yra daug, tačiau reikia naudoti tą, kuris užtikrins rezultatą su minimaliomis finansinėmis sąnaudomis.
Jūs nustatote optimalų polietileno suvirinimo būdą ir norite patikslinti kai kuriuos momentus? Nedvejodami užduokite savo klausimus mūsų ekspertams – mes pasistengsime jums padėti.
O gal jūs norite pasidalinti asmenine patirtimi montuojant polietileną namų sąlygomis? Rašykite savo komentarus, pridėkite unikalių nuotraukų – daugeliui pradedančiųjų bus naudinga jūsų informacija.
 Vamzdžių tvirtinimo spaustukai: rūšių apžvalga ir montavimo instrukcija
 Darome dėžę vamzdžiams vonioje: žingsnis po žingsnio montavimo instrukcija
 HDPE vamzdžių montavimas savo rankomis: suvirinimo instrukcija + kaip sulenkti arba ištiesinti tokius vamzdžius
 Polipropileno vamzdžių suvirinimo technologija savo rankomis: metodų ir niuansų apžvalga
 Varinių vamzdžių sujungimas: instrukcijos ir įvairių montavimo technologijų palyginimas
 Ekranas iš plastikinių vamzdžių: pertvarų tipai + žingsnis po žingsnio gamybos instrukcija
 Kiek kainuoja dujų prijungimas prie privataus namo: dujų tiekimo organizavimo kaina
 Geriausios skalbimo mašinos su džiovykla: modelių reitingas ir patarimai pirkėjams
 Kas yra šviesos spalvinė temperatūra ir niuansai renkantis lempų temperatūrą pagal savo poreikius
 Dujinio vandens šildytuvo keitimas bute: keitimo dokumentinis įforminimas + pagrindinės normos ir reikalavimai
Žinoma, plastikiniai vamzdžiai vandentiekio ir šildymo sistemoms – tai labai patogu ir juos tikrai gali sumontuoti bet kuris rankas turintis vyras. Tačiau kodėl niekas nekalba apie saugos techniką suvirinant šiuos vamzdžius, apie tai, kad kenksmingesni už rūkstančio plastiko garus gali būti tik gyvsidabris su švinu.
Būtina naudoti respiratorius, vėdinti patalpą. Namiškius, o ypač vaikus ir gyvūnus (čia kalbama apie kūno masę) siųsti į svečius remonto metu.
Plastikas palengvina mums gyvenimą daugelyje sričių – bet jis mus ir žudo… Saugokite save!
Sveiki, Elina, suprantu jūsų susirūpinimą, todėl noriu šiek tiek išsamiau aptarti pagrindinius dalykus, susijusius su saugos technika. Pirmiausia reikia suprasti, kad polietileninių vamzdžių suvirintojo profesija yra padidinto pavojingumo profesija.
Tačiau pažvelkime į momentus, skirtus eiliniams piliečiams:
– būtina užtikrinti normalų vėdinimą patalpoje, kurioje bus suvirinami polietileniniai vamzdžiai;
– dirbti reikia specialiais drabužiais;
– naudoti specialias apsaugines pirštines;
– naudoti respiratorius;
– daryti pertraukas darbe, kad išeitų įkvėpti gryno oro.
Jei bus laikomasi šių momentų, polietileninių vamzdžių suvirinimo procesas nebus susijęs su žala organizmui.