Staklės profilinio vamzdžio lenkimui: kaip savo rankomis pasigaminti vamzdžių lenkimo stakles

Namų ūkyje profilinio vamzdžio lenkimo staklės naudojamos ne taip dažnai, kad būtų verta pirkti brangią gamyklinę įrangą.
Kai tokia būtinybė iškyla, paprastą vamzdžių lenktuvą visiškai įmanoma pasigaminti privačiai, iš anksto nusprendus, koks šios konstrukcijos tipas tinka užduoties atlikimui.
Šiame straipsnyje išsamiai aptarti vamzdžių lenkimo staklių tipai, aprašyti jų veikimo principai ir gamybos būdai.
Straipsnio turinys:
Profilinio vamzdžio lenkimo staklių tipai
Egzistuoja daug profilinio vamzdžių konfigūracijos keitimo įrangos modifikacijų. Tai susiję su minimaliu lenkimo spinduliu. Jei nepaisysite šio svarbaus parametro, lenkimo vietoje pablogės medžiagos stiprumo charakteristikos. Taip pat būtina žinoti kai kuriuos technologinius metalinių vamzdžių lenkimo niuansus ir į juos atsižvelgti darbo metu.
Renkantis konstrukciją, atsižvelgiama į ruošinio medžiagą, skersmenį, sienelių storį.
Lenkimo staklių klasifikacija pagal pavaros tipą
Priklausomai nuo pavaros tipo, staklės, skirtos bet kokių vamzdžių lenkimui, būna rankinės, elektromechaninės ir hidraulinės.
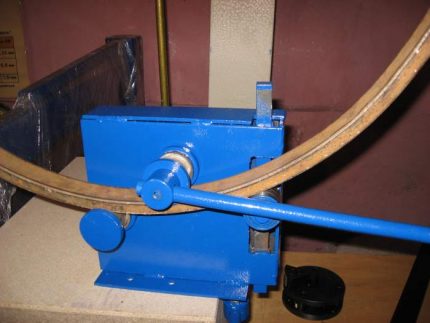
Rankinės. Tai itin paprasti mechanizmai, prieinami savarankiškam gamybai net žmogui, nesusipažinusiam su metalo apdirbimo subtilybėmis.
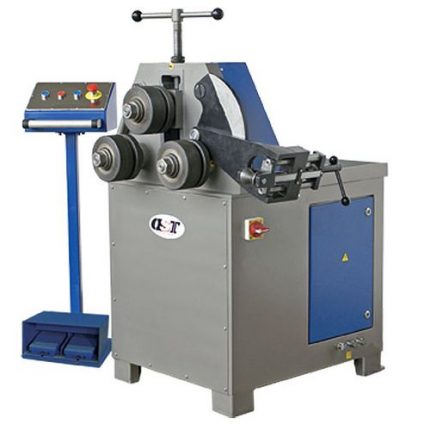
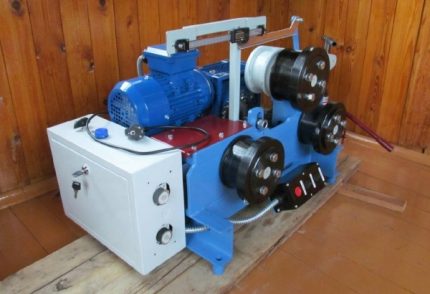
Elektromechaninės. Tokios staklės turi pavarą – žingsninį arba paprastą elektros variklį, prijungtą per apatinį reduktorių. Pastarasis sprendimas užtikrina aukštos kokybės lenkimą dėl teisingo įtempių paskirstymo.
Mechanizmo konstrukcija nėra paprasta, norint ją pagaminti, reikia specialių žinių ir bent šiek tiek profesionalumo.
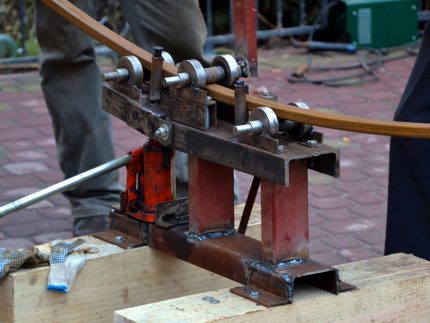
Hidraulinės. Šio modelio pavara yra rankinė. Skirtingai nuo paprastos rankinės konstrukcijos, čia į schemą įtrauktas hidraulinis cilindras, kuris žymiai sumažina lenkimo metu dedamas raumenų pastangas.
Voleliai leidžia lenkti profilio vamzdį bet kuria reikiama kryptimi. Rankinis profilio lenktuvas su hidraulika, nepaisant mažo svorio, gali sulenkti iki 10 cm pločio vamzdžių asortimentą.
Vamzdžių lenktuvų tipai pagal montavimo būdą
Profilio lenktuvai skirstomi ir pagal montavimo būdą. Skiriama stacionari, pernešama ir nešiojama įranga. Stacionarios staklės gali būti tiek paprastos betoninės plokštės su strypais, tiek solidžios įrangos.
Kompaktiški pernešami vamzdžių lenktuvai turi atraminį stovą, o nešiojamo modelio atramos nėra, ji parenkama kiekvieną kartą naudojant įrangą.
Staklių klasifikacija pagal lenkimo metodą
Nuo lenkimo būdo priklausys profilio lenktuvo konstrukcija ir jo našumas. Yra 3 pagrindiniai lenkimo būdai. Pirmasis – išspaudimas, kai profilio vamzdžio geometrija keičiama naudojant deformuojantį ritinėlį, kuris atlieka perforatoriaus vaidmenį. Matrica šiuo atveju nenaudojama.
Operacijai atlikti reikalingos 2 tvirtos atramos priešingose lenkimo pusėse, kurios atlieka matricos vaidmenį. Tokiomis atramomis naudojamos sukamosios kojelės arba ritinėliai.
Kadangi jėga didėja palaipsniui ir nuolat turi statmeną kryptį vamzdžio atžvilgiu, šis būdas leidžia pasiekti gerą galutinį rezultatą. Metodas taikomas tik nedidelės apimties darbams.
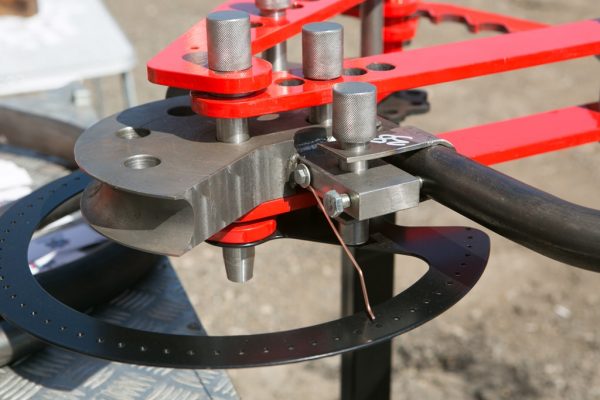
Antrasis – presavimas. Lenkimui gauti naudojamas šaltkalvio veržtuvų principas – vamzdžio atkarpa dedama tarp matricos ir perforatoriaus.
Pastarųjų profiliai, norint gauti kokybišką lenkimą, turi tiksliai atkartoti detalės geometriją. Taip pat skaičiavimuose reikia atsižvelgti į liekamąją metalo deformaciją. Namų sąlygomis šis būdas taikomas, kai nereikia didelio tikslumo.
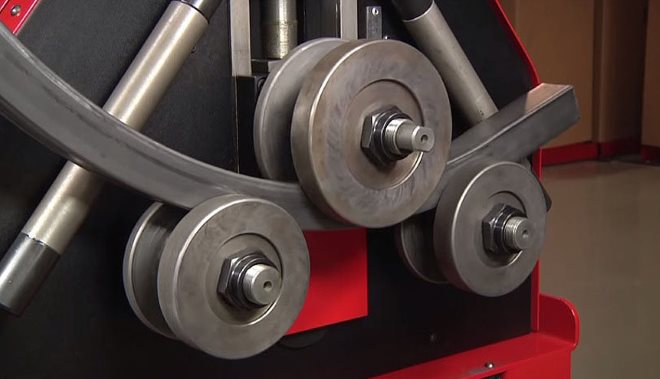
Trečiasis – valcavimas – universalus būdas, taikomas lenkiant tiek plonasienius, tiek storasienius vamzdžius. Lenkimas atliekamas traukiant ruošinį tarp ritinėlių – vieno besisukančio ir dviejų atraminių.
Be pirmiau minėtų, vamzdžių lenkimas taip pat gali būti atliekamas šiais metodais:
Nepriklausomai nuo pasirinktos konstrukcijos, gaminant savo jėgomis stakles vamzdžiams lenkti, būtina atsižvelgti į specialistų rekomendacijas. Renkantis medžiagą stovui, reikia remtis tuo, kad metalo storis turi būti ne mažesnis kaip 1/6 profiliuoto vamzdžio pločio.
Taigi, jei reikės lenkti vamzdį, kurio skerspjūvis yra stačiakampis parametrais 50 x 25 mm, tai siekiant išvengti stovo deformacijos lenkimo proceso metu, reikia paimti švelnerį arba kampainį, kurių storis ne mažiau 10 mm. Atraminė plokštė ir puansonas su matrica pagal storį turi būti 2 kartus didesni.
Optimalus ritinėlių skersmuo – mažiausiai trigubi skerspjūvio matmenys. Švelnerio ir kampainio, naudojamų stovo gamybai, lentyna turi būti atitinkamai 2 ir 3 kartus didesnė už vamzdžio plotį. Jei reikės lenkti profilinius vamzdžius stačiakampio skerspjūvio 50 x 25 mm, reikia švelnerio 100 x 10 arba kampainio 150 x 10.
Gaminame hidraulinį vamzdžių lenktuvą
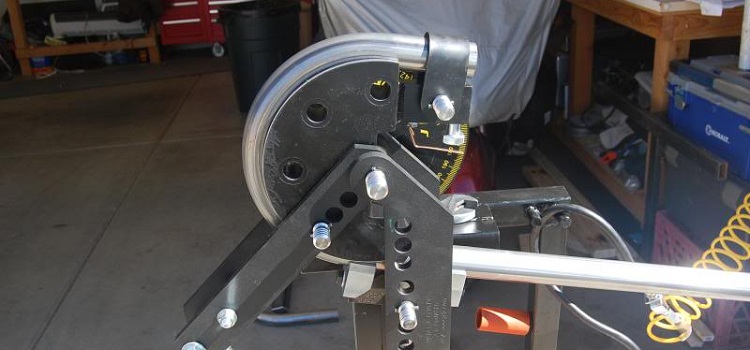
Apsvarstykime staklių su hidrauline pavara schemą, kur lenkimas vyksta spaudžiant profiliuotą vamzdį per centrą puansonu, pritvirtintu ant kylančio stūmoklio. Dėl glaudaus ruošinio, besiremiančio į du stacionarius ritinėlius, kontakto su judančiu puansonu, pastarasis įgauna puansono kontūrus.
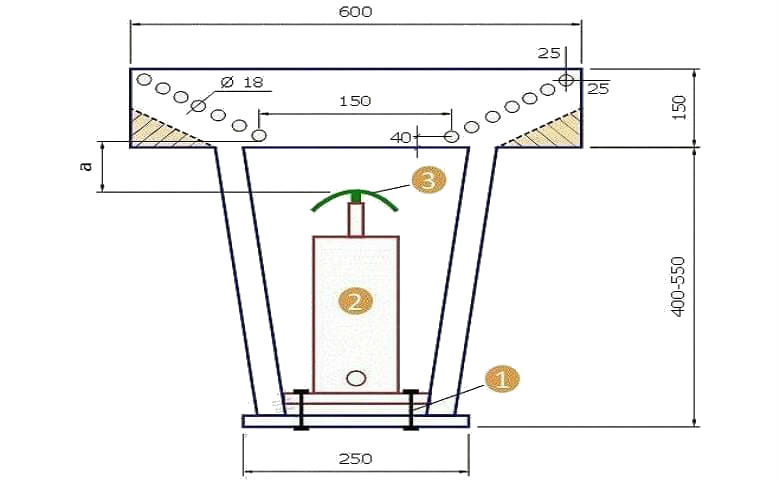
Darbo paviršiaus žymėjimui tieskite vertikalią ašį ir nurodytu brėžinyje atstumu nuo krašto ir ašies pažymėkite apatinių angų vietą. Tada pažymėkite viršutinių angų taškus, atitraukę reikiamą atstumą nuo krašto. Sujunkite tiesia linija šių angų centrus ir ant jos atidėkite lygias atkarpas.
Tarpinių angų ašys bus padarytų žymių sankirtoje su pasvirusia ašimi. Angos darbo paviršiuje reikalingos, kad galėtumėte reguliuoti profilinio ruošinio lenkimo spindulį. Kadangi darbo paviršius sudarytas iš dviejų veidrodiniu būdu išdėstytų dalių, antrąją pažymėkite taip pat.
Staklių aukštį nustato domkrato parametrai ir atstumas, brėžinyje pažymėtas simboliu „a“. Kad sulenktumėte profilinį vamzdį, kurio plotis 15 mm, šis tarpas neveikiančio domkrato būsenoje turėtų būti maždaug 20 mm.
Šioje konstrukcijoje jėga, perduodama puansono, sutelkta viršutinėje jo dalyje. Dėl tokio poveikio išorinis vamzdžio spindulys patiria tempimą, kuris gali sukelti sienelės plonėjimą, o atskirais atvejais ir plyšimą. Todėl plonasienių ruošinių deformavimui šių staklių naudoti nerekomenduojama.
Ritininis vamzdžių lenktuvas savomis rankomis
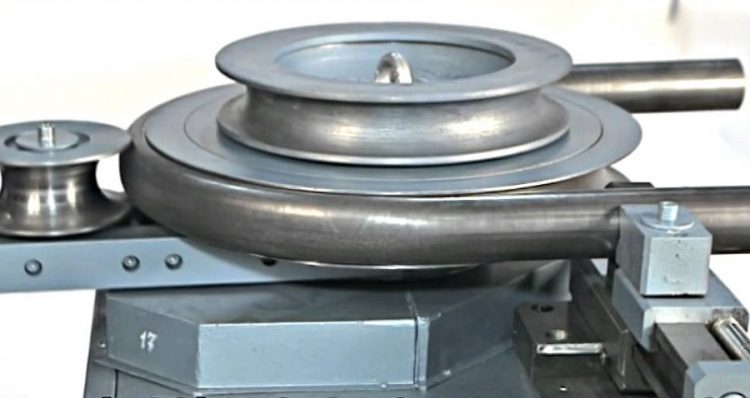
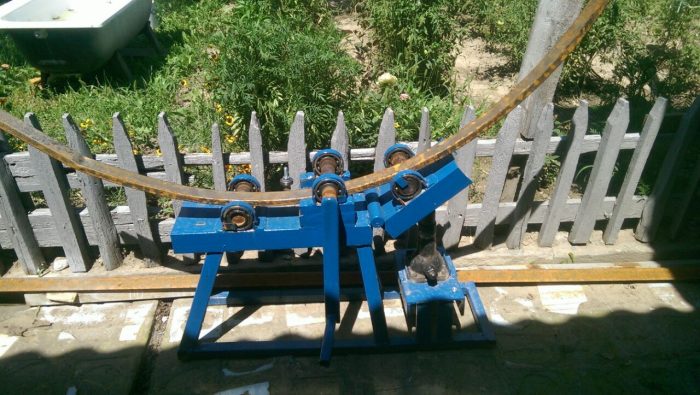
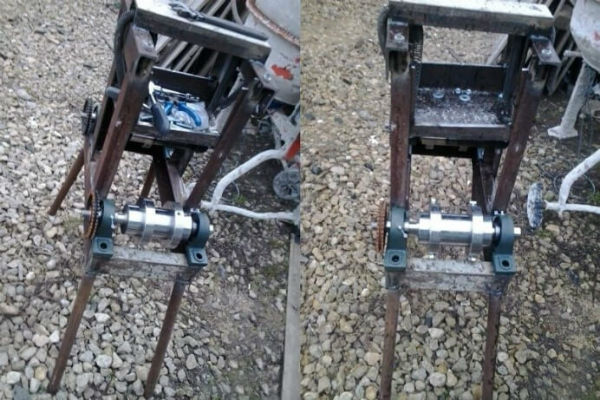
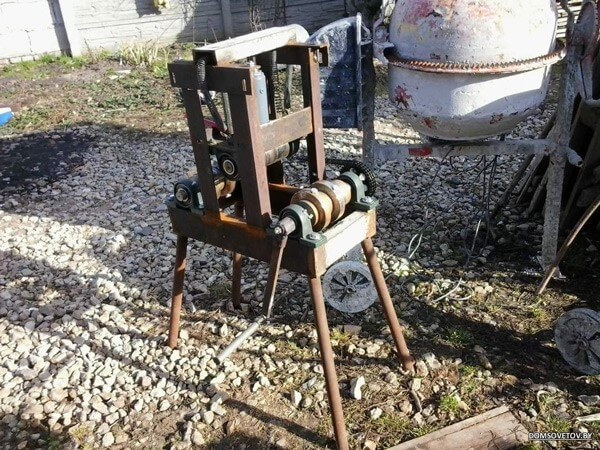
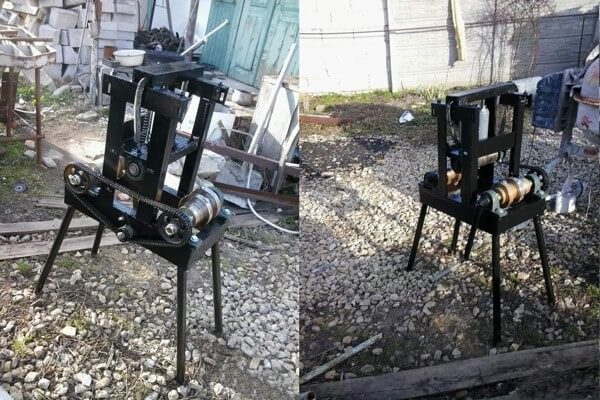
Tokia įranga ruošinys įgyja nurodytą formą valcavimo būdu. Namų dirbtuvėse paprasčiau pagaminti 3-rolikų konstrukciją su rankine pavara. Panagrinėkite du variantus tokių staklių.
Staklių variantas su sukama platforma
Tokių staklių, skirtų lenkti vamzdžius, kurių pjūvis yra ne apvalus, įtaiso principas yra toks:
- Pagrindinė staklių lova sujungta šarnyriniu ryšiu su pasukama platforma, kuri ir nustato lenkimo kampą.
- Platformą pajudina domkratas, kuris į ją remiasi darbiniu strypu.
- Profilio traukimas atliekamas sukant rankeną, esančią ant tarpinio veleno.
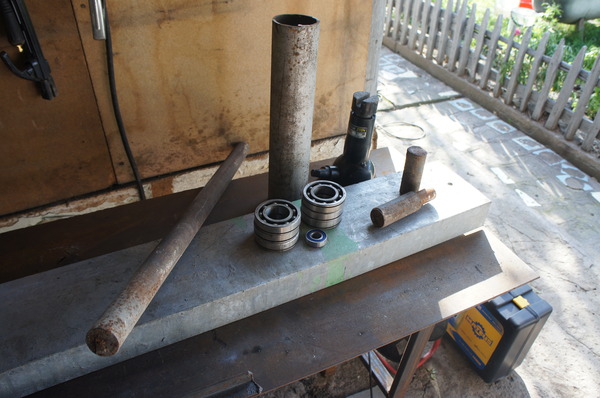
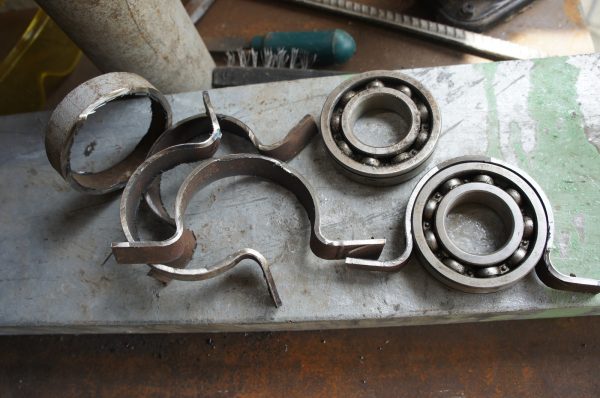
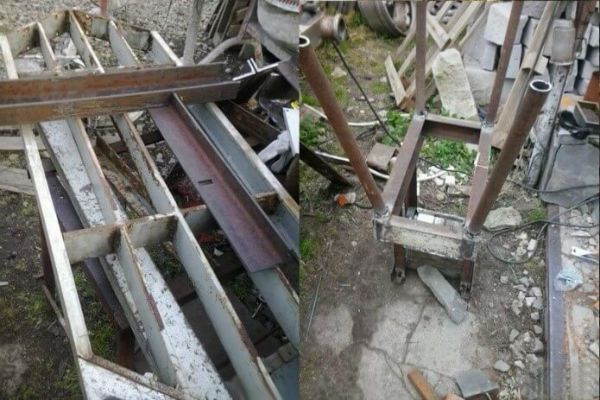
Staklių pagrindo ir stovų gamybai reikės švelerio, kurio sienelės aukštis nuo 150 iki 200 mm, maždaug 3 m ilgio. Kaip guolių laikiklius, volų pagrindą, tiks plieninis vamzdis, kurio vidinis skersmuo lygus išoriniam guolių skersmeniui, o jį padalinkite į 6 trumpas dalis.
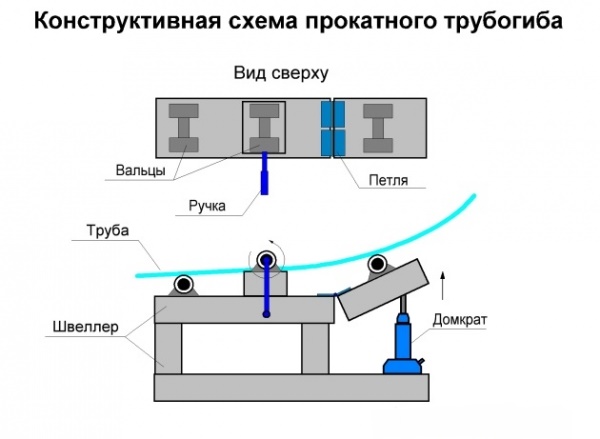
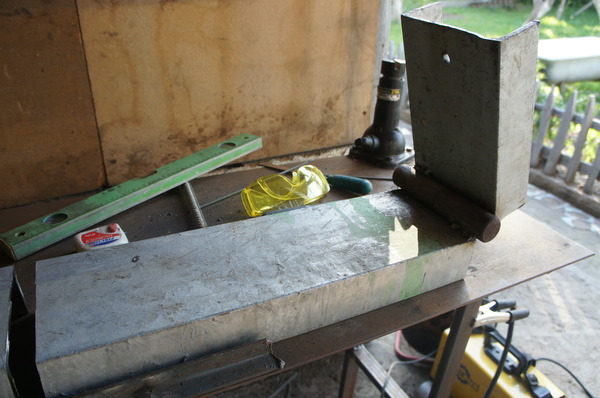
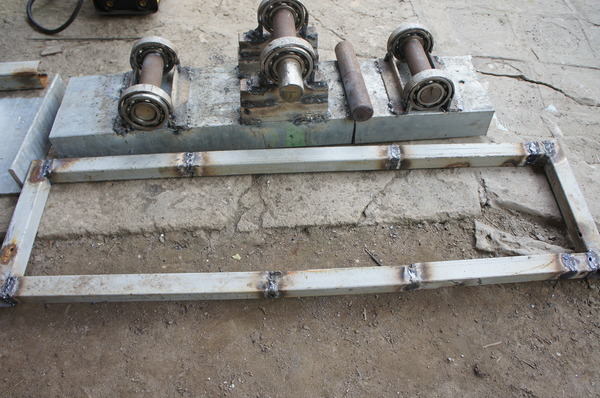
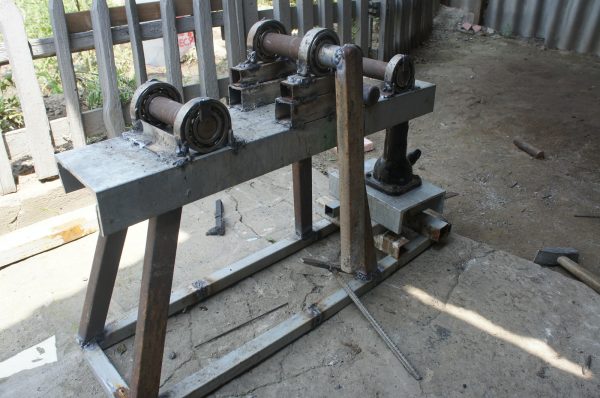
Iš švelerio pagaminkite pagrindą ir dvi platformas. Atitraukę nuo vienos pusės apie 0,5 m, privirinkite vertikalią stovą iš to paties švelerio. Tam du segmentus sudėkite poromis, kad stova būtų tvirta.
Griežtai laikydamiesi horizontalumo, sumontuokite stacionarią platformą, o prie jos privirinkite galinį stovą. Tada paimkite profilinio vamzdžio atkarpą ir pastatykite ribotuvus, kurių aukštis ne mažesnis už profilinio vamzdžio storį, kurio deformaciją ketinama atlikti gaminamoje staklėje.
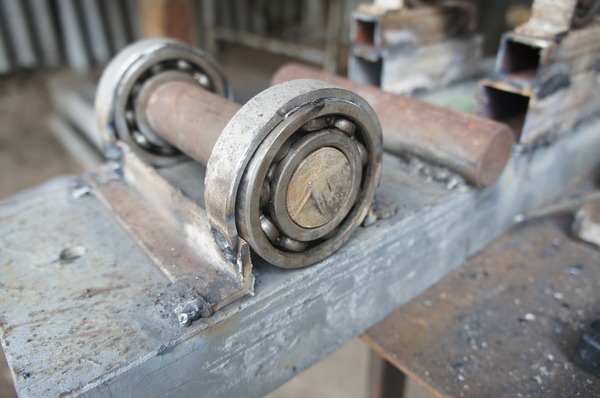
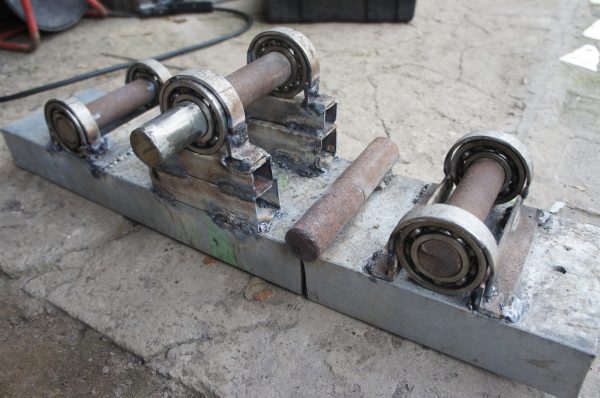
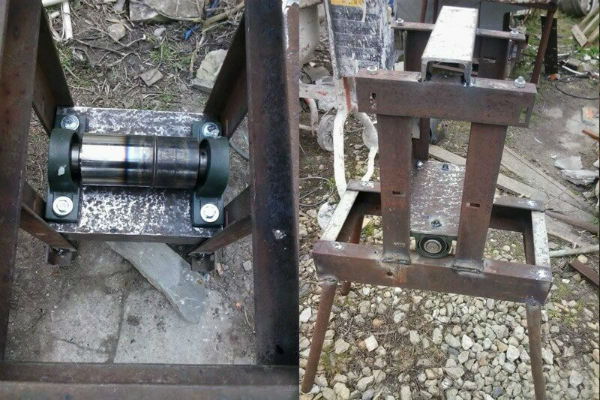
Kreipiančiąją platformą sujunkite su pagrindine staklės lova durų vyriais. Ant pastatytų ribotuvų ir abiejų platformų kraštų suvirinimu sumontuokite guolius ir sustiprinkite konstrukciją kampainiais. Velius įstatykite į guolius, o prie vidurinio veleno pritvirtinkite rankeną.
Po kreipiančiosios platformos kraštu sumontuokite domkratą ir pritvirtinkite jį ant pagrindo varžtine jungtimi.
Vamzdžių lenkimo staklių su pasukamąja platforma surinkimą atlikite tokia seka:
Ritininės staklės su trimis volais
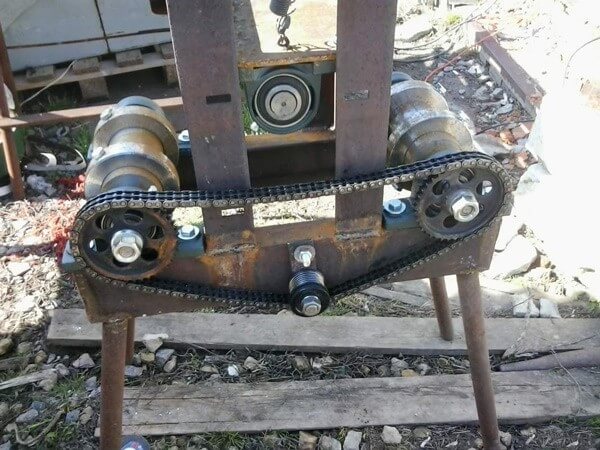
Šiose staklėse vamzdis padedamas ant šonuose esančių volų. Viršutinis judantis volas nuleidžiamas ant gaminio iš viršaus ir taip jis fiksuojamas. Tada sukama rankena ir per grandinę judesys perduodamas velenams. Vamzdis traukiamas ir keičia savo geometriją.
Palaipsniui didindami spaudimą sukdami prispaudimo varžtą ir traukdami ruošinį, pasiekite vamzdžio išlenkimą reikiamu kampu.
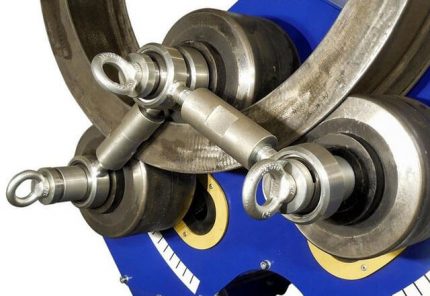
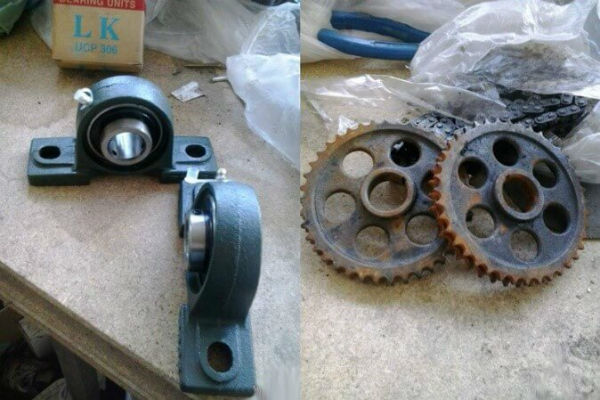
Norint pagaminti staklę, veikiančią pagal šią schemą, reikia paruošti lentyną ir profilinį metalo valcavimą karkasui, velenus, 4 stiprias spyruokles, grandinę, guolius, tvirtinimo detales, kitas dalis. Guolių tvirtinimui reikės 3 velenų su parametrais, atitinkančiais žvaigždutes ir guolius.
Du velenai yra skirti šoniniam išdėstymui, o trečiasis (prispaudžiamasis) – pakabinimui ant spyruoklių. Šiuos elementus, greičiausiai, teks užsakyti dirbtuvėje, o likusį darbą galima atlikti savomis rankomis.
Į prispaudžiamojo veleno sudėtį įeina guoliai, krumpliaračiai ir žiedai. Žieduose išpjaunamas sriegis užveržimo varžtams ir padaromi grioveliai. Lentynose iš kanalo profilio atliekamos prispaudžiamojo veleno sodinimo vietos. Paskutiniame etape surenkama konstrukcija pradedant nuo karkaso įrengimo.
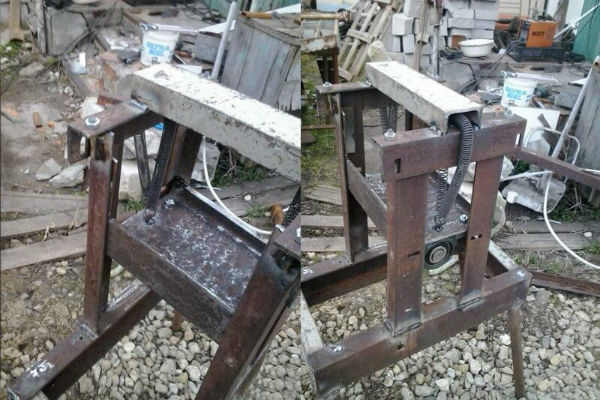
Po to ant spyruoklių kabinamas prispaudžiamasis velenas, prijungtas prie lentynos per rakto jungtį. Atraminiai velenai statomi iš šonų ir tarp jų įtempiama grandinė, naudojant magnetinį kampelį kaip laikiklį.
Prie vieno iš jų pritvirtinama rankena su besisukančiu vamzdeliu, tada atliekami domkrato montavimo darbai. Jis prie platformos jungiamas varžtais ir suvirinant.
Montuojant pakabinamą veleną laikomasi tam tikros sekos: pirmiausia jis statomas ant lentynos, prie jos privirinamos veržlės spyruoklėms, apverčiama platforma ir prijungiama prie spyruoklių. Reikia atsižvelgti, kad didėjant atstumui tarp ritinėlių, lenkimui taikomos jėgos mažėja.
Valcavimo tipo vamzdžių lenktuvui surinkti reikės:
Mūsų svetainėje yra dar keletas straipsnių, kuriuose išsamiai aprašomi naminiai profilių vamzdžių lenkimo įrenginio variantai, rekomenduojame susipažinti:
- Kaip sukonstruoti profiliuoto vamzdžio lenktuvą savo rankomis: geriausių savadarbių apžvalga
- Kaip pasigaminti vamzdžių lenktuvą savo rankomis: geriausių savadarbių pavyzdžiai
Kaip paprastu būdu išlenkti profilinį vamzdį?
Pati primityviausia priemonė profilinio vamzdžio kontūrams keisti – medinio šablono naudojimas. Jį galima taikyti lenkiant plonasienius plieno ar aliuminio vamzdžius. Tokiam improvizuotam įrenginiui pagaminti imamos lentos, jos bet kaip tarpusavyje sutvirtinamos ir išpjaunamas šablonas.
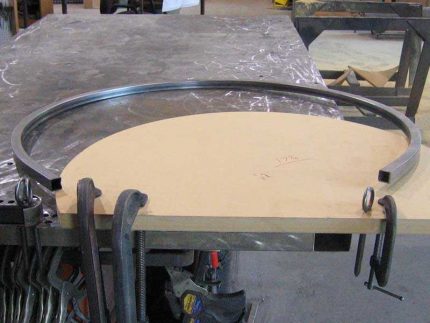
Sąlyčio su vamzdžiu vietoje šablono storis turi būti keliais centimetrais didesnis už profilinio vamzdžio skerspjūvio aukštį. Šablono kraštas daromas su nuolydžiu, kitaip vamzdis gali nuslysti.
Konstrukcija aprūpinama atrama ir tvirtinama prie kokios nors stabilios bazės. Vamzdis dedamas tarp šablono plokštumos ir atramos, ir pradedama lenkti medžiagą, pradedant nuo vamzdžio krašto. Jei lenkimo procesą pradėsite nuo centro, plonasienis vamzdis gali suplokštėti.
Į vamzdį galima įkišti metalinį strypą, kurio skersmuo lygus vamzdžio praėjimo skerspjūviui, arba tiesiog paimti vamzdžio atkarpą ir uždėti ją ant ruošinio galo. Bet kuriuo atveju taip bus patogiau.
Išsamiau apie tai, kaip sulenkti profilinį vamzdį be specialios įrangos, skaitykite šioje medžiagoje.
Pagal tą patį principą gaminamos galingesnės staklės. Šiuo atveju jėga sukuriama naudojant gervę, o vamzdis tvirtinamas tvirčiau, kad nenutrūktų.
Išvados ir naudingas vaizdo įrašas šia tema
Pagrindinės profilio vamzdžių apdirbimo staklių gamybos taisyklės:
Vamzdžių lenkimo staklės, pagal konstrukciją artimos gamyklinėms:
Iš visų profilio lenkimo staklių variantų reikėtų pasirinkti konstrukciją, labiausiai atitinkančią jos naudojimo tikslą. Kartais pakanka paprasčiausio mechanizmo, kad būtų galima apsirūpinti reikiamu lenkto profilio kiekiu be didelių finansinių išlaidų.
Ar turite asmeninės patirties statant vamzdžių lenkimo stakles? Galbūt galite pateikti naudingos informacijos straipsnio tema ir patalpinti pagaminto įrenginio nuotrauką? Prašome palikti komentarus, dalintis patirtimi, užduoti klausimus žemiau esančiame bloke.
 Kaip sulenkti profilinį vamzdį savo rankomis be specialių prietaisų
 HDPE vamzdžių montavimas savo rankomis: suvirinimo instrukcija + kaip sulenkti arba ištiesinti tokius vamzdžius
 Savo rankomis pagaminti dirbiniai iš propileno vamzdžių: naminių gaminių variantai namams
 Kaip pasigaminti kėdę iš polipropileno vamzdžių savo rankomis: žingsnis po žingsnio gamybos instrukcija
 Varinių vamzdžių montavimas savo rankomis: varinio vamzdyno įrengimo technologija
 Polipropileno vamzdžių suvirinimo technologija savo rankomis: metodų ir niuansų apžvalga
 Kiek kainuoja dujų prijungimas prie privataus namo: dujų tiekimo organizavimo kaina
 Geriausios skalbimo mašinos su džiovykla: modelių reitingas ir patarimai pirkėjams
 Kas yra šviesos spalvinė temperatūra ir niuansai renkantis lempų temperatūrą pagal savo poreikius
 Dujinio vandens šildytuvo keitimas bute: keitimo dokumentinis įforminimas + pagrindinės normos ir reikalavimai