Pjuvenų briketai: kaip savo rankomis pagaminti “euro malkas” kuro agregatams
Malkos, kurios ilgai degtų, duotų daug šilumos ir mažai pelenų, nemestų kibirkščių ir suodžių – tai svajonė priemiesčio namo su krosniniu šildymu ar židiniu savininko. Būtent tokiomis savybėmis pasižymi pjuvenų briketai, kuriuos galima ne tik įsigyti, bet ir pasigaminti savomis rankomis. Verta susipažinti su jų gamybos procesu. Ar ne?
Papasakosime, kaip pasigaminti kuro briketus, skirtus naudoti šildant priemiesčio namą ar sodybą. Mūsų siūlomame straipsnyje išsamiai aprašyta presuotų pjuvenų rąstų gamybos technologija. Savarankiški namų meistrai čia ras trumpą instrukciją, kaip surinkti presavimo stakles.
Straipsnio turinys:
Pjuvenų rąstų privalumai
Iš pjuvenų presuotų briketų naudai galima pateikti šiuos argumentus:
- Ilgas degimas – 4 valandos.
- Minimalus dūmų susidarymas.
- Ekologiškumas. Pradinė žaliava – natūralios medžiagos, todėl pelenais galima tręšti lysves.
- Didelis energijos išskiriamumas. Gerokai viršija malkų energetines galimybes, prilygsta tik kokybiškai angliai.
- Pastovi degimo temperatūra.
- Ekonomiškumas. 1 tona tokio kuro kainuos pigiau nei atitinkamas kiekis malkų ar anglies.
- Galimybė pasigaminti savarankiškai.
Trūkumų taip pat yra. Pagrindinis – jautrumas drėgmei. Laikyti juos po atviru dangumi negalima, nes jie greitai sugertų drėgmę, taigi blogai degtų. Todėl saugojimui reikia skirti sausą patalpą.
Bet kokie reikšmingi mechaniniai poveikiai pjuvenų briketams yra kontraindikuotini. Jei jų gamybai pirkti specialią įrangą, savikaina bus didelė ir ne visada pagrįsta.
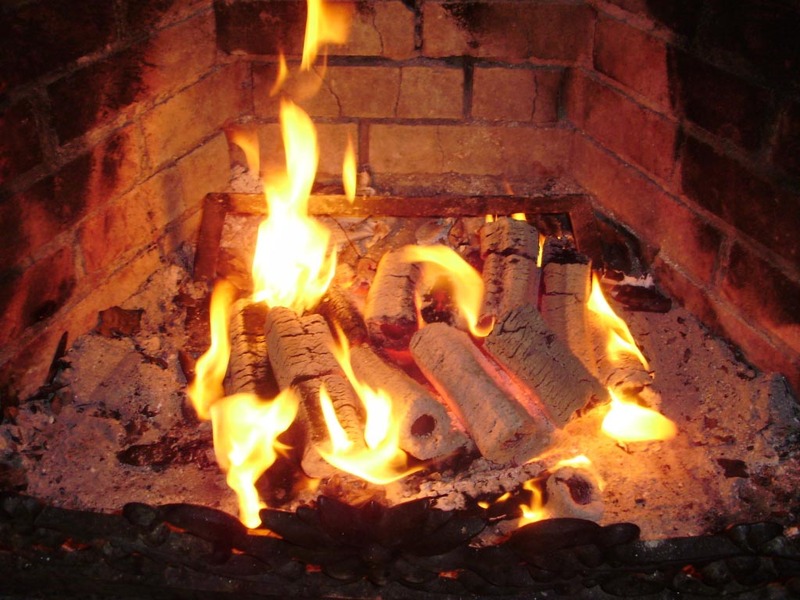
Apsimoka steigti namudinę gamybą, jei pjuvenos nemokamos, o kaip įrenginį galima naudoti jau turimą įrangą.
Kuro briketų rūšys
Briketai skirstomi į rūšis pagal jų formą. Dažniausiai rinkoje galima sutikti šiuos tipus:
- RUF. Tai presuoti stačiakampiai, kurių matmenys 15 x 9,5 x 6,5 cm. Jie gaminami iš natūralios medienos pjuvenų, pridedant specialių komponentų.
- Nestro. Vizualiai tai cilindrai, kurių skersmuo nuo 6 iki 9 cm, o ilgis nuo 5 iki 35 cm, be skylių. Gamybai naudojama presuota medienos masė. Ji išdžiovinama, dedama į pakrovimo talpyklą, o po to sraigtu tiekiama į presavimą. Pagal formas esant slėgiui masę paskirsto dozatoriai.
- Pini kay. Pagal formą tai daugiakampiai, kurių briaunų skaičius nuo 4 iki 6. Gamybos metu jie yra apdorojami aukšta temperatūra ir presuojami aukštu, iki 1100 barų, slėgiu. Dėl to padidėja degimo efektyvumas, atsparumas drėgmei, tankis.
Cheminė sudėtis ir šilumos atidavimas visiems šiems tipams presuotų pjuvenų yra vienodi, jie skiriasi tik tankiu. Šiam kurui nebūdingos kibirkštys, išskrendančios į skirtingas puses. Didelis tankis ir nedidelis higroskopiškumas leidžia šį kurą laikyti mažoje sandėliuke šalia krosnies.
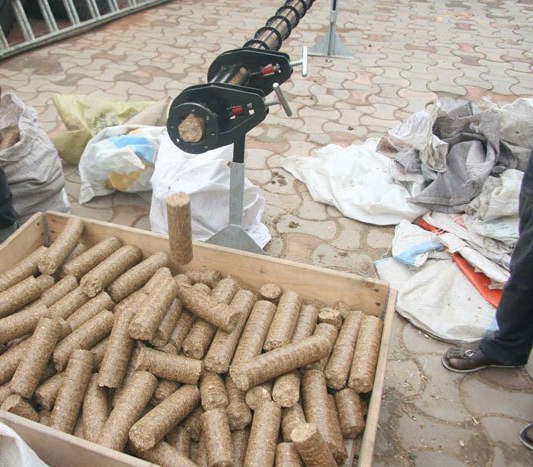
Jei briketų formavimui yra reikalinga žaliava, juos galima pagaminti savarankiškai.
Briketų gamybos įranga
Pramoninėmis sąlygomis medienos atliekų smulkinimas atliekamas specialiuose mechanizmuose - smulkintuvuose. Tokia svarbi technologinio proceso dalis kaip džiovinimas atliekama naudojant džiovinimo mašinas, kurios būna dviejų tipų - būgninės ir aerodinaminės.
Gaminių formavimas atliekamas hidrauliniu presu. Ne mažiau kaip 30 MPa jėga jis sutankina masę. Tuomet į žaliavą nereikia dėti jokių rišamųjų medžiagų, nes tokiomis sąlygomis dėl suspaudimo ir aukštos temperatūros išsiskiria medienos klijai - ligninas.
Bet kokios formos briketus galima gauti smūginiu-mechaniniu presu, tačiau jų tankis nėra labai didelis.
Yra dar vienas metodas „euro malkoms“ gauti - ekstruzija. Jis pagrįstas tuo, kad maždaug 40 MPa jėga masė stumiama per kalibruotas angas sraigtu, formuojant gaminius cilindrų arba šešiakampių pavidalu. Išėjus jie supjaustomi specialiais peiliais.
Sraigtinių ekstruderių našumas yra didesnis nei mechaninių ar hidraulinių presų.
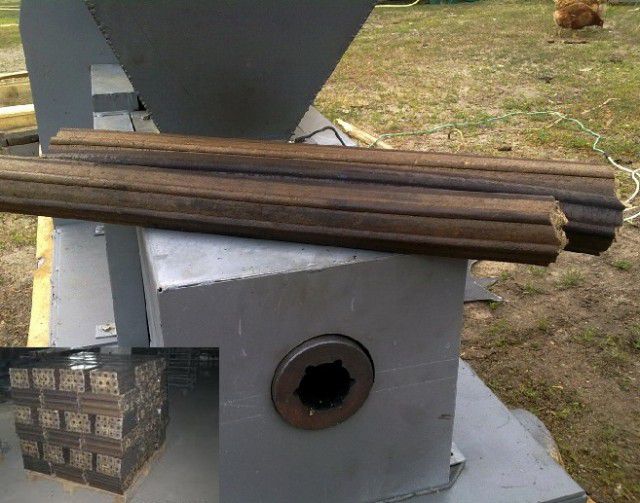
Pirkti tokius įrenginius, kad savo rankomis gamintumėte kuro briketų ruošinius, nėra racionalu, tam yra kitų variantų.
Savarankiškas briketų gaminimas
Pagrindinis pjuvenų tiekėjas yra lentpjūvė. Tuo tarpu nesvarbu, kokios medienos rūšis, pagrindinis kriterijus – drėgmė. Ji neturi viršyti 12%. Bendroje masėje sugadintos medienos kiekis neturi viršyti 5%.
Technologinio proceso aprašymas
Šis procesas nėra labai sudėtingas ir bendrais bruožais susideda iš penkių etapų:
- Žaliavos valymas. Būtina pašalinti nešvarumus, pašalines priemaišas.
- Smulkinimas. Pjuvenų dydis turi reikšmės – daugiausia 0,6 cm.
- Presavimas.
- Džiovinimas.
- Sandėliavimas.
Po pirmojo paruošiamojo etapo masė sumaišoma su sausu, į miltelius sutrintu moliu, proporcija 10 : 1. Toliau, įdėjus šiek tiek vandens, pradedama maišyti. Reikia atsižvelgti, kad mišinio tirštumas turi būti vidutinis. Nuo šio rodiklio priklauso jo gebėjimas išlaikyti formą, džiovinimo trukmė ir galutinis gaminių tankis.
Kitas žingsnis – gauto mišinio pakrovimas į briketavimo įrangos bunkerį. Tada pats presavimas formose. Po viso to belieka tik gerai išdžiovinti pagamintus briketus. Į molį kartais pridedama vandenyje išmirkdyto kartono. Tokiu atveju kuro degumas padidėja.
Naminiai presavimo įrenginiai
Namų sąlygomis galima pagaminti įrangą trimis variantais:
- su hidrauline pavara;
- su rankine pavara;
- su domkratais.
Rankinis įtaisas yra pats paprasčiausias. Jį galima tvirtinti prie sienos. Jo rėmas gaminamas iš plieninio vamzdžio arba kampuočio suvirinimo būdu.
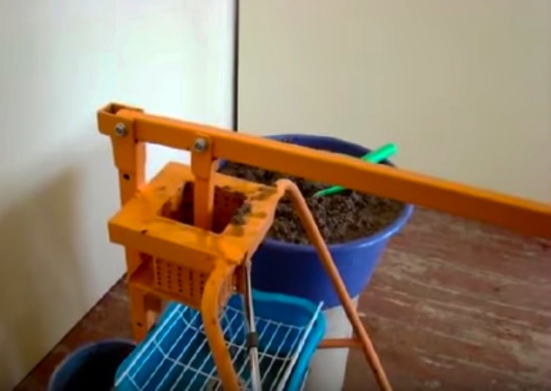
Visavertės technologinės linijos briketų gamybai namuose sukurti neįmanoma, nes tai labai brangu ir reikalauja didelių plotų. Namuose meistrai naudoja įvairios konstrukcijos naminius stakles.
Negalima praleisti to momento, kad kai pjuvenos yra stambios, jas prieš presavimą reikia susmulkinti. Tam tinka ir paprasčiausias pjaustytuvas, bet geriau šį procesą mechanizuoti. Gerai, jei namuose yra staklės žolei smulkinti, jos susidoros ir su pjuvenų smulkinimu.
Kai kurie meistrai šiam tikslui pritaiko pasenusias skalbimo mašinas. Tam aktyvatorius papildomas peiliais.
Staklės su rankine pavara
Presas briketų iš pjuvenų gamybai namų sąlygomis savo rankomis tvirtinamas prie sienos kaiščiais. Apatinėje konstrukcijos dalyje tvirtinama stacionari forma.
Jos geometrija gali būti bet kokia. Mechanizmui valdyti reikia svirties, todėl ant viršutinės skersinės sijos montuojamas šarnyras, per kurį tvirtinamas vamzdžio gabalas arba ilga metalinė smeigė.
Nepajudinamai sumontuota forma tarnaus kaip matrica, o preso antgalis (punšonas) prijungiamas prie svirties. Svarbu teisingai apskaičiuoti vamzdžio ilgį taip, kad punšonas laisvai tilptų į matricą.
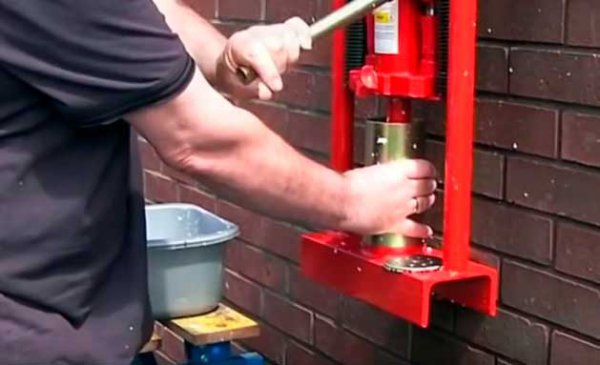
Antrasis rankinio preso variantas – ant grindų montuojamas mechanizmas. Jo konstrukcija identiška prie sienos tvirtinamam įrenginiui, skiriasi tik tuo, kad suvirintas rėmas, prie kurio tvirtinamos pagrindinės detalės, įrengiamas ant lygaus horizontalaus paviršiaus.
Dar viena rankiniu būdu valdomo įrengimo rūšis – sraigtinis presas. Jis labai paprastas naudoti. Apatinė dalis – perforuota formavimo talpa, esanti po rėmu.
Įsukant sraigtą, sukuriamas slėgis, reikalingas presavimui. Tokio įrenginio našumas yra labai mažas. Daug laiko sugaištama kraunant, įsukant sraigtą, išimant gatavus gaminius. Svirties modelių potencialas yra didesnis.
Patobulintas naminis variantas
Rankinį įrengimą galima patobulinti, jei jį papildysite domkratu arba hidrauliniu presu. Forma daroma kvadratinė arba apvali. Pagrindas – suvirintas iš kanalo. Stulpeliai – kampinis 100 x 100.
Apvalios formos gaminamos iš storio sienelio vamzdžio. Matrica perforuojama, kad išeitų vanduo, išsiskiriantis suspaudimo metu. Norint išimti gatavus gaminius, dugnas daromas nuimamas.
Šiam tikslui matricos viduje galima sumontuoti spyruoklę, pritvirtinus ją prie dugno, tačiau tada dugnas turi būti tvirtai privirintas. Prie spyruoklės tvirtinamas diskas. Formuojant gaminį, spyruoklė suspaudžiama, o kai strypas atlieka atgalinį judesį, išsitiesina ir disku išstumia gatavą briketą iš formos.
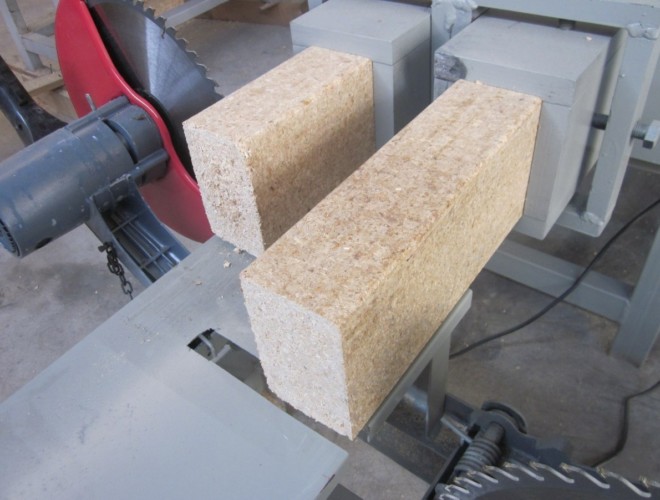
Strypas gaminamas iš vamzdžio, kurio skersmuo apie 3 cm. Prie vieno jo galo suvirinimo būdu tvirtinamas perforatorius, kuris įeina į matricą su nedideliu tarpu. Priešingas strypo galas tvirtinamas prie hidraulinio domkrato ar preso.
Prieš kraunant žaliavą, ją reikia gerai išmaišyti. Tam reikalingas specialus indas. Jis gaminamas iš lakštinio plieno arba pritaikomas būgnas iš senos skalbimo mašinos ir montuojamas ant stulpelių. Maišymą galima atlikti ir maišytuvu arba betono maišyklėje.
Iš būgno medienos masė patenka presuoti į formas per padėklą, pagamintą iš lakštinio plieno. Briketus geriausia džiovinti krosnyje, bet galima ir saulėje. Svarbiausia, kad drėgnumas būtų minimalus. Tik sausas kuras atiduos tokį šiluminės energijos kiekį, kurio užtenka patalpų šildymui.
Stacionarus briketavimo presas
Tokiam presui pagaminti reikės 2,5 kW galios variklio, jei darbas bus atliekamas iš 220 V tinklo. Jei prijungta trifazė įtampa, tiks 9 kW variklis. Be to, reikia reduktoriaus, veleno, guolio, sraigto, kaitinimo elementų, temperatūros reguliavimo relės.
Variklis, reduktorius ir kiti mazgai tvirtinami prie suvirinto karkaso iš kampainio. Jis sumontuotas ant stovų, pagamintų iš vamzdžių. Sraigtas šioje konstrukcijoje sudarytas iš dviejų dalių. Viena iš jų perneša pjuvenas į pakrovimo talpyklą, antroji atlieka punšono vaidmenį. Matricos vaidmenį atlieka vamzdis.
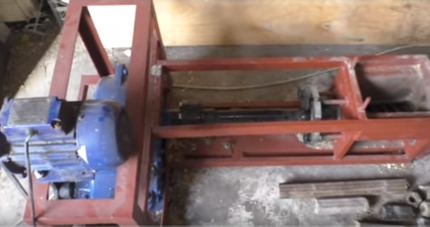
Prieš paleidžiant presą, vamzdis pašildomas TENais iki 260⁰. Šildymas reguliuojamas rele. Briketų tankinimą reguliuoja prie vamzdžio privirintas kvadratas. Kaip konstrukcijos trūkumą galima paminėti didelius šilumos nuostolius į aplinką. Tačiau tuo pačiu žymiai pagerėja briketų kokybė.
Kaip apskaičiuoti kuro briketų poreikį?
Nusprendus pervesti savo namo šildymą ant pjuvenų briketų, geriau iš karto apskaičiuoti, kiek jų prireiks, kad užtektų visam laikotarpiui. Čia reikia atsižvelgti į temperatūrą, kurią būtina palaikyti, patalpos plotą, sienų storį ir kitus veiksnius.
Ne paskutinį vaidmenį atlieka ir ekokuro kokybė. 1 kg kokybiškų briketų šilumos atidavimas gali siekti 4,4 kWh. Nuo gaminių, pagamintų namų sąlygomis, skirtų naudoti mūrinėse krosnyse arba metaliniuose pirties šildytuvuose, tokio rezultato nebus.
Tarkime, 100 m² ploto namas yra gerai apšiltintas, šildymo sezonas trunka 190 dienų, katilo naudingumo koeficientas 0,7. Tada 100 x 190 x 24 x 0,7 x 70 = 22 344 kWh. Jei atsižvelgsime, kad krosnies naudingumo koeficientas yra 86%, šilumos atidavimas sumažės iki 3,9 kWh. Vadinasi, reikia briketų atsargų 22 344 : 3,9 = 5,7 t.
Išvados ir naudingas vaizdo įrašas šia tema
Vaizdo įrašas #1. Įdomus naminio staklės variantas pjuvenų briketų gamybai:
Vaizdo įrašas #2. Darbinio mišinio paruošimas briketams:
Vaizdo įrašas #3. Kuro briketų deginimas katile:
Savarankiškas briketų gamyba yra kiekvienam įveikiama. Tam reikia tiek fizinių, tiek materialinių išlaidų, be to, laiko. Reikia atsižvelgti ir į tai, kad namuose pasiekti aukštą kokybę, kaip euro malkų, vargu ar pavyks.
Visgi, turint žaliavų, briketus gaminti galima, nors ir ne visam šildymo ciklui, o malkų užkūrimui.
Papasakokite apie tai, kaip patys gaminote pjuvenų briketus. Pasidalinkite naudingais technologiniais niuansais, kurie pravers svetainės lankytojams. Prašome palikti komentarus, užduoti klausimus, publikuoti nuotraukas straipsnio tema žemiau esančiame bloke.
 Kaip pasigaminti dūmtraukio sklendę savo rankomis: instrukcija sklendės gamybai
 Kaip pasigaminti kibirkščių slopintuvą ant dūmtraukio savo rankomis: žingsnis po žingsnio vadovas
 Kaip savo rankomis sumontuoti deflektorių ant dūmtraukio: nuoseklus instruktažas
 Ekonomiškas garažo šildymas savo rankomis: kaip sumažinti šilumos nuostolius ir kuo geriau šildyti
 Kaip atliekamas šildymo sistemos slėgio bandymas savo rankomis
 Kaip pasidaryti dūmtraukį privačiame name savo rankomis: konstrukcijų variantai ir jų įgyvendinimas
 Kiek kainuoja dujų prijungimas prie privataus namo: dujų tiekimo organizavimo kaina
 Geriausios skalbimo mašinos su džiovykla: modelių reitingas ir patarimai pirkėjams
 Kas yra šviesos spalvinė temperatūra ir niuansai renkantis lempų temperatūrą pagal savo poreikius
 Dujinio vandens šildytuvo keitimas bute: keitimo dokumentinis įforminimas + pagrindinės normos ir reikalavimai
Per sezoną man sunaudojama 8-10 tonų briketų. Užpernai jie pabrango beveik dvigubai, tapo labai brangu juos pirkti, o gamintojų pas mus mažai.
Paskutinį kartą iš skurdo pirkau briketus iš sėklų lukštų, labai patiko, kaip jie dega (išskyrus tai, kad kaminas greitai pasidengia suodžiais). Štai dabar susimąsčiau, kad galėčiau ir pats juos savo reikmėms gaminti, nieko ypatingai sudėtingo. Juk aš gaminau šlakblokius tvorai, o tai panašus dalykas. Be to, netoliese yra aliejaus gamykla, jie visada turi lukštų. O turimų medžiagų preso gamybai turiu pilna. Vasarą galima ruošti, ir sutaupymas bus rimtas.
O laikyti yra kur, turiu sausą pašiūrę, ir juos galima vynioti į plėvelę, bus kaip firminiai!
Briketai iš pjuvenų – gana patogus kuras. Jį lengviau laikyti dėl tvarkingos ir maždaug vienodos formos ir dydžio. Degdami jie išskiria daugiau šilumos nei įprastos malkos. Be to, dega beveik dvigubai ilgiau. Tačiau euro malkų kaina viršija įprastų malkų kainą, todėl jei yra galimybė juos pasigaminti patiems, tai puiku. Pagrindinė problema – žaliava – pjuvenos. Vienai partijai dar galima jų rasti, bet nuolat – problematiška.