Presas kuro briketams: pjuvenų presavimo įrenginių gamybos variantai savo rankomis
Kūrenti pjuvenomis ar drožlėmis – įprastas dalykas mūsų šalies gyventojams, perimtas iš Europos šalių. Jų populiarumą lemia pigios žaliavos ir geras savitasis šilumingumas degant. Pasigaminę naminį presą briketams, galite gauti kokybiško kuro beveik už dyką.
Papasakosime, kaip pagaminti nesudėtingas ir nebrangias stakles briketuotam kurui gaminti. Mūsų siūlomame straipsnyje pateikta konstrukcija, pateikti surinkimo patarimai. Pateikta gamybos technologija ir reikalavimai pradinei medienos medžiagai.
Straipsnio turinys:
Briketų gamybos technologija
Pelečių ir briketų gamyba iš medienos apdirbimo atliekų presavimo būdu – seniai išbandytas procesas. Todėl gaminant naminį presą kokybiškoms “euro malkoms” gauti, nereikia nieko išradinėti, o galima pritaikyti jau esamus sprendimus.
Proceso fizikos aprašymas
Birių medienos medžiagų naudojimas šildymui randa savo pritaikymą mažose katilinėse ir krosnyse. Pjuvenos suteikia tą pačią energiją kaip ir tokios pat masės ir drėgnumo mediena, tačiau jų laikymas natūralios būklės sukelia purvo ir dulkių atsiradimą. Todėl tokios atliekos presuojamos į įvairių formų briketus.
Su tam tikromis prielaidomis galima teigti, kad mediena susideda iš pluošto (celiuliozės) ir jį rišančios medžiagos – lignino. Kiekvienas pjuvenų ir drožlių egzempliorius išlaiko savo vientisumą dėl šio polimero. Norint sukurti tvirtus ryšius tarp atskirų gabalėlių, juos taip pat reikia suklijuoti.
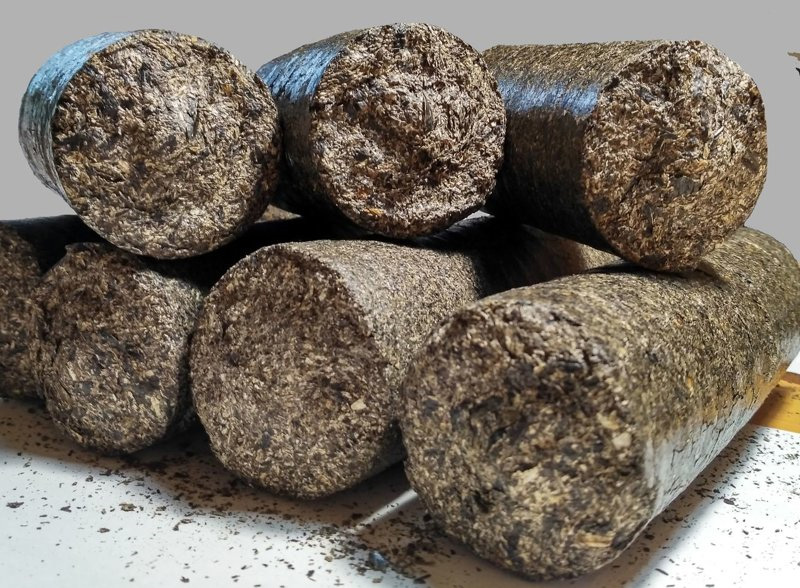
Presavimo proceso metu pjuvenos veikiamos stipriu slėgiu, dėl ko iš jų išsiskiria ligninas ir suriša medžiagą formoje. Šis ryšys, žinoma, nėra toks tvirtas kaip vientisoje medienoje, tačiau jo pakanka, kad gautas briketas nesuirtų.
Lignino kiekis medienoje, palyginti su sausa mase, priklauso nuo medžių rūšies:
- kėnis: 30 %;
- pušis: 27 %;
- eglė: 27 %;
- drebulė: 22 %;
- beržas: 19 %.
Kuo didesnis lignino kiekis procentais, tuo mažesnio slėgio reikia jam išgauti. Todėl savarankiškai gaminti briketus iš kėnio pjuvenų yra lengviau nei iš beržo.
Be klasikinio preso, skirto kurui iš birių medžiagų gaminti, dar egzistuoja ekstruzinis įrenginys. Jo veikimo esmė ta, kad veikiant sraigtui medžiaga juda palaipsniui siaurėjančiu kanalu.
Dėl to sukuriamas labai aukštas slėgis. Tačiau šio varianto įgyvendinimas namų sąlygomis yra sudėtingas ir reikalauja specifinių žinių, todėl geriau apsistoti ties modeliais su presavimo forma.
Rišamosios medžiagos naudojimas
Pramoniniame presuoto kuro gamyboje naudojami įrenginiai, sukuriantys 500–3000 atm slėgį. Kai kurių gamintojų (pavyzdžiui, vokiečių firmos “RUF”) briketas formuojamas derinant 2000 atm jėgos suspaudimą ir žaliavos kaitinimą iki 150°C temperatūros. Tokių gaminių tankis siekia 1,2 kg/dm3.
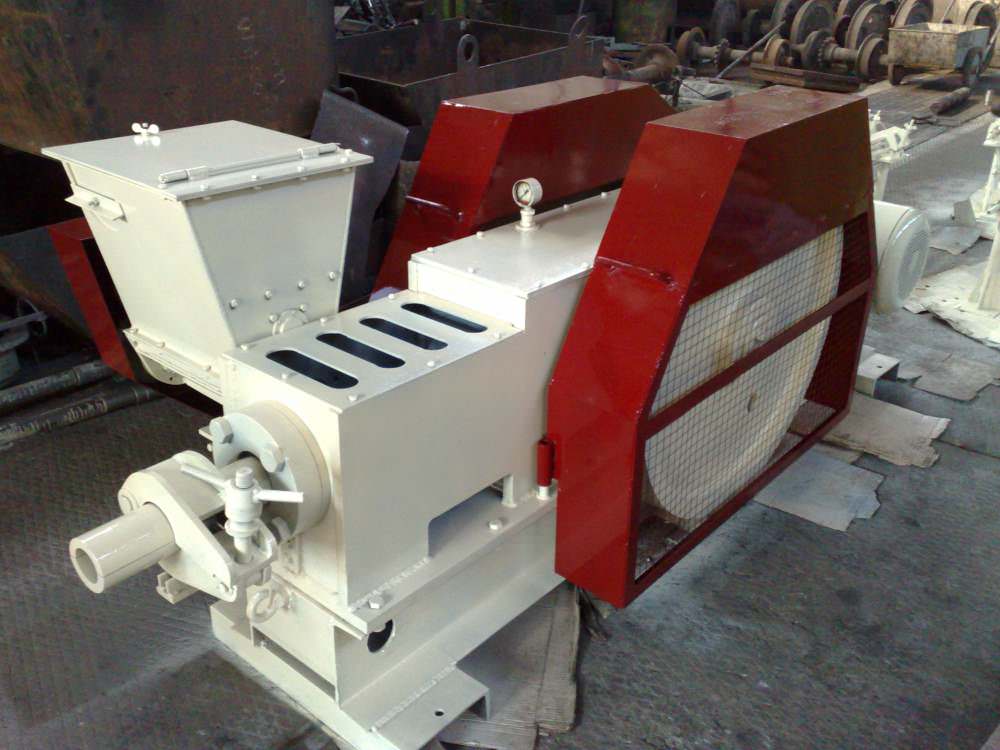
Jei briketų presą pasigaminsite patys iš turimų medžiagų, tokių charakteristikų pasiekti nepavyks. Todėl gaminiai neabejotinai turės mažesnį tankį ir bus labiau linkę byrėti.
Nepakankamą lignino išsiskyrimą kompensuoti ir briketų iš pjuvenų didesnio tvirtumo pasiekti galima pridedant pašalinės lipniosios medžiagos, pavyzdžiui:
- Skystas molis. Būtina šios vandenyje ištirpintos rišamosios medžiagos masės dalis sudaro nuo 5 iki 10% viso svorio.
- Šlapias gofrokartonas.
- Prasčiausias vandenyje ištirpintas tapetų klijai.
Gofrokartono arba klijų procentinis santykis nustatomas eksperimentiškai, nes jis priklauso nuo pjuvenų stambumo, jų drėgnumo ir formoje sukuriamo slėgio.
Reikalavimai naudojamai žaliavai
Net naudojant pramoninę įrangą, sunku gauti kokybiškų briketų ar granulių iš medienos atliekų, jei jų storis didesnis nei 4 mm. Medžiagos stambumas naminiams įrenginiams turi būti mažesnis. Tai susiję su mažesniu slėgiu ir žaliavos kaitinimo stoka.
Idealiu atveju pjuvenų skersmuo ir drožlių storis neturėtų viršyti 2 mm. Didžioji dauguma medienos atliekų atitinka šiuos parametrus.
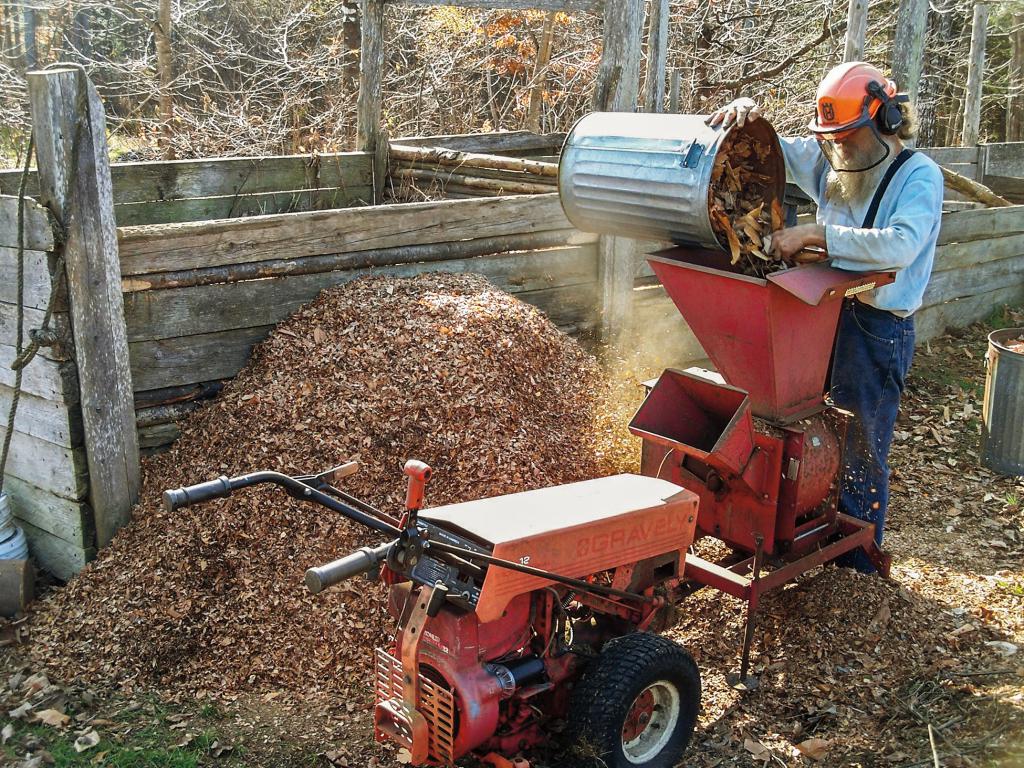
Tačiau pasitaiko atvejų, kai žaliava užteršta smulkiomis šakelėmis, skiedromis ar atplaišomis (žievės gabalais). Tuomet prieš presavimą, norint gauti vienalytę masę, būtina atlikti paruošiamuosius darbus – sumalti medžiagą, perleidžiant ją per smulkintuvą.
Norint pasiekti gerą briketo tankį, reikia vengti žaliavos, užterštos žole, smėliu ar dirvožemiu. Dirvos ir augalinis sluoksnis, skirtingai nei molis, neturi rišamųjų savybių, todėl presuotas gaminys lengvai subyrės.
Taip pat reikia laikytis sąlygos dėl žievės kiekio procentinio santykio – jos turi būti ne daugiau kaip 5%. To išmatuoti neįmanoma, bet vizualiai pjuvenos su dideliu žievės kiekiu atrodo tamsesnės. Pjuvenos turi būti sausos. Didesnė drėgmė lemia didesnį briketo birumą ir sumažina jo savitąjį šilumingumą.
Vasarą žaliavą galima džiovinti saulėje arba vėdinamoje patalpoje. Žiemą džiovinimą reikia atlikti verandoje ar kitoje pagalbinėje patalpoje, kurioje būtų nedidelė teigiama temperatūra. Siekiant intensyvesnio garavimo, galima naudoti priverstinę ventiliaciją.
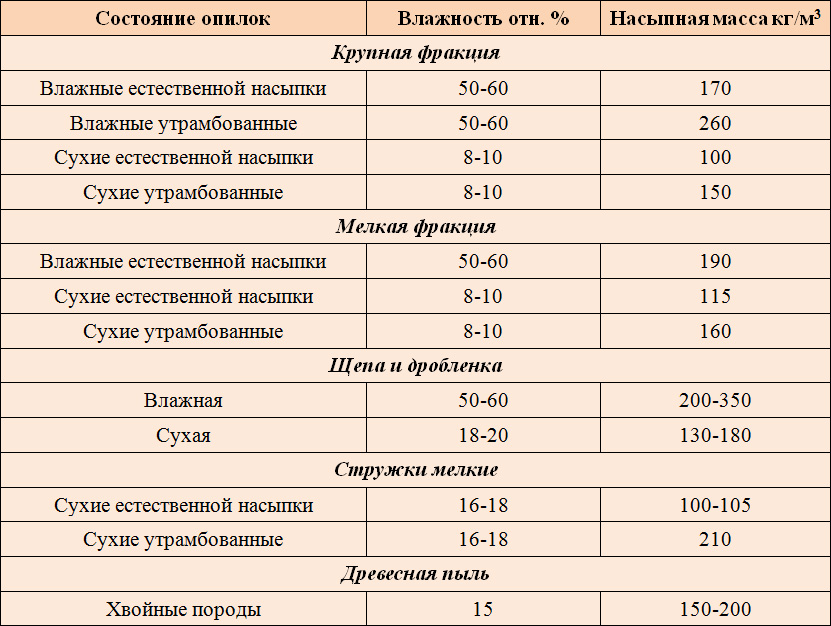
Jei naminio preso, skirto pjuvenų briketams gaminti, slėgis bus nepakankamas ligninui išskirti, tada žaliava nedžiovinama, o kartu su papildoma rišamąja medžiaga priešingai – mirkoma vandenyje. Tokiu atveju maišant pasiekiamas geresnis vienodumas, o drėgmės perteklius bus pašalintas sutankinimo metu.
Pagrindiniai preso elementai
Pagrindiniai paprasto preso elementai yra preso forma (stiklas, į kurį dedama biri medžiaga), stūmoklis ir slėgį sukuriantis mechanizmas. Juos pasigaminti patiems nesunku, nes jie būdingi briketavimo staklėms.
Preso formos sandara
Stiklas, į kurį pilamos pjuvenos ar drožlės, vadinamas preso forma arba kamera. Nuo jo geometrijos priklausys briketo parametrai.
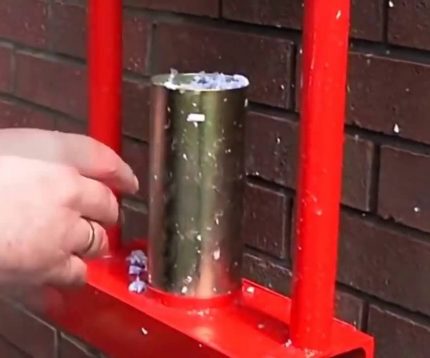
Paprastai kamera pagaminama iš plieninio apvalaus arba profilinio vamzdžio atkarpos. Stūmoklio pagrindas, kuris įeina į stiklą, išpjaunamas iš storasienės (ne mažesnio kaip 3 mm storio) plokštės.
Gaminant preso formą, reikia atsižvelgti į šių dydžių santykį:
- preso formos skerspjūvio plotas (s, cm2);
- stūmokliui tiekiamas slėgis (u, kgf);
- savitasis slėgis žaliavai (p, kgf/cm2).
Šie dydžiai susiję santykiu:
p = u / s
Briketai, naudojant papildomą rišamąją medžiagą, gerai išlaiko formą, jei jie suformuoti esant didesniam nei 150 atm. specifiniam slėgiui (1 atm. ≈ 1 kgf/cm2). Remiantis sukuriamos jėgos stūmokliu galimybe, apskaičiuojamas kameros skerspjūvio plotas.
Pavyzdžiui, jei yra hidraulinis domkratas, galintis pakelti 10 tonų, tada:
s < u / p = 10000 / 150 = 67 cm2.
Tokioms sąlygoms tinka profilinė kvadratinė vamzdis, kurio kraštinės ilgis 80 mm, arba apvalus vamzdis, kurio sąlyginio pralaidumo skersmuo iki 90 mm.
Gaunamo briketo ilgis (l) priklauso nuo preso formos aukščio (h), žaliavos tankio pradinėje sausoje (q1) ir briketuotoje (q2) būsenoje:
l = h * (q1 / q2)
Be to, po pirmojo suspaudimo galima vėl įberti drožlių į stiklinę ir pakartotinai atlikti procedūrą. Tokiu būdu galima gauto gaminio ilgį beveik padidinti iki presavimo kameros aukščio.
Pjuvenų suspaudimo metu iš briketo išsiskiria drėgmė. Kad ji laisvai išeitų, kamera perforuojama mažomis, bet dažnai išdėstytomis skylutėmis.
Suformavus briketą, jį reikia ištraukti iš formos. Spyruoklės ir netikro dugno naudojimas, kaip dažnai rekomenduojama internete, yra nepraktiškas. Aukštas slėgis visiškai suspaudžia spyruoklę, todėl laikui bėgant jos forma išsikreipia, ir ji praranda savo savybes.
Todėl reikia arba padaryti nuimamą preso formos dugną ir išstumti briketą, arba pastatyti išardomą stiklinę. Antruoju atveju jai reikės pagaminti papildomą apvalkalą iš strypo.
Prieinami slėgio sukūrimo būdai
Yra trys įprasti slėgio pasiekimo būdai, kurie puikiai tinka savadarbiam presui, skirtam kuro briketams gaminti: svirties, hidraulinio domkrato arba sraigto naudojimas. Kiekvienas iš jų savaip geras, o jų realizavimas praktiškai nėra labai sudėtingas.
Raumenų jėgos ir svirties naudojimas
Paprastai svirties funkciją atlieka metalinis vamzdis. Jis neturėtų lenktis veikiant žmogaus raumenų jėgai. Pavyzdžiui, puikiai tiks sustiprintas vandentiekio vamzdis, kurio skersmuo 40 ar 50 mm, o sienelės storis 4–4,5 mm.
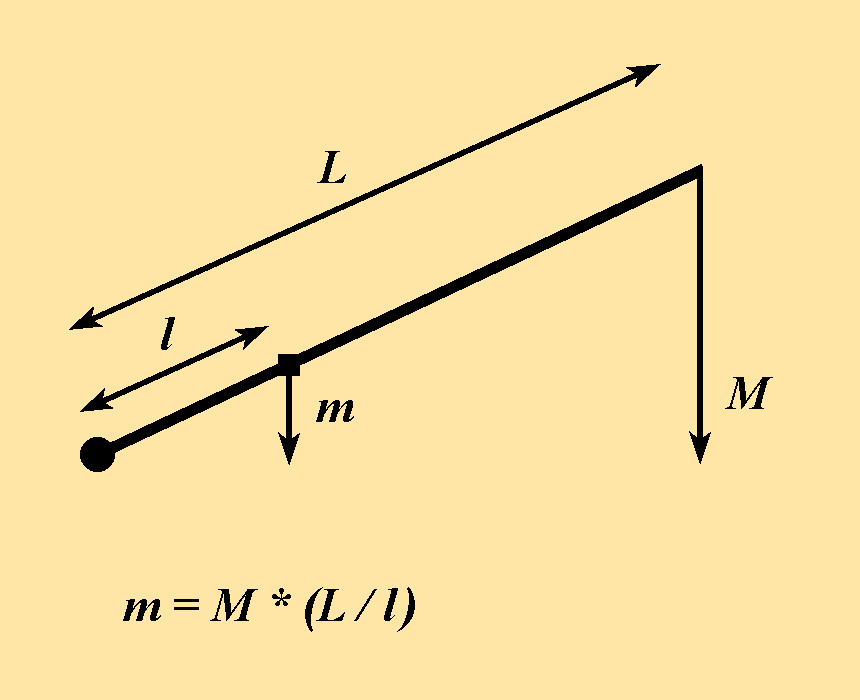
Svirties ilgį ir atstumą nuo atramos taško iki jungties su stūmokliu renkamasi ne tik siekiant reikiamo slėgio. Dar vienas svarbus parametras – stūmoklio panardinimo gylis į stiklinę (h, cm).
Jis apskaičiuojamas pagal formulę:
h = R * (l / L)
Čia R (cm) – aukštis, iki kurio nusileis svirties galas.
Pageidautina konstrukciją padaryti tokią, kad stūmoklio panardinimo gylis būtų pakankamas briketo formavimui be pakartotinio suspaudimo, iš anksto įberiant medžiagą. Tai labai padidins gamybos tempą.
Reikiamą stūmoklio panardinimo gylį (h, cm) galima apskaičiuoti, žinant pradinį sausą (q1) ir briketuotą (q2) žaliavos tankį bei stiklo aukštį (H):
h = H * (1 – q1 / q2)
Jei dėl kokių nors priežasčių įvyko klaida (paprastai dėl neteisingo pradinio žaliavos tankio vertės nustatymo) ir stūmoklio panardinimo gylio nepakanka norimam gaminio kietumui suteikti, nebūtina pervirinti visą konstrukciją.
Galima arba sumažinti stiklo aukštį, arba, įberiant pjuvenas, presuoti vieną briketą per du ar tris ėjimus.
Hidraulinio domkrato naudojimas
Siekiant sukurti stiprų slėgį, naudojami hidrauliniai įrenginiai, tokie kaip įprasti buteliniai domkratai. Paprastai ūkyje, kur yra automobilis ar kita technika, tokių hidroagregatų yra, tačiau jų keliamoji galia gali būti nepakankama.
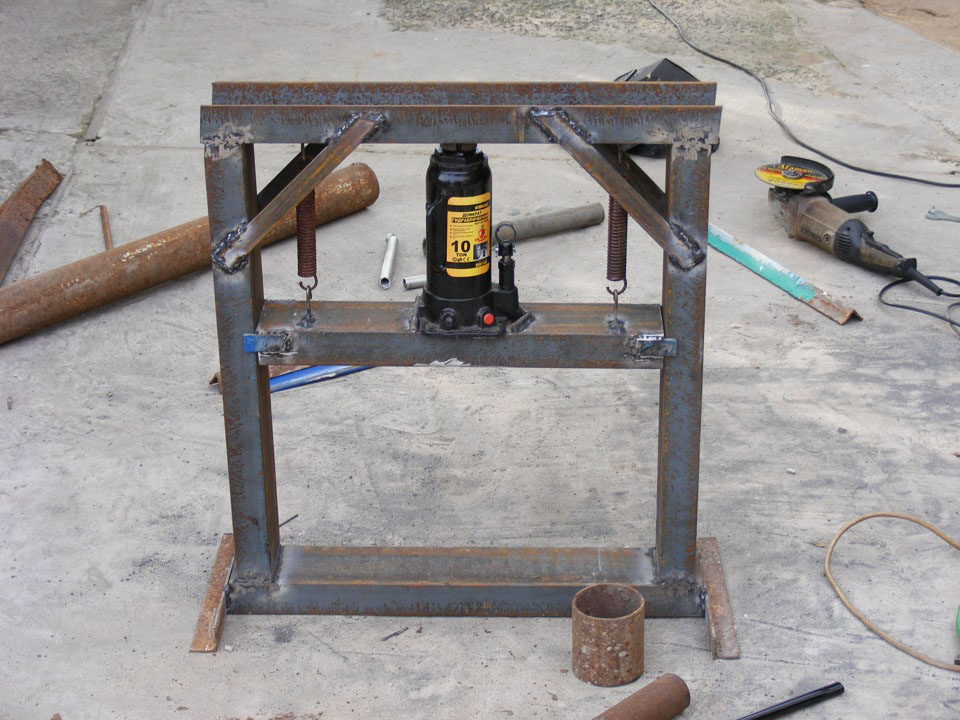
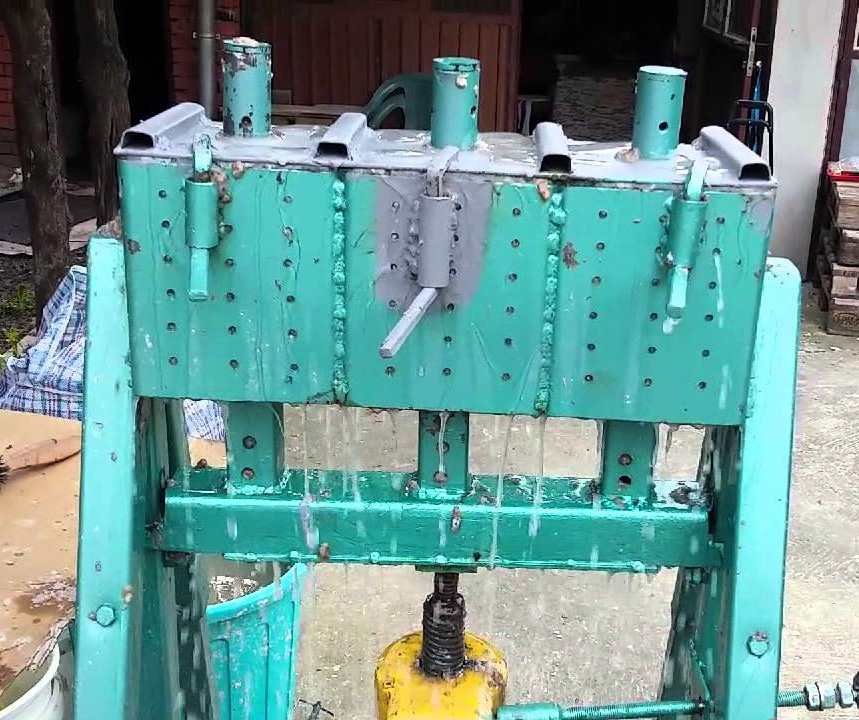
Domkratai kainuoja nebrangiai. Taigi modeliai, skirti 30-40 tonų, gali būti įsigyti už mažiau nei 50 €. O su tokiais rodikliais jau galima gauti didelio skerspjūvio briketus arba iš karto kelis (3-5) įprasto dydžio egzempliorius.
Norint vienu metu gauti kelis briketus, reikiamas preso formų kiekis išdėstomas eilėje. Vidurinė judanti sistema turi būti tvirta, kad laikui bėgant ji neįlinktų. Geriausia ją padaryti iš dvitėjos sijos arba storasienio profilinio vamzdžio.
Pats presavimo procesas trunka ilgiau nei naudojant svirtinę konstrukciją. Tačiau galingo hidraulinio domkrato naudojimas leidžia pasiekti daug didesnį specifinį slėgį ruošiniui. Briketai gaunami lygesni ir tankesni, jau turi patrauklią prekinę išvaizdą.
Sraigtinis presavimo mechanizmas
Rankinio sraigtinio preso veikimo principas panašus į svirtinį, tik pridedama jėga perduodama 90° kampu. Kuo didesnis rankenos skersmuo ir mažesnis sriegio žingsnis, tuo didesnis slėgio padidėjimo koeficientas.
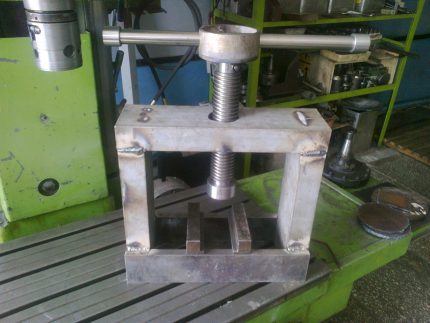
Tokia konstrukcija taip pat leidžia sukurti didesnį spaudimą nei staklės, pagrįstos svirties mechanizmu. Reikšmingas jos trūkumas yra lėčiausias iš pateiktų variantų darbo greitis.
Tačiau prie privalumų galima priskirti:
- konstrukcijos paprastumą;
- galimybę įsigyti tokį presą už nedidelius pinigus, šiek tiek jį pritaikius prie briketavimo poreikių;
- mažą dydį.
Dirbant su sraigtiniu presu nereikėtų jo naudoti “iki galo”, kai fizinių jėgų jau nepakanka mechanizmui pasukti. Tokiu atveju sriegį iš vienos pusės veikia žmogaus taikoma jėga, o iš kitos (90° kampu) – gaunamo briketo priešinimosi jėga. Tai sukels greitą sriegio susidėvėjimą arba jo nukirpimą.
Kad nepersistengtumėte ir nesulaužytumėte mechanizmo, reikia pasiekti pakankamą rezultatą bandomuosiuose egzemplioriuose ir arba sumontuoti fiksatorių, arba markeriu pažymėti sriegio maksimaliai leistiną padėtį.
Išvados ir naudingas vaizdo įrašas šia tema
Savirankio svirtinio preso kūrimas. Pagrindinių detalių gamyba ir veikimo principo aprašymas:
Staklių konstrukcijos tobulinimas ir pats briketų presavimo procesas:
Staklės, skirtos vienu metu gauti kelis briketus, pagrįstos hidrauliniu domkratu:
Savarankiškai pagaminti stakles pjuvenų briketavimui nėra sudėtinga. Galima rinktis svirtinį, hidraulinį arba sraigtinį slėgio kūrimo principą. Tačiau reikia atsiminti, kad pagamintų gaminių kokybė priklausys ne tik nuo surinkto mechanizmo, bet ir nuo žaliavos paruošimo.
Tinkamai nustatytas procesas padės aprūpinti savo ūkį kokybišku ir pigiu kuru, o netgi pradėti jo realizaciją.
Ar norite papasakoti, kaip savo rankomis gaminote briketus šildymui? Turite vertingų patarimų straipsnio tema, kuriais norėtumėte pasidalinti su svetainės lankytojais? Rašykite, prašome, komentarus žemiau esančiame bloke, čia pat skelbkite nuotraukas ir užduokite klausimus.
 Šildymo skirstomasis kolektorius savo rankomis: schemos ir surinkimo ypatybės
 Langas dujinei katilinei privačiame name: teisės normos patalpos įstiklinimui
 Šildymo saugos grupė: įtaisas, veikimo principas, parinkimo ir montavimo taisyklės
 Kiek kainuoja dujų prijungimas prie privataus namo: dujų tiekimo organizavimo kaina
 Geriausios skalbimo mašinos su džiovykla: modelių reitingas ir patarimai pirkėjams
 Kas yra šviesos spalvinė temperatūra ir niuansai renkantis lempų temperatūrą pagal savo poreikius
 Dujinio vandens šildytuvo keitimas bute: keitimo dokumentinis įforminimas + pagrindinės normos ir reikalavimai