Kaip išsirinkti stiklo plastiko vamzdžius: gamybos specifika ir pirmaujančių gamintojų apžvalga

Dėl stiklo ir polimerų teigiamų charakteristikų derinio, stiklo plastiko vamzdžiai įgijo praktiškai neribotas taikymo perspektyvas – nuo ventiliacijos kanalų įrengimo iki naftos chemijos trasų tiesimo.
Šiame straipsnyje apžvelgsime pagrindines stiklo plastiko vamzdžių charakteristikas, žymėjimą, polimerinio kompozito gamybos technologijas ir rišamųjų komponentų sudėtis, kurios nulemia kompozito naudojimo sritį.
Taip pat pateiksime svarbius atrankos kriterijus, skirdami dėmesio geriausiems gamintojams, nes ne mažiau svarbus vaidmuo produkto kokybei tenka techninėms galioms ir gamintojo reputacijai.
Straipsnio turinys:
Bendrosios stiklo plastiko charakteristikos
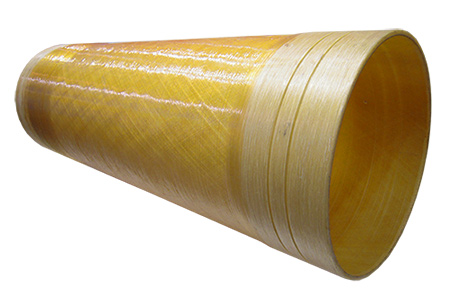
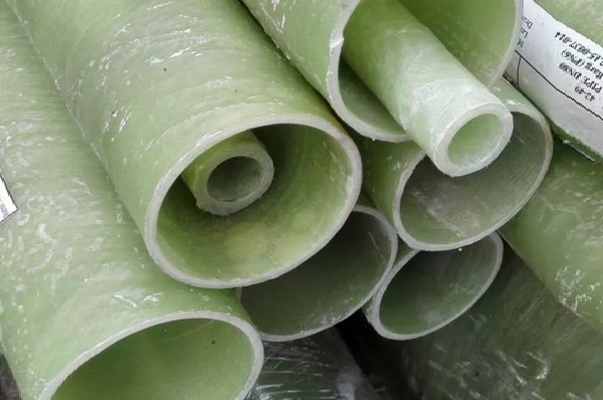
Stiklo plastikas – plastinė medžiaga, kurios sudėtyje yra stiklo pluošto komponentų ir rišamojo užpildo (termoplastinių ir termoreakcinių polimerų). Be santykinai mažo tankio, stiklo plastiko gaminiai pasižymi geromis stiprumo savybėmis.
Pastaruosius 30-40 metų stiklo plastikas masiškai naudojamas įvairios paskirties vamzdynams gaminti.
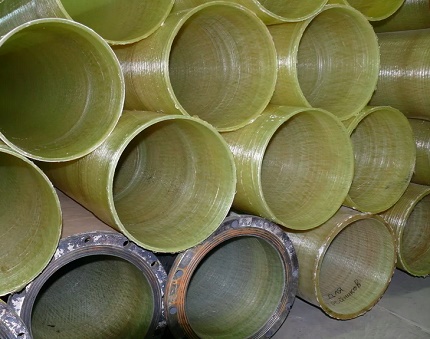
Magistralės sujungia stiklo ir polimerų savybes:
- Mažas svoris. Vidutinis stiklo plastiko svoris yra 1,1 g/kub. cm. Palyginimui, tas pats plieno ir vario parametras yra daug didesnis – atitinkamai 7,8 ir 8,9. Dėl lengvumo palengvėja montavimo darbai ir medžiagos transportavimas.
- Atsparumas korozijai. Kompozito sudedamosios dalys turi mažą reaktyvumą, todėl nėra veikiamos elektrocheminės korozijos ir bakterinio skaidymo. Ši savybė yra lemiamas argumentas už stiklo plastiką požeminiams inžineriniams tinklams.
- Aukštos mechaninės savybės. Absoliutus kompozito stiprumo riba nusileidžia plieno rodikliui, tačiau savitojo stiprumo parametras gerokai viršija termoplastinius polimerus (PVC, HDPE).
- Atsparumas atmosferos poveikiui. Ribinių temperatūrų diapazonas (-60 °C..+80 °C), vamzdžių apdorojimas apsauginiu gelio sluoksniu užtikrina atsparumą UV spinduliams. Be to, medžiaga yra atspari vėjui (riba – 300 km/h). Kai kurie gamintojai teigia, kad vamzdžių jungiamosios detalės yra atsparios žemės drebėjimams.
- Atsparumas ugniai. Nedegus stiklas – pagrindinis stiklo pluošto komponentas, todėl medžiaga sunkiai užsidega. Degimo metu nėra išskiriamos nuodingos dioksino dujos.
Stiklo plastikas turi mažą šilumos laidumą, kas paaiškina jo šilumos izoliacines savybes.
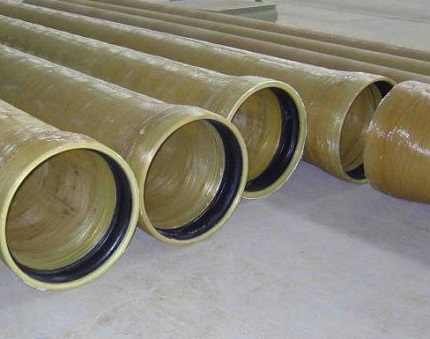
Dilinant vidines sieneles, pluoštai atsiskleidžia ir lūžta – dalelės gali patekti į transportuojamą terpę.
Stiklo plastiko vamzdžių gamybos technologijos
Gaminio fizikinės-mechaninės savybės priklauso nuo gamybos technikos. Kompozitinė armatūra gaminama keturiais skirtingais metodais: ekstruzija, pultruzija, centrifuginiu liejimu ir vyniojimu.
Technologija #1 — ekstruzija
Ekstruzija – technologinis procesas, pagrįstas nuolatiniu pastos arba didelio klampumo medžiagos spaudimu per formavimo įrankį. Derva sumaišoma su susmulkintu stiklo pluoštu ir plastikiniu kietikliu, o po to tiekiama į ekstruderį.
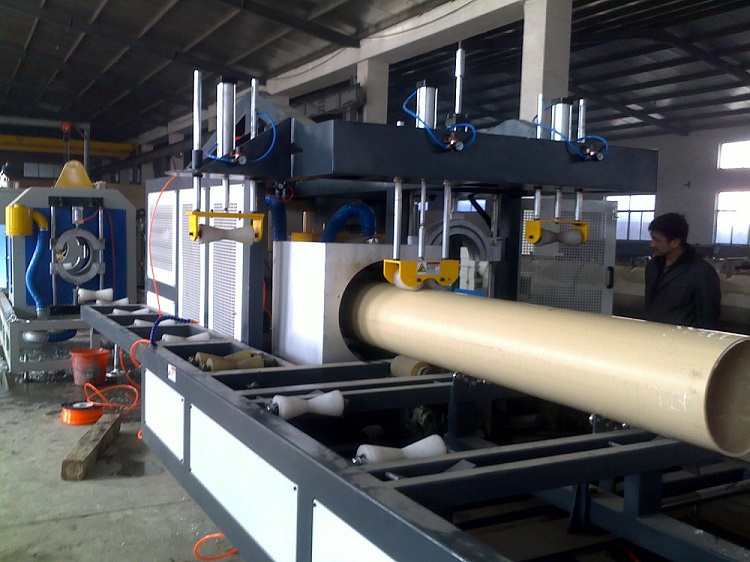
Didelio našumo ekstruzinė linija leidžia gauti bekarkasę kompozitinę produkciją žema kaina, tačiau jos paklausa yra ribota dėl žemų mechaninių savybių. Polimerinės matricos pagrindas – polipropilenas ir polietilenas.
Technologija #2 — pultruzija
Pultruzija – kompozitinių ilgų mažo skersmens elementų su pastoviu skerspjūviu gamybos technologija. Praeinant per įkaitintą formavimo filtrą (+140 °С), „ištraukiamos“ detalės iš stiklo pluošto medžiagos, įmirkytos termoreakvia derva.
Skirtingai nuo ekstruzinio proceso, kur lemiamas poveikis yra slėgis, pultruziniame agregate šį vaidmenį atlieka traukiamasis poveikis.
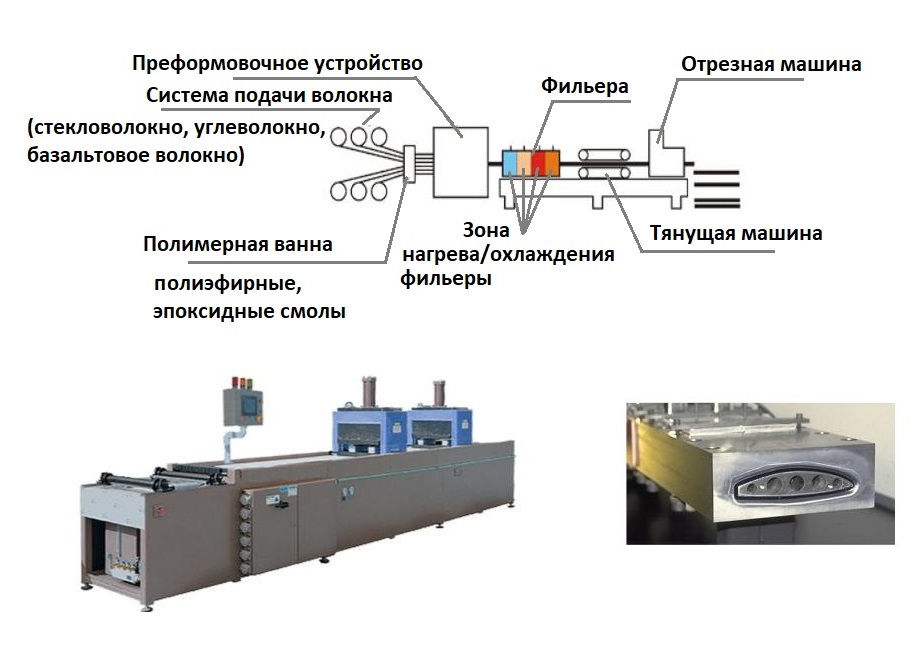
Technologinis procesas:
- Pluoštiniai siūlai iš ritinių tiekiami į polimerinę vonią, kur įmirkomi termoplastinėmis dervomis.
- Apdoroti pluoštai eina per priešformavimo įrenginį – siūlai išsilygina ir įgauna reikiamą formą.
- Nesukietėjęs polimeras patenka į filtrą. Kelių šildytuvų pagalba sukuriamas optimalus polimerizacijos režimas ir parenkamas traukimo greitis.
Sukietėjęs produktas ištraukiamas traukimo mašina ir supjaustomas į segmentus.
Skiriamosios pultruzijos technologijos savybės:
- apdoroti tinkami polimerai – epoksidinės, poliesterinės dervos, vinilai;
- traukimo greitis – naudojant inovatyvius optimizuotus „pultruzinius“ polimerus galima pagreitinti traukimą iki 4-6 m/min. (standartas – 2-3 m/min.);
- darbinės zonos diapazonas: minimalus – 3,05*1 m (traukimo jėga iki 5,5 t), maksimalus – 1,27*3,05 m (jėga – 18 t).
Išėjime gaunamas vamzdis su idealiai lygiomis išorinėmis ir vidinėmis sienelėmis, aukšto lygio ir stiprumo rodikliais.
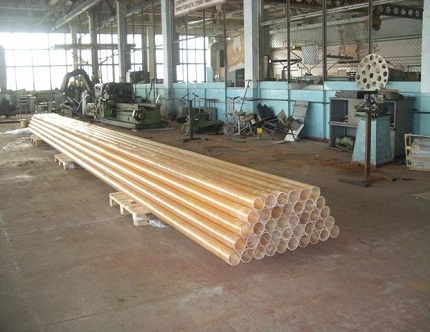
Metodo trūkumai susiję ne su pradinių gaminių kokybe, o su pačia technologija. Argumentai „prieš“: didelė kaina ir ilga gamybos proceso trukmė, negalimybė pagaminti didelio skersmens vamzdžių, skirtų didelėms apkrovoms.
Technologija #3 — išcentrinis liejimas
Šveicarijos kompanija Hobas sukūrė ir patentavo išcentrinio formavimo techniką. Šiuo atveju gamyba atliekama nuo išorinės vamzdžio sienelės link vidinės, naudojant besisukančią formą. Vamzdyno sudėtyje yra: smulkinti stiklo pluoštai, smėlis ir poliesterio dervos.
Žaliavos komponentai tiekiami į besisukančią matricą – formuojama išorinio vamzdyno paviršiaus struktūra. Gamybos metu prie skystos dervos maišomi kietieji komponentai, užpildas ir stiklo pluoštas – veikiant katalizatoriui polimerizacija vyksta greičiau.
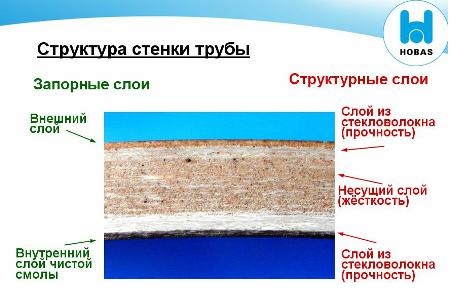
Papildomi privalumai:
- didelis pradinių gaminių matmenų tikslumas (besisukančios formos vidinė sekcija atitinka gatavo gaminio išorinį skersmenį);
- galimybė išlieti bet kokio storio sienelę;
- didelis polimerinio kompozito žiedinis standumas;
- lygaus paviršiaus gavimas vamzdyno armatūros išorėje ir viduje;
Išcentrinės stiklo plastiko vamzdžių gamybos trūkumas – energijos intensyvumas ir galutinės prekės brangumas.
Technologija #4 — progresinis vyniojimas
Populiariausia technika – nepertraukiama apvija. Vamzdis sukuriamas kintamai kaitaliojant stiklo pluošto ir polimerų padavimą ant šerdies su aušinimo procesais. Gamybos metodas turi keletą porūšių.
Spiralinė-žiedinė technika
Pluoštų klojimo įtaisas yra specialus žiedas, kurio perimetru yra išdėstyti filjeros su siūlais.
Darbinis elementas nepertraukiamai juda išilgai judančios šerdies ašies ir paskirsto pluoštus pagal sraigtines linijas.
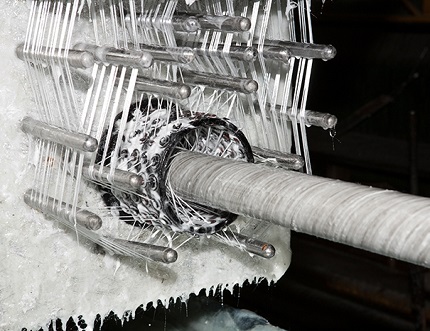
Pagrindiniai metodo pranašumai:
- vienodas stiprumas per visą magistralės paviršių;
- puikus tempimo apkrovų atsparumas – įtrūkimai atmesti;
- kintamo skersmens ir sudėtingos konfigūracijos skerspjūvių gaminių sukūrimas;
Ši technika leidžia gauti didelio stiprumo vamzdžius, skirtus naudoti esant aukštam slėgiui (siurblių-kompresorių inžineriniai tinklai).
Spiralinė-juostinė apvija
Technika panaši į ankstesnę, skirtumas – klojimo įtaisas tiekia siaurą pluoštų juostą. Tankus armuojantis sluoksnis pasiekiamas padidinus praėjimų skaičių.
Gamyboje naudojama pigesnė įranga nei spiraliniu-žiediniu metodu, tačiau „juostiniam“ vyniojimui būdingi keli svarbūs trūkumai:
- ribotas našumas;
- Laisvas pluoštų klojimas mažina vamzdyno stiprumą.
Spiralinis-juostinis būdas aktualus gaminant vamzdžių armatūrą žemam, vidutiniam slėgiui.
Išilginis-skersinis metodas
Vykdomas nenutrūkstamas vyniojimas – klojėjas išdėsto išilginius ir skersinius pluoštus vienu metu. Atbulinis judėjimas nenaudojamas.
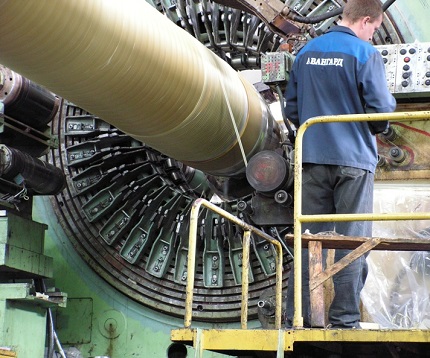
Metodo charakteristikos:
- naudojamas daugiausia gaminant vamzdžius, kurių skersmuo iki 75 mm;
- yra galimybė įtempti ašinius siūlus, dėl ko pasiekiamas stiprumas, kaip ir spiraliniu būdu.
Išilginė-skersinė technologija yra didelio našumo. Staklės leidžia keisti ašinės ir žiedinės armatūros santykį plačiame diapazone.
Įstrižo sluoksnio skersinė-išilginė technologija
Charkovo inžinierių kūrinys yra paklausus tarp vietinių gamintojų. Taikant įstrižo sluoksnio vyniojimą, klojėjas išveda „šydą“, sudarytą iš rišamųjų siūlų pluošto. Juosta tiekiama ant šerdies nedideliu kampu, persidengdama su ankstesniu apsisukimu – susidaro žiedinė armatūra.
Baigus apdoroti visą šerdį, pluoštai apvoliojami ritinėliais – pašalinami rišamųjų polimerų likučiai, armuojanti danga sutankinama.
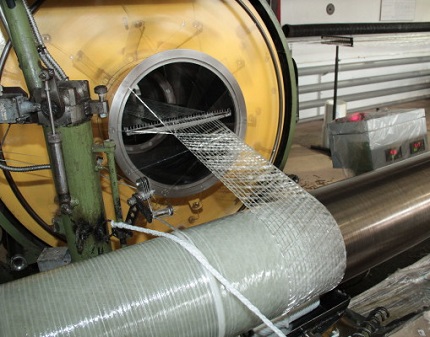
Įstrižo sluoksnio voliojimo ypatybės:
- stiklo pluoštų prigludimo tankis;
- neribotas gaminamų vamzdžių skersmuo;
- aukštos dielektrinės savybės dėl to, kad nėra ištisinės armatūros išilgai ašies.
„Įstrižo sluoksnio“ stiklo plastiko tamprumo modulis nusileidžia analogiškam kitų technikų parametrui. Dėl tarpusluoksnių įtrūkimų atsiradimo rizikos metodas nenaudojamas kuriant vamzdynus aukštam slėgiui.
Stiklo plastiko vamzdžių pasirinkimo parametrai
Stiklo kompozitinių vamzdžių pasirinkimas grindžiamas šiais kriterijais: standumu ir projektiniu slėgiu, rišamosios sudedamosios dalies tipu, sienelių konstrukciniais ypatumais ir sujungimo būdu. Reikšmingi parametrai nurodyti pridedamuose dokumentuose ir ant kiekvieno vamzdžio – sutrumpintas žymėjimas.
Standumas ir nominalus slėgis
Stiklaplastikio standumas nusako medžiagos gebėjimą atsispirti išorinėms apkrovoms (grunto svoriui, transporto judėjimui) ir slėgiui į sienas iš vidaus. Pagal ISO standartizaciją, vamzdžių armatūra klasifikuojama į kelis standumo (SN) laipsnius.
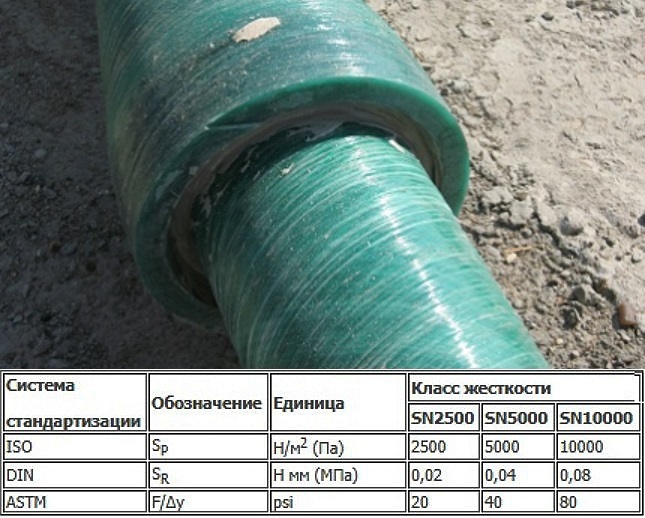
Standumo laipsnis didėja didėjant stiklaplastikio vamzdyno sienelės storiui.
Klasifikacija pagal nominalųjį slėgį (PN) atspindi gaminių gradaciją pagal saugų skysčio slėgį +20 °C temperatūroje per visą tarnavimo laiką (apie 50 metų). PN matavimo vienetas – MPa.
Kai kurie gamintojai, pavyzdžiui, Hobas, nurodo kombinuotas charakteristikas pagal du parametrus (slėgį ir standumą) per trupmeną. Vamzdžiai su darbiniu slėgiu 0,4 MPa (PN – 4 klasė) ir standumo laipsniu (SN) 2500 Pa bus žymimi – 4/2500.
Rišamosios medžiagos tipas
Vamzdžio eksploatacinės savybės labai priklauso nuo rišamosios medžiagos tipo. Daugeliu atvejų naudojami poliesterio arba epoksidiniai priedai.
PEF rišamųjų medžiagų ypatybės
Sienos formuojamos iš termoreaktingų poliesterio dervų, sustiprintų stiklo pluoštu ir smėlio priedais.
Naudojami polimerai pasižymi svarbiomis savybėmis:
- mažas toksiškumas;
- kietėjimas kambario temperatūros sąlygomis;
- patikimas sukibimas su stiklo pluoštu;
- cheminis inertiškumas.
Kompozitiniai vamzdžiai su PEF polimerais nėra paveikūs korozijai ir agresyvių terpių poveikiui.
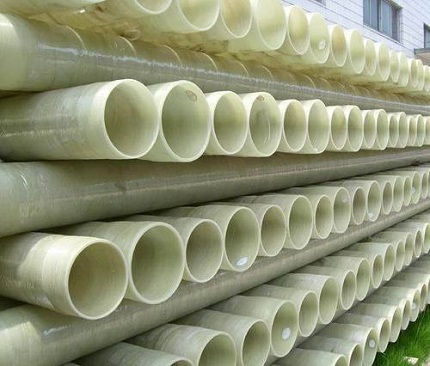
Epoksidinės dervos charakteristikos
Rišamoji medžiaga suteikia medžiagai didesnį stiprumą. Kompozitų su epoksidais temperatūrinė riba iki +130 °C, maksimalus slėgis – 240 atmosferų.
Papildomas privalumas – beveik nulinis šilumos laidumas, todėl surinkti vamzdynai nereikalauja papildomos šilumos izoliacijos.
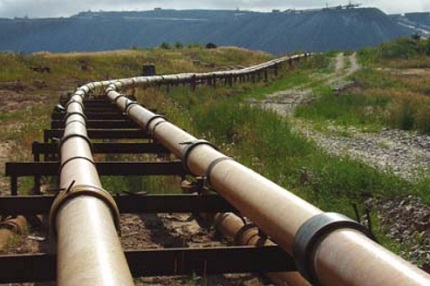
Kompozitinių vamzdžių sienelių konstrukcija
Pagal konstrukcinį išpildymą skiriami: vienasluoksniai, dvisluoksniai ir trisluoksniai stiklaplastikiniai vamzdžiai.
Vienasluoksnių gaminių charakteristikos
Vamzdžiai neturi apsauginės pamušalo dangos, todėl jie pasižymi maža kaina. Vamzdžių jungiamųjų detalių ypatybės: jos negali būti naudojamos sudėtingo reljefo ir atšiauraus klimato regionuose.
Be to, šie gaminiai reikalauja kruopštaus montavimo – didelės apimties tranšėjos kasimo, smėlio „pagalvės“ įrengimo. Tačiau dėl to montavimo darbų sąmata padidėja.
Dviejų sluoksnių vamzdžių ypatybės
Gaminiai iš vidaus yra pamušti plėvelės danga – aukšto slėgio polietilenu. Apsauga padidina cheminį atsparumą ir pagerina magistralės sandarumą esant išorinėms apkrovoms.
Tačiau armatūros naudojimas naftos pramonės vamzdynuose atskleidė dviejų sluoksnių modifikacijų silpnąsias puses:
- nepakankamas sukibimas tarp konstrukcinio sluoksnio ir pamušalo – sienelių vientisumo pažeidimas;
- apsauginės plėvelės elastingumo pablogėjimas esant neigiamoms temperatūroms.
Gabenant dujas turinčią terpę, galimas pamušalo atsisluoksniavimas.
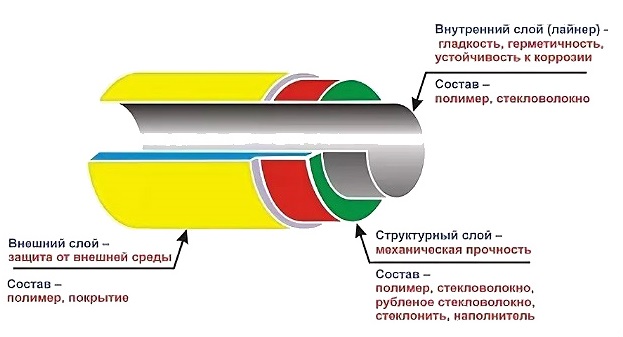
Trijų sluoksnių vamzdžio parametrai
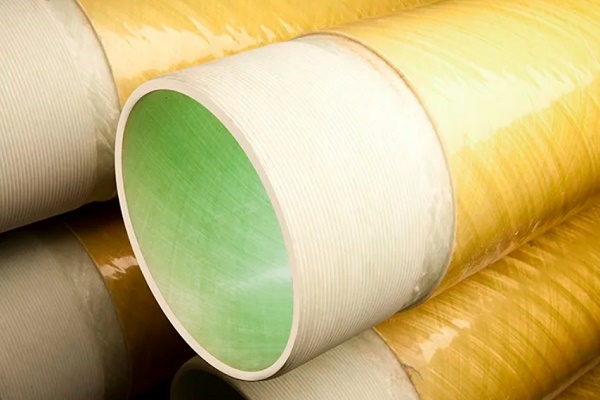
Stiklo plastiko vamzdžio struktūra:
- Išorinis polimero sluoksnis (storis 1-3 mm) – mechaninio ir cheminio atsparumo padidinimas.
- Struktūrinis sluoksnis – konstrukcinis tarpinis sluoksnis, atsakingas už gaminio stiprumą.
- Laineris (storis 3-6 mm) – vidinis apvalkalas iš stiklo plastiko.
Vidinis sluoksnis užtikrina lygumą, sandarumą ir sušvelnina ciklinius vidinio slėgio svyravimus.
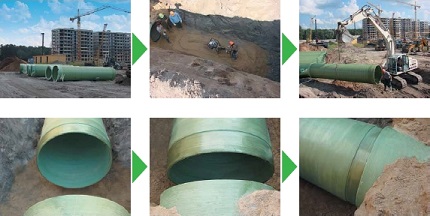
Stiklo plastiko magistralės sujungimo būdas
Pagal sujungimo būdą kompozitinių vamzdžių armatūros asortimentas skirstomas į 4 grupes.
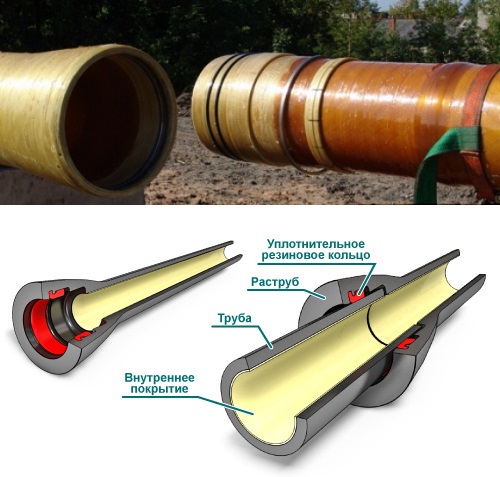
1 grupė – lizdinė-kaištinė sujungimo sistema
Elastingos guminės tarpinės montuojamos į atitinkamus griovelius ant vamzdžių galinių kaiščių. Sėdimieji žiedai formuojami ant elektroniniu būdu valdomos įrangos, užtikrinant jų padėties ir matmenų tikslumą.
2 grupė – lizdinė-kaištinė su sandarikliu ir fiksatoriumi
Įrengiant antžeminę vamzdyno liniją būtina kompensuoti ašinių jėgų poveikį vamzdynui. Tam, be sandariklio, įmontuojamas stabdiklis. Elementas gaminamas iš metalinės virvės, polivinilchlorido arba poliamido.
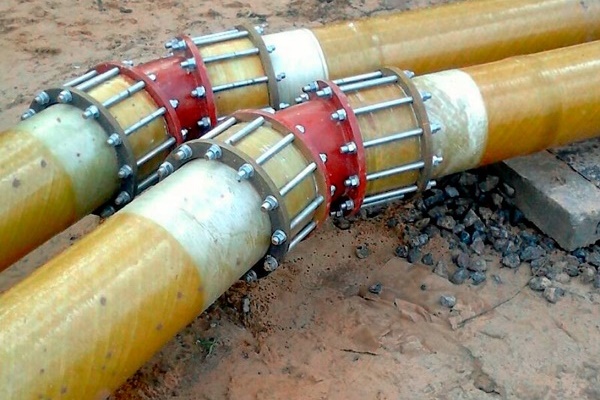
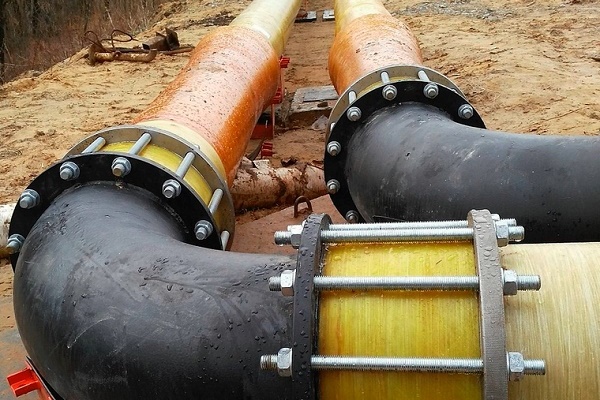
3 grupė – flanšinė jungtis
Kompozitinio vamzdyno sujungimas su jungiamosiomis detalėmis arba metaliniais vamzdžiais. Stiklo plastiko flanšų prijungimo matmenis nustato GOST 12815-80.
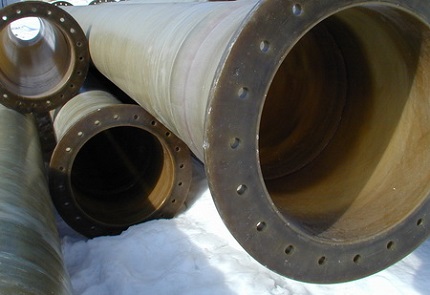
4 grupė – klijų fiksacija
Neardomas sujungimo metodas – ant galinių dalių užtepamas armuojančių stiklo medžiagų mišinys su poliesterio komponentu „šaltam“ kietėjimui. Šis metodas užtikrina vamzdyno tvirtumą ir sandarumą.
Apsauginio vidinio sluoksnio žymėjimas
Vamzdžių gamybos metodika leidžia gaminti gaminius su skirtingos sudėties vidiniu sluoksniu, lemiančiu vamzdyno atsparumą transportuojamai terpei.
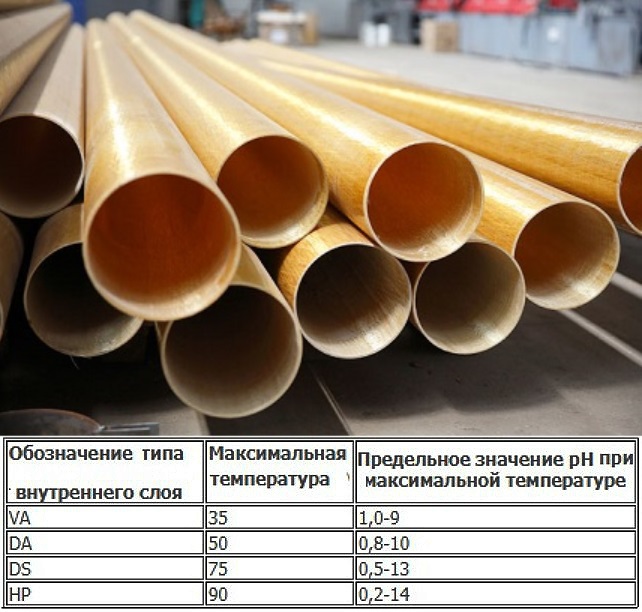
Vietiniai gamintojai taiko tokį apsauginių dangų žymėjimą.
Raidinis žymėjimas nurodo leistiną naudojimo sritį:
- A – skysčio su abrazyvais transportavimas;
- P – šalto vandens, įskaitant geriamąjį, tiekimas ir nuvedimas;
- Ch – leidžiama naudoti chemiškai agresyvioje dujų ir skysčių aplinkoje;
- G – karšto vandens tiekimo sistemos (riba 75 °C);
- S – kiti skysčiai, įskaitant tuos, kurių rūgštingumas padidėjęs.
Apsauginė danga užtepama sluoksniu iki 3 mm.
Pirmaujančių gamintojų prekių apžvalga
Tarp pateiktos produkcijos įvairovės yra autoritetingų prekių ženklų, turinčių ilgametę teigiamą reputaciją. Tokių kompanijų prekėms priklauso: Hobas (Šveicarija), Stiklokompozitas (Rusija), Amiantit (koncernas iš Saudo Arabijos, turintis gamybos pajėgumų Vokietijoje, Ispanijoje, Lenkijoje), Ameron International (JAV).
Jauni ir perspektyvūs kompozitinių stiklo plastiko vamzdžių gamintojai: Poliek (Rusija), Arpipe (Rusija) ir Stiklo plastiko vamzdžių gamykla (Rusija).
Gamintojas #1 — prekės ženklas HOBAS
Prekės ženklo gamyklos yra JAV ir daugelyje Europos šalių. Hobas grupės gaminiai pelnė pasaulinį pripažinimą dėl puikios kokybės. GRT vamzdžiai su poliesterio rišikliu yra pagaminti naudojant centrifugavimo liejimo techniką iš stiklo pluošto ir nesočiųjų poliesterio dervų.
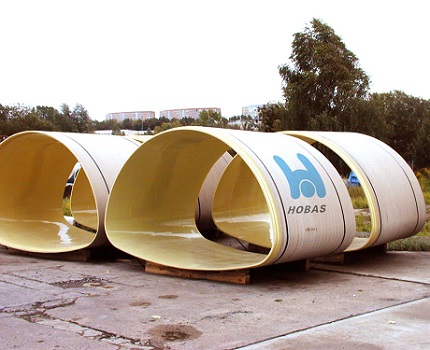
Hobas kompozitinių vamzdžių charakteristikos:
- skersmuo – 150-2900 mm;
- SN standumo klasė – 630-10 000;
- PN slėgio lygis – 1-25 (PN1 – neslėginis vamzdynas);
- vidinės pamušalinės antikorozinės dangos buvimas;
- atsparumas rūgštinei aplinkai plačiame pH diapazone.
Sureguliuota forminių dalių gamyba: alkūnių, adapterių, flanšinių jungčių ir trišakių.
Gamintojas #2 — įmonė Stiklokompozitas
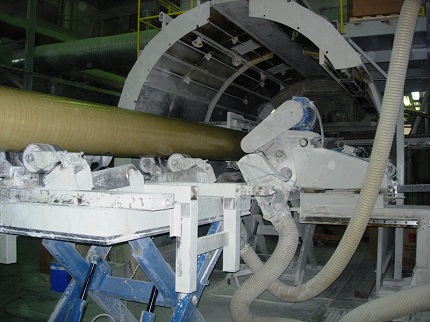
Bendrovė «Steklokompozitas» sureguliavo stiklo pluošto vamzdžių Flowtech gamybos liniją, gamybos technika – nuolatinis vyniojimas.
Naudojama įranga su dvigubu dervingų medžiagų padavimu. Aukštos technologinės dervos tiekiamos vidinio sluoksnio klojimui, o pigesnė kompozicija – struktūriniam sluoksniui. Metodas leidžia racionalizuoti medžiagų sunaudojimą ir atpiginti produkciją.
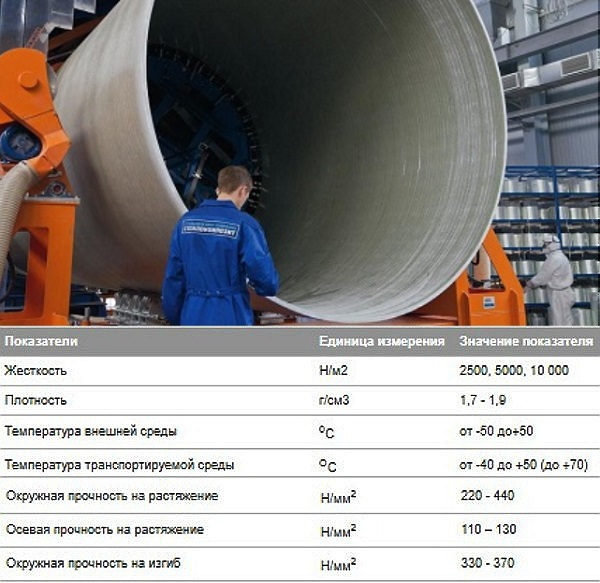
Gamintojas #3 — prekės ženklas Amiantit
Pagrindiniai Flowtite vamzdžių iš Amiantitas komponentai: stiklo pluoštas, poliesterio derva, smėlis. Naudojama technika – nuolatinis vyniojimas, užtikrinantis daugiasluoksnio vamzdyno sukūrimą.
Stiklo pluošto struktūra apima šešis sluoksnius:
- išorinis vyniojimas iš neaustinės juostos;
- galios sluoksnis – kapotas stiklo pluoštas + derva;
- vidurinis sluoksnis – stiklo pluoštas + smėlis + poliesterio derva;
- pakartotinis galios sluoksnis;
- stiklo siūlų ir dervos pamušalas;
- apsauginė danga iš neaustinio stiklo pluošto.
Atlikti tyrimai parodė aukštą abrazyvinį atsparumą – per 100 tūkst. apdorojimo žvyru ciklų, apsauginės dangos praradimas sudarė 0,34 mm.
Gamintojas #4 — įmonė Poliekas
UAB «Poliekas» gamina įvairias stiklo plastiko vamzdžių produkcijos Fpipes modifikacijas. Gamybos technika (nuolatinis įstrižinis išilginis-skersinis vyniojimas) leidžia sukurti trisluoksnius vamzdžius iki 130 cm skersmens.
Polimeriniai kompozitiniai materialai naudojami gaminant apsauginius vamzdžius, vandens pakėlimo kolonų grandis, vandentiekio vamzdynus ir šildymo sistemas.
Be stiklo pluošto vamzdžių, rinkoje yra daug gaminių iš kitų medžiagų – plieno, vario, polipropileno, metalo plastiko, polietileno ir t. t. Kurie dėl savo prieinamesnės kainos aktyviai naudojami įvairiose buities srityse – montuojant šildymo, vandentiekio, kanalizacijos, vėdinimo sistemas ir kt.
Susipažinti su vamzdžių iš įvairių medžiagų charakteristikomis galite šiuose mūsų straipsniuose:
- Metaliniai-plastikiniai vamzdžiai: tipai, techninės charakteristikos, montavimo ypatumai
- Polipropileniniai vamzdžiai ir jungtys: PP gaminių rūšys vamzdynų surinkimui ir sujungimo būdai
- Plastikiniai vėdinimo vamzdžiai ištraukimui: rūšys, jų charakteristikos, naudojimas
- Variniai vamzdžiai ir jungiamosios detalės: rūšys, ženklinimas, varinio vamzdyno įrengimo ypatumai
- Plieniniai vamzdžiai: rūšys, asortimentas, techninių charakteristikų ir montavimo niuansų apžvalga
Išvados ir naudingas vaizdo įrašas šia tema
Stiklo pluošto vamzdžių gamybos technologija ir naudojimo tikslingumas:
Nepertraukiamo ir periodinio pluošto vyniojimo technikos palyginimas:
Privačioje būsto statyboje stiklo pluošto vamzdžiai naudojami gana retai. Pagrindinė priežastis – didelė kaina, palyginti su plastikiniais analogais. Tačiau pramoninėje srityje kompozito savybės buvo įvertintos, ir masiniu mastu susidėvėjusios metalinės magistralės keičiamos stiklo pluošto vamzdžiais.
Perskaičius mūsų straipsnį, ar jums liko klausimų? Užduokite juos komentarų bloke – mūsų ekspertai stengsis pateikti išsamų atsakymą.
O gal norite papildyti pateiktą medžiagą aktualiais duomenimis ar asmeninės patirties pavyzdžiais? Rašykite, prašome, savo nuomonę po šiuo straipsniu.
 Variniai šildymo vamzdžiai: rūšys, žymėjimo specifika + naudojimo ypatumai
 Vamzdžiai laistymui sodyboje: įvairių tipų vamzdžių lyginamoji apžvalga
 Kaip paslėpti vamzdžius vonioje: geriausių vamzdyno maskavimo būdų apžvalga
 Vandentiekio variniai vamzdžiai: asortimento žymėjimas, taikymo sritis, pranašumai
 Metaliniai-plastikiniai vamzdžiai: tipai, techninės charakteristikos, montavimo ypatumai
 Šildymo kabelis kanalizacijos vamzdžiams: rūšys, kaip pasirinkti ir teisingai atlikti montavimą
 Kiek kainuoja dujų prijungimas prie privataus namo: dujų tiekimo organizavimo kaina
 Geriausios skalbimo mašinos su džiovykla: modelių reitingas ir patarimai pirkėjams
 Kas yra šviesos spalvinė temperatūra ir niuansai renkantis lempų temperatūrą pagal savo poreikius
 Dujinio vandens šildytuvo keitimas bute: keitimo dokumentinis įforminimas + pagrindinės normos ir reikalavimai
Savo laiku neteisingai pasirinkau stiklo pluošto vamzdžius vandentiekiui ir, žinoma, jie man pridarė daug problemų. Tai skundėsi dėl neaiškių dalelių vandenyje, bet jie nuolat tekėjo.