Vėdinimas dirbtuvėje savo rankomis: variantai ir oro mainų sistemos įrengimo principai
Darbai, susiję su dulkių susidarymu, nuodingų dujų, garų išsiskyrimu, reikalauja darbo vietos ir patalpos įrengimo ištraukiamąja sistema. Daugeliu atvejų vėdinimas dirbtuvėje savo rankomis – tai prieinamiausias būdas išspręsti problemą.
Egzistuoja įvairūs oro mainų sistemų kūrimo variantai. Mes padėsime orientuotis jų įvairovėje, apžvelgsime vėdinimo įrengimo ypatumus kiekvienam dirbtuvės tipui. Išnagrinėsime efektyviausius ir prieinamiausius savarankiško įrengimo variantus.
Straipsnio turinys:
Vėdinimo sistemų tipai dirbtuvėje
Pagal oro cirkuliacijos būdą patalpoje skiriami du pagrindiniai vėdinimo tipai:
- Natūralusis;
- Priverstinis;
Pirmuoju atveju oro judėjimas vyksta dėl temperatūrų skirtumo patalpos viduje ir lauke.
O antruoju atveju cirkuliaciją užtikrina ventiliatoriai, sukuriantys dirbtuvėje perteklinį slėgį arba vakuumą. Tokia ventiliacija dar vadinama mechanine.
Savo ruožtu, priverstinė ventiliacija būna šių tipų:
- Ištraukiamoji;
- Tiekiamoji;
- kombinuota.
Ištraukiamoji ventiliacija užtikrina kenksmingų dujų, garų pašalinimą, o švarus oras patenka į dirbtuvę natūraliu būdu. Tiekiamoji, priešingai, sukuria perteklinį slėgį patalpos viduje dėl lauko oro siurbimo, o panaudotas oras išstumiamas iš dirbtuvės laukan per natūralias angas, plyšius. Esant poreikiui, įeinantis srautas gali būti šildomas, valomas arba drėkinamas.
Kombinuotoji dirbtuvės vėdinimo sistema vadinama tiekiamo-ištraukiamąja. Priklausomai nuo oro padavimo ir pašalinimo kanalų tarpusavio išdėstymo, cirkuliacija gali vykti išstūmimo arba maišymo būdu.
Jei tiekimo ventiliatoriai yra apačioje, tai šaltas oras kildamas išstumia šiltesnį. Kai įėjimo kanalas yra viršuje, šaltas srautas pasklinda po patalpą, leisdamasis žemyn, susimaišo su šiltesniu. Tada ištraukiamas oras pašalinamas ištraukimo kanalu.
Priklausomai nuo organizavimo būdo, dirbtuvės vėdinimas skirstomas į du tipus:
- vietinį;
- centralizuotą.
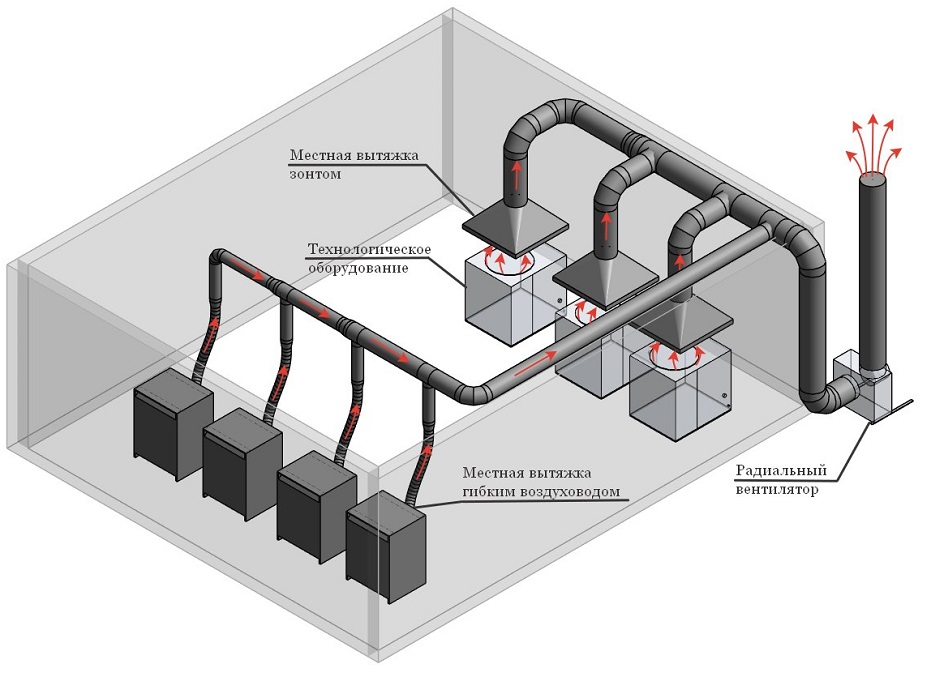
Pirmasis naudojamas kenksmingoms medžiagoms šalinti tiesiai iš darbo vietos. Jį naudinga taikyti taršai lokalizuoti, kai įrangos vienetai yra nutolę vienas nuo kito visoje patalpos plote.
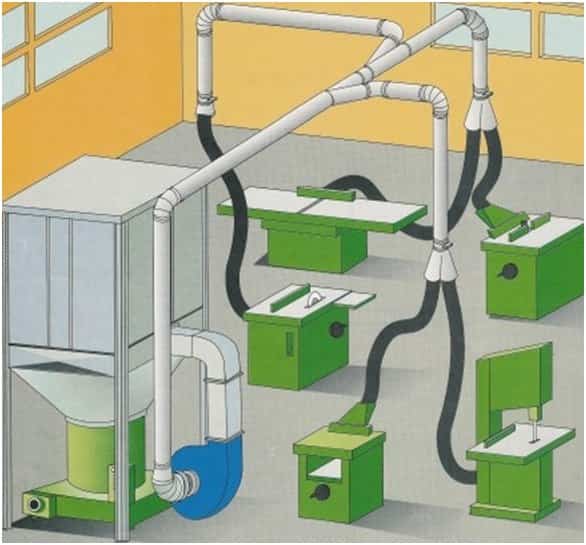
Mažoms dirbtuvėms, kuriose staklės išdėstytos kompaktiškiau, tikslinga įrengti centralizuotą ištraukimą.
Taip pat taikomi hibridiniai vėdinimo variantai, kai dalis staklių prijungta prie bendros sistemos, o dalis turi vietinį filtravimą. Kai kuriais atvejais principingai teikiama pirmenybė tik vietinėms sistemoms, siekiant išvengti smulkiųjų dulkių ir kitų toksiškų medžiagų išplitimo po visą dirbtuvės patalpą.
Vėdinimo įrengimo ypatumai dirbtuvėje
Darbas dirbtuvėje susijęs su nuodingomis ir sveikatai kenksmingomis medžiagomis ore. Vėdinimo projektavimas ir įrengimas tokiose patalpose priklauso nuo darbų tipo ir kenksmingų veiksnių pobūdžio.
Panagrinėkime pagrindinius ypatumus, turinčius įtakos vėdinimo sistemų konfigūracijai ir parametrams, skirtingų tipų dirbtuvėms.
#1. Dulkių šalinimas stalio dirbtuvėje
Smulkiadispersės dulkės – tai pagrindinė medienos apdirbimu užsiimančių dirbtuvių problema. Toks dalelių mišinys ore gali išbūti visas 24 valandas, nors ir nematomas akimis, bet įkvepiamas plaučiais. Be to, jos nusėda ant visų paviršių. Esant bet kokiam skersvėjui ar paleidus staklių, įrankių variklius, jos vėl atsiduria ore.
Dulkių šalinimo sistemos (aspiracijos) organizavimą apsunkina didelis dulkių šaltinių kiekis ir skirtingos drožlių frakcijos. Dėl šios priežasties reikia prie kiekvienos staklės prijungti siurbimo žarnas su individualia filtravimo sistema.
Tačiau, be kenksmingo poveikio kvėpavimui, medienos dulkės dar pasižymi gaisro- ir sprogimo pavojaus savybėmis. Tai kelia aukštesnius reikalavimus vėdinimo sistemoms, susijusius su elektrostatikos pašalinimu ir konstrukcijų įžeminimu.
#2. Oro valymas autoservise
Automobilių serviso dirbtuvės priskiriamos patalpoms, kuriose yra padidintas oro užterštumas. Nuolatinis išmetamųjų dujų, anglies monoksido, azoto oksidų, aerozolių, benzino garų, dažų ir kitų techninių skysčių buvimas kelia ypatingus reikalavimus vėdinimo sistemos našumui. Tiekiamo ir ištraukiamo bloko galia parenkama su atsarga, kad būtų užtikrintas visos patalpos tūrio pratekėjimas rekomenduojamu dažnumu 20 – 30.
Be to, užterštas oras turi būti filtruojamas ir išvedamas atskiru nuo bendros vėdinimo sistemos vamzdžiu.
#3. Vėdinimas remonto ir kalvės dirbtuvėse
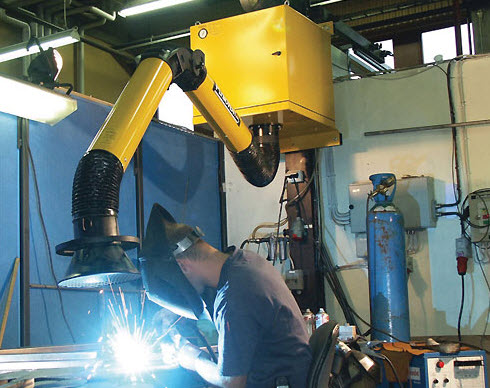
Suvirinimo ir šaltkalvio darbų metu išsiskiriantys elektrodų degimo produktai, dūmai, suodžiai ir dulkės pjaunant bei apdorojant metalą reikalauja pašalinimo naudojant vietinius ištraukimus. Tai reglamentuoja GOST 12.3.003, SP 49.13330, POT R M 020-2001 [22], STO 221 NOSTROJ 2.10.64-2013 ir saugos taisyklės atliekant statybos montavimo, dujų suvirinimo ir elektros suvirinimo darbus.
Rankiniam elektriniam suvirinimui jų orientacinis našumas parenkamas apskaičiuojant oro mainą nuo 1500 iki 4500 tūkst. m3*h/kg, padalijus iš per 1 valandą sudegintų elektrodų svorio.
Atliekant pusiau automatinį suvirinimą, tūris padidinamas iki 1700 – 2000 tūkst. m3*h/kg.
Bendra oro cirkuliacija paskirstoma santykiu tiekimas prie ištraukimo 1:3 viršutinei pakopai ir 2:3 – apatinei.
Kalvės dirbtuvės vėdinimo ypatybė – būtinybė pašalinti perteklinę šilumą, nuodingas dujas. Tam naudojami vietiniai siurbtukai virš krosnių ir natūrali ventiliacija.
Skaičiuojant visų tipų dirbtuvių vėdinimo sistemų našumą pagal rekomenduojamą dažnį, būtina atsižvelgti į šilumos nuostolius šaltuoju metų laiku. Maksimalių parametrų pasirinkimas garantuos greitą kenksmingų medžiagų pašalinimą, tačiau tuo pačiu pareikalaus išlaidų tiekiamo oro pašildymui. Jei šilumos rekuperacija nenumatyta, geriau sustoti ties žemesnėmis leistinomis dažnumo ribomis.
Vėdinimo įrengimo variantai dirbtuvėje
Ieškant optimalių vėdinimo įrengimo būdų savo dirbtuvei, tenka peržiūrėti daugybę galimų variantų, kol bus rastas tinkamiausias.
Kad palengvintume šią paiešką, kaip pavyzdį panagrinėkime, mūsų nuomone, sėkmingiausius savarankiško vėdinimo įrengimo dirbtuvėje sprendimus.
Variantas #1 — ištraukiamoji ventiliacija iš plastikinių vamzdžių
Šiam projektui įgyvendinti buvo naudojama: naudotas centrifuginis ventiliatorius „sraigė“ su 2,2 kW elektros varikliu, 40–50 litrų talpos statinė su kakleliu, atitinkančiu „sraigės“ įėjimo angą, 110 mm plastikiniai kanalizaciniai vamzdžiai.
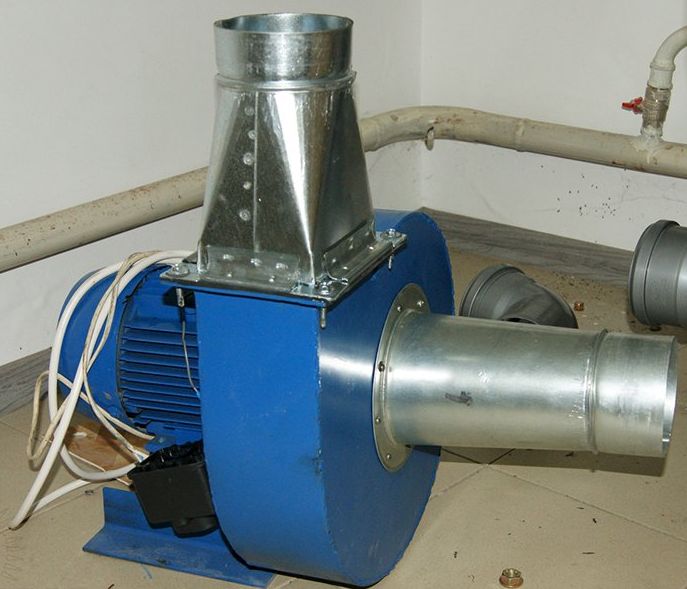
Keletas žodžių apie ortakių medžiagą. Plastikinių kanalizacinių vamzdžių naudojimas ventiliacijai yra gana populiarus pasirinkimas, visų pirma dėl kainos. Jie yra kelis kartus pigesni nei plastikiniai ir plieniniai vėdinimo ortakiai.
Tačiau kanalizaciniai vamzdžiai turi ir savo trūkumų:
- jų negalima naudoti vietose, kur temperatūra gali viršyti +60 laipsnių;
- jie neturi antistatinės dangos, todėl jų nerekomenduojama naudoti drožlių ir dulkių šalinimo sistemose;
- jų skersmenys neatitinka vėdinimo sistemų standartų, dėl ko kyla sunkumų sujungiant su kita įranga.
Nepaisant šių trūkumų, daugeliu atvejų kanalizaciniai vamzdžiai sėkmingai naudojami kaip ortakiai. Ne išimtis ir nagrinėjamas vėdinimo sistemos variantas, pagamintas iš turimų medžiagų.
Šiame projekte visi pagrindiniai ištraukimo mazgai šaltkalvio dirbtuvėms buvo pagaminti savomis rankomis. Trumpai aprašysime atlikto darbo etapus.
Taigi, iš pradžių buvo atliktas kapitalinis remontas ir centrifuginio ventiliatoriaus patobulinimas. Tobulinimas buvo susijęs su įėjimo antgaliu. Tiksliau, dėl jo nebuvimo teko pagaminti naują iš mažos sandarios statinės, kurios tūris leistų ventiliatoriui pasiekti reikiamą sūkurinio srauto greitį.
Statinėje buvo padaryta šoninė anga ir įklijuotas plastikinio vamzdžio gabalas, atsižvelgiant į aerodinamiką, kad įėjimo srautas eitų išilgai vidinės statinės apimties. Tada po lubomis buvo sumontuotas ortakis iš plastikinių vamzdžių centre per visą dirbtuvę.
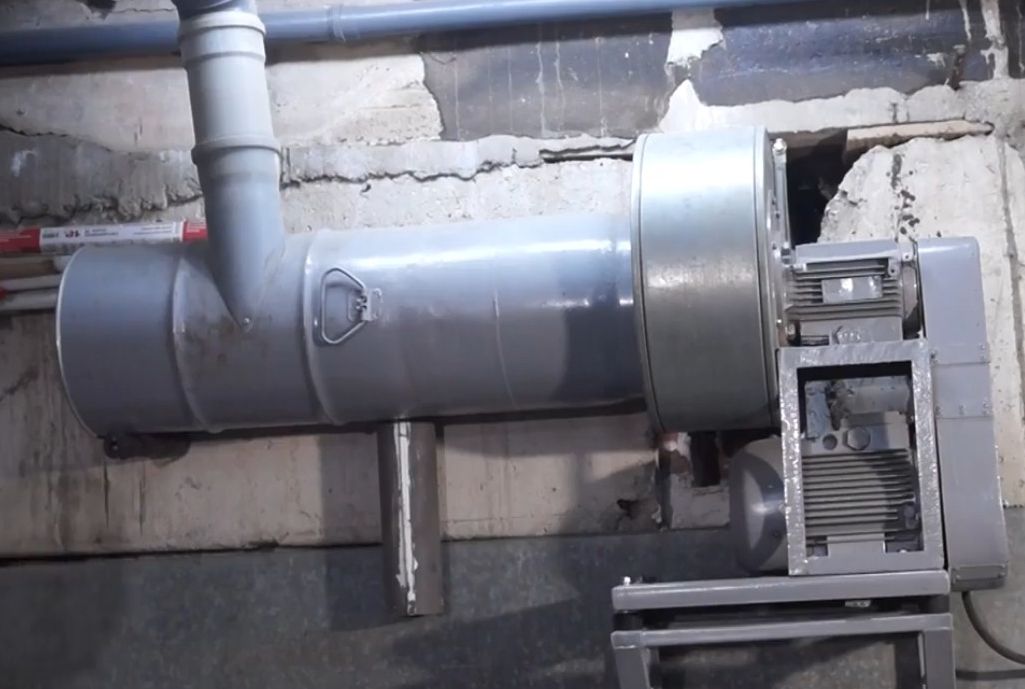
Centrifuginis ventiliatorius statinėje sukuria galingą sūkurinį srautą, užtikrinantį greitą oro pratekėjimą per visą sistemą. Jo jėga tokia didelė, kad laiko šlifuoklio pjovimo diską prie atokiausios tiekimo angos.
Ištraukimo sistemos parametrai yra tokie:
- variklio galia 2,2 kW;
- ventiliatoriaus greitis 2800 aps./min;
- našumas 1000 m3/val – 1500 m3/val;
- viso oro tūrio ištraukimo iš dirbtuvės laikas – 5–10 minučių.
Visa sistema turi 6 tiekimo angas, uždarytas savadarbiais reguliuojamais kamščiais. Jie pagaminti iš standartinių plastikinių, su iškirptais plyšiais dangtelyje ir tokiais pat plyšiais judančioje metalinėje plokštėje, pritvirtintoje ant vienos ašies. Jų tarpusavio sukimu reguliuojamas oro tiekimas.
Variantas #2 — dulkių gaudyklė iš KamAZ filtro
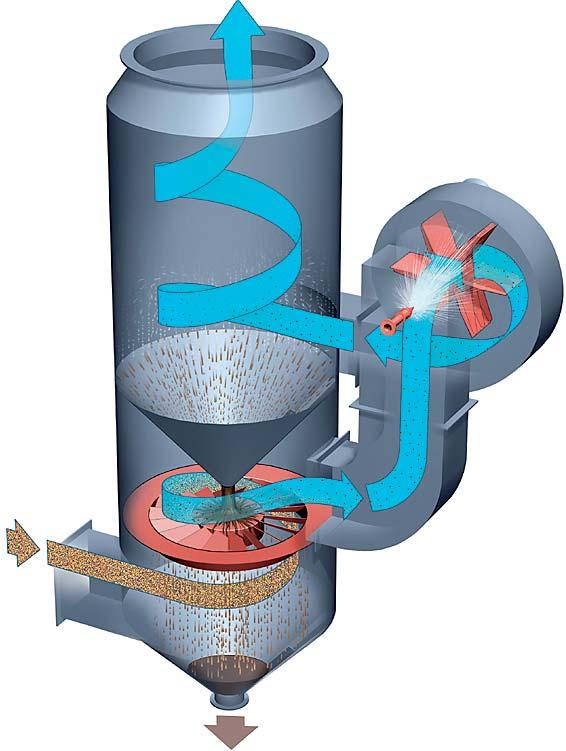
Kadangi gamyklinės dulkių šalinimo sistemos kainuoja gana brangiai, plačiai paplito savadarbiai dulkių gaudytuvai, pagaminti iš didelių sunkvežimių, tokių kaip KamAZ, traktorių ar kombainų, oro filtrų.
Papildę tokį filtrą ventiliatoriumi, gauname neblogą oro valytuvą, kuris užima mažai vietos ir lengvai pernešamas į bet kurią dirbtuvės dalį.
Tokios sistemos našumas reguliuojamas parenkant ventiliatoriaus galią. Panašūs filtrai gali išvalyti oro tūrį nuo 500 iki 1000 m3 per valandą, priklausomai nuo tipo. Prie jų galima prijungti ventiliatorius, kurių našumas iki 300–400 m3/h.
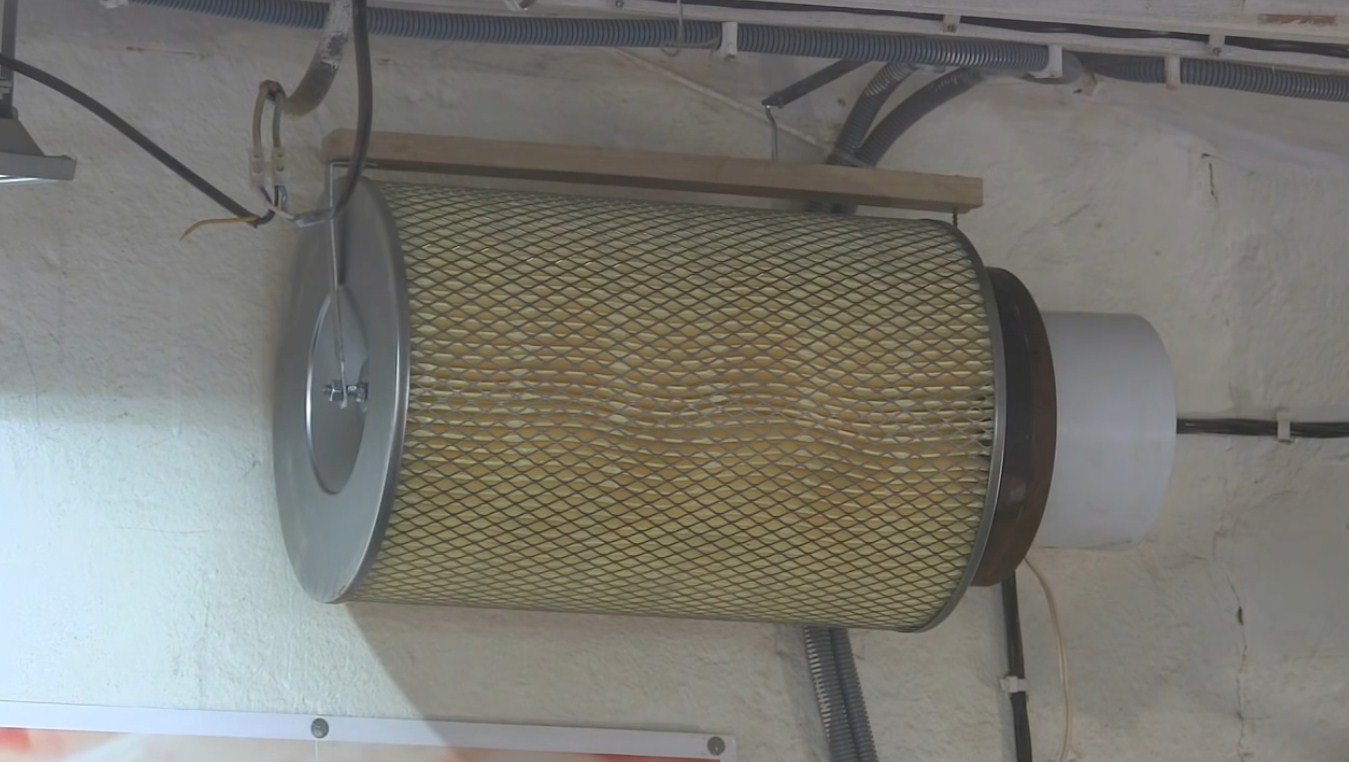
Surinkti oro valytuvą gana paprasta. Tam reikia iškirpti flanšą, ant ašies pritvirtinti smeigę per filtrą. Tada prie flanšo priklijuoti ventiliatorių ir visą konstrukciją prisukti prie filtro.
Dėl gamybos paprastumo ir pigumo tokių filtrų galima pasidaryti keletą ir žymiai pagerinti orą visoje dirbtuvėje.
Variantas #3 — aspiracijos sistema stalio dirbtuvėje
Pagrindinį vaidmenį siūlomoje dulkių šalinimo sistemoje atlieka gamyklinis drožlių siurblys firmos JET. Tokios įrangos kaina, priklausomai nuo parametrų, yra 150–400 €. Dauguma modelių turi medžiaginį dulkių surinktuvą ir maišą drožlėms.
Šiam variantui buvo pasirinktas geriausias modelis JET DC-1200CK su popieriniu filtravimo elementu kaip nuimamas būgnas. Jis turi rankinį įtaisą vidiniam valymui, kuris leidžia pašalinti pagrindines dulkes nenuimant filtro.
Ventiliacijos vamzdžiai buvo parenkami atsižvelgiant į maksimalią apsaugą nuo elektrostatikos ir mažiausią oro srauto varžą. Geriausiai šiuos reikalavimus atitinka sukti vamzdžiai iš cinkuoto plieno.
Jų montavimo metu multimetru buvo tikrinamas elektros kontakto patikimumas jungimo mazguose. Esant poreikiui kontaktas buvo sustiprinamas dviem savisriegiais iš priešingų pusių. Visas vamzdynas buvo įžemintas. Be to, sujungimo vietos buvo apvyniotos aliuminio juosta sandarumui užtikrinti.
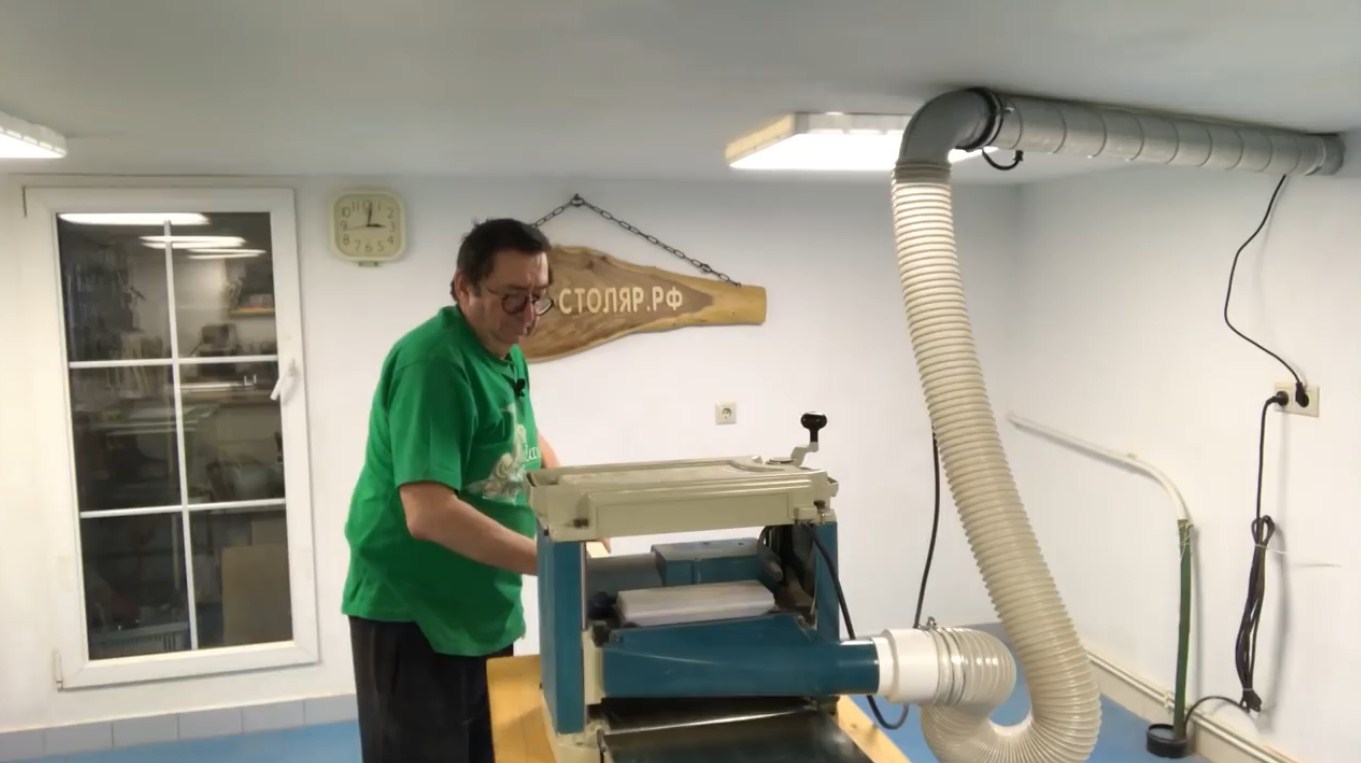
Siekiant sumažinti triukšmą ir dulkes, ištraukimo įrenginys iškeltas už dirbtuvės ribų į gretimą katilinės patalpą. Tiekimo vamzdynas nutiestas per sienos angą po lubomis. Įeinantis antgalis pritvirtintas prie lubų vidurinėje dirbtuvės dalyje. Ant jo uždėtas gofruotas dviejų metrų vamzdis iš permatomo plastiko.
Be aspiracijos, oro apykaita staliaus dirbtuvėje užtikrinama tiekiamoji-ištraukiamoji ventiliacija.
Išvados ir naudingas vaizdo įrašas šia tema
Vienas iš ištraukimo variantų dirbtuvėje:
Kur geriausia įrengti drožlių siurblį? Daugiau apie tai kitame vaizdo įraše:
Mobilaus ištraukimo įrengimo variantas dirbtuvėms:
Aukščiau aptarti variantai neapima visų savarankiško vėdinimo įrengimo dirbtuvėje būdų. Tačiau bent jau padės pasirinkti tinkamą kryptį savo projektui įgyvendinti ir išvengti ilgo bandymų bei klaidų kelio. Praktika rodo, kad pakankamo našumo vėdinimo sistemą dirbtuvei visiškai galima sukonstruoti ir sumontuoti savo jėgomis.
Ar Jums liko klausimų dėl vėdinimo įrengimo dirbtuvėje? O gal norite papasakoti kitiems vartotojams, kaip savo jėgomis, naudodami po ranka esančias medžiagas, suorganizavote efektyvią oro apykaitos ir dulkių šalinimo sistemą? Dalinkitės patirtimi, klauskite mūsų ekspertų – komentarų blokas yra po šiuo įrašu.
 Vėdinimas bute savo rankomis: vėdinimo sistemos įrengimo niuansų apžvalga
 Apžiūros duobės vėdinimas garaže: oro apykaitos sistemos įrengimo specifika
 Rūsio vėdinimas privačiame name: optimalūs būdai tinkamam oro mainui įrengti
 Ar reikalingas priverstinis vėdinimas vonioje: veiksmingo oro maino normos ir etapai
 Cokolio aukšto vėdinimas: bendra įrengimo technologija + efektyvios oro mainų sistemos
 Vėdinimas privačiame name per frontoną: įrengimo variantai
 Kiek kainuoja dujų prijungimas prie privataus namo: dujų tiekimo organizavimo kaina
 Geriausios skalbimo mašinos su džiovykla: modelių reitingas ir patarimai pirkėjams
 Kas yra šviesos spalvinė temperatūra ir niuansai renkantis lempų temperatūrą pagal savo poreikius
 Dujinio vandens šildytuvo keitimas bute: keitimo dokumentinis įforminimas + pagrindinės normos ir reikalavimai