Injekcinis dujinis degiklis kalvės židiniui savo rankomis: gamybos vadovas
Mažų kalvių injekcinio degiklio veikimo principas pagrįstas dujų srovės įsiurbimu į degiklio korpusą. Jį galima nusipirkti parduotuvėje. Tačiau, jei injekcinis dujinis degiklis kalvės krosnėlei yra pagamintas savo rankomis, jis tarnaus ne prasčiau.
Mes papasakosime, kaip pastatyti įrankį pagal visas taisykles. Svarbiausia – atsižvelgti į visus gamybos reikalavimus. Mat vis tiek teks susidurti su sprogstamąja dujų ir oro mišiniu.
Straipsnio turinys:
Injekcinių degiklių charakteristikos ir rūšys
Nuo kalvės krosnelės degiklio konstrukcijos priklauso metalo nuodegų laipsnis kaitinant jį kalvėjimui, apnašų susidarymo intensyvumas ant paviršiaus, bendras dujų suvartojimas. Uždarose kalvės krosnelėse naudojami trumpaliekšniai degikliai.
Jų konstrukcija užtikrina greitą degiojo mišinio susimaišymą, o tai užtikrina aukštą naudingumo koeficientą. Degimo produktai iš kalvės krosnelės darbo erdvės pašalinami tolygiai ir maksimaliai efektyviai.
Degiklių veikimo principas
Tokio tipo degikliuose deginamas propanas, tiekiamas iš dujotiekio ar baliono. Čia dujų ir oro mišinys susidaro dėl ežekcijos, t.y. pastarojo įsiurbimo į degiklio vidų veikiant slėginės dujų srovės energijai.
Oro paėmimo zonoje susidaro vakuumas, dėl ko oras pats juda nurodyta kryptimi. Susimaišydamas degiklio korpuse, darbinis mišinys išsiveržia iš jo slėgio veikiamas, sukurdamas reikiamą temperatūrą.
Dujinio degiklio darbo kokybė priklauso nuo dujų ir oro tūrio santykio pastovumo. Dujų tankio pokytis įtakoja degiklio galimybes įsiurbti orą.
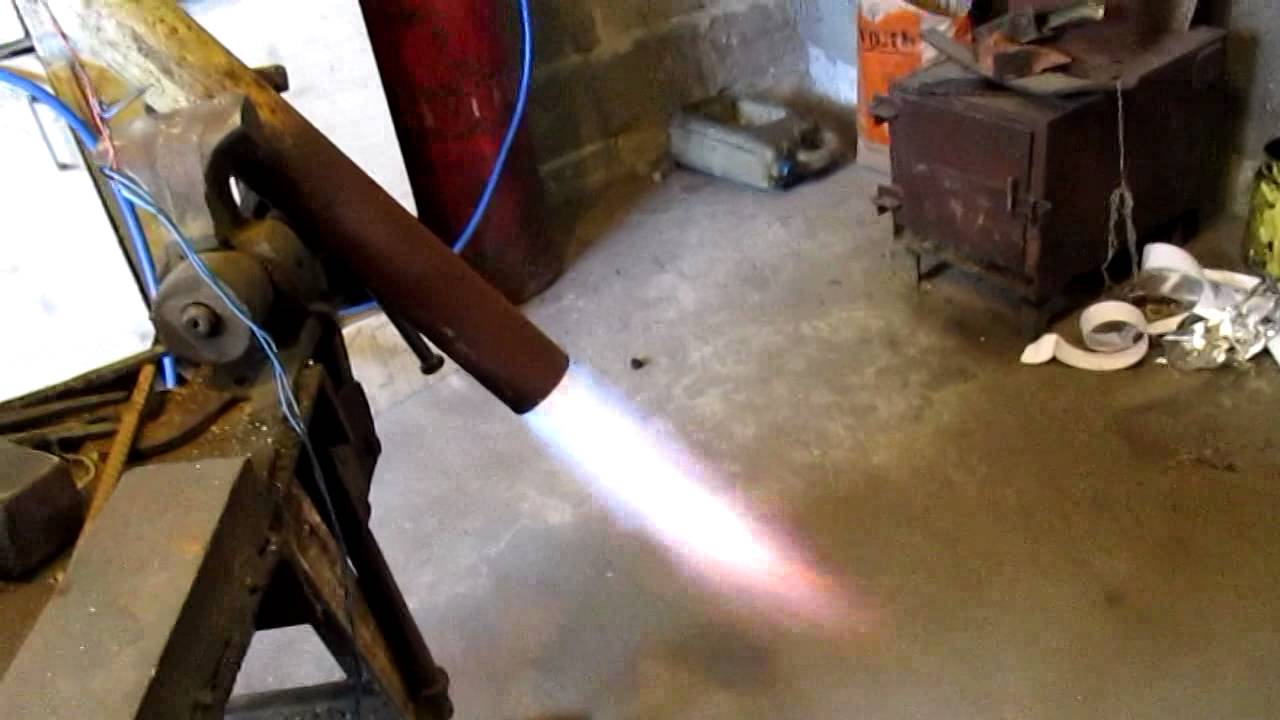
Visi degimo temperatūros pokyčiai turi būti lydimi analogiškų oro, reikalingo uždegimui, padavimo pokyčių.
Esant nesubalansuotiems rodikliams, būtina koreguoti ežekcijos koeficientą, kad būtų pasiektas jo stabilumas. To pasiekiama keičiant dujų slėgį arba reguliuojant oro sklendę.
Degiklių klasifikacija pagal pagrindinius požymius
Jos klasifikuojamos pagal skirtingus požymius. Atsižvelgiant į įsiurbiamo pirminio oro kiekį, skiriami dalinio ir visiško maišymo degikliai. Pagrindinės pirmųjų charakteristikos yra injekcijos koeficientas ir daugiklis.
Injekcijos koeficientas nustatomas pagal įsiurbiamo oro ir oro, reikalingo 100 % dujų degimui, tūrių santykį. Sąvoka „injekcijos daugiklis“ reiškia pirminio oro tūrio ir degiklio dujų suvartojimo santykį.
Injekciniai degikliai, naudojami namų kalvėse, būna žemo (iki 5 kPa) ir vidutinio (nuo 5 kPa iki 0,3 MPa) dujų slėgio. Kai degiklyje dujos yra 20–90 kPa slėgio, oro įsiurbimo galia išlieka praktiškai nepakitusi, net jei kalvėje dujų slėgis ir vakuumas kinta.
Kai slėgis nukrenta žemiau šios ribos, injekcijos koeficientas didėja, slėgis mažėja, o kalvėje vakuumas padidėja. Pagal tai, ar yra paskirstymo kolektorius, degikliai būna vieno ir kelių liepsnų.
Egzistuoja skirstymas pagal antgalių skaičių: su vienu antgaliu – vieno antgalio, su keliais – kelių antgalių. Šie elementai išdėstomi centre arba išsibarstę. Pagal šį požymį yra degikliai su centriniu ir periferiniu antgaliu.
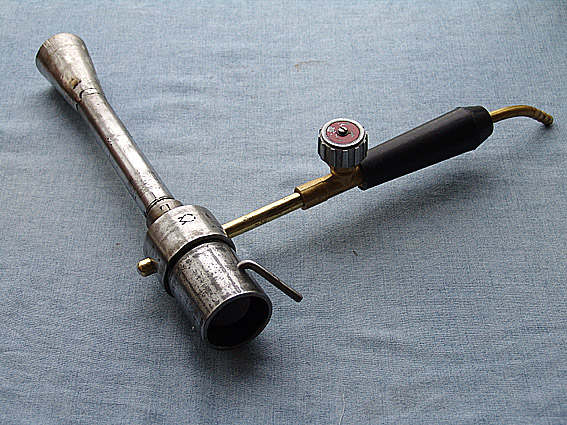
Naminis injekcinis degiklis
Prie standartinės konstrukcijos savadarbio degiklio dujos tiekiamos iš baliono specialia žarna, paprastai tai propanas. Žeminančio reduktoriaus nereikia, nes dujų tiekimą reguliuoja ant baliono esantis darbinis vožtuvas.
Dujų tiekimas atidaromas ir uždaromas uždarymo čiaupu, o likusius degiklio reguliavimus atlieka darbinis čiaupas. Dujų žarna, kuria teka dujos, jungiama prie specialaus antgalio su nipliu.
Tai leidžia nustatyti liepsnos dydį ir greitį. Niplis ir vamzdelis yra patalpinti metaliniame stiklelyje. Čia ir vyksta propano prisotinimas deguonimi iš įeinančio oro.
Iš metalinio stiklelio degi mišinys patenka į degimo zoną per antgalį esant slėgiui. Kad procesas būtų nenutrūkstamas, antgalyje yra specialios angos, atliekančios papildomos ventiliacijos funkciją.
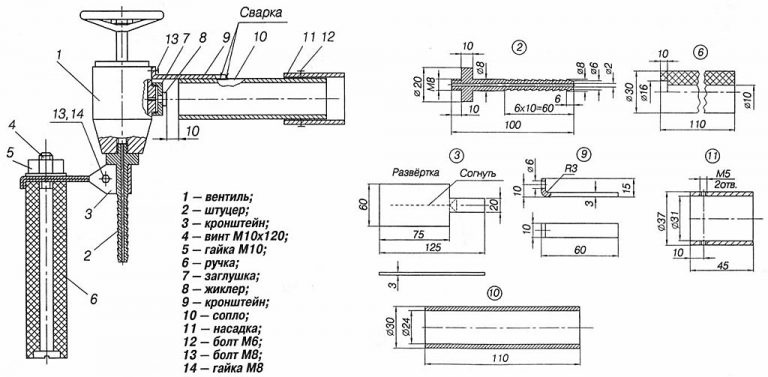
Savarankiškam gaminimui reikės dujinio degiklio kalvei brėžinio, taip pat įrankių ir medžiagų rinkinio:
- vamzdžių atkarpos, tvirtinimo detalės;
- kampinis šlifuoklis;
- pusapvalė arba apvali dildė;
- gręžimo staklės, jei nėra, galima pakeisti grąžtu;
- pusiau automatinis suvirinimo aparatas;
- sriegtuvas, sriegimo šukos, grąžtas, metalo šepetys, plaktukas, replės;
- diskai – valymo, pjovimo;
- lakštinė geležis, storis 1,2, 3 mm;
- apsaugos priemonės suvirinimo darbams.
Visi darbai gaminant kuro deginimo įrenginį susideda iš penkių etapų.
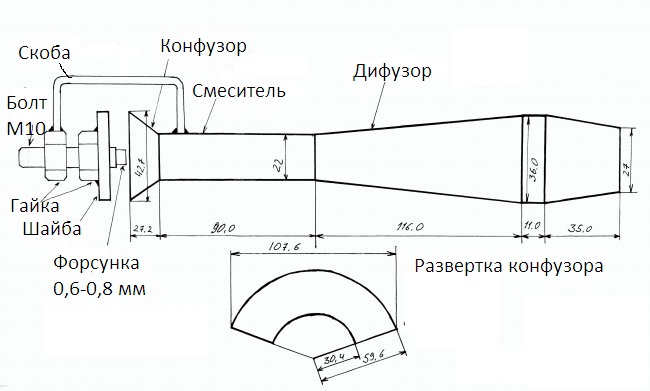
Pirmajame etape gaminamas difuzorius. Kaip pradinę medžiagą jam galima paimti tinkamo skersmens vamzdžio atkarpą. Pavyzdžiui, nerūdijančio plieno duslintuvą arba vandentiekio vamzdį.
Išilgai vamzdžio, naudojant kampinį šlifuoklį, daromi pjūviai reikiamo ilgio. Ant vamzdžio užmaunamas tinkamo skersmens guolio žiedas. Tas pats kartojama iš kitos pusės.
Pjūviai suvirinami, tada imamas žiedinis šlifavimo diskas ir paviršius šlifuojamas iki visiško lygumo. Suvirinamos ir nuvalomos visos esamos poros bei neviritos vietos. Naudojant apvalią ar pusapvalią dildę, viduje pašalinami šerpetai.
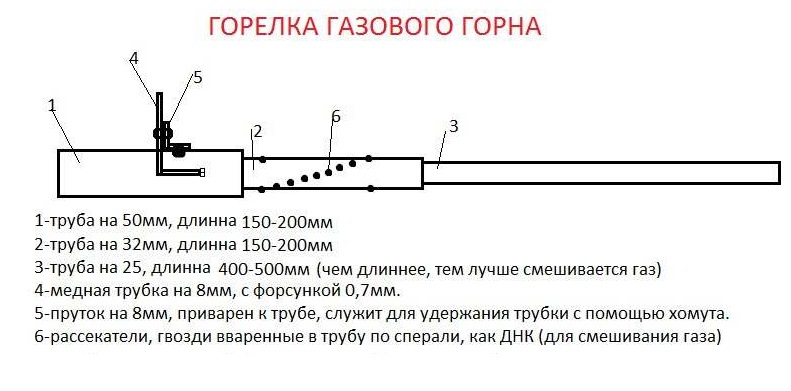
Kitas žingsnis – maišytuvo ir konfuzoriaus gamyba. Pirmasis yra vamzdelio formos. Tinka maždaug 2 cm skersmens, 9 cm ilgio vandentiekio vamzdis. Vamzdelis privirinamas prie difuzoriaus, o prie jo – konfuzorius, kūgis orui patekti.
Ruošinį jam galima iškirpti iš 1,2 mm storio lakšto. Tada jis išlenkiamas, suvirinama siūlė, o baigta detalė privirinama prie maišytuvo. Gale padaroma plokštuma reguliavimo poveržlei priglusti. Mažinant/didinant tarpą tarp konfuzoriaus ir poveržlės, reguliuojamas įeinančio oro srautas.
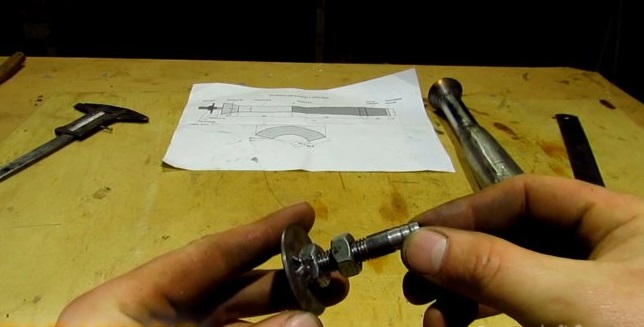
Toliau pradedama gaminti dujų-oro mišinio komponentų padavimo mechanizmas. Šiame etape prireiks ilgo sriegio varžto M10. Galvutė nupjaunama, tada iš galo išgręžiama 5 mm skersmens kiaurymė, įpjaunamas M6 sriegis.
Purškimo antgaliui sukurti galima naudoti pusautomatinio suvirinimo aparato vielos antgalį. Kadangi jis gana ilgas, jį reikia nupjauti. Po sriegio turėtų likti maždaug 3-4 mm. Likusios dalies užteks dar vienam purškimo antgaliui pagaminti.
Tolesniam darbui reikės 43 mm išorinio skersmens poveržlės. Ją galima įsigyti arba pasigaminti patiems iš metalo lakšto. Poveržlės centre išgręžiama 1,2 cm skersmens anga. Prie paruoštos poveržlės privirinama M10 veržlė.
Prieš pradedant montavimą, reikia pagaminti mazgo tvirtinimą prie korpuso laikiklio pavidalu. Jį galima išpjauti iš lakštinio metalo. Nekeičiant mazgo padėties, jis pridedamas prie maišytuvo, pristatomas laikiklis ir privirinamas prie veržlės ir korpuso. Privirinimo vieta nėra labai svarbi, bet būtina, kad konstrukcija būtų standi.
Sukant ir atsukant varžtą, reguliuojamas ežekcijos laipsnis. Kaip rodo praktika, optimalus rezultatas pasiekiamas, kai antgalė įeina į maišytuvą maždaug dviejų mm gylyje. Patenkančio oro kiekis reguliuojamas tarpine.
Paskutinis etapas yra bandymas. Tam ant varžto užmaunama žarna. Ant reduktoriaus nustatomas slėgio rodiklis 0,2 kg/cm². Su šia verte galima eksperimentuoti, bet reikia atsiminti, kad esant dideliam dujų suvartojimui, balionas, ypač 5 l talpos, gali greitai užšalti. Tokiu atveju labiau tinka 0,6 mm antgalė.
Tarpinę prieš uždegimą reikia uždaryti visiškai arba palikti nedidelį tarpą. Po dujų uždegimo oro padavimas palaipsniui didinamas. Liepsna taps vis sodresnės mėlynos spalvos ir palaipsniui atsitrauks nuo degiklio antgalio. Atviroje krosnyje degiklio darbo ypatumas yra tas, kad toliau stiprinant oro srovę, liepsna atsiskiria nuo degiklio ir užgęsta.
Siekiant išvengti tokio reiškinio, liepsnos trajektorijoje įdedama kliūtis (skaidytuvas) arba degiklis naudojamas uždaroje erdvėje. Tokiu atveju ugnis, išlėkusi iš antgalės, uždegs dujas ir degimas bus palaikomas.
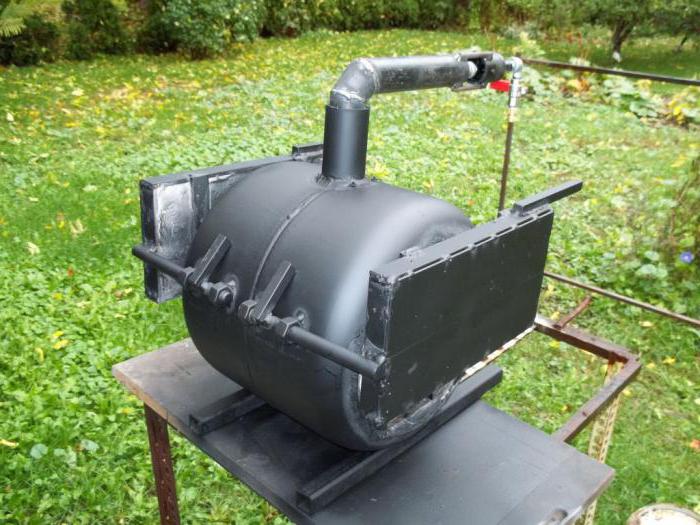
Jei degiklis veikia nuo magistralinių dujų, tai idealiomis sąlygomis jo liepsna turėtų būti ryškiai mėlyna. Kai dujų šaltinis yra balionas, užpildytas propano-butano mišiniu, degusis mišinys atrodo kaip geltoni liepsnos liežuviai.
Toks injekcinio tipo degiklis puikiai veikia uždaroje erdvėje. Jei jį gerai sureguliuosite, galima gauti temperatūrą iki 1200⁰. Šios sąlygos tinka kalti ruošinius iš dildžių, atkaitinti ašmenis, lydyti spalvotuosius metalus.
Dujos į degiklį tiekiamos iš tinklo arba baliono, procesas kontroliuojamas reguliatoriumi. Norint patikrinti reguliavimą ir slėgį, atliekamas bandomasis dujų arba dujų mišinio paleidimas, stebint kvapą.
Injekcinio degiklio privalumai ir trūkumai
Kokybiškos dujinės degiklio naudojimas kalvės krosnyje turi keletą privalumų:
- dujų energijos naudojimas oro injekcijai;
- geras oro ir dujų sumaišymas;
- galimybė valdyti dujų/oro tūrio santykį keičiant degiklio temperatūros režimą;
- patogumas naudoti;
- ekonomiškumas;
- konstrukcijos paprastumas.
Be privalumų yra ir keletas trūkumų. Vienpusiai degikliai, atsižvelgiant į šiluminę galią, yra gana ilgi. Būtina užtikrinti griežtą antgalio ir degiklio ašių sutapimą. Darbo metu skleidžia daug triukšmo.
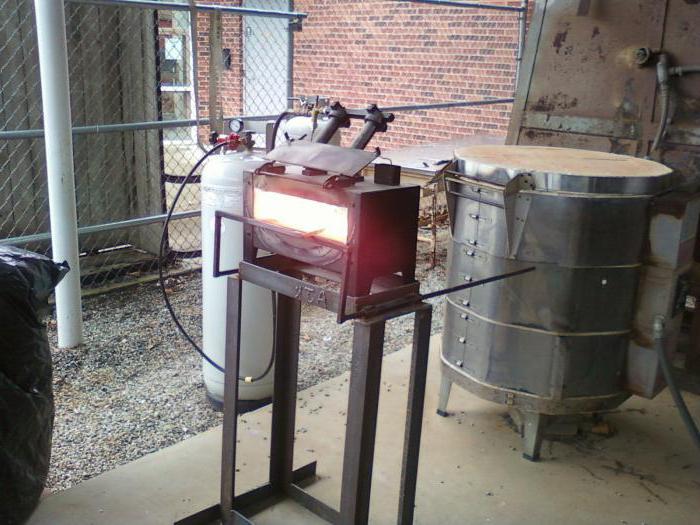
Svarūs žemo slėgio degiklių trūkumai – didelis liepsnos ilgis, taip pat antrinio oro padavimo greičio priklausomybė nuo krosnies retėjimo.
Su dujinių degiklių rūšimis pirtinėms krosnims ir jų įrengimo būdais supažindins kitas straipsnis, kurį verta perskaityti visiems priemiesčio sklypų su nuosavomis pirtelėmis savininkams.
Išvados ir naudingas vaizdo įrašas šia tema
Ypač populiarus yra Aleksandro Kuznecovo sukurtas injekcinis degiklis. Šiame vaizdo įraše jis pasakoja, iš ko sudaryta konstrukcija ir kaip ją surinkti:
Injekcinio degiklio darbo pavyzdys:
Teisingai suprojektuotas ir pagamintas savo rankomis tiksliai pagal reikalavimus, injekcinis degiklis taps patikimu pagalbininku ilgam laikui. Šis įrenginys pakeis brangius gamyklinius įrankius. Su jo pagalba galima išspręsti daugybę buitinių problemų nesikreipiant į profesionalų pagalbą.
Norite papasakoti, kaip surinkote injekcinį degiklį kalvystės darbams savo rankomis? Turite naudingos informacijos straipsnio tema? Prašome palikti komentarus žemiau esančioje blokinėje formoje, užduoti klausimus, talpinti nuotraukas.
 Dujinis degiklis iš litavimo lempos savo rankomis: gamybos ir naudojimo vadovas
 Propano dujinis degiklis savo rankomis: žingsnis po žingsnio instrukcijos, kaip surinkti naminius degiklius
 Dujinis degiklis pirtinės krosnies savo rankomis: kaip pagaminti naminį įrenginį
 Dujinė viryklė savo rankomis: geriausi naminiai viryklių variantai iš turimų medžiagų
 Dujų rampa balionams: įrenginys + gaminimo savo rankomis pavyzdys
 Stovyklautinės dujinės degiklio su pjezouždegimu remontas savo rankomis: dažni gedimai ir jų šalinimas
 Kiek kainuoja dujų prijungimas prie privataus namo: dujų tiekimo organizavimo kaina
 Geriausios skalbimo mašinos su džiovykla: modelių reitingas ir patarimai pirkėjams
 Kas yra šviesos spalvinė temperatūra ir niuansai renkantis lempų temperatūrą pagal savo poreikius
 Dujinio vandens šildytuvo keitimas bute: keitimo dokumentinis įforminimas + pagrindinės normos ir reikalavimai